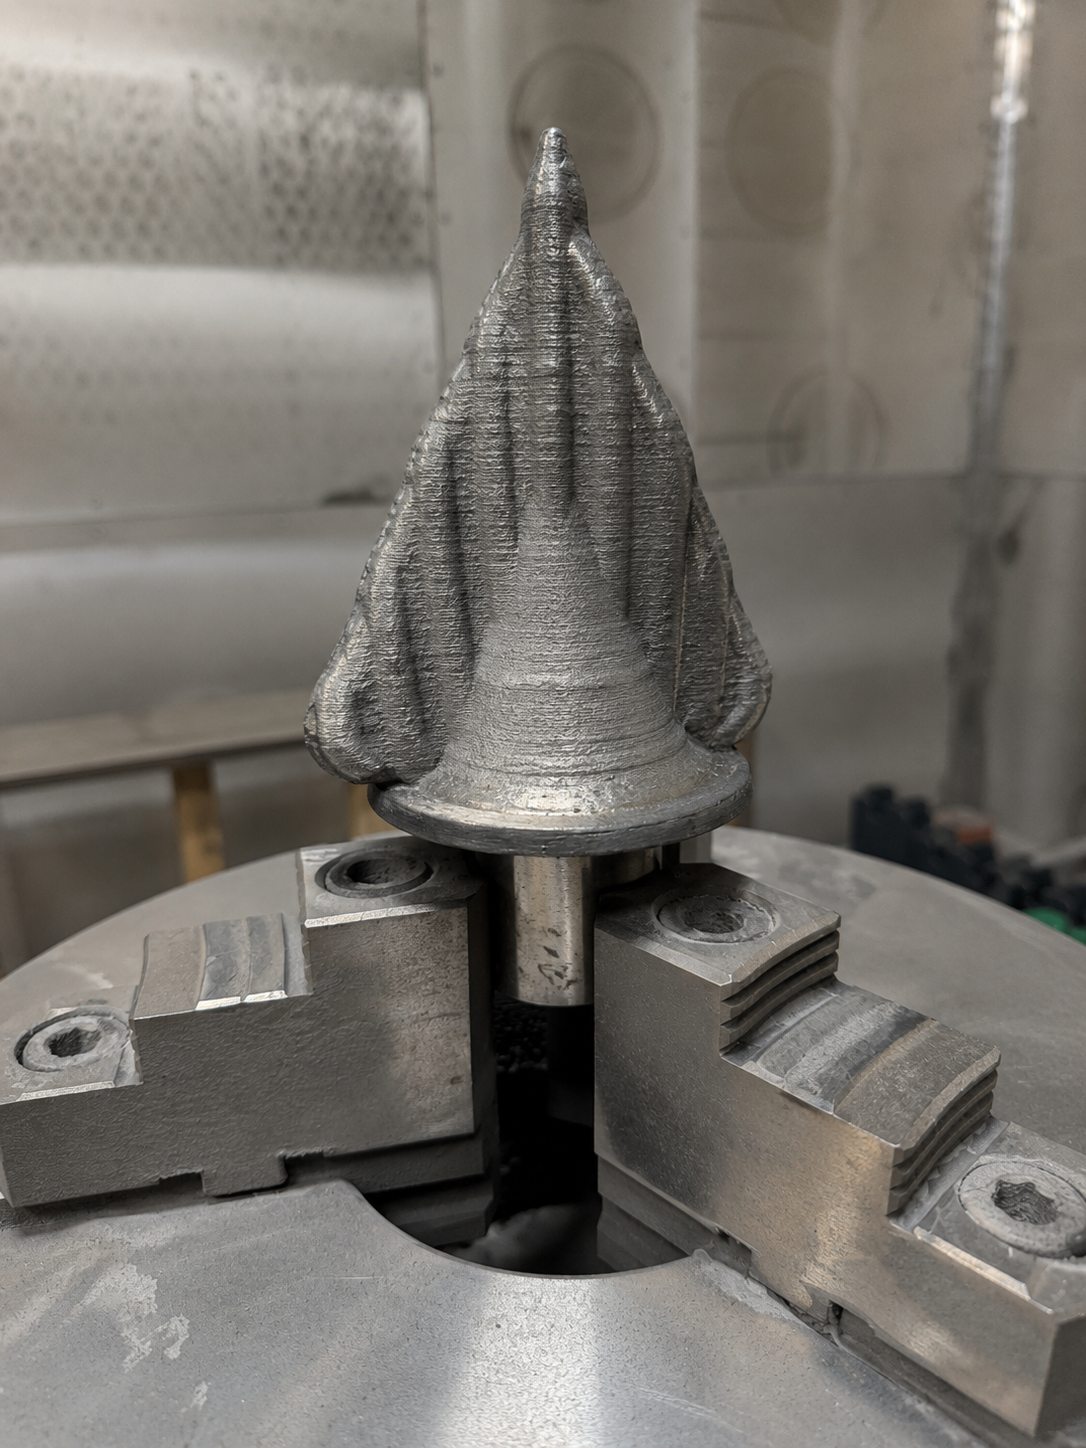
Mit Laserauftragschweißen (LMD) haben wir zuerst den 130-mm-Bohrer aufgebaut und ihn dann mit einer verschleißbeständigen, antimagnetischen Schicht aus einer wolframcarbidhaltigen Legierung versehen. Das veröffentlichte Prozessvideo dokumentiert den Ablauf vom pulvergestützten Materialauftrag bis zum fertigen Bauteil.
Projektüberblick
| Projektelement | Veröffentlichter Kontext |
|---|---|
| Bauteil | 130-mm-Funktionsdemonstrator in Bohrergeometrie |
| Fertigungsansatz | LMD-Aufbau des Bauteils mit anschließender LMD-Funktionsbeschichtung |
| Oberflächenfunktion | Verschleißbeständige, antimagnetische Beschichtung auf Basis einer wolframcarbidhaltigen Legierung |
| Veröffentlichte Unterlagen | Prozessvideo und Aufnahmen des Fertigungsablaufs sowie des fertigen Bauteils |
| Aussagegrenze | Dokumentiert einen kombinierten Aufbau- und Beschichtungsprozess; Werkstoffverträglichkeit, Nachbearbeitung und Prüfung bleiben anwendungsspezifisch |
Warum Aufbau und Beschichtung gemeinsam geplant wurden
Sonderwerkzeuge können zwei unterschiedliche Funktionen in einem Bauteil vereinen: eine additiv erzeugte Geometrie und eine Arbeitsfläche mit definiertem Verschleiß-, Magnet- oder Korrosionsverhalten. Werden beide Aufgaben getrennt geplant, können Konflikte bei Werkstoffverträglichkeit, Aufmischung, Wärmeeintrag, Bearbeitungszugabe und Prüfung entstehen.
Bei diesem Demonstrator wurden Geometrie und Oberflächenfunktion als zusammenhängende Fertigungskette betrachtet. So ließ sich festlegen, wo LMD die Bauteilgeometrie erzeugt, wo die Funktionsschicht benötigt wird und welche Flächen anschließend bearbeitet werden müssen.
Fertigungsablauf
Beim pulvergestützten LMD wurde die Bohrergeometrie entlang einer kontrollierten Bahn aufgebaut. Anschließend erhielt die relevante Oberfläche eine Funktionsbeschichtung. Der Nutzen liegt in der Kombination: Werkstoff nur dort aufbauen, wo er gebraucht wird, und die Oberfläche gezielt funktionalisieren.
Das Prozessvideo zeigt den tatsächlichen Ablauf.
Ergebnis und Einordnung
Das Projekt zeigt, dass sich Bauteilaufbau und Funktionsbeschichtung mit LMD in einer abgestimmten Fertigungskette verbinden lassen. Für ein vergleichbares Bauteil müssen Ausgangswerkstoff, Beschichtungsaufgabe, Nachbearbeitung und Prüfplan separat bewertet werden.
Diese Unterlagen brauchen wir für Ihr Bauteil
Bitte senden Sie uns: - CAD-Daten oder Zeichnung und Gesamtabmessungen - Ausgangswerkstoff und Funktionsflächen - Beanspruchung im Betrieb - Bearbeitungs- oder Schleifzugabe - Stückzahl und Zieltermin - Prüfanforderungen Beschreiben Sie eindeutig, ob Verschleißschutz, antimagnetisches Verhalten, Korrosionsschutz oder eine andere Oberflächeneigenschaft gefordert ist.