
Ausgangslage
Ersatzteile für rotierende Maschinen sind teuer und knapp
Rotorkeile, Laufräder, Spindeln, Düsen und Dichtflächen gehören zu den wertvollsten Teilen einer Anlage. Sie bestehen oft aus Nickelbasislegierungen, Kupferwerkstoffen oder Sonderstählen. Ein Ersatz dauert – und ohne Ersatz steht die Maschine.
Dazu kommen technische Hürden:
- Kupferwerkstoffe reflektieren einen Teil der Laserenergie und leiten Wärme schnell aus dem Schmelzbad ab.
- Nickelbasislegierungen wie Inconel 625 und 718 sind schwer zu zerspanen; Material sollte nur dort entstehen, wo es gebraucht wird.
- Laufräder haben gekrümmte Schaufeln, Helixsteigungen und kritische Übergänge zu Nabe und Welle.
- Funktionsflächen sind Verschleiß, Korrosion und Temperatur ausgesetzt.
Lösungen
Vier Aufgaben, drei Fertigungswege
1. Funktionsflächen beschichten Rotorkeile, Ventilsitze, Verschleißringe und Dichtflächen erhalten mit Laserbeschichten (Laser Cladding) eine metallurgisch gebundene Schicht gegen Verschleiß und Korrosion.
2. Maß und Geometrie wiederherstellen Spindeln, Wellen und Lagersitze mit Untermaß bauen wir lokal auf und bearbeiten sie auf Endmaß. An einer Spindel haben wir Inconel 718 über 85 mm Länge aufgetragen.
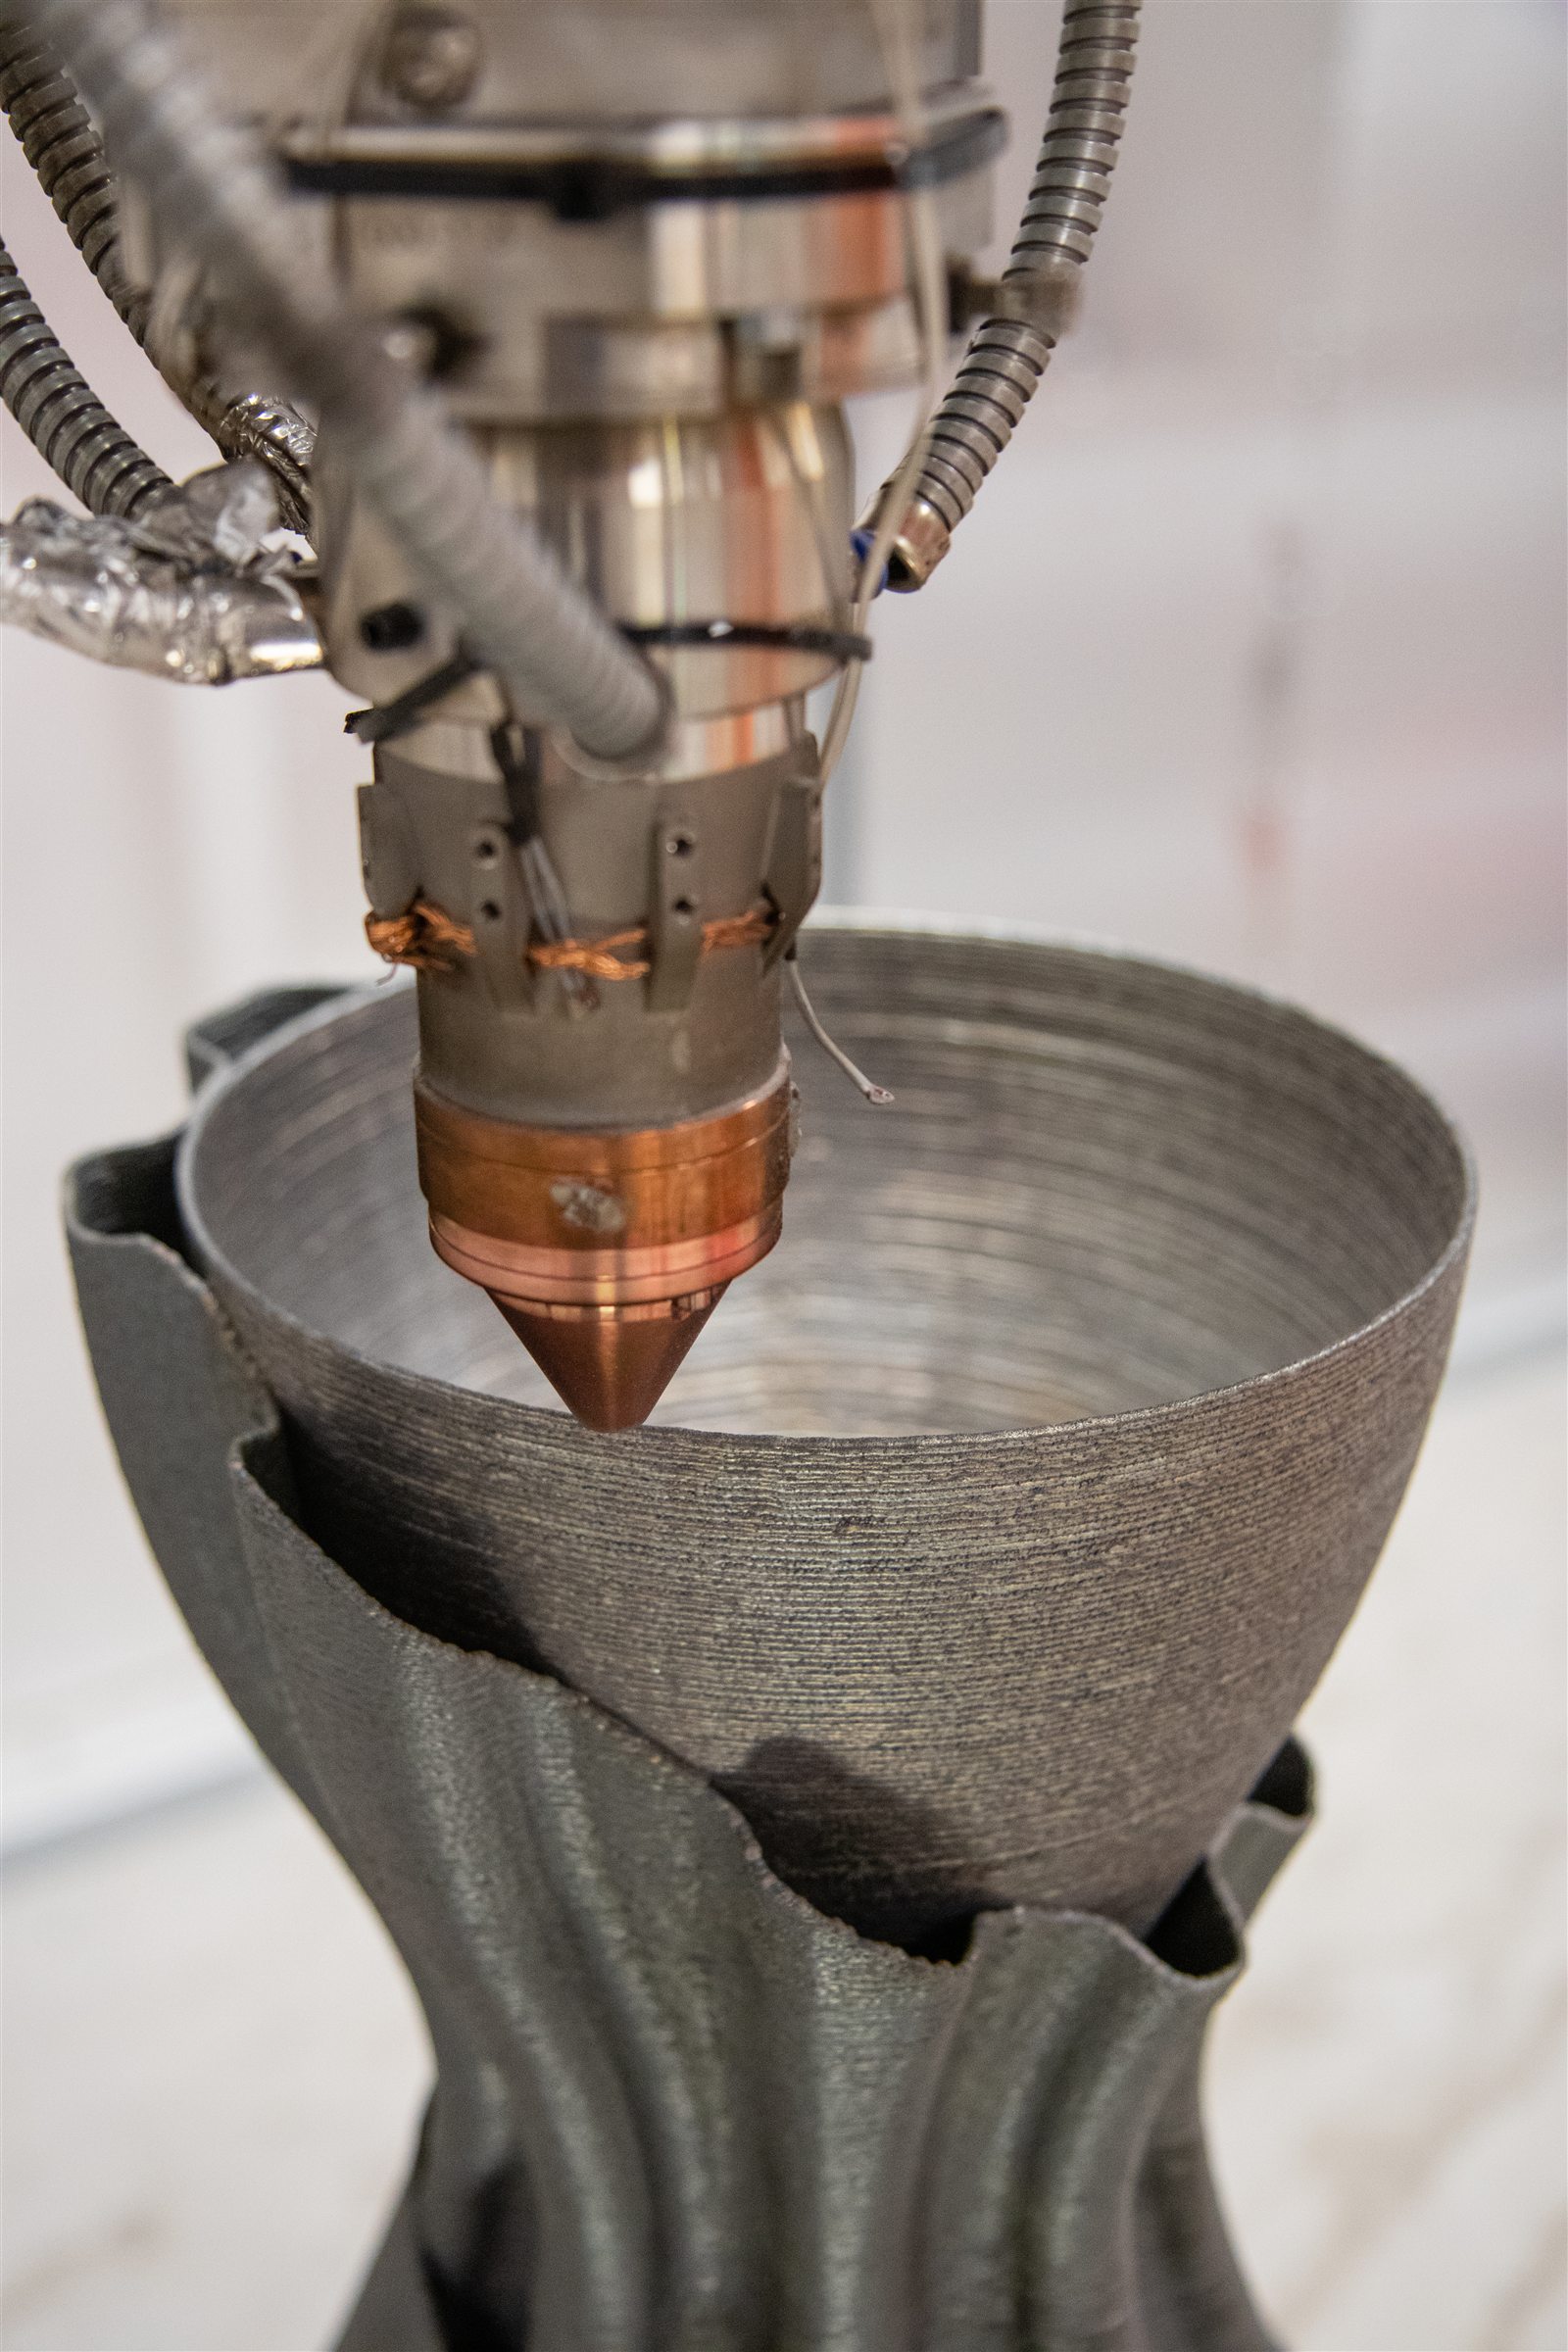
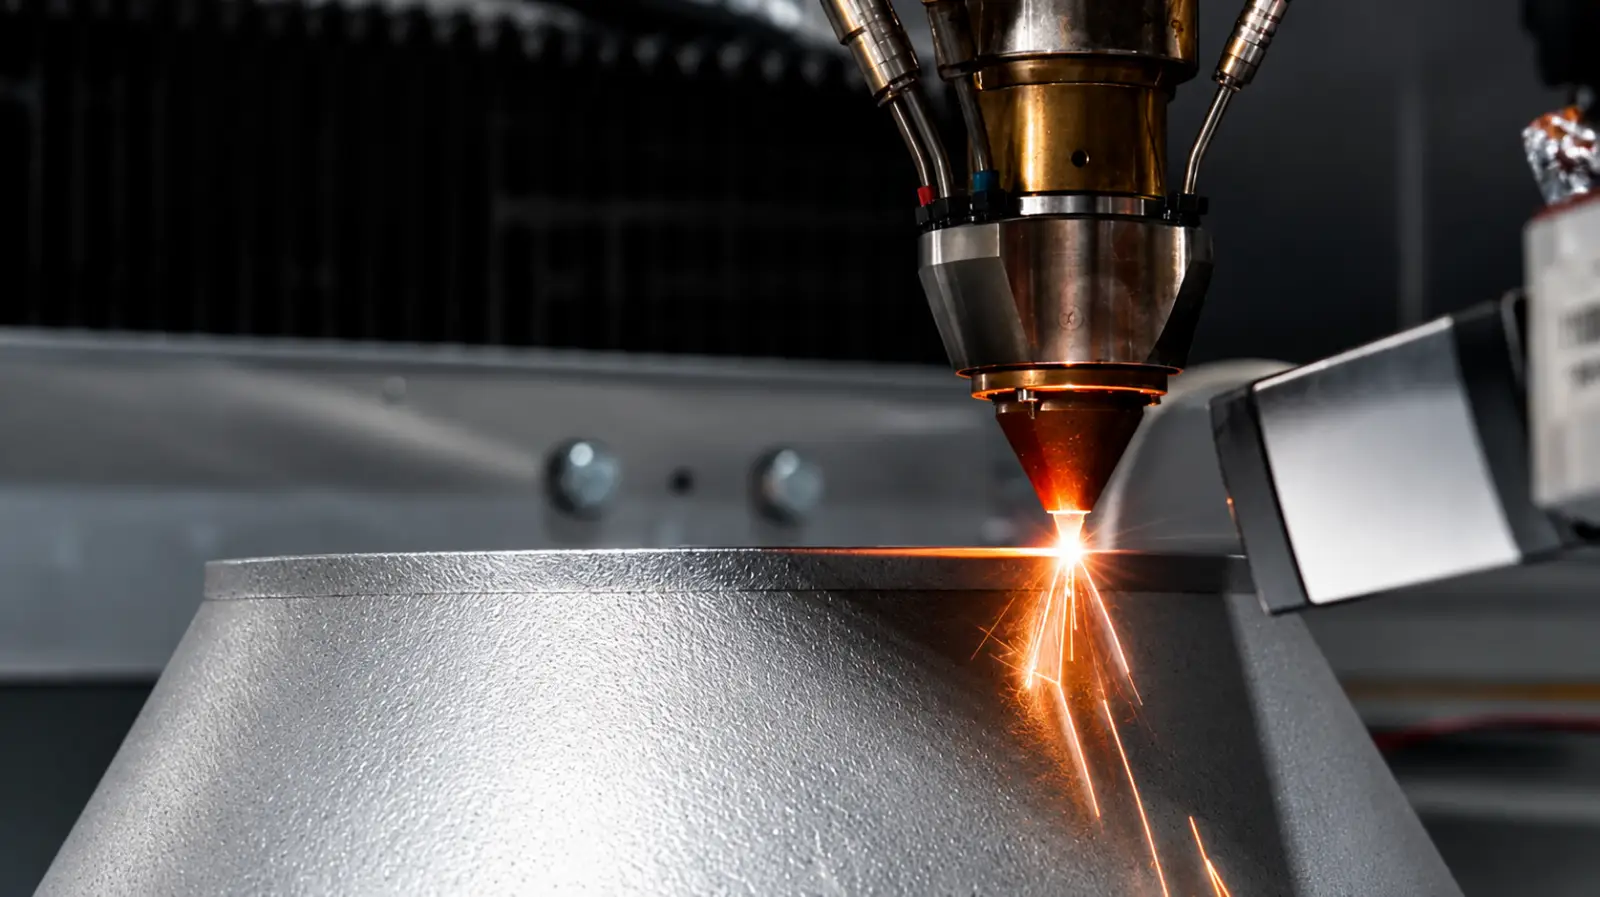
3. Großbauteile aus Nickelbasislegierungen aufbauen Mit LMD entstehen dünnwandige Strukturen und Düsen aus Inconel 625 und 718, auch mit mehreren Werkstoffzonen in einem Bauteil.
4. Laufräder und kompakte Teile drucken Für Laufräder, Innenkanäle und feine Details nutzen wir Laserstrahlschmelzen im Pulverbett. Prototypen machen Geometrie, Übergänge und Nachbearbeitung früh prüfbar.
So gehen wir vor
- Anforderung klären: Bauteilfunktion, Grundwerkstoff, Schadensbild, Stückzahl und Termin erfassen.
- Verfahren wählen: LMD für lokalen Aufbau, Beschichtung und große Bauteile; SLM für kompakte, detailreiche Geometrie.
- Werkstoff und Wärmeführung planen: Bei Kupfer gehören Vorwärmung, Spannkonzept und Temperaturüberwachung zur Prozessauslegung.
- Fertigen mit Prozessüberwachung: Eigene Sensorik, Thermoelemente und Schmelzbadüberwachung machen Abweichungen sichtbar.
- Nachbearbeiten: Fräsen, Schleifen oder Wärmebehandlung bringen das Bauteil auf Endmaß und Endzustand.
- Prüfen: Maß, Oberfläche, Risse, Bindung und Gefüge nach vorab vereinbarten Abnahmekriterien.
Kupferbauteile: Temperatur entscheidet
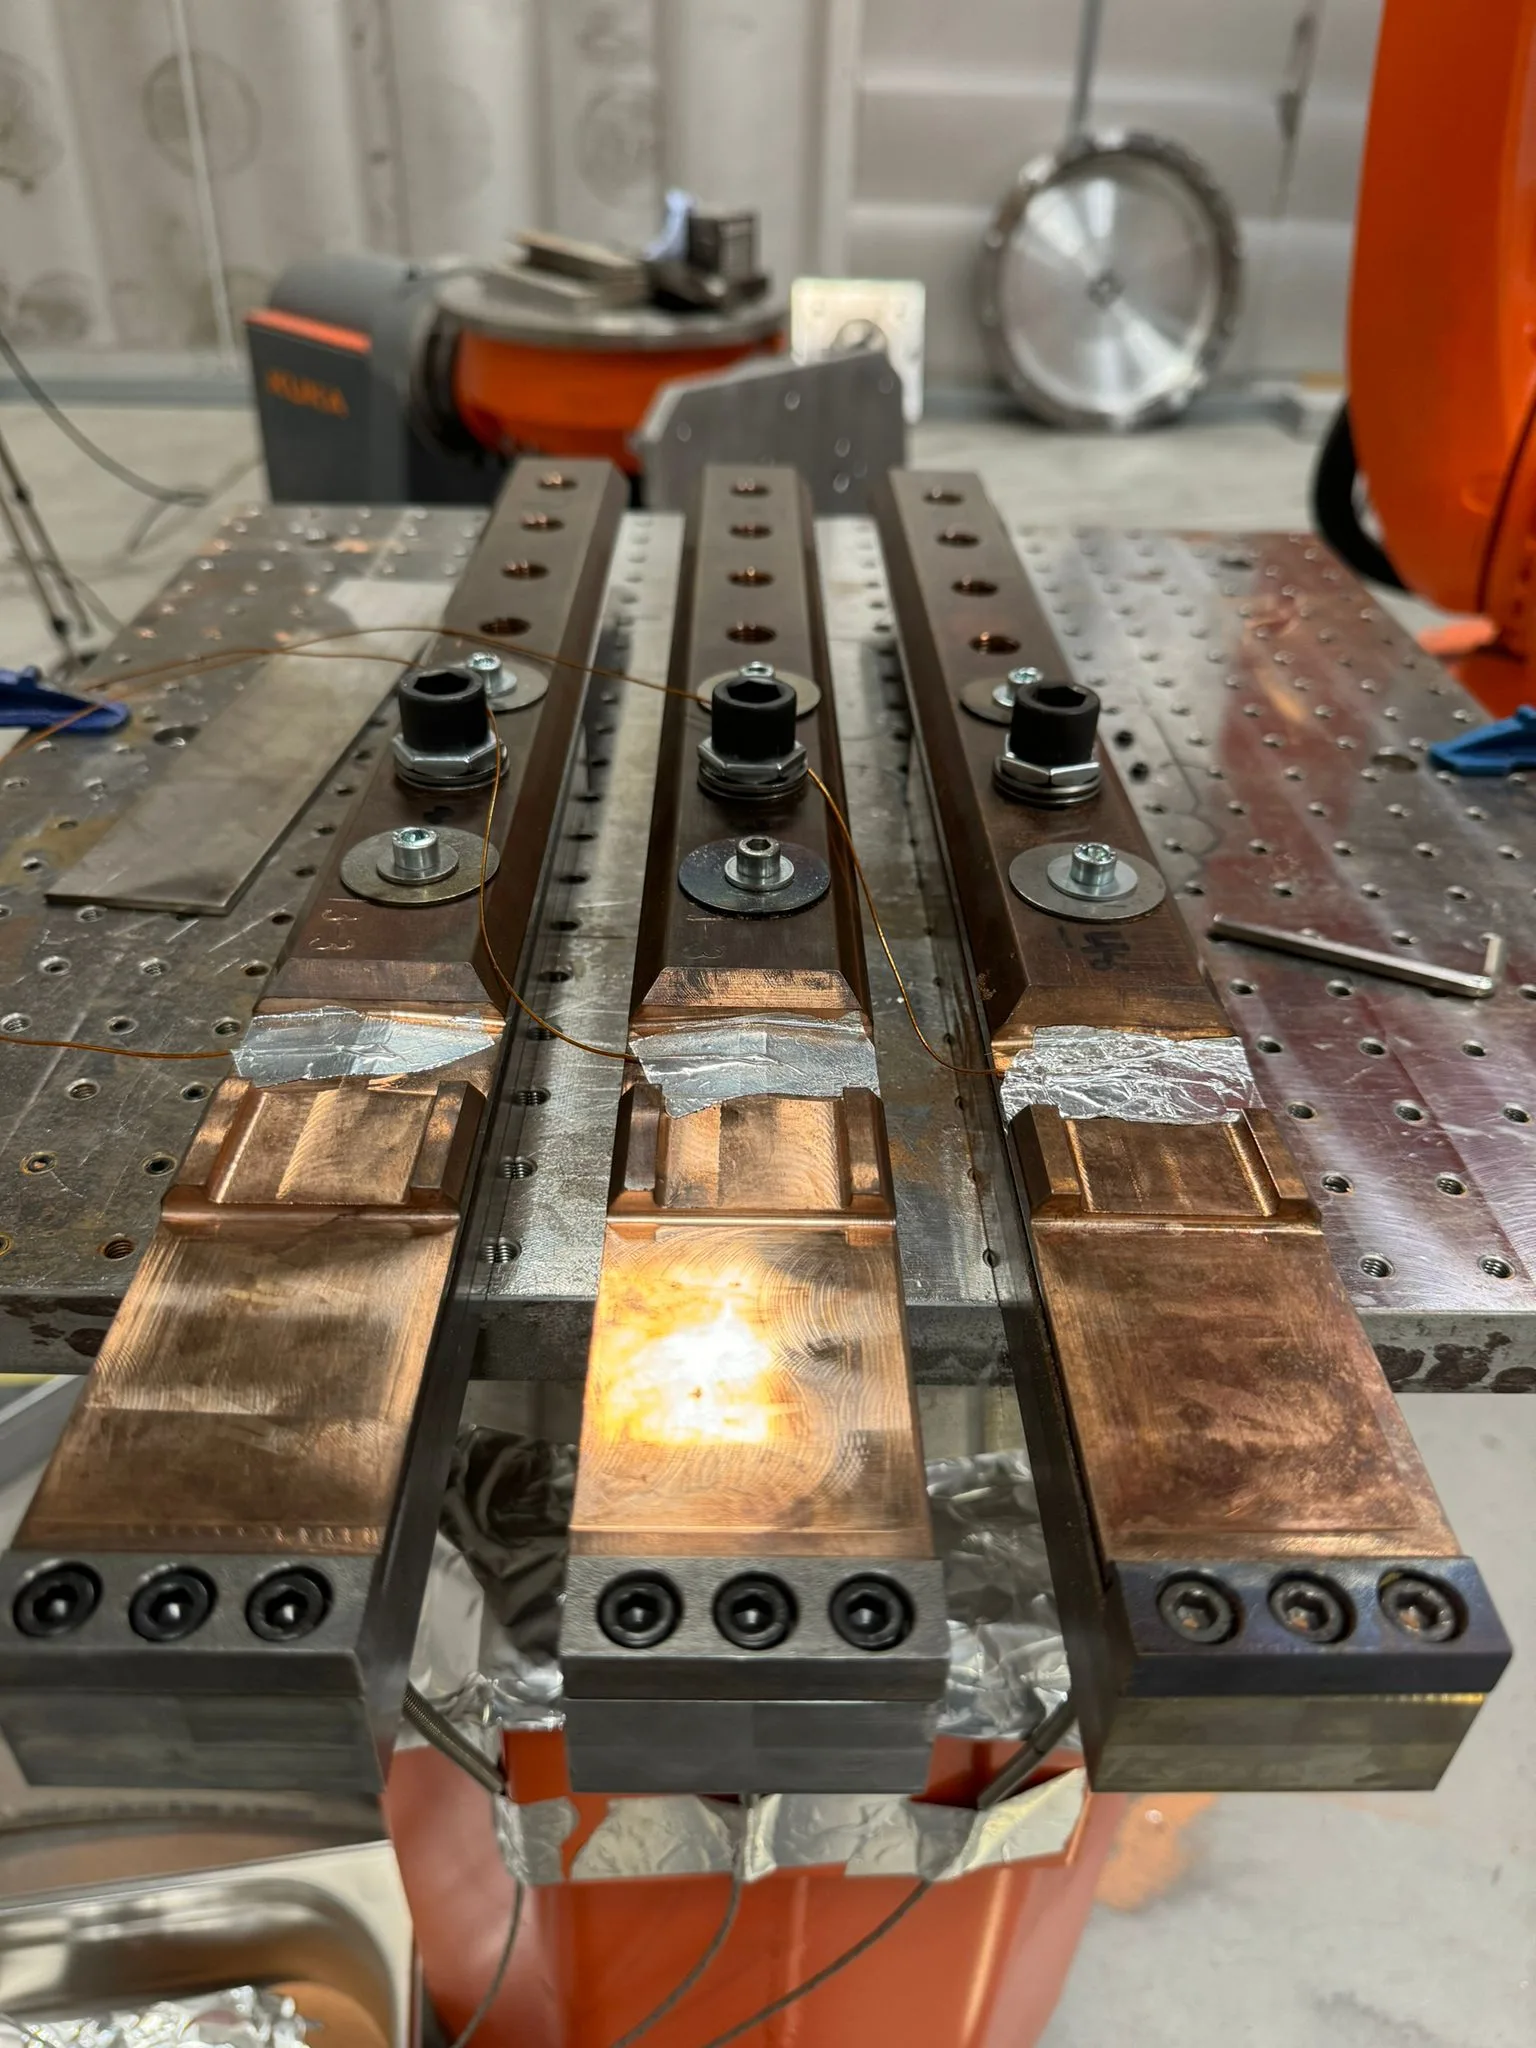
Bei den Rotorkeilen musste die Beschichtung Verschleiß und Korrosion entgegenwirken, ohne den Grundwerkstoff aus Kupfer zu schädigen. Wir haben dafür Vorwärmung, thermoelementgestützte Temperaturüberwachung, Spannkonzept und Auftragsfolge gemeinsam geplant. Mehrere Keile wurden parallel beschichtet; dabei haben wir die Temperatur jedes einzelnen Bauteils berücksichtigt.
Grenzen
Wo die Grenzen liegen
Nicht jedes Bauteil einer Turbomaschine eignet sich für LMD oder SLM. Wir raten ab oder planen einen eigenen Qualifizierungsweg, wenn
- Grundwerkstoff oder Vorzustand unbekannt sind,
- die Schadens- oder Beschichtungszone nicht zugänglich ist oder nicht nachbearbeitet werden kann,
- das Bauteil schon vor der Machbarkeitsprüfung eine Zulassung oder Qualifikation erfordert,
- hydraulische Leistung, Wuchtung, Ermüdungs- oder Korrosionsverhalten ohne eigene Versuche garantiert sein sollen.
Ein Prototyp beschleunigt das Lernen, ersetzt aber keine Leistungsqualifikation. Alle Projektbeispiele gelten für ihren dokumentierten Umfang; für jedes neue Bauteil prüfen wir Werkstoff, Prozess und Abnahme gesondert.
Projektbeispiele
Rotierende Maschinen aus unseren Projekten
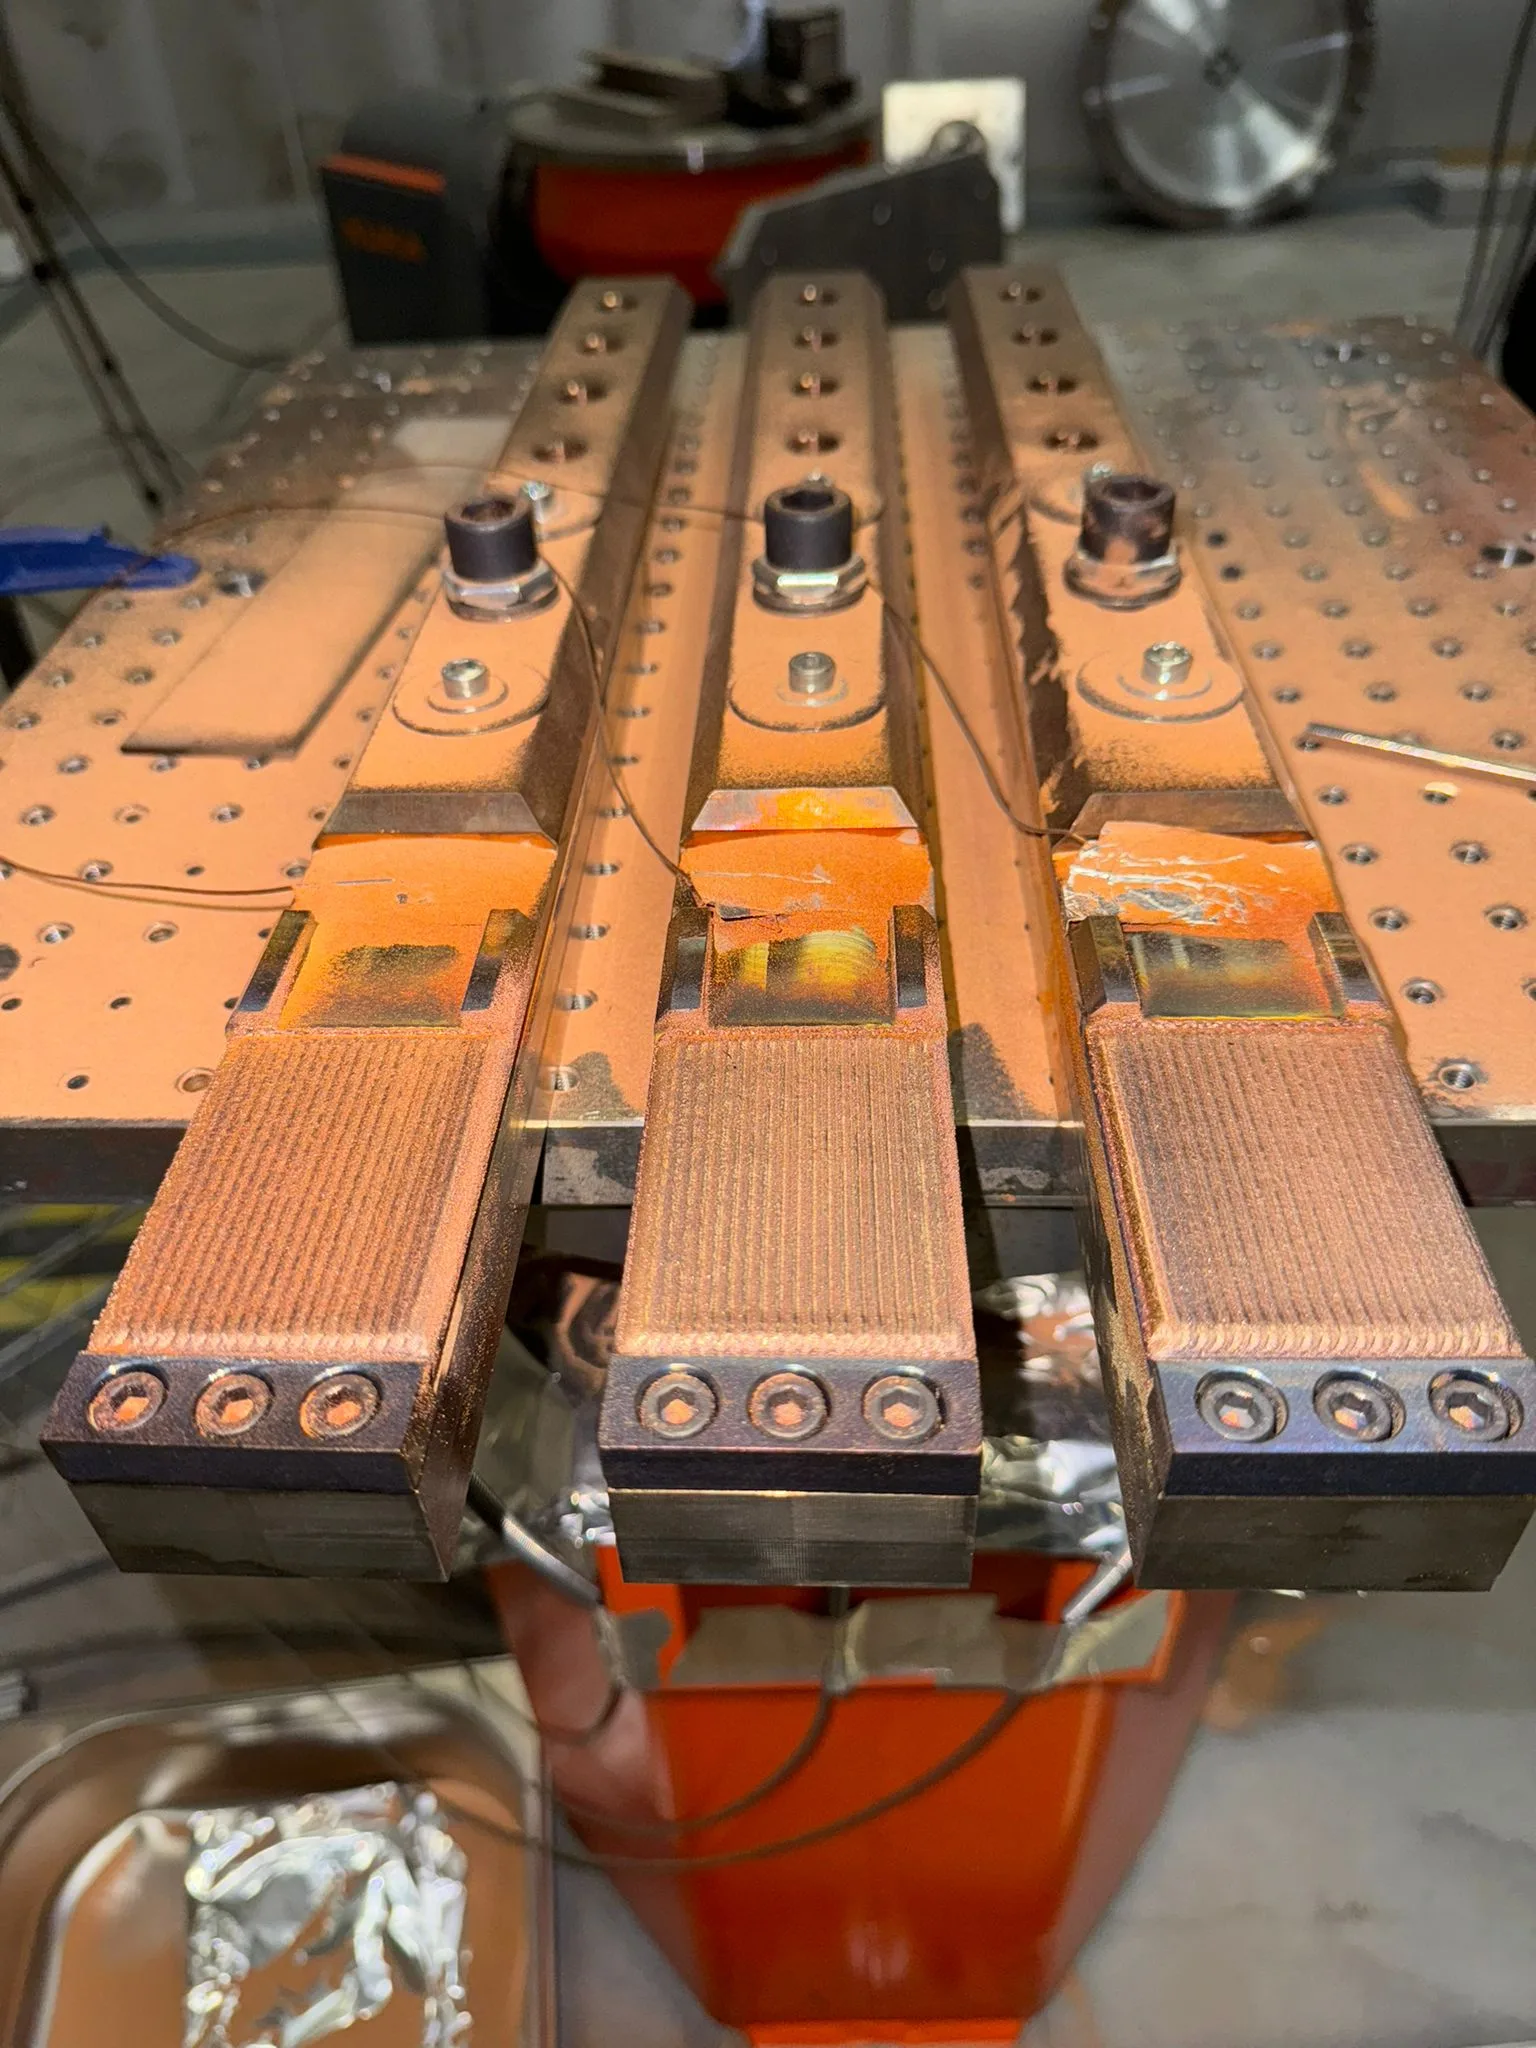
Turbogenerator: Rotorkeile mit CuNi2SiCr beschichtet Für Rotorkeile aus einer Kupferlegierung haben wir eine LMD-Beschichtung mit CuNi2SiCr entwickelt. Vorwärmung, Temperaturüberwachung und eine Chargenstrategie für mehrere Keile waren darauf ausgelegt, den Grundwerkstoff aus Kupfer zu schützen und gleichmäßige Schichten zu erzeugen. Fallstudie Rotorkeile ansehen
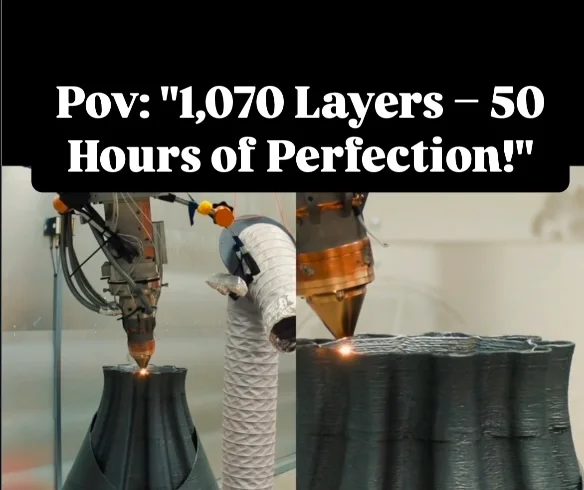
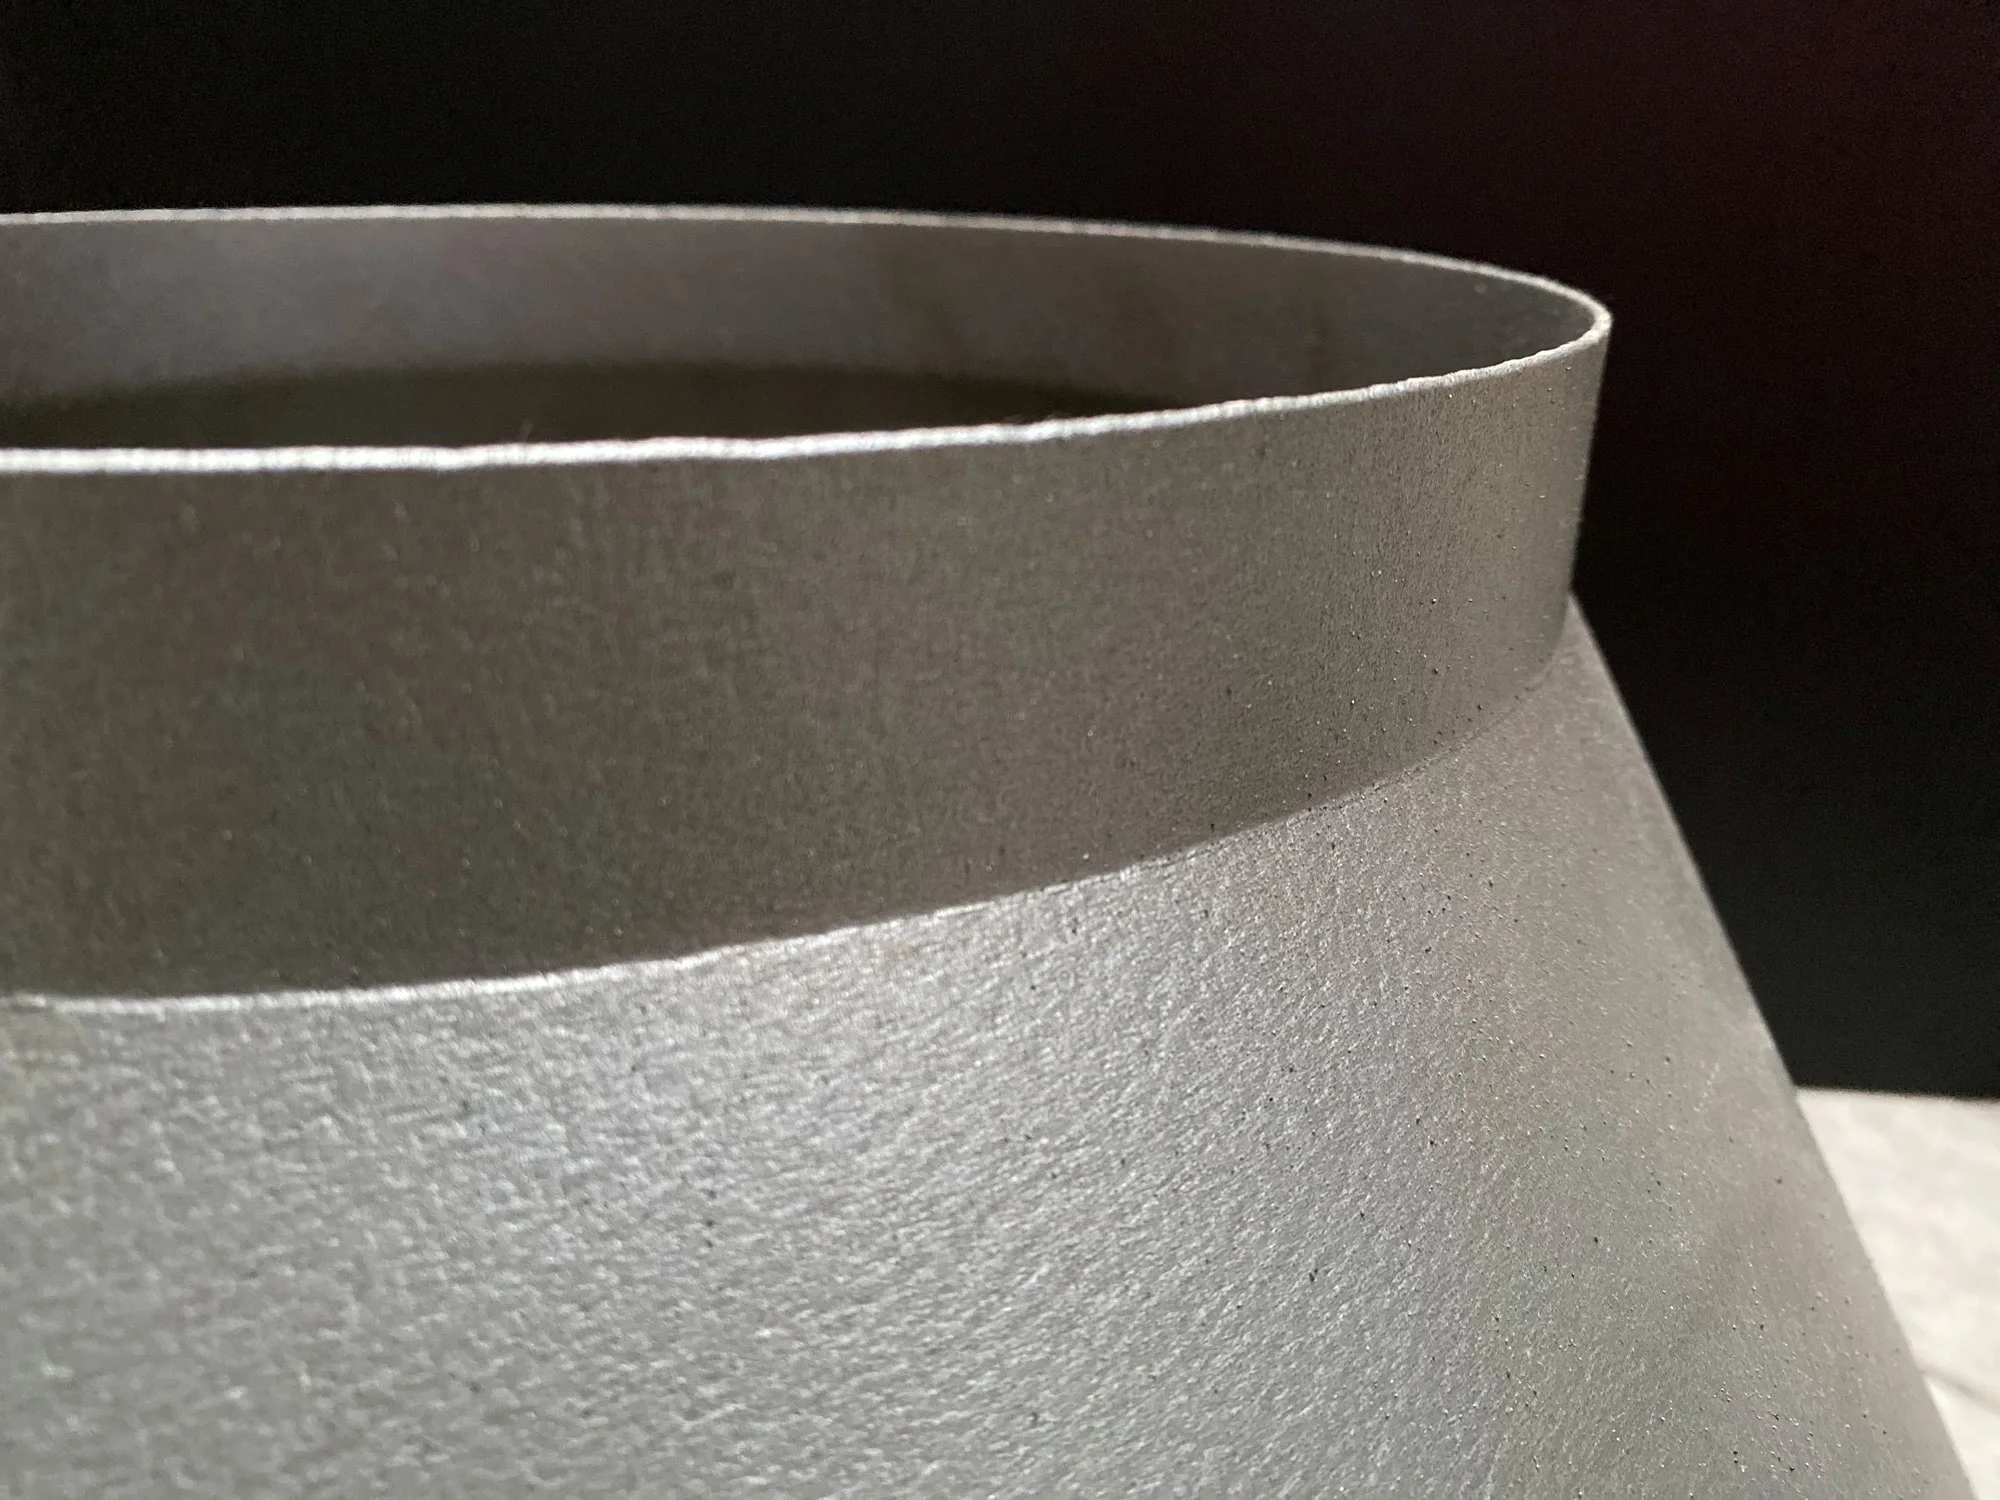
750-mm-Düse: zwei Nickelbasislegierungen in einem Bauteil Der wassergekühlte Düsendemonstrator besteht innen aus Inconel 625, außen und an den Kühlrippen aus Inconel 718. Die Wände sind etwa 1,8 mm dünn; der Aufbau dauerte rund 50 Stunden und umfasst mehr als 1.070 Lagen. Fallstudie 750-mm-Düse ansehen
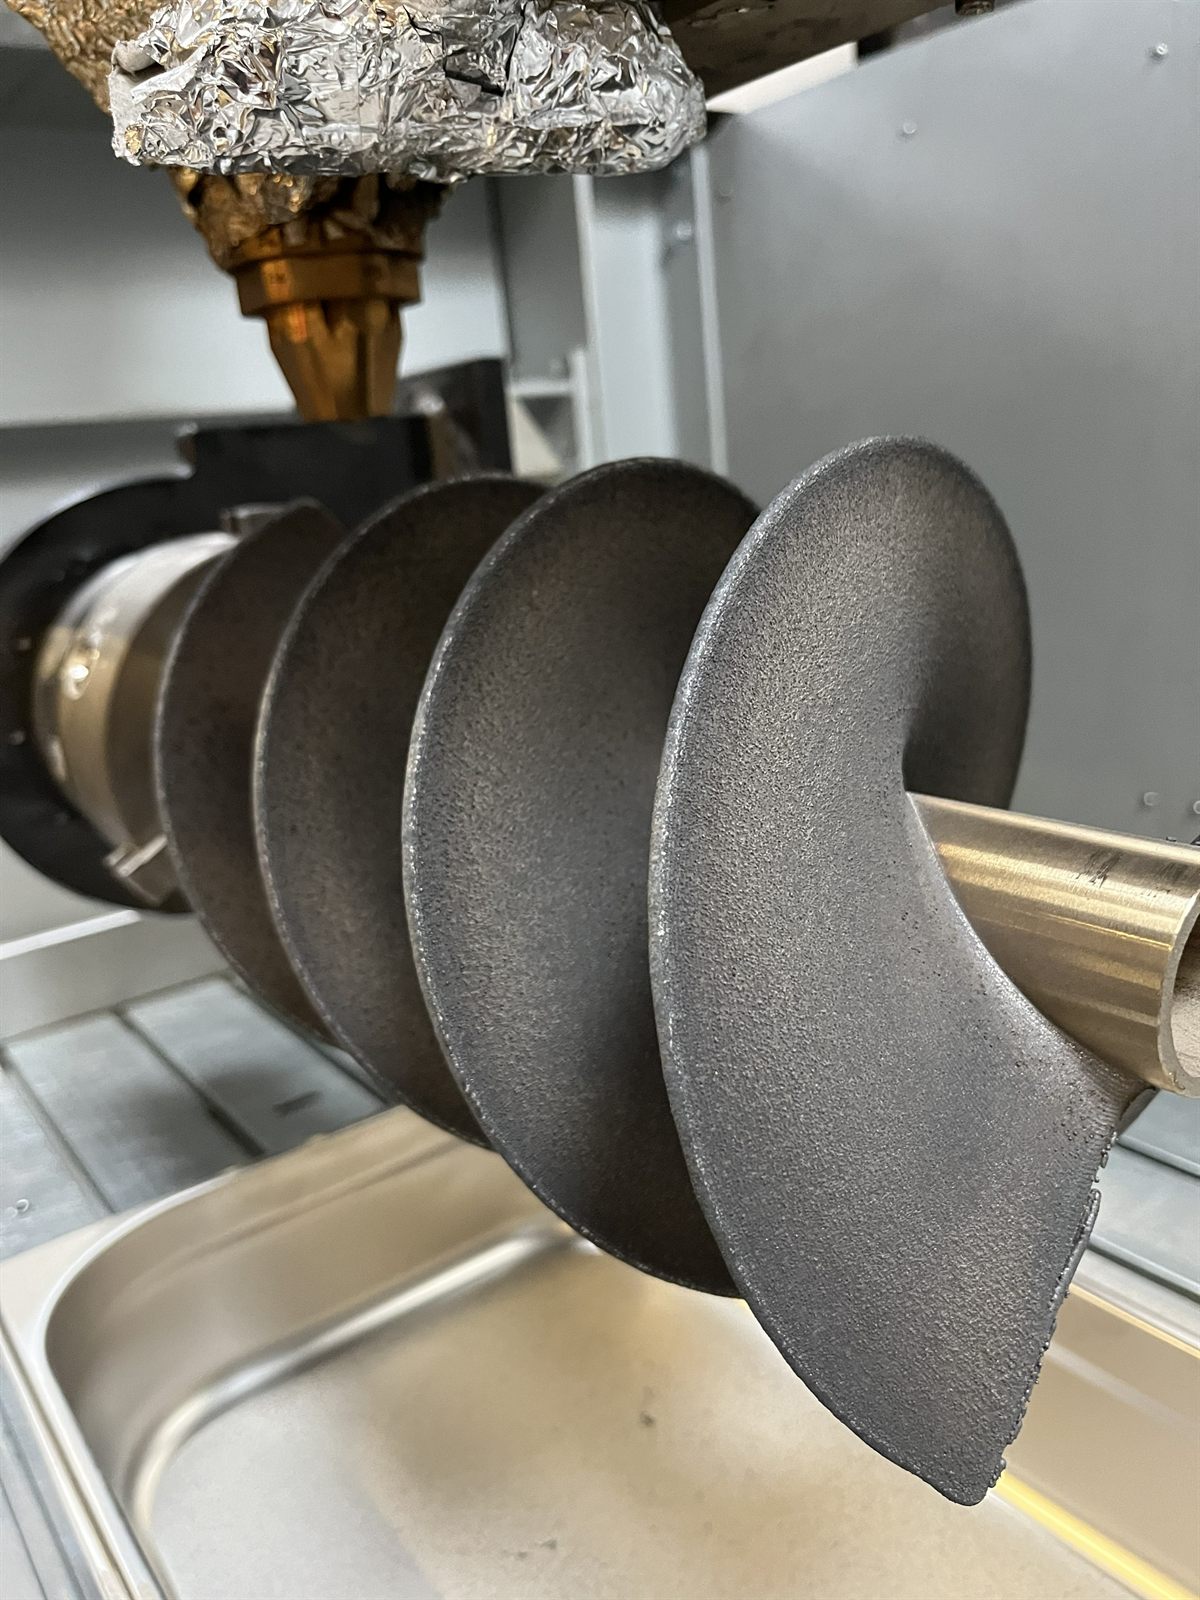
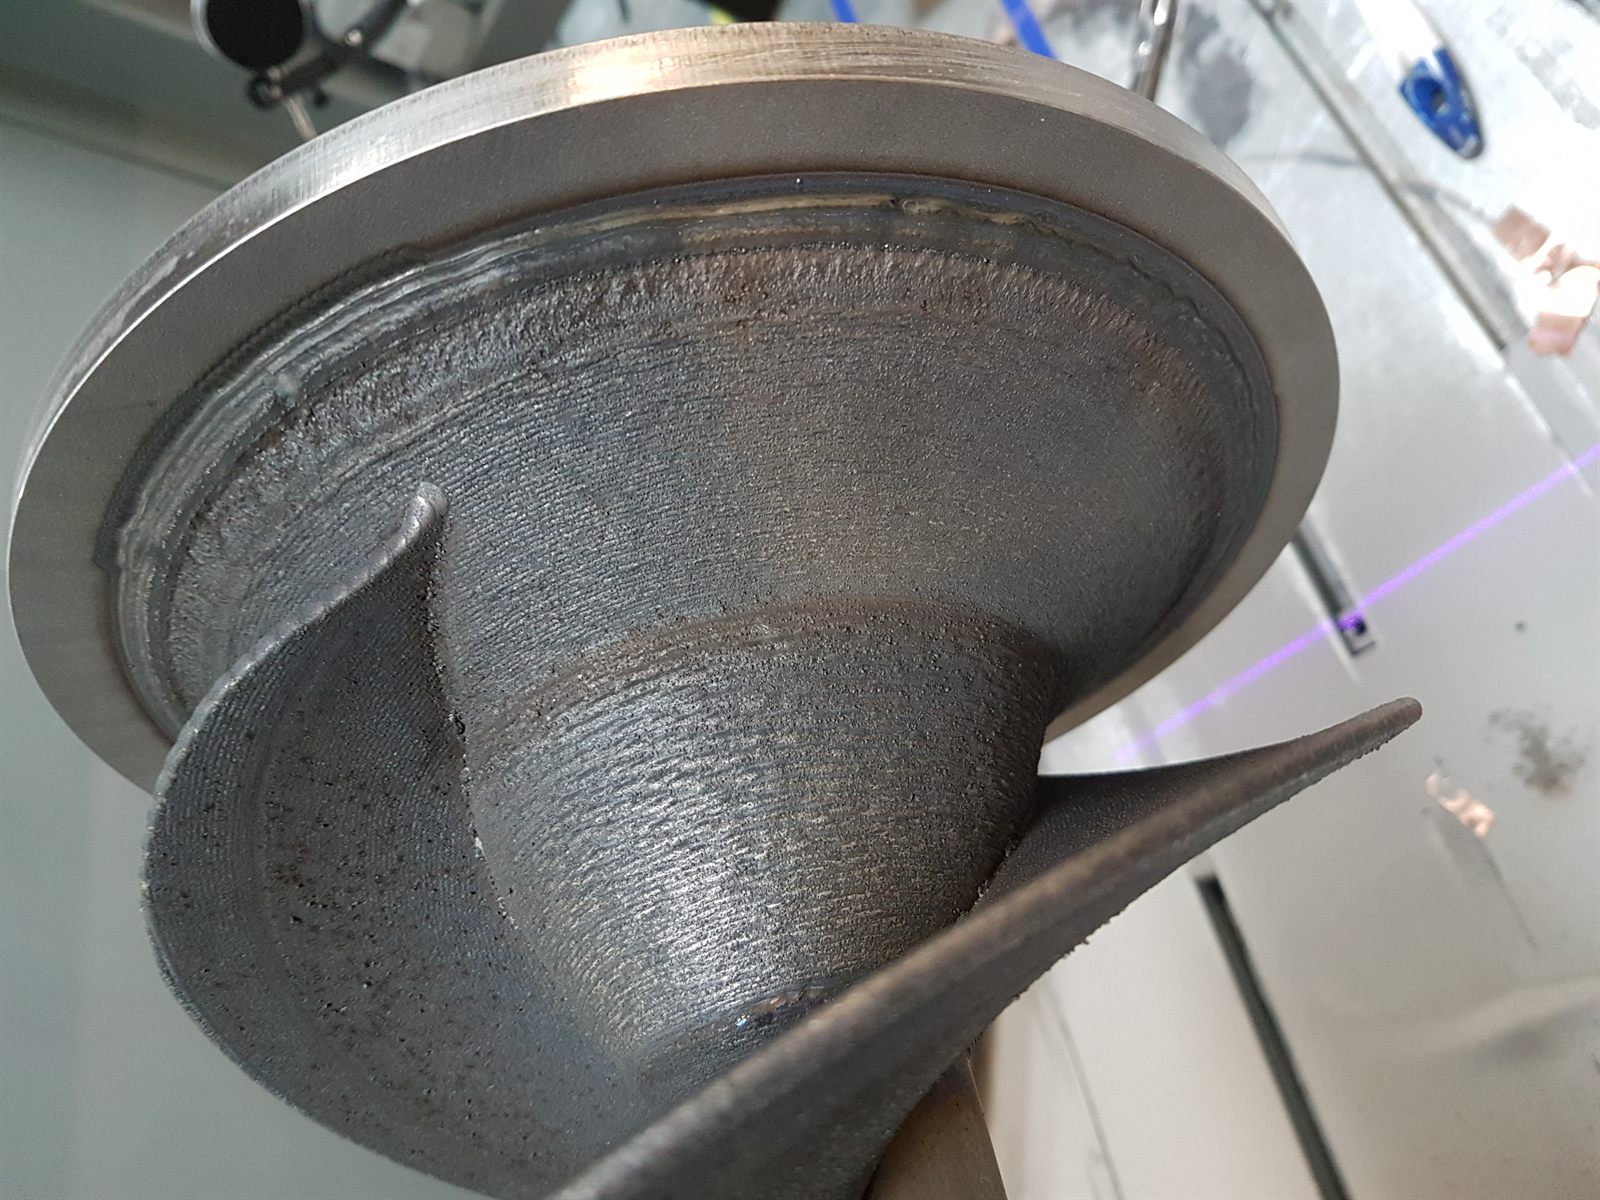
3-kW-Helix-Impeller: Laufrad-Prototyp aus Metall Einen 3-kW-Helix-Impeller – ein typisches Bauteil der Wasser- und Abwassertechnik – haben wir als metallischen Prototyp gedruckt. Das reale Bauteil machte Schaufelkontinuität, Übergänge zu Konus und Welle sowie Nachbearbeitung messbar, bevor die Produktionsroute festgelegt wurde. Fallstudie Helix-Impeller ansehen
Weitere Beispiele: Spindel mit Inconel 718 in 24 Stunden repariert · Inconel-718-Dünnwanddemonstrator, 300 mm · Ventilsitz- und Verschleißringe · Alle Fallstudien
Ausstattung
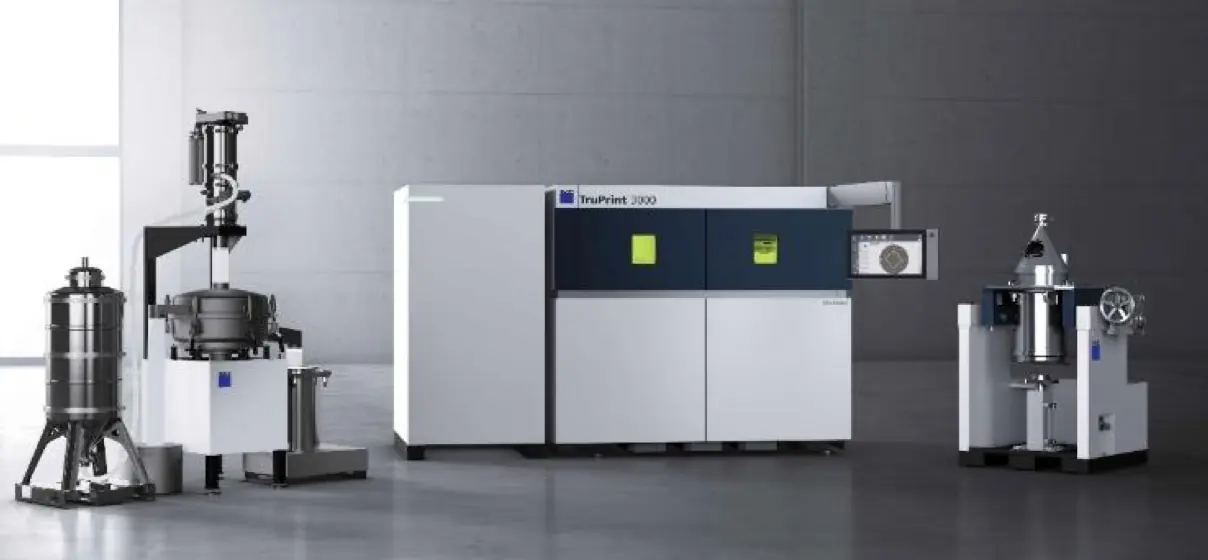
Drei Anlagen für Rotorteile, Düsen und Laufräder
CNC-basierte LMD-Anlage
- Bauteilfenster bis 2 × 1 × 2 m bei 4 m³ Bauraum
- Rotationsachsen für umlaufende Beschichtung von Spindeln, Wellen, Ringen und Hülsen
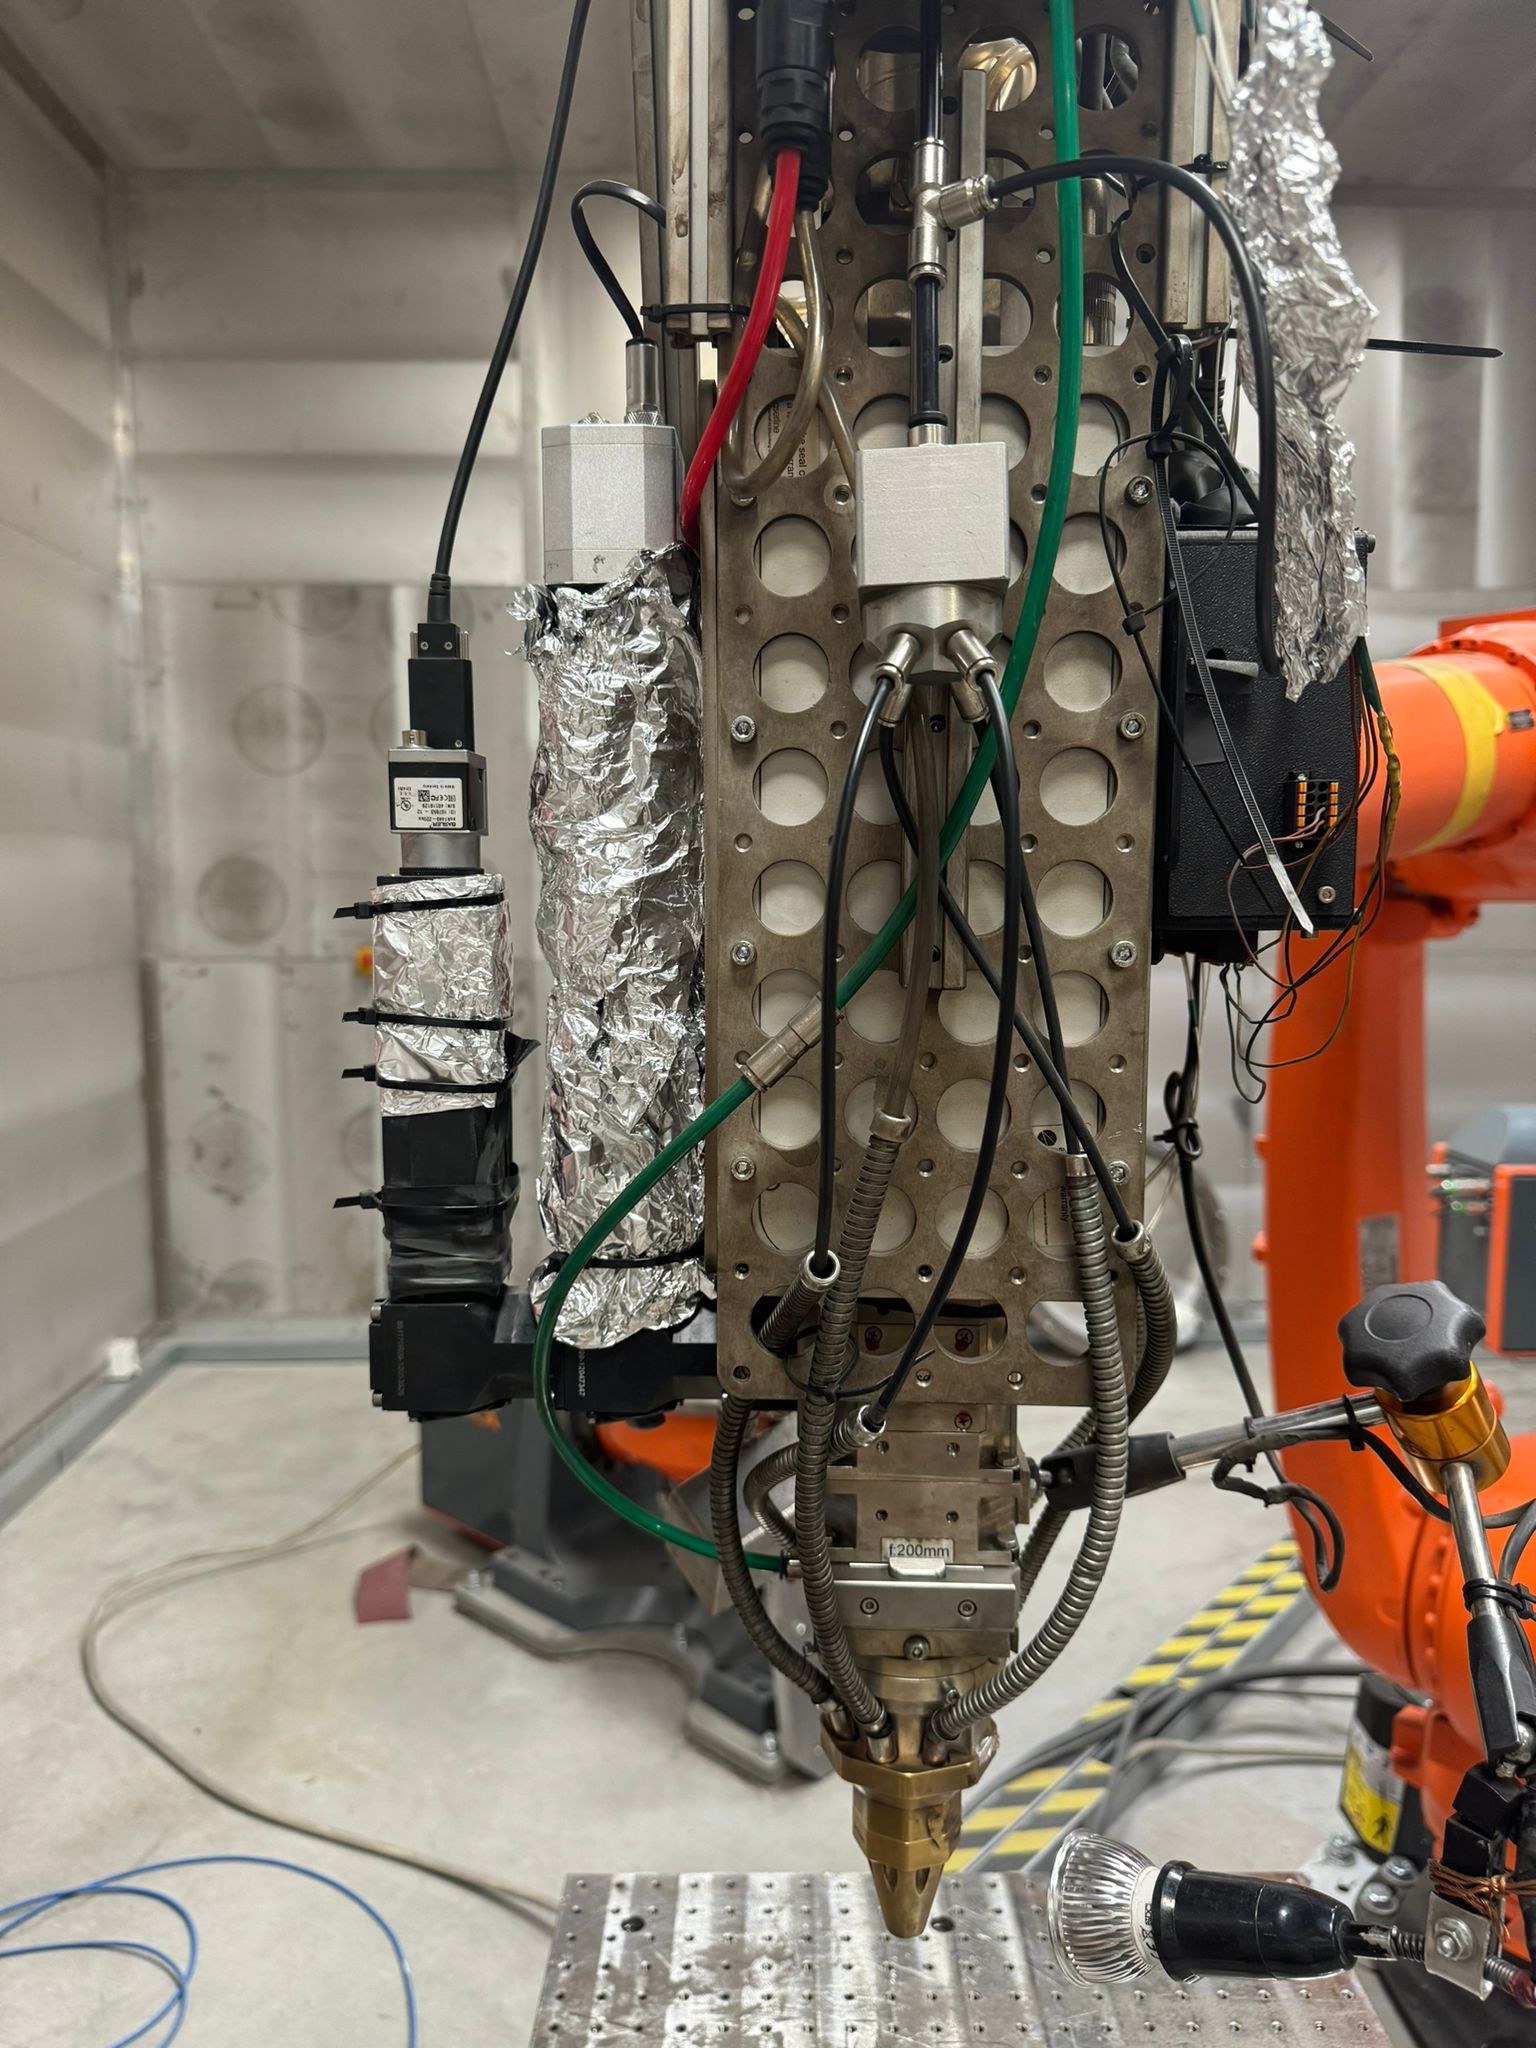
Robotergestützte LMD-Anlage (Eigenentwicklung)
- Sechs Roboterachsen, drei Positionier- beziehungsweise Rundtischstationen, Drehtisch bis 1.000 kg
- Für Laufräder, Düsen, Ventilkörper und andere konturierte Bauteile
TRUMPF TruPrint 3000 (SLM)
- 400 mm Plattformdurchmesser, 400 mm Bauhöhe, 500-W-Einzellaser
- Für kompakte Laufräder, Innenkanäle, Gitterstrukturen und funktionsnahe Prototypen
Prozessüberwachung und Prüfung
- Eigene Sensorik, Wärmebildkamera und koaxiale Schmelzbadüberwachung am LMD-Prozesskopf
- Mikroskopie und metallografische Präparation (Struers DP-U3)
Details: Technologie und Anlagen · Schmelzbadüberwachung bei LMD
Angebotsanfrage
Diese Unterlagen brauchen wir für Ihr Angebot
- Zeichnung, CAD oder Fotos des Bauteils und der betroffenen Zone
- Grundwerkstoff und Wärmebehandlungszustand, falls bekannt
- Schadensbild: Verschleiß, Korrosion, Untermaß oder Geometrieverlust
- Abmessungen der Beschichtungs- oder Reparaturzone und Zielschichtdicke
- Gewünschter Auftragswerkstoff, falls bereits festgelegt
- Betriebsumgebung, Temperatur- und Verzugsgrenzen
- Bei Laufrädern: Durchmesser, axiale Länge, Schaufelzahl, kritische Schnittstellen sowie Wucht- und Messanforderungen
- Endoberfläche, Toleranzen und Nachbearbeitung
- Stückzahl und ob Wiederholchargen zu erwarten sind
- Prüf- und Dokumentationsanforderungen
Unvollständige Angaben markieren wir als offen. Vertrauliche Daten senden Sie erst nach Abstimmung von NDA und Übertragungsweg.
Hilfreich zur Vorbereitung: Verfahrenswahl LMD oder SLM · Werkstoffauswahl · Anfrage-Assistent
FAQ

Häufige Fragen zu Turbinen-, Pumpen- und Generatorteilen
Können Turbinenbauteile mit LMD repariert werden? Das hängt vom Bauteil ab. Dokumentiert sind bei uns Rotorkeile aus Turbogeneratoren und eine Spindel mit Inconel-718-Aufbau. Für jedes Teil prüfen wir Grundwerkstoff, Schadenszone, Zugang, Nachbearbeitung und geforderte Qualifikation, bevor wir eine Reparatur empfehlen.
Fertigen Sie Laufräder im Metall-3D-Druck? Ja, als Prototypen und kompakte Bauteile. Ein 3-kW-Helix-Impeller ist als Projekt dokumentiert. Per SLM sind Bauteile bis 400 mm Durchmesser und 400 mm Höhe möglich, größere Laufräder prüfen wir für LMD. Hydraulische Leistung und Wuchtung werden separat nachgewiesen.
Lassen sich Bauteile aus Kupfer beschichten? Ja, mit eigener Prozessauslegung. Kupfer reflektiert Laserenergie und leitet Wärme schnell ab. Bei Turbogenerator-Rotorkeilen haben wir CuNi2SiCr mit Vorwärmung, Temperaturüberwachung und abgestimmtem Spannkonzept aufgetragen. Für jedes neue Kupferbauteil legen wir Versuche und Prüfung fest.
Welche Nickelbasislegierungen verarbeiten Sie? Dokumentiert sind Inconel 625 und Inconel 718, etwa an der 750-mm-Düse, am 300-mm-Dünnwanddemonstrator und an einer Spindelreparatur. Welche Legierung passt, richtet sich nach Grundwerkstoff, Temperatur, Korrosion und Nachbearbeitung.
Lohnt sich LMD für mehrere gleiche Bauteile? Ja, wenn die Teile ähnlich genug sind. Bei den Rotorkeilen haben wir mehrere Keile parallel beschichtet und dabei die Temperatur jedes Bauteils berücksichtigt. Voraussetzung sind wiederholbare Aufspannung, beherrschte Temperaturführung und einheitliche Prüfkriterien.
Wie wird die Qualität nachgewiesen? Den Prüfumfang vereinbaren wir vor der Fertigung: zum Beispiel Maßprüfung, Oberflächen- und Rissprüfung, Querschliffe zu Bindung und Gefüge sowie Härte. Prozessdaten aus der Überwachung ergänzen diese Prüfungen, ersetzen sie aber nicht.
Nächster Schritt
Lassen Sie Ihr Bauteil prüfen
Senden Sie Zeichnung oder Fotos, Grundwerkstoff und das technische Ziel. Wir sagen Ihnen, ob Reparatur, Beschichtung oder Neufertigung sinnvoll ist und welche Angaben noch fehlen.
Machbarkeit anfragen Projekte ansehenTelefon: +49 234 60276628
Weiterlesen: Laserbeschichten · Bauteilherstellung · Rotorkeile aus Kupferlegierung beschichten · Helix-Impeller als Metallprototyp
Verwandte Anwendungen: Wellen und Zapfen reparieren · Hartauftrag und Verschleißschutz · Alle Anwendungen