Laserbeschichten: Verschleißschutz für Funktionsflächen
Mit Laserbeschichten (Laser Cladding) schützen wir klar abgegrenzte Funktionsflächen vor Verschleiß, Korrosion, Oxidation, Gleitkontakt und Heißverschleiß – mit metallurgisch gebundenen Metallschichten.
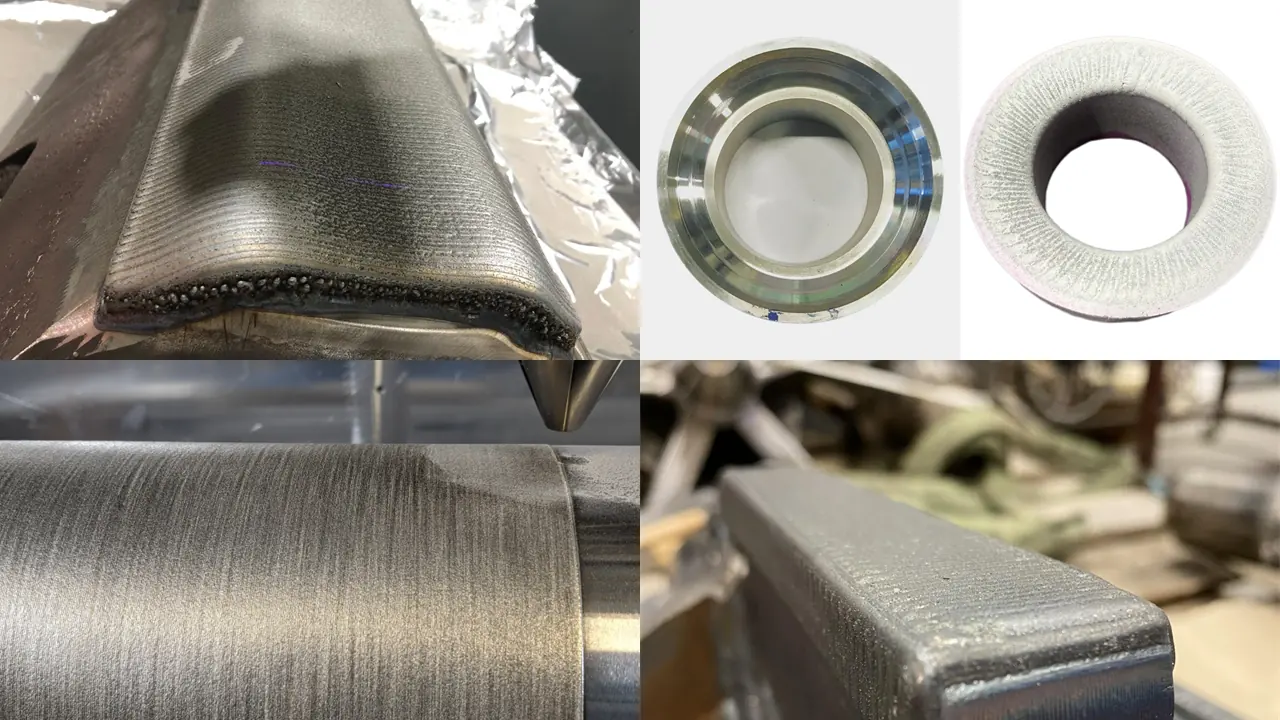
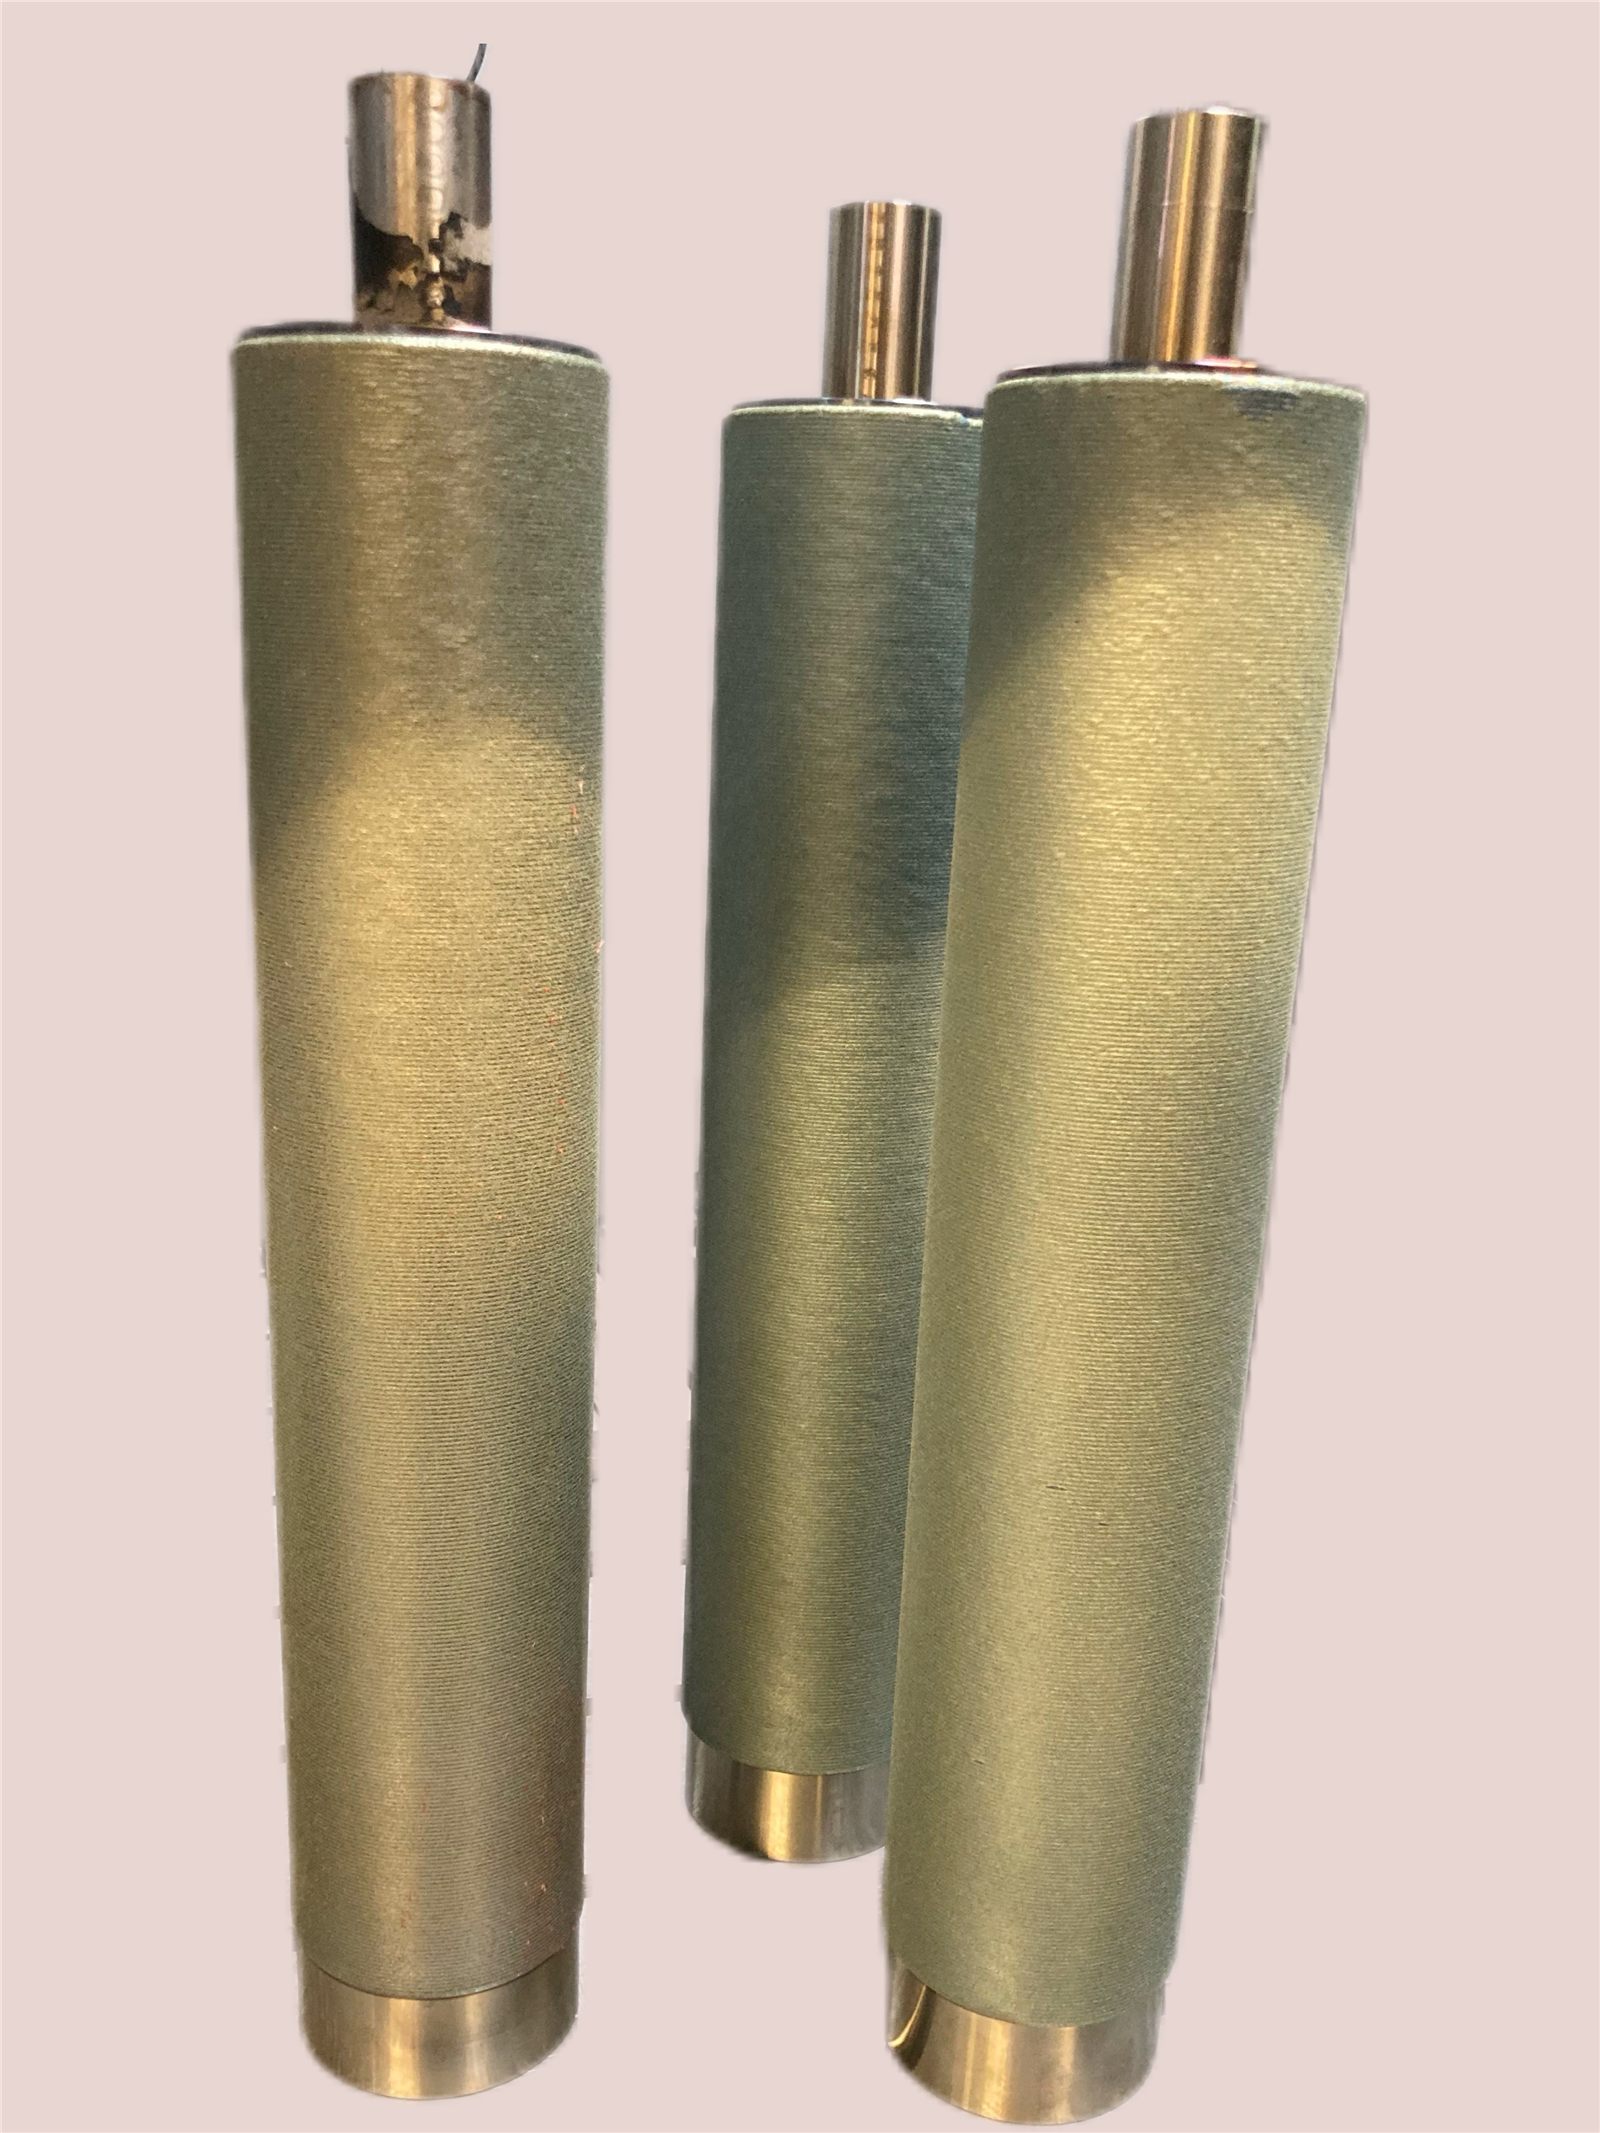
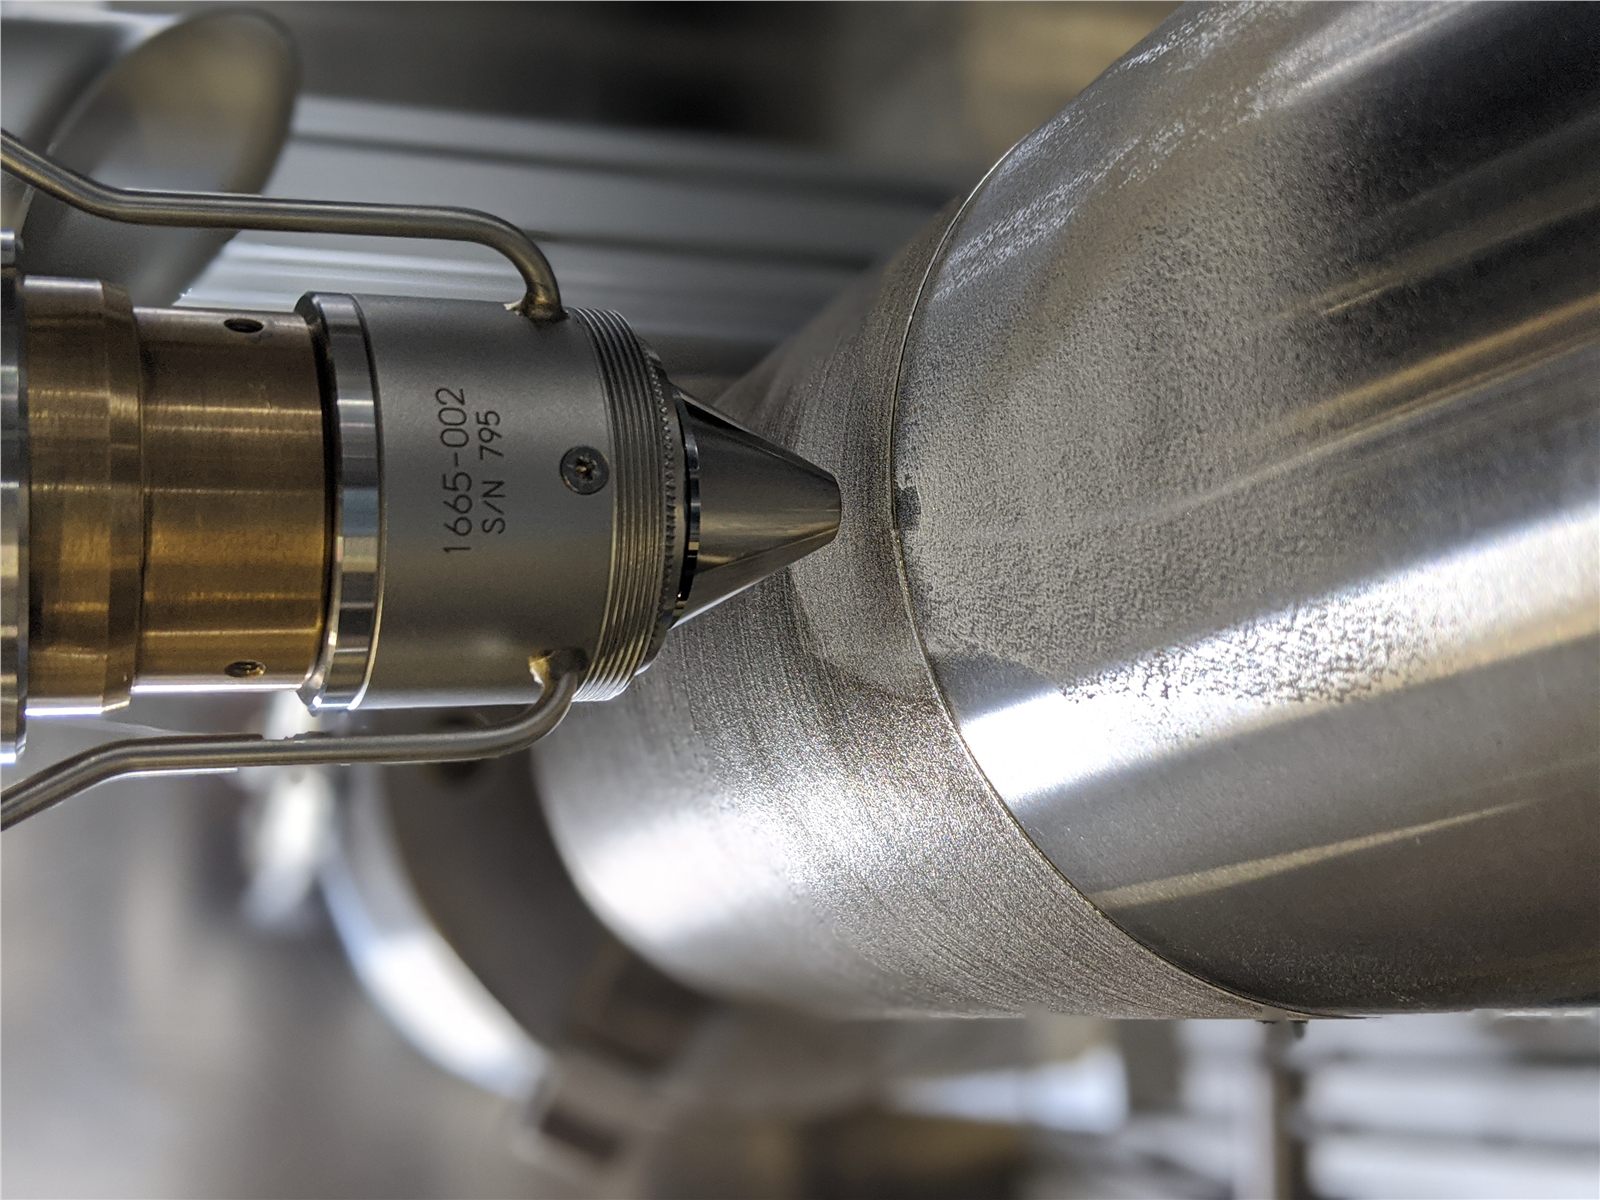
Exafuse (ThinkIng – Additive Technology GmbH, Bochum) schützt Funktionsflächen durch Laserbeschichten (Laser Cladding) mit einer metallurgisch gebundenen Metallschicht. Wir tragen sie gezielt dort auf, wo Verschleiß, Korrosion, Oxidation oder Gleitkontakt angreifen – etwa an Schmiedewerkzeugen, Wellen, Rollen, Ventilsitzen und Pumpenteilen. Rotationsachsen ermöglichen umlaufende Schichten auf zylindrischen Bauteilen im Bauteilfenster bis 2 × 1 × 2 m.
Cladding-Eignung
Erst das Schadensbild, dann der Werkstoff
Wir beginnen bei der Oberfläche: Verschleiß, Korrosion, Oxidation, Gleitkontakt, Temperatur und geforderte Endbearbeitung. Erst dann legen wir Legierungsfamilie, Schichtaufbau, Wärmeeintrag und Prüfung fest.
Sinnvoll beiVerschleiß, Korrosion, Oxidation oder tribologischer Belastung in klar abgegrenzten Zonen des Bauteils.
Starke BeispieleSchmiedewerkzeuge, Wellen, Rollen, Ventilsitze, Pumpenteile, hydraulische Oberflächen und lokale Verschleißzonen.
Nicht ideal beinichtmetallischen Beschichtungen, nicht beherrschbarem Verzug oder fehlenden Abnahmekriterien.
WerkstofflogikEisen-, Nickel- und Kobaltbasislegierungen sowie carbidverstärkte Werkstoffe wählen wir nach Einsatzzweck, Grundwerkstoff und Nachweisanforderungen aus. Label „Werkstofflogik“ → „Werkstoffwahl“.
Werkstoffauswahl nach Beanspruchung
Die Beschichtung folgt der Funktion der Oberfläche
Verschleiß, Korrosion, Oxidation, Gleitkontakt und Schlagbelastung stellen unterschiedliche Anforderungen an Legierung, Schichtaufbau und Prüfung. Entscheidend ist deshalb das tatsächliche Schadensbild.
Oberflächenfunktion
Dieselbe Legierungsfamilie verhält sich je nach Grundwerkstoff, Wärmeeintrag, Aufmischung und Nachbearbeitung anders
Schadensbild und Betriebsumgebung zuerst klären.
Grundwerkstoff, Aufmischung, Wärmeeintrag und Nachbearbeitung gemeinsam bewerten.
Prüfumfang für Bauteil, Oberfläche und Abnahmekriterien definieren.
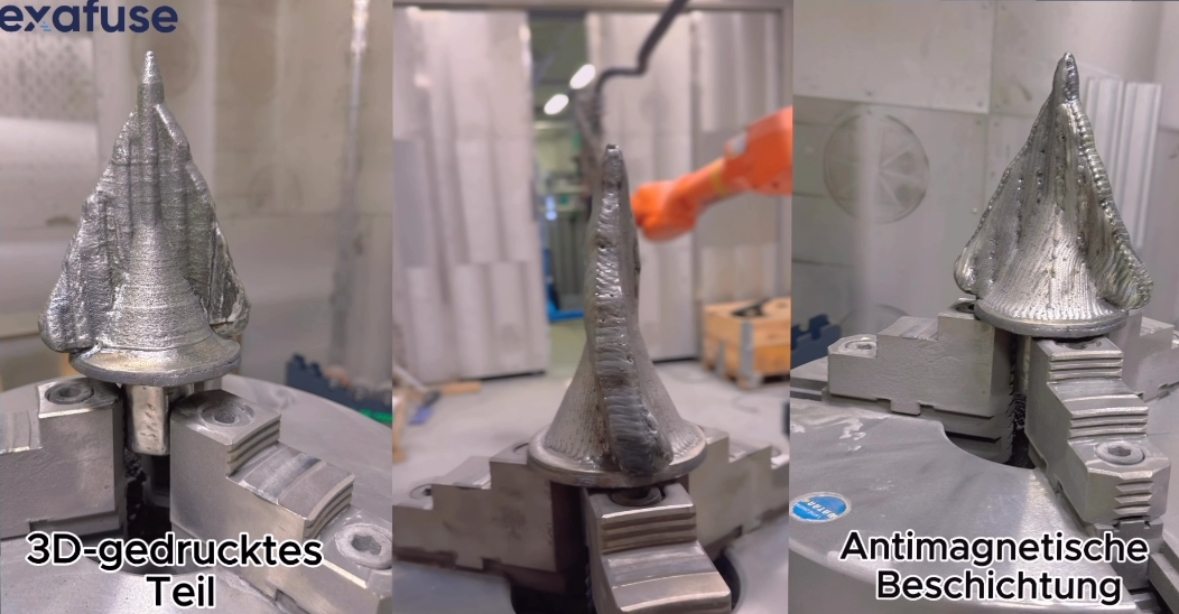
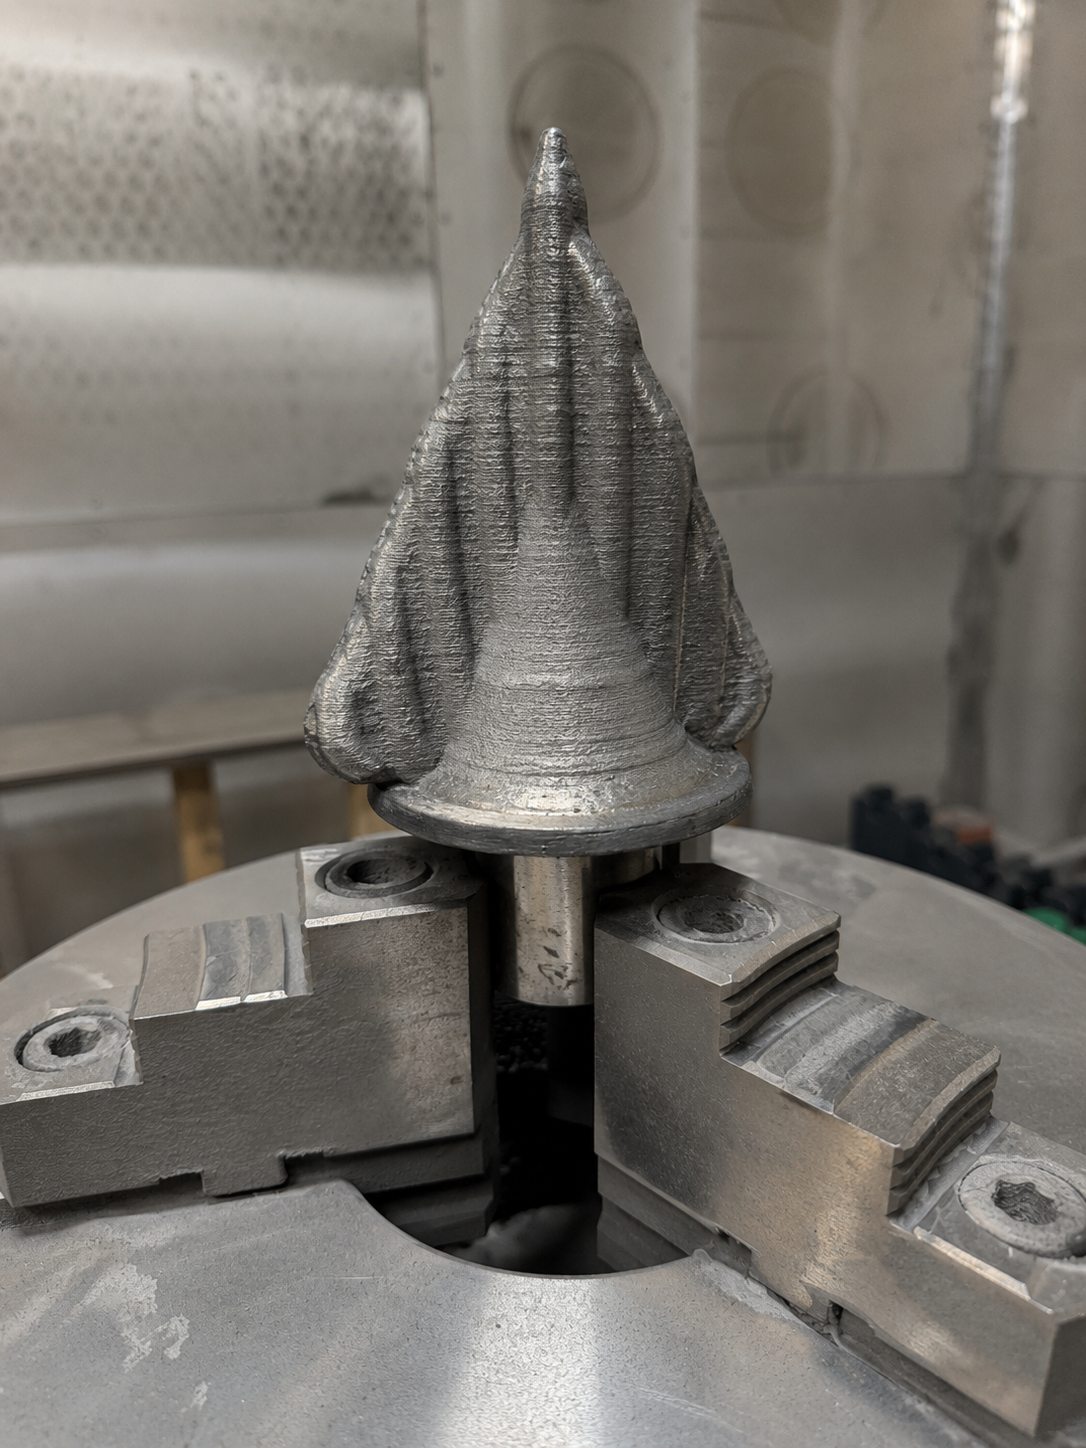
Beim 130-mm-Bohrer haben wir LMD für den Bauteilaufbau und für die lokale Funktionsbeschichtung eingesetzt. Dafür mussten Geometrie, Oberflächenfunktion, Nachbearbeitung und Prüfung gemeinsam geplant werden.
Aufbauen und beschichten
Grundgeometrie und Funktionsschicht mit LMD
Grundgeometrie mit LMD aufbauen
Lokale Funktionsbeschichtung gezielt auftragen
Nachbearbeitung und Abnahme bauteilspezifisch planen
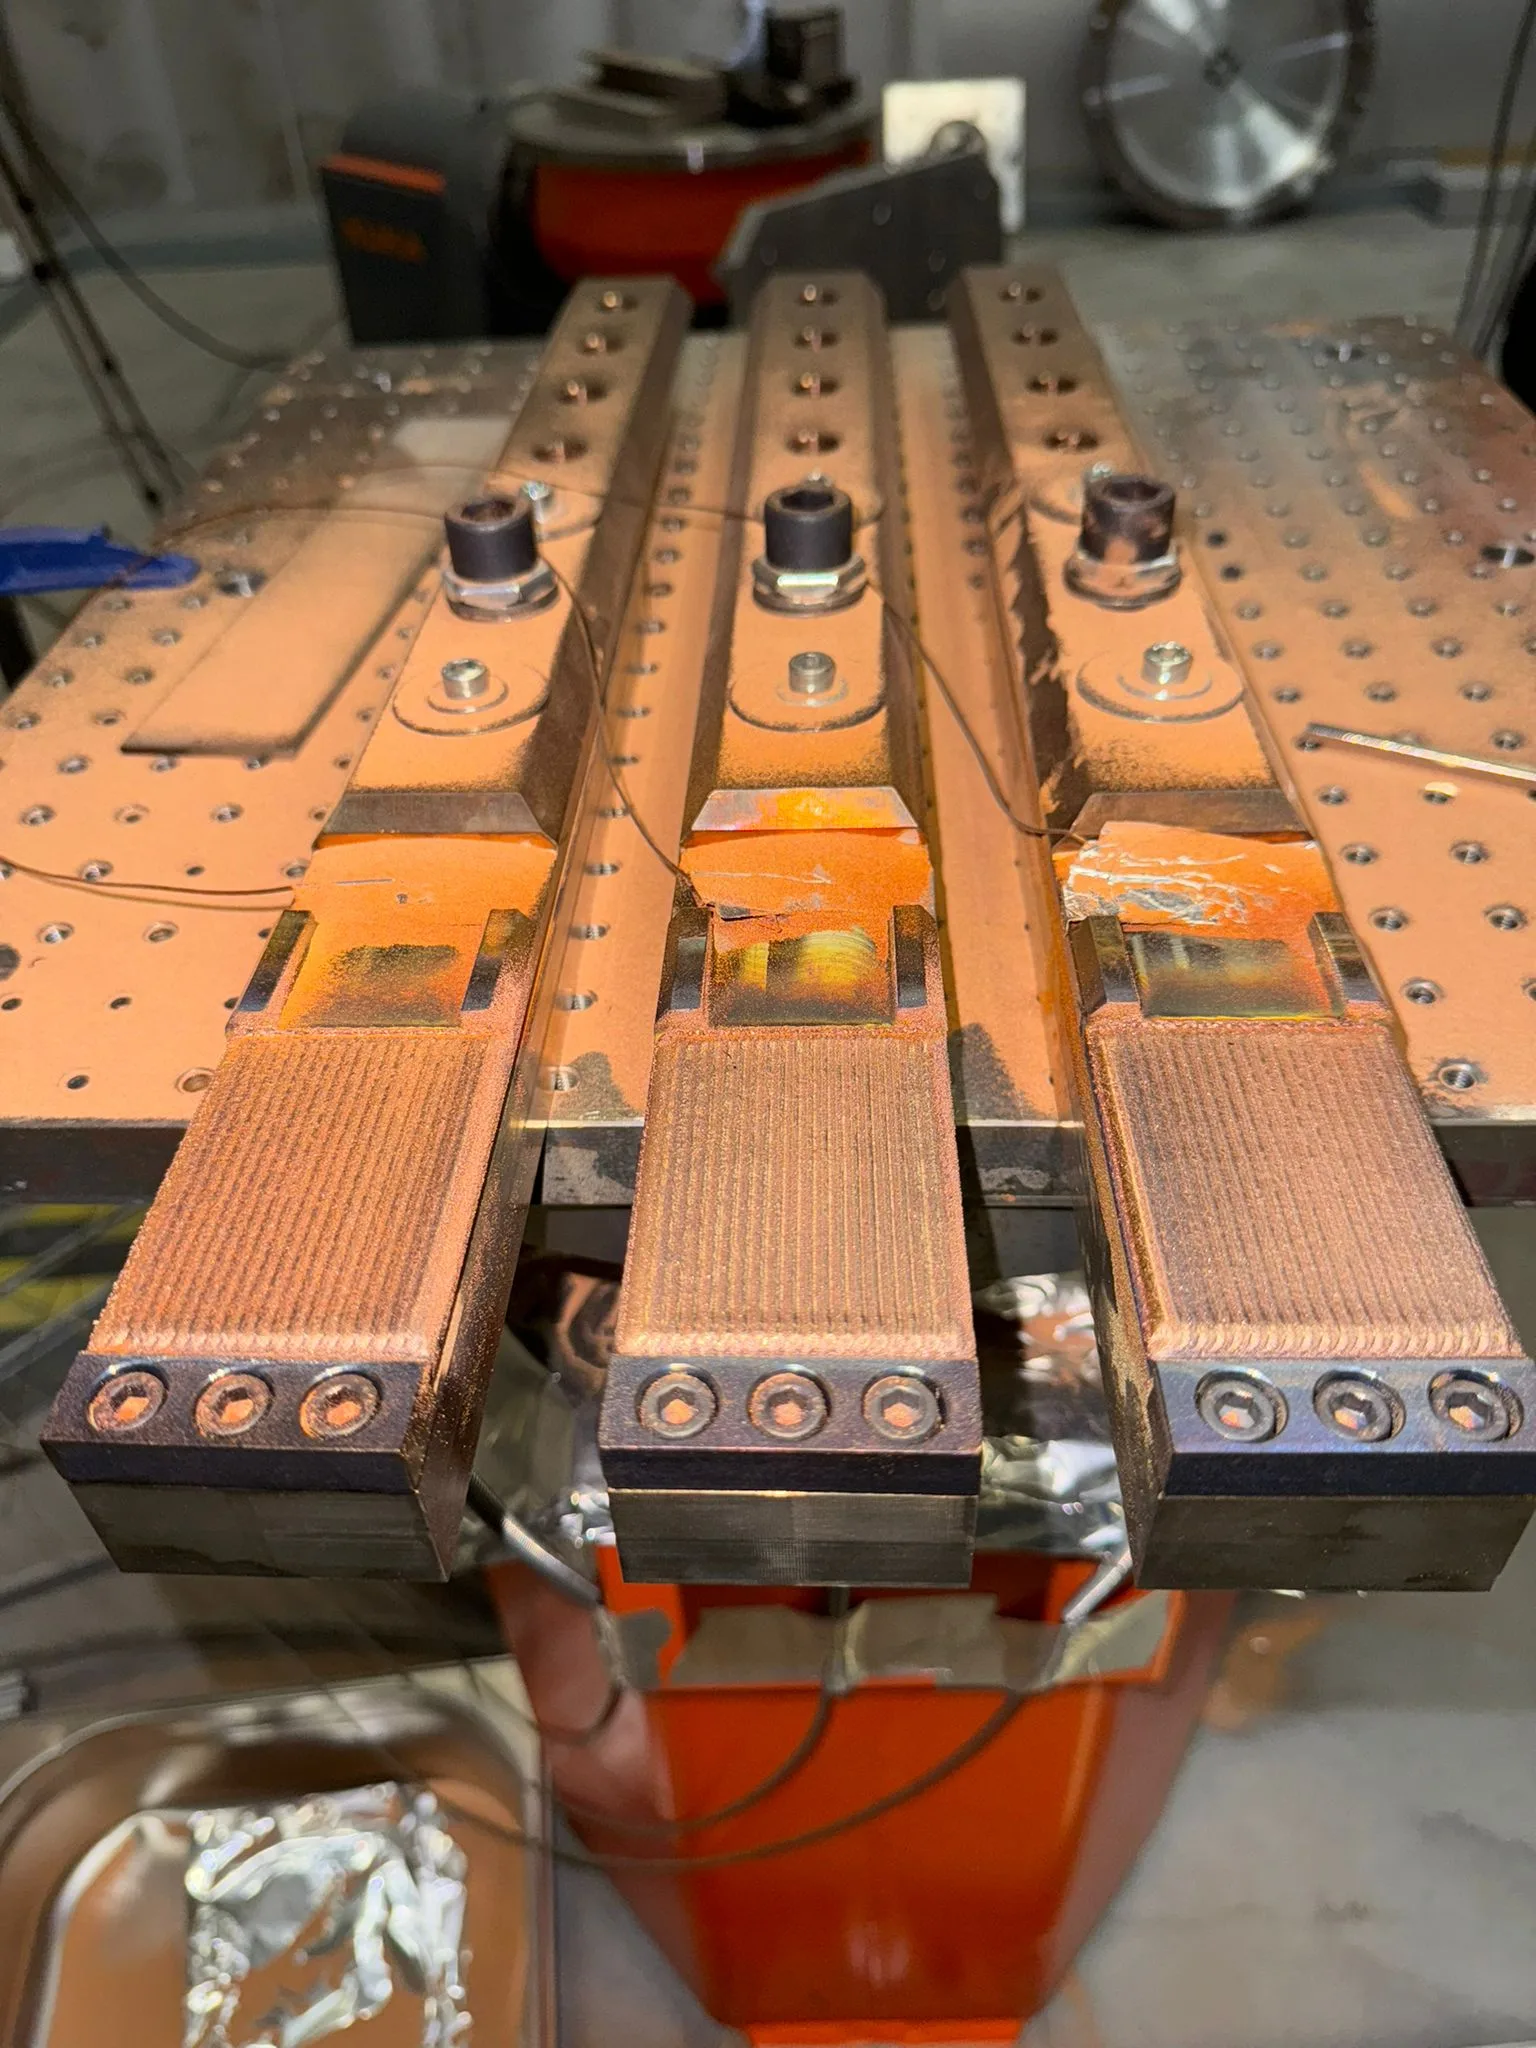
Kupfer als Grundwerkstoff braucht eine eigene Strategie
Kupferlegierungen stellen andere Anforderungen an Absorption, Temperaturführung, Aufmischung und Schichtgleichmäßigkeit als viele Stähle. Das Projekt zeigt, welche Fragen vor einer Beschichtung geklärt werden müssen.
Harte Verschleißschichten: Wärme und Rissrisiko beherrschen
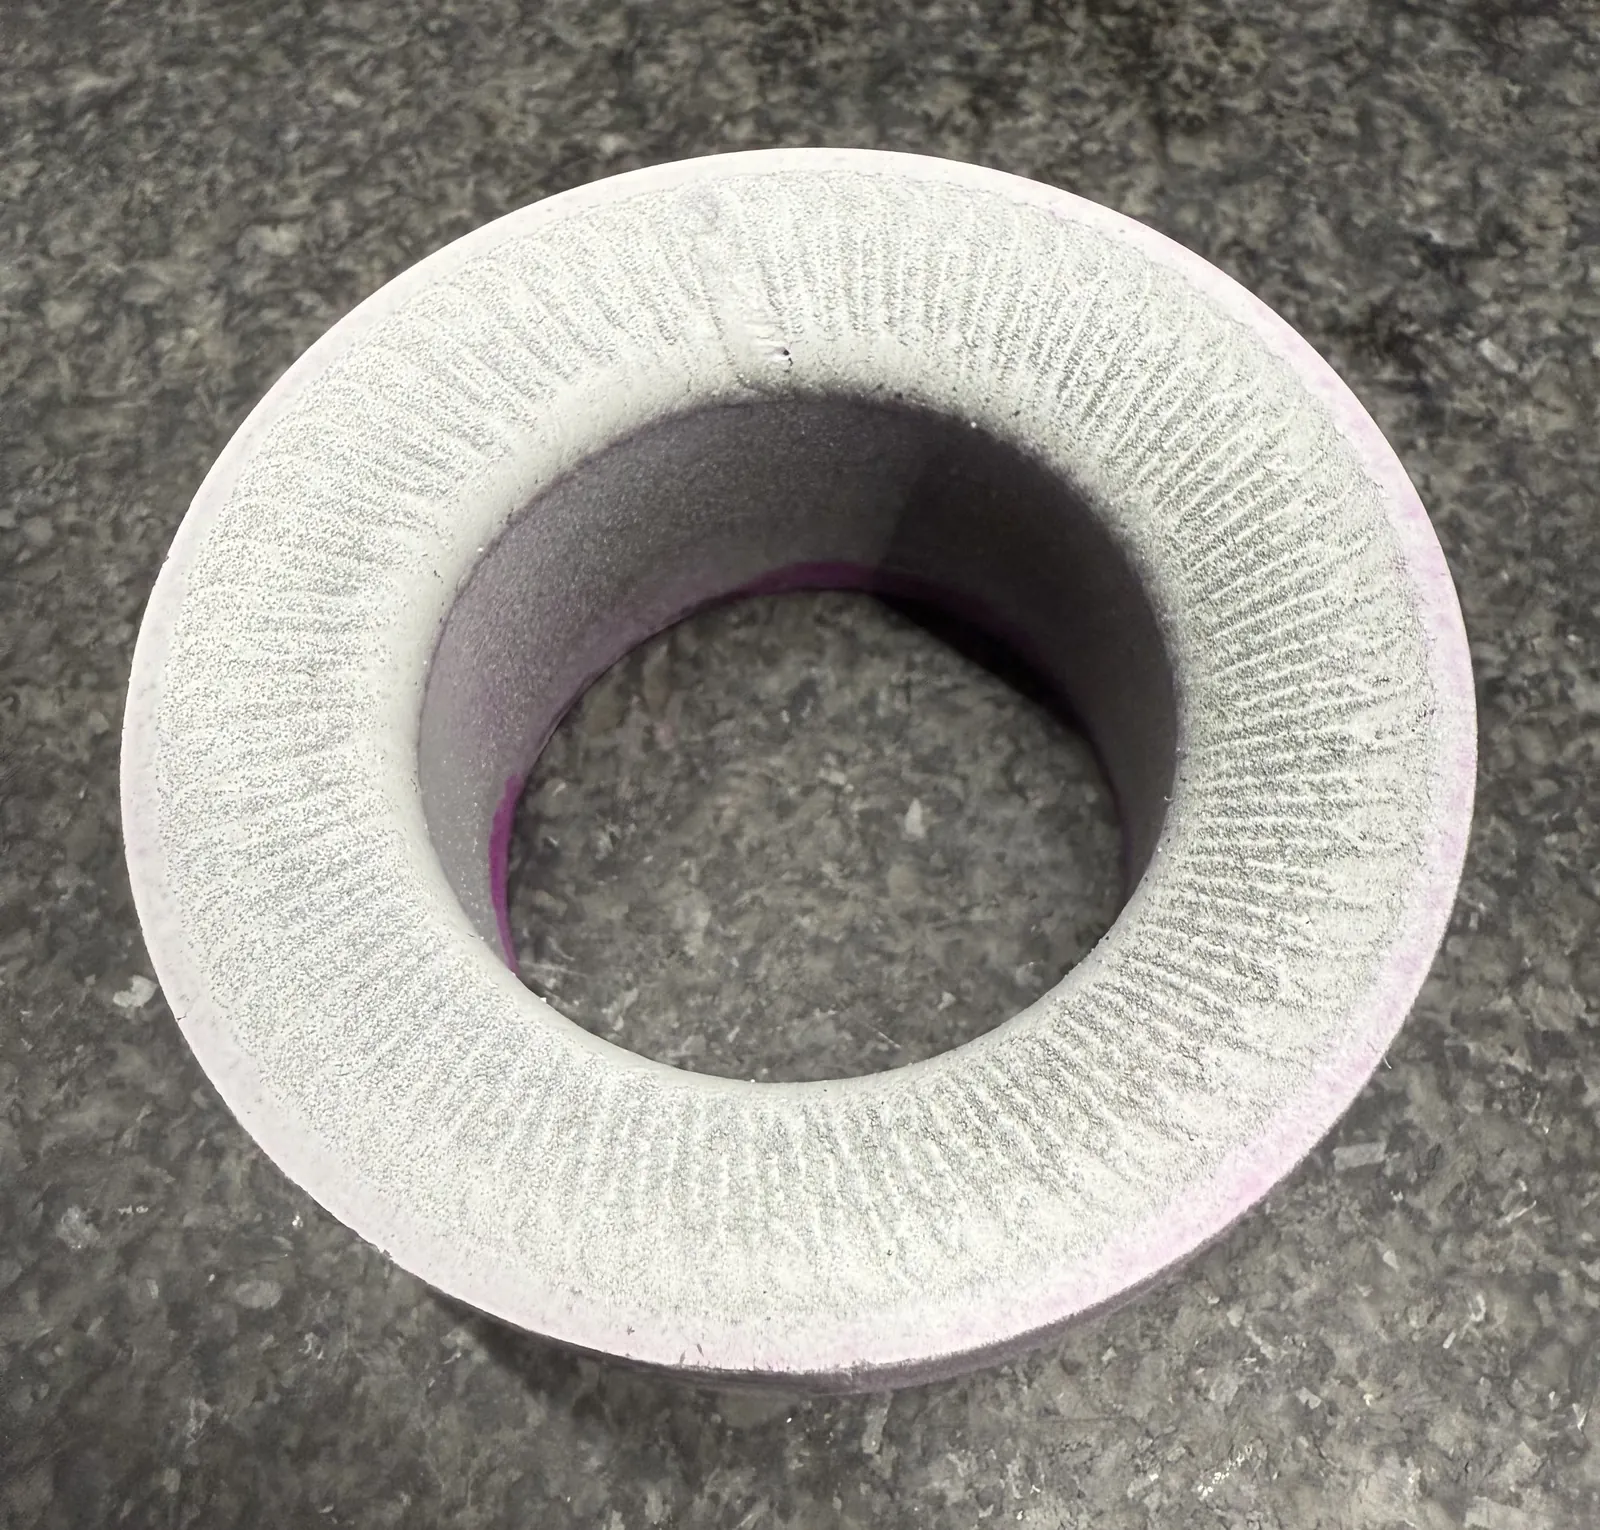
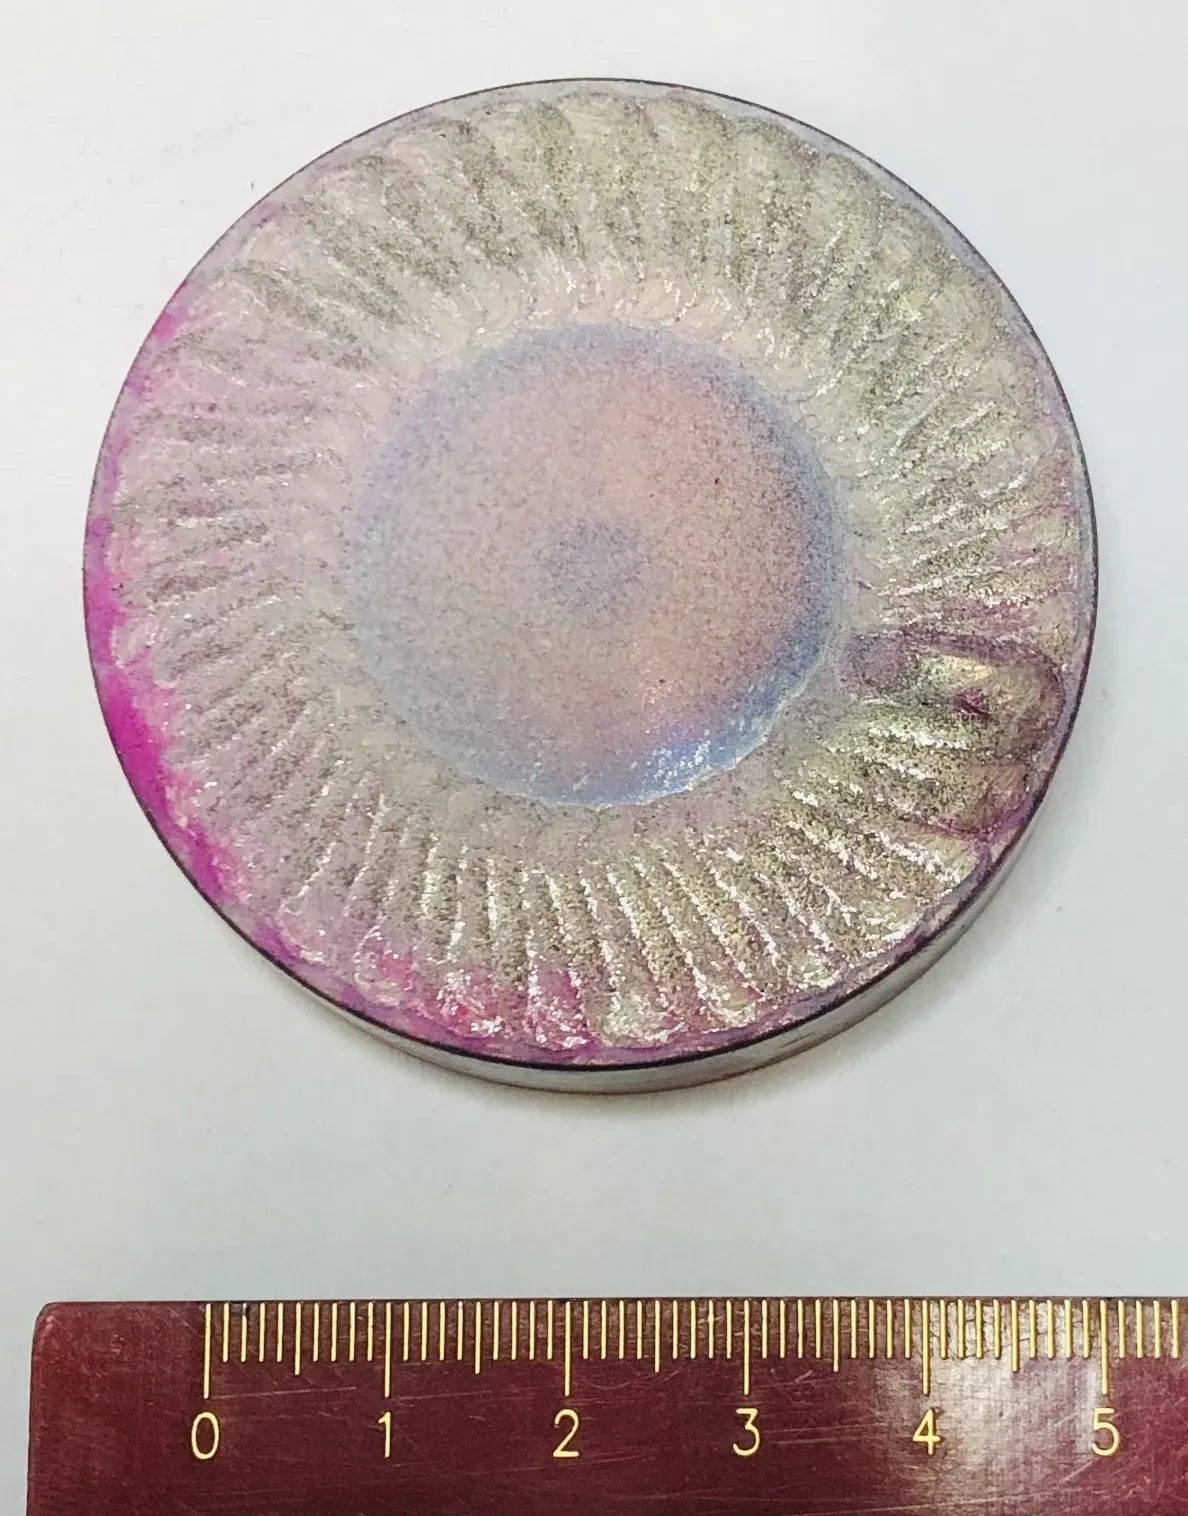
Beim Ventilsitzring gehörten Vorwärmen und LMD-Beschichtung zur Prozesskette für eine stark beanspruchte Funktionsfläche. Das genaue Beschichtungsmaterial bleibt projektspezifisch.
Harte Funktionsfläche
Vorwärmen, Nachbearbeitung und Rissprüfung gemeinsam planen
Vorwärmen in die Prozessplanung einbeziehen
Rissrisiko, Aufmischung und Nachbearbeitung gemeinsam bewerten
Hochbelastete Werkzeuge: Werkstoffwahl und Wirtschaftlichkeit
Bei hochbelasteten Werkzeugflächen reicht Härte allein nicht aus. Wir bewerten deshalb lokale Verstärkung, Zähigkeit, Anbindung, Nachbearbeitung und vorhandene Risse gemeinsam – und vergleichen die Kosten von Reparatur und Ersatz.
Impact-Werkzeug
Härte allein reicht nicht
Nur die Verschleißzone erneuern statt das ganze Bauteil ersetzen
Legierung, Zähigkeit und Rissrisiko gemeinsam bewerten
Nachbearbeitung und Prüfung vor dem Materialauftrag klären
Die Artikel zeigen, wann Laserbeschichten herkömmlichen Beschichtungen überlegen ist, wie Sie die Legierung auswählen und welche Schicht- und Prüfoptionen zu welchem Schadensbild passen.
Senden Sie Schadensbild, Grundwerkstoff und die zu beschichtende Zone.
Wir prüfen, welche Legierung und Schichtstrategie für Ihr Bauteil infrage kommt. Ob sie umsetzbar ist, hängt von Grundwerkstoff, Geometrie, Endbearbeitung, Prüfung und Einsatzbedingungen ab.
Die Antworten nennen Einsatzgrenzen, benötigte Angaben und die nächsten technischen Schritte.
Was ist Laserbeschichten und wofür eignet es sich?
Beim Laserbeschichten (Laser Cladding) wird ein metallischer Zusatzwerkstoff lokal aufgeschmolzen und metallurgisch mit dem Grundwerkstoff verbunden. Das Verfahren eignet sich, wenn nur eine klar abgegrenzte Funktionsfläche Verschleiß, Korrosion, Oxidation oder Gleitkontakt ausgesetzt ist und das übrige Bauteil erhalten bleiben soll. Typisch sind Schmiedewerkzeuge, Wellen, Rollen, Ventilsitze, Pumpenteile und hydraulische Oberflächen.
Laserbeschichten oder thermisches Spritzen – was passt besser?
Thermisches Spritzen kann für sehr dünne oder dekorative Schichten, große kostensensible Flächen, nichtmetallische Funktionsschichten oder sehr wärmeempfindliche Bauteile die bessere Wahl sein. Laserbeschichten lohnt sich, wenn eine lokal begrenzte, metallurgisch gebundene und nachbearbeitbare Metallschicht gebraucht wird, etwa auf schlagbeanspruchten Werkzeugflächen. Entscheidend ist, ob das Verfahren die Beanspruchung trägt und die nötigen Nachweise liefert.
Welche Beschichtungswerkstoffe sind möglich?
Wir wählen zwischen Eisen-, Nickel- und Kobaltbasislegierungen sowie karbidverstärkten Systemen, je nach Schadensbild, Grundwerkstoff und Prüfanforderung. Dokumentiert sind zum Beispiel Inconel 625 auf Rundgesenken, Stellite 6, Stellite 12 und FeCrV15Ni6 an einem Rolling Die, wolframcarbidhaltige Schichten und CuNi2SiCr auf Kupfer-Rotorkeilen. Die gleiche Legierung kann je nach Grundwerkstoff und Aufmischung unterschiedlich funktionieren.
Wie dick können die Schichten sein?
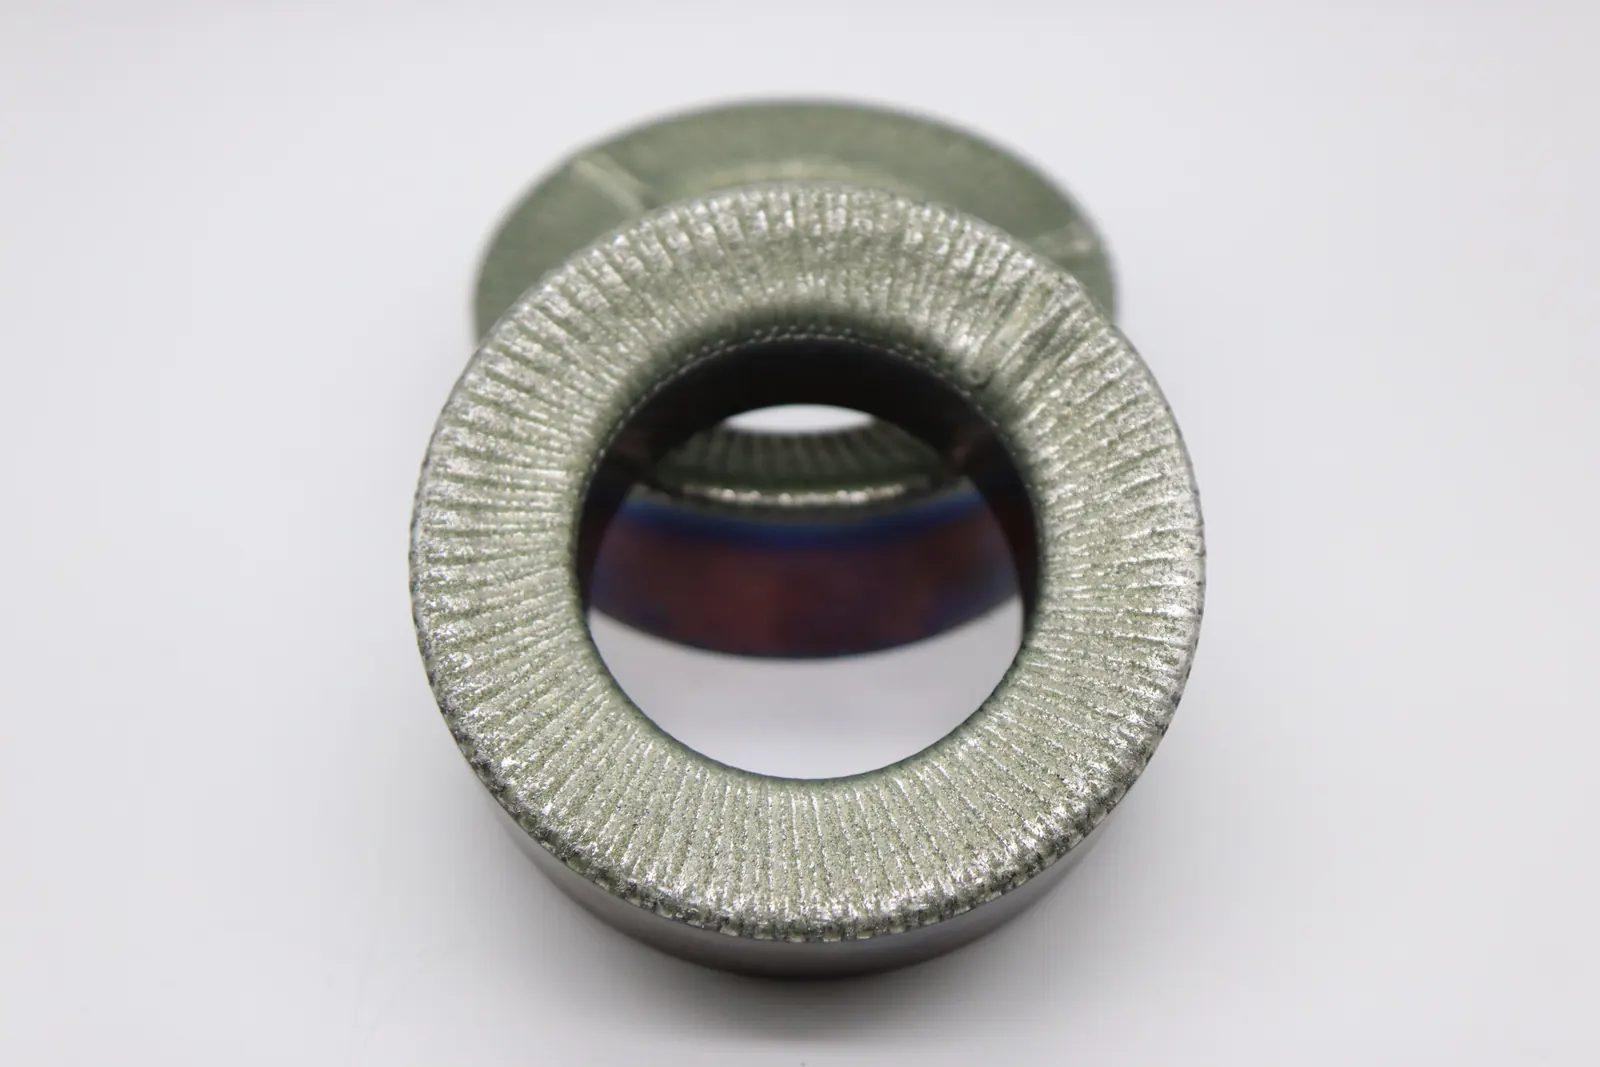
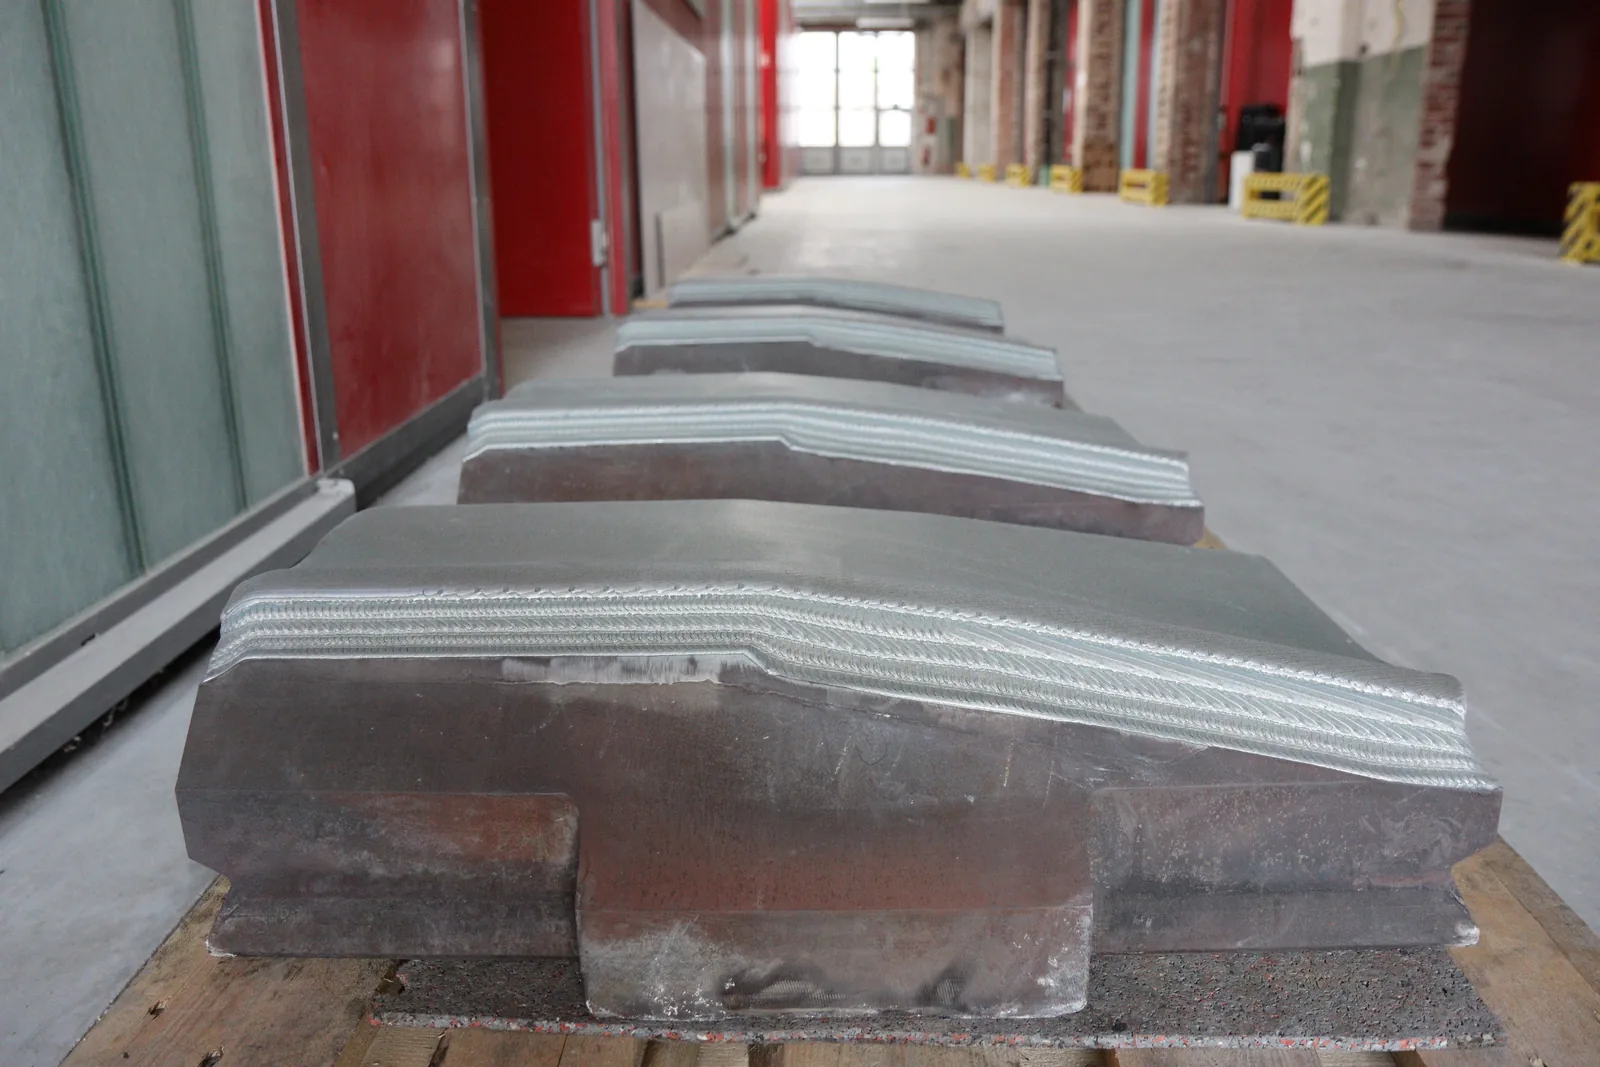
Die Schichtdicke richtet sich nach Funktion, Bauteil und Bearbeitungszugabe. Dokumentiert sind zum Beispiel etwa 1,5 mm auf einem Verschleißring und 2,5–3 mm auf einem Ventilsitzring. Schmiedehämmer erhielten 10–20 mm Verstärkung, Rundgesenke 20 mm Inconel 625. Wir planen die spätere Bearbeitung von Anfang an mit, denn die Funktionsfläche entsteht oft erst durch Fräsen, Drehen oder Schleifen.
Wovon hängen die Kosten ab?
Wesentliche Kostentreiber sind Größe der Beschichtungsfläche, Schichtdicke und damit Auftragsmasse, Werkstoff, Vorwärmung und Aufspannung, Nachbearbeitung, Prüfung und Dokumentation. Bei Wiederholteilen kann eine Chargenstrategie die Prozesszeit verkürzen, wie bei mehreren parallel beschichteten Rotorkeilen. Unser Kostenschätzer gibt einen orientierenden Bereich, ein Angebot folgt nach der technischen Prüfung.
Wie werden die Schichten geprüft?
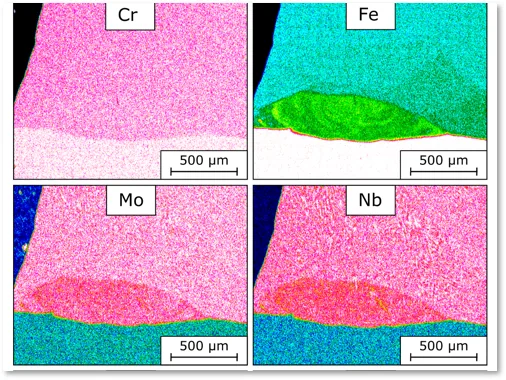
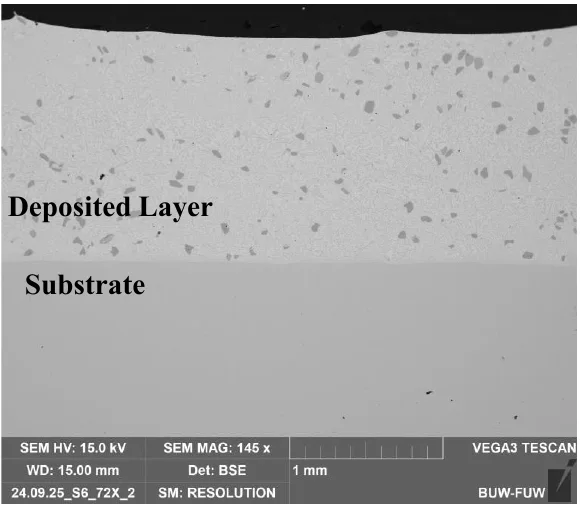
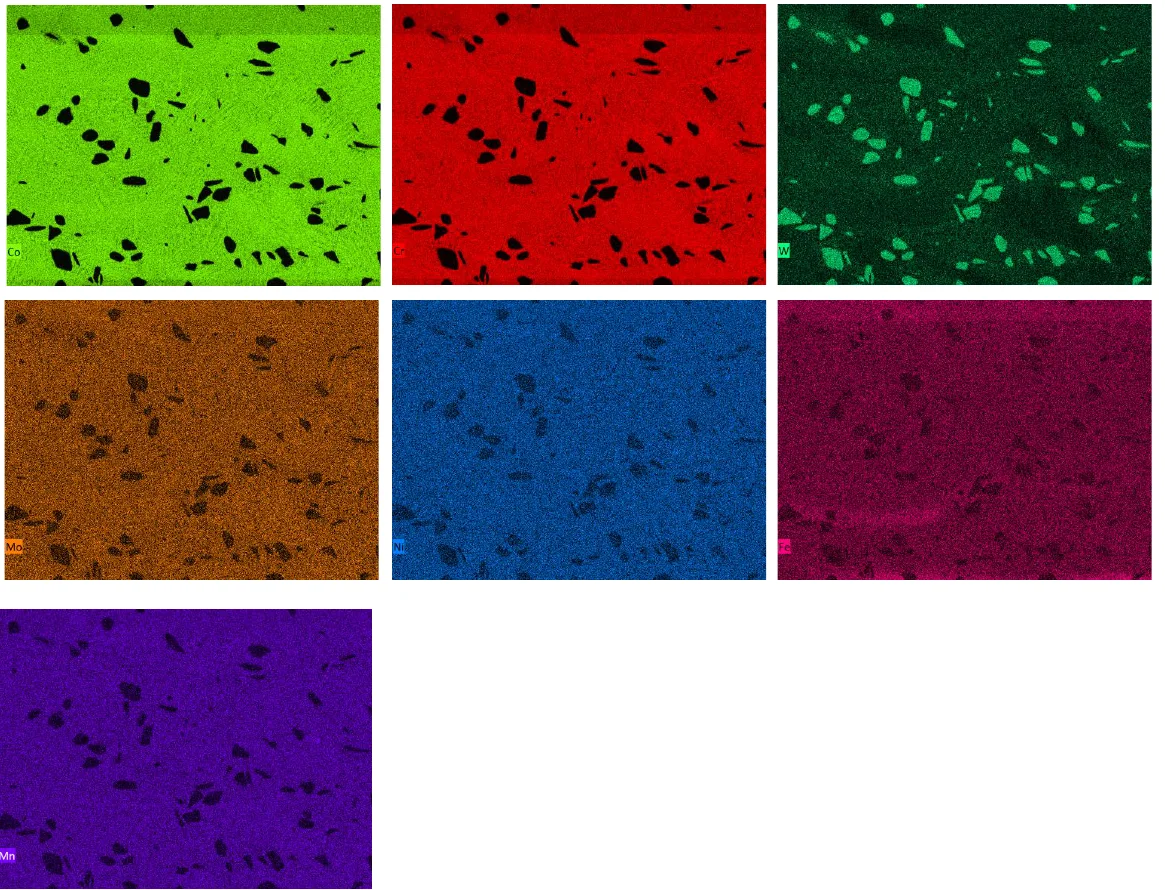
Je nach Risiko kombinieren wir Sichtprüfung, Farbeindringprüfung, Maßprüfung, Härteprüfung und Querschliffe. In der Beschichtungsentwicklung nutzen wir zusätzlich SEM/EDX, um Aufmischung und Elementverteilung zu bewerten. Ein Härtewert allein ist kein Freigabekriterium: Bindung, Aufmischung, Gefüge, Risse und Poren gehören ebenfalls dazu. Den Prüfumfang vereinbaren wir vor Auftragsbeginn.
Lassen sich auch Kupferbauteile beschichten?
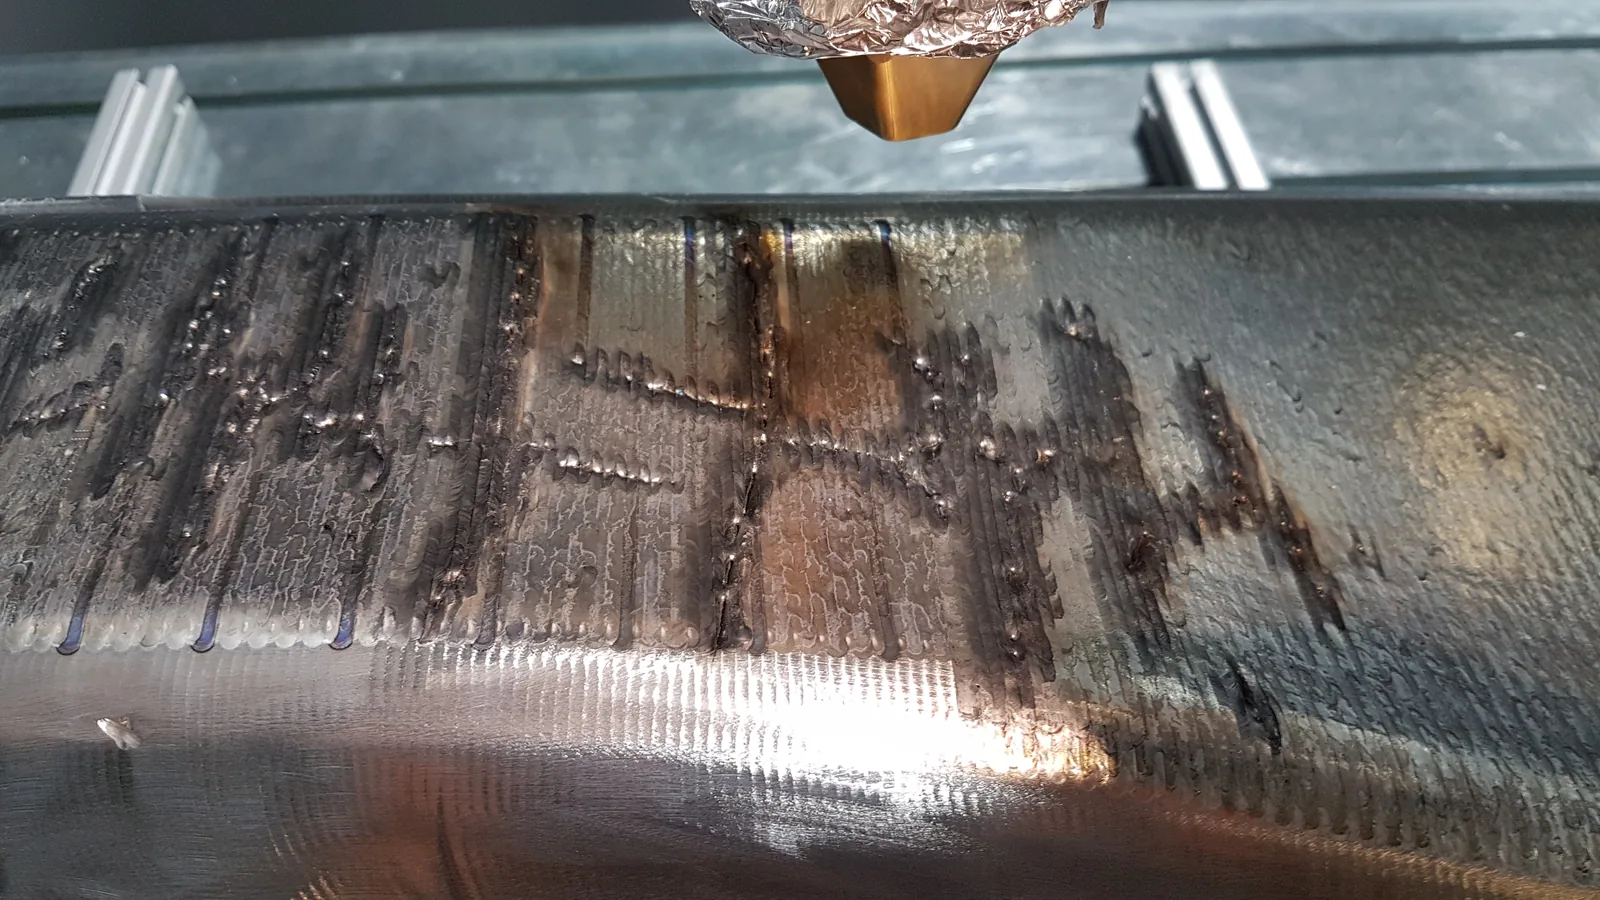
Ja, allerdings mit eigener Prozessauslegung. Kupfer reflektiert einen Teil der Laserenergie und leitet Wärme schnell ab. Bei Rotorkeilen für Turbogeneratoren haben wir CuNi2SiCr mit Vorwärmung, thermoelementgestützter Temperaturüberwachung und abgestimmtem Spannkonzept aufgetragen. Für jedes neue Kupferbauteil legen wir Versuche, Temperaturgrenzen und Prüfung gesondert fest.
Welche Angaben brauchen Sie für eine Beschichtungsempfehlung?
Wir benötigen Schadensbild und Betriebsumgebung, Grundwerkstoff, die betroffene Funktionsfläche mit Abmessungen und Zielschichtdicke, die gewünschte Eigenschaft sowie Ihre Erwartungen an Endbearbeitung und Prüfung. Hilfreich sind außerdem Temperatur, Medium, Gegenkörper, Stückzahl und Termin. Mit diesen Angaben schlagen wir eine Legierungs- und Schichtstrategie vor und benennen offene Punkte.
Passende Seiten
Das Thema gezielt vertiefen
Öffnen Sie die passende Leistung, Anwendung, Fallstudie oder technische Entscheidungshilfe.