
Ausgangslage
Verschleiß an einer Fläche kostet das ganze Bauteil
Bergbauteile, Umformwerkzeuge, Ventilsitze und Walzen versagen meist lokal. Abrasion, Gleitkontakt, Schlag, Erosion oder Verschmutzung tragen die Arbeitsfläche ab. Das Grundbauteil ist dabei oft noch voll nutzbar.
Wer dann das ganze Teil tauscht, bezahlt für Material, das noch funktioniert – und meist zusätzlich mit Stillstand. Ein gezielter Hartauftrag schützt die Fläche dort, wo der Schaden entsteht, und erhält das Grundbauteil.
Eine harte Schicht allein löst das Problem aber nicht. Sie muss binden, der realen Geometrie folgen, rissarm bleiben und sich später bearbeiten und prüfen lassen.
Vorgehen
So entsteht ein belastbarer Hartauftrag
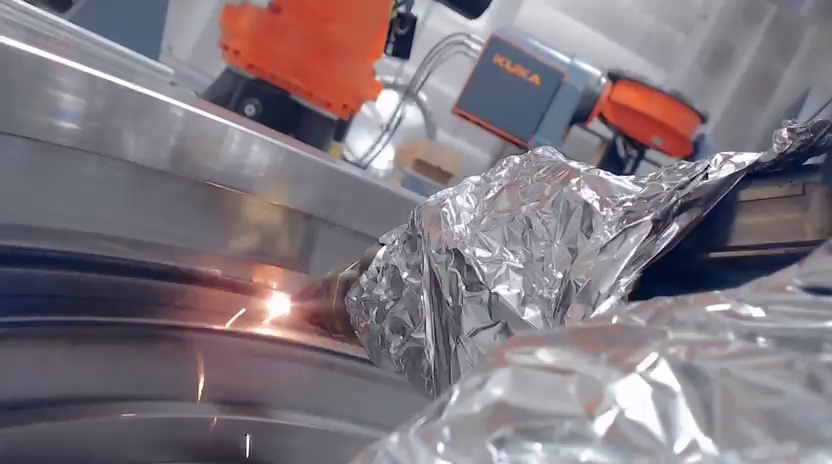
Beim Laserbeschichten (Laser Cladding) schmilzt ein Laser die Oberfläche lokal an, während Metallpulver zugeführt wird. Die Schicht verbindet sich metallurgisch mit dem Grundwerkstoff und lässt sich gezielt auf eine Funktionsfläche begrenzen.
Abrasion, Gleiten, Schlag, Erosion, Korrosion oder eine Mischung? Daraus folgt die Werkstoffrichtung.
Bei hartstoffhaltigen Schichten müssen Matrix und Hartphase zusammenpassen. Die Matrix hält die Hartpartikel und begrenzt das Rissrisiko.
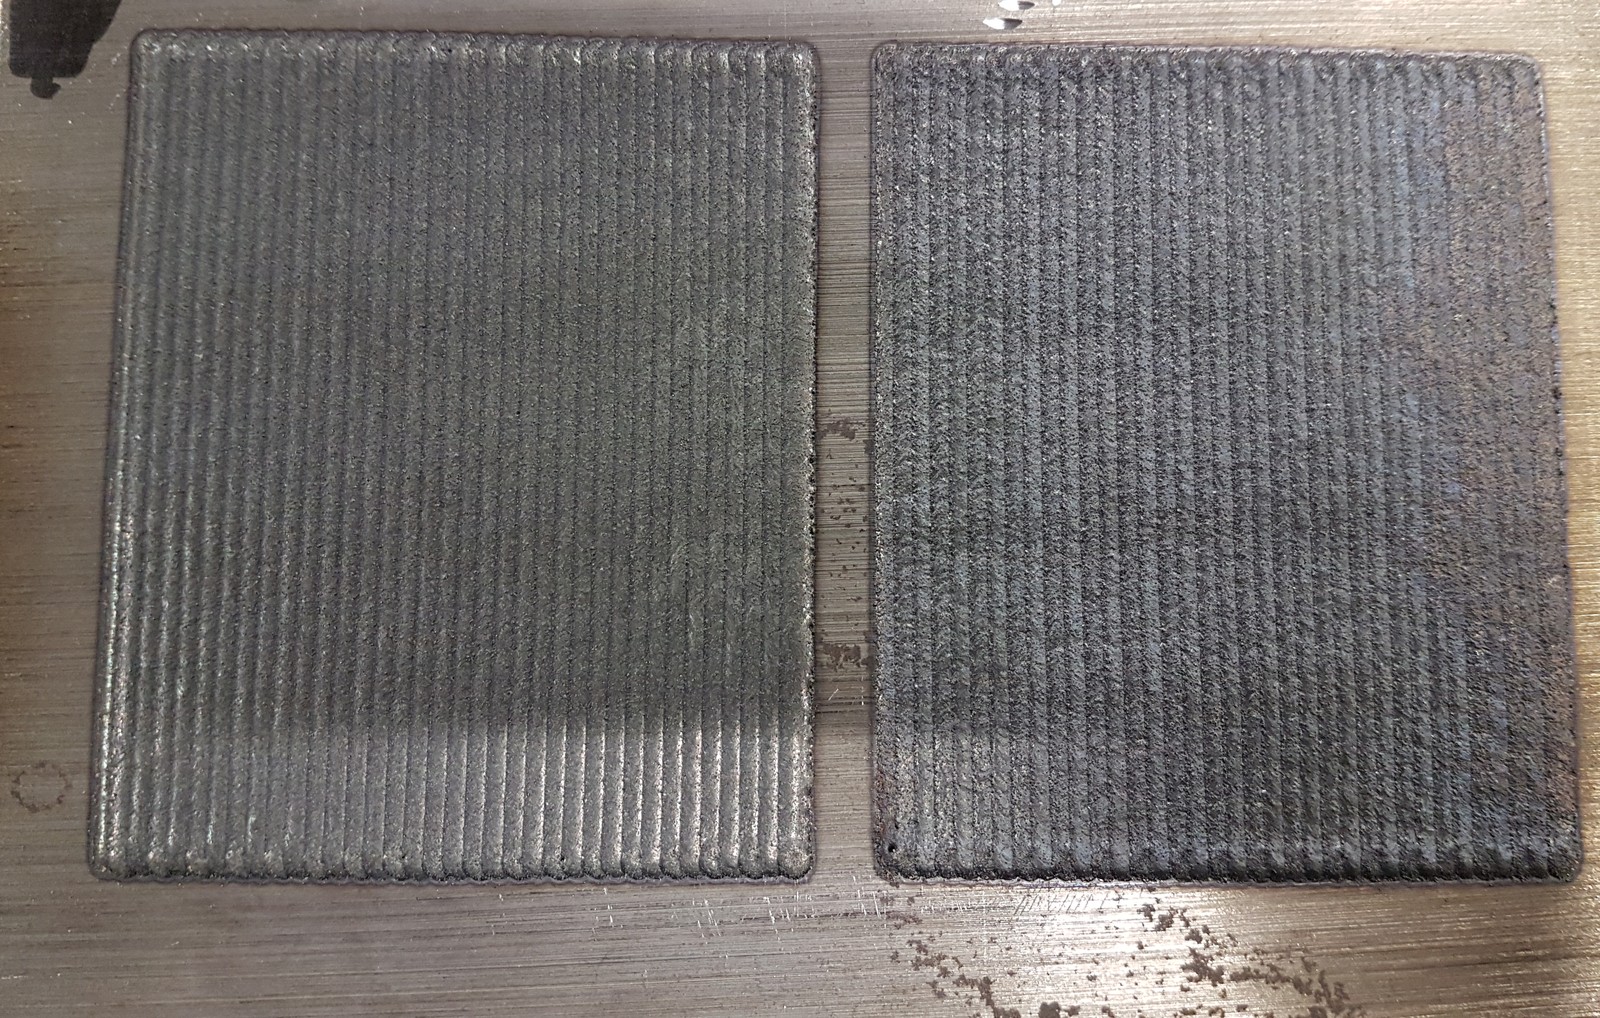
Bevor ein wertvolles Bauteil beschichtet wird, vergleichen wir Pulver, Auftragsspuren, Rissverhalten und Querschliffe an Probekörpern.
Gekrümmte oder ringförmige Verschleißflächen verlangen passenden Zugang, Handling und eine gleichmäßige Schichtplatzierung.
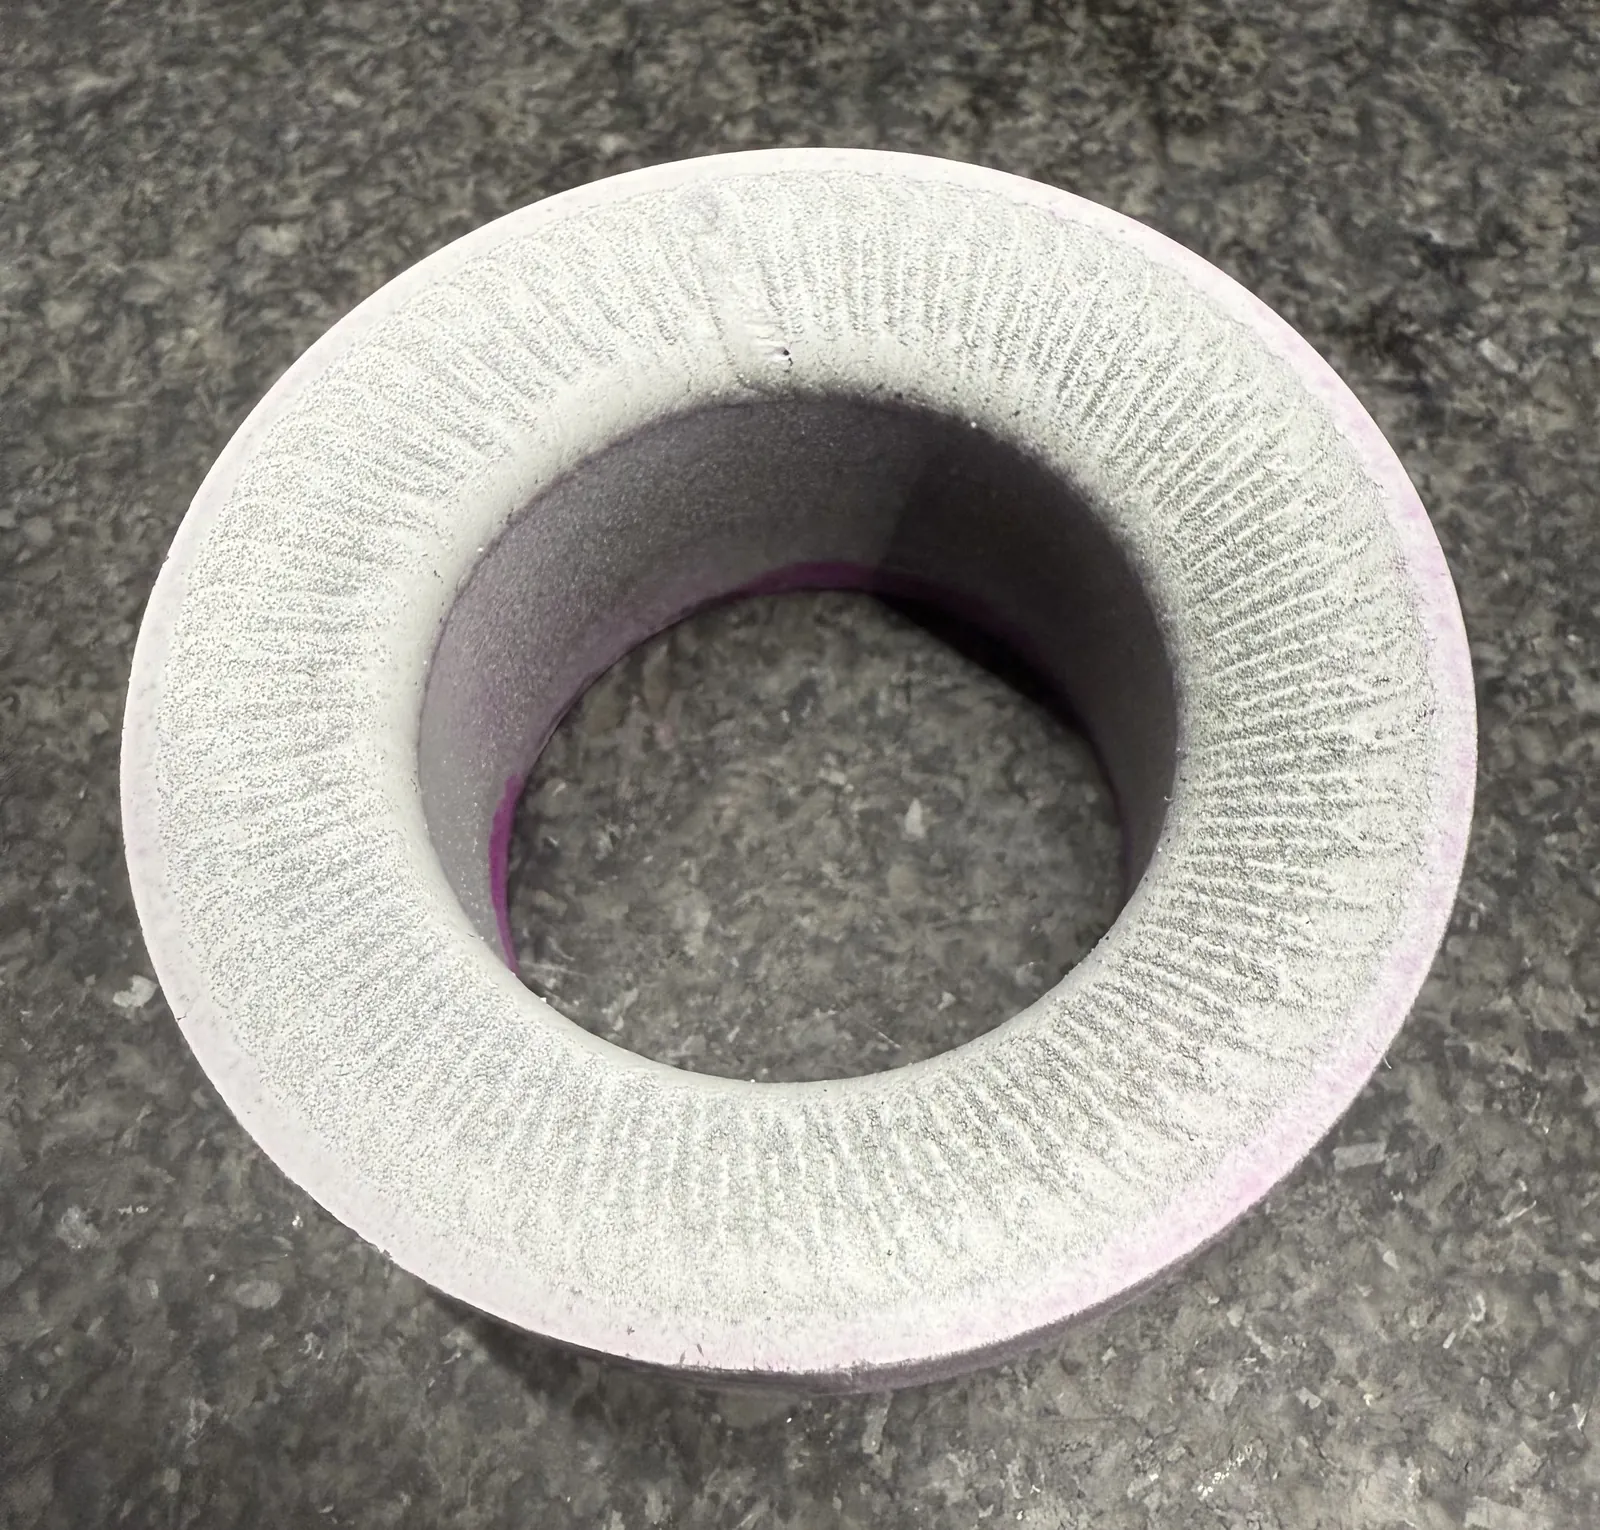
Vorwärmen, Pulverzufuhr, Vorschub, Schichtstrategie und Bahnabschluss wirken zusammen. Beim Ventilsitzring zeigte sich: Vorwärmen allein löste das Rissrisiko nicht.
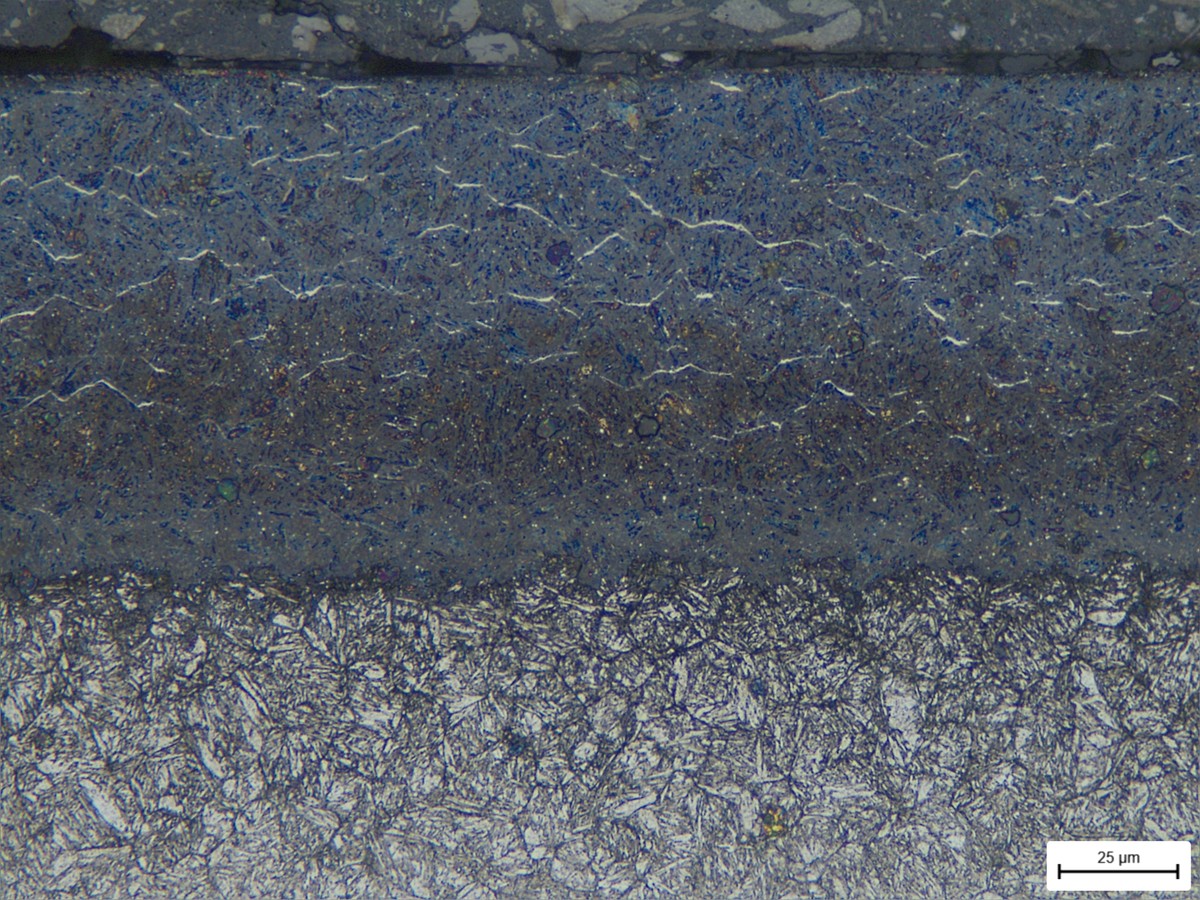
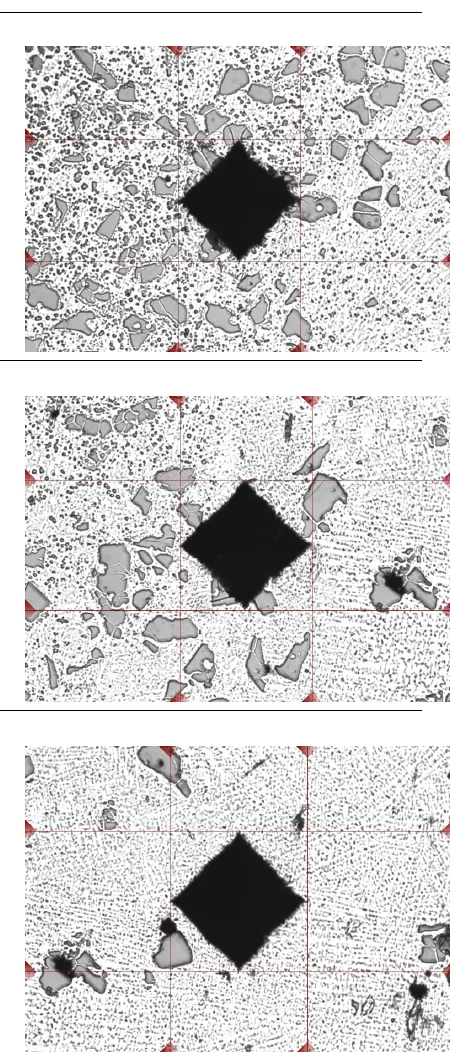
Sichtprüfung, Farbeindringprüfung, Querschliff und Härteprüfung belegen die Qualität. Danach wird die Fläche gefräst oder geschliffen.
- Verschleißmechanismus bestimmen
- Werkstoffsystem wählen
- An Probekörpern testen
- Bahn auf der realen Geometrie planen
- Mit Wärmeführung auftragen
- Prüfen und nachbearbeiten
Welcher Werkstoff für welche Beanspruchung?
| Beanspruchung | Werkstofffamilie als Ausgangspunkt |
|---|---|
| Abrasion, tribologische Beanspruchung | Kobaltbasislegierungen und hartstoffhaltige Systeme, zum Beispiel wolframcarbidhaltige Schichten |
| Korrosion, Oxidation, Temperatur | Nickelbasislegierungen |
| Aufbau, Reparatur und ausgewählte Verschleißaufgaben | Stähle und Werkzeugstähle |
| Kupfer und besondere Grundwerkstoffe | Eigene Betrachtung von Absorption, Wärmeleitung und Temperaturführung |
Härte allein entscheidet nicht. Zähigkeit, Matrix, Partikelbindung, Rissrisiko und Bearbeitbarkeit sind ebenso wichtig. Mehr dazu unter Werkstoffe und in der Werkstoffauswahl.
Grenzen
Wann ein anderes Verfahren besser passt
Laserbeschichten ist nicht für jede Fläche die beste Wahl. Thermisches Spritzen, galvanische oder andere Verfahren können geeigneter sein bei
- sehr dünnen oder rein dekorativen Schichten,
- großen, kostensensiblen Flächen,
- geforderten nichtmetallischen Funktionsschichten,
- Bauteilen mit sehr geringer Wärmetoleranz oder unbeherrschbaren Verzugsgrenzen.
Außerdem raten wir ab, wenn Grundwerkstoff, Beanspruchung oder Abnahmekriterien unklar bleiben oder die Fläche nicht zugänglich ist. Standzeitangaben machen wir nur auf Basis von Tests mit Ihrem Bauteil; die Projektbeispiele zeigen den dokumentierten Umfang, keine Lebensdauergarantie.
Projektbeispiele
Hartauftrag aus unseren Projekten
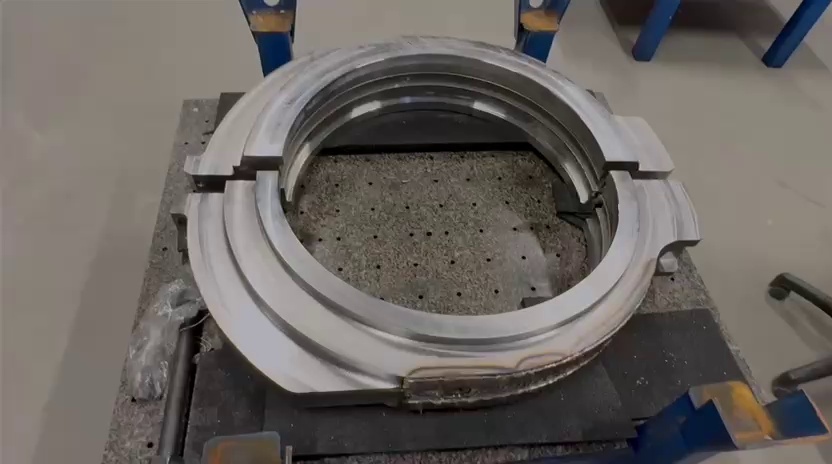
Bergbau: Räumschildhalter mit Hartauftrag Der Halter läuft mit Relativbewegung gegen einen Gegenring. Gleiten, Druck, Verschmutzung und Abrasion wirken zusammen. Wir haben eine verschleißbeständige Schicht entlang der gekrümmten, ringförmigen Arbeitsfläche aufgebaut, ohne das Bauteil neu zu fertigen.
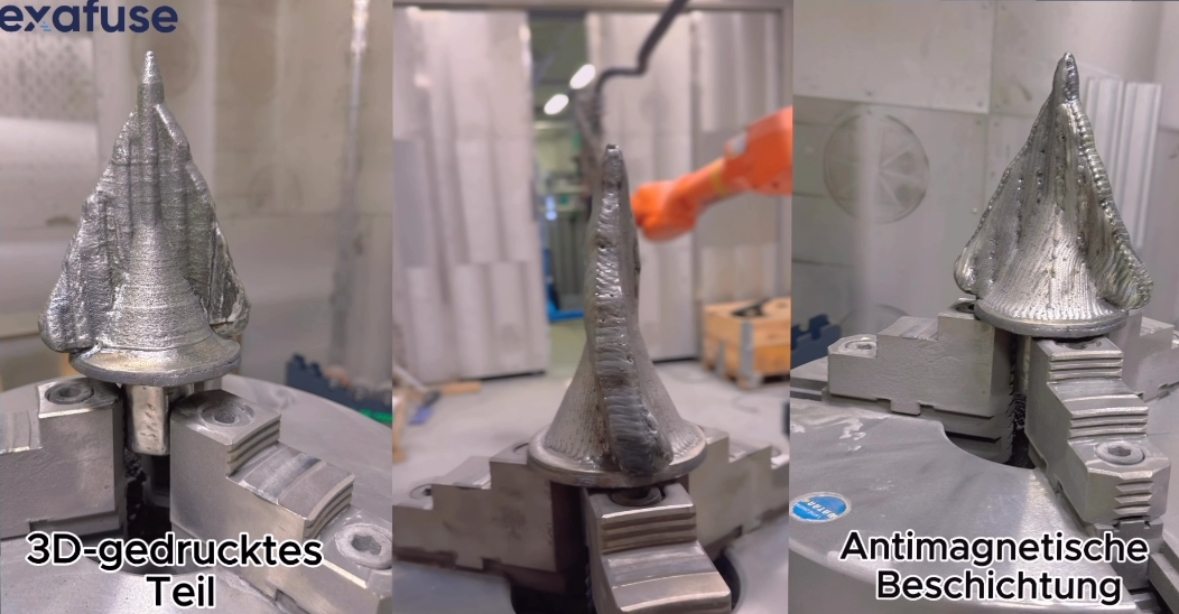
130-mm-Bohrer: Aufbau und Funktionsschicht in einem Ablauf Die Bohrergeometrie haben wir mit LMD aufgebaut. Anschließend erhielt die Arbeitsfläche eine verschleißbeständige, antimagnetische Funktionsschicht auf Basis einer wolframcarbidhaltigen Legierung. Fallstudie 130-mm-Bohrer ansehen
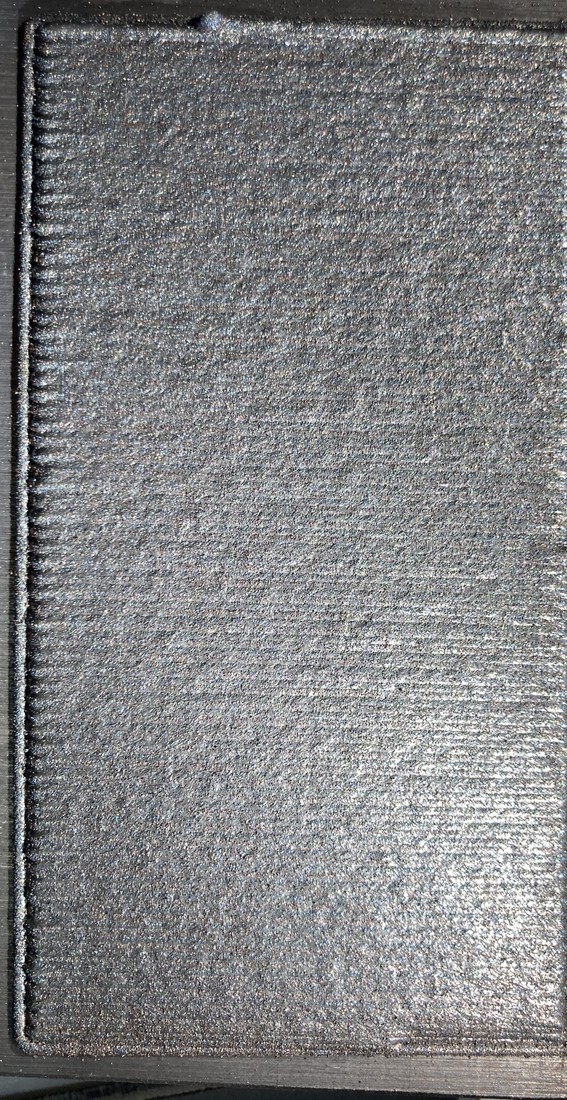
Warmumformwerkzeuge: Wolframcarbid-Hartauftrag auf hochbelasteten Flächen Für Gesenke und Werkzeugeinsätze mit lokalem Verschleiß bewerten wir Hartauftrag und Reparatur gemeinsam. Unsere Forschung zu wolframcarbidhaltigen Schichten verbindet Oberflächenbefund, Rissprüfung und Metallografie. Schmiedewerkzeuge reparieren
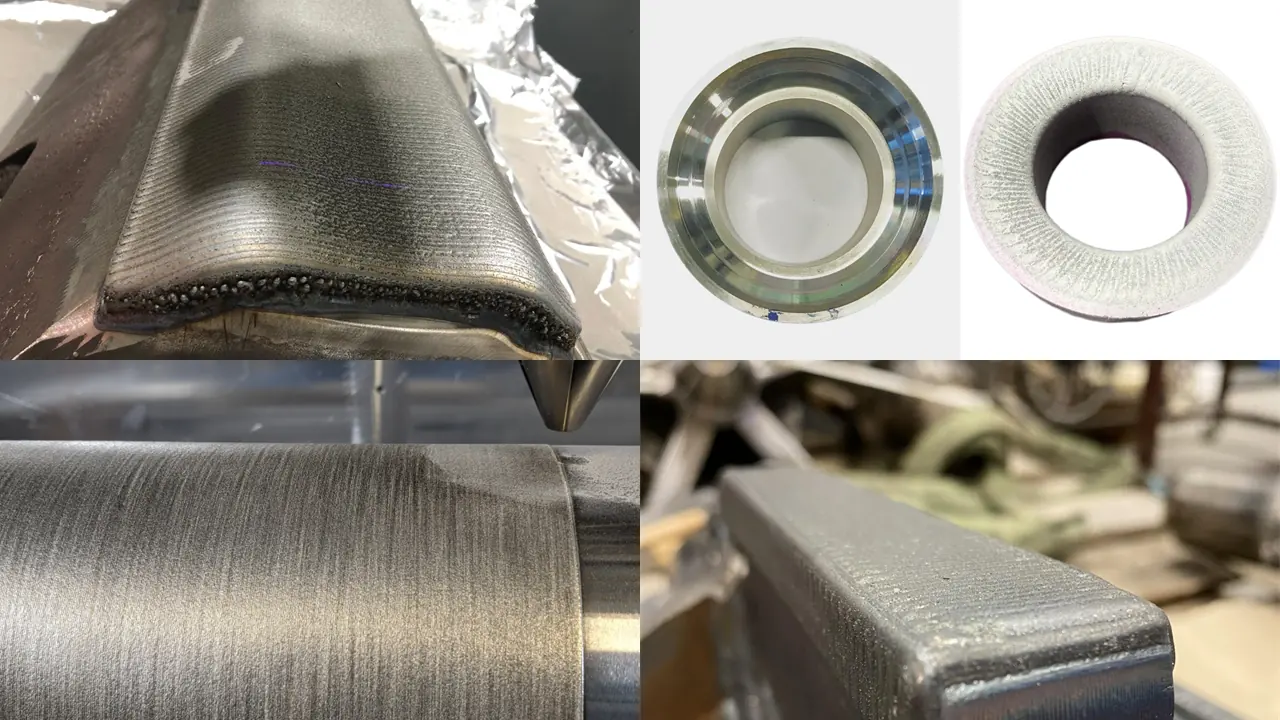
Weitere Beispiele: Ventilsitz- und Verschleißringe mit Farbeindringprüfung · Rolling Die mit Stellite und FeCrV15Ni6 · Alle Fallstudien
Ausstattung
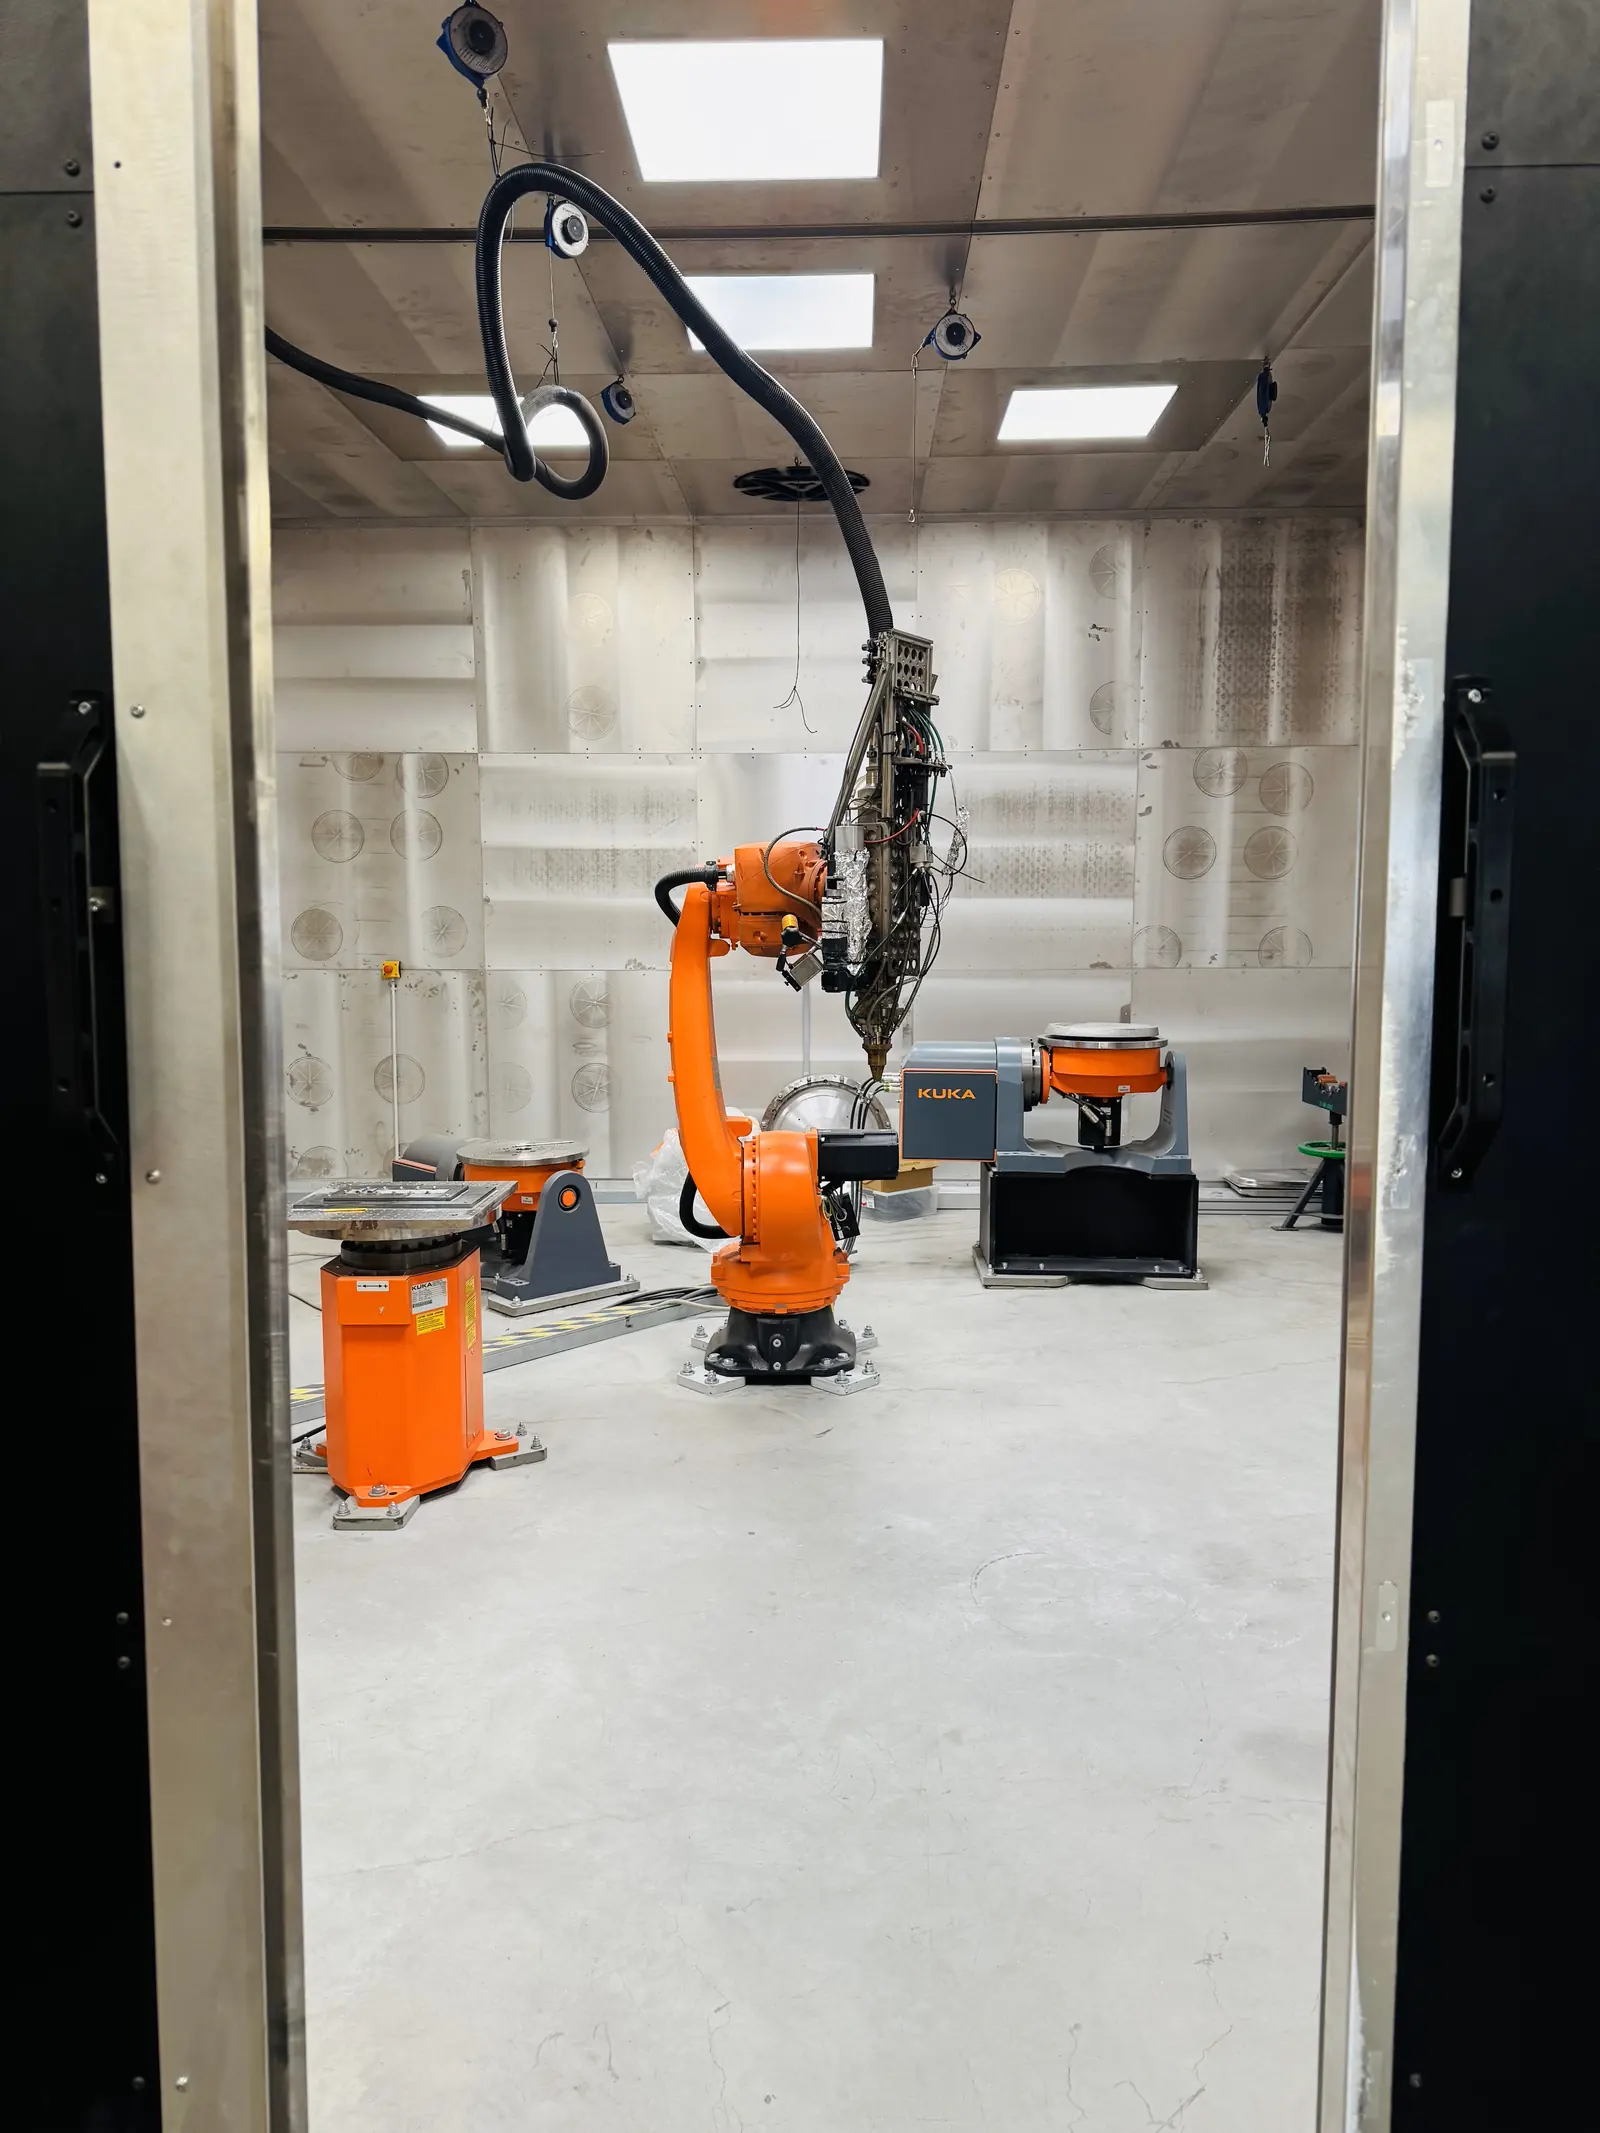
Anlagen und Prüfung für Hartauftrag
Robotergestützte LMD-Anlage (Eigenentwicklung)
- Sechs Roboterachsen, drei Positionier- beziehungsweise Rundtischstationen
- Drehtisch bis 1.000 kg, etwa 4 m² zugängliche Arbeitsfläche
- Für gekrümmte, schwer zugängliche Verschleißflächen mit variablem Anstellwinkel
CNC-basierte LMD-Anlage
- Bauteilfenster bis 2 × 1 × 2 m bei 4 m³ Bauraum
- Rotationsachsen für umlaufende Schichten auf Walzen, Wellen, Ringen und zylindrischen Werkzeugen
Prüfung
- Mikroskopie und metallografische Präparation (Struers DP-U3) für Querschliffe
- Härteprüfung, zum Beispiel HV1-Härteprofile und Vickers HV10, sowie SEM/EDX in der Beschichtungsentwicklung
- Farbeindringprüfung zur Bewertung oberflächennaher Risse und Poren
Details: Technologie und Anlagen · Qualität und Prüfung
Angebotsanfrage
Diese Unterlagen brauchen wir für Ihr Angebot
- Fotos der Verschleißfläche und der umgebenden Geometrie
- Zeichnung, CAD oder Skizze der Beschichtungszone
- Grundwerkstoff oder Ihre beste Annahme dazu
- Verschleißmechanismus und Gegenkörper beziehungsweise Gegenwerkstoff
- Schmierung, Verschmutzung, Korrosion oder Temperatur im Einsatz
- Zielfläche, ungefährer Dickenbereich und Bearbeitungszugabe
- Ob das Bauteil nach der Beschichtung gefräst oder geschliffen wird
- Prüfplan: Härte, Mikroskopie, Rissprüfung, Verschleißtest oder Feldversuch
- Stückzahl, Termin, Stillstandsgrenzen und Dokumentationsbedarf
Fehlende Angaben markieren wir als offen und klären sie mit Ihnen. Vertrauliche Daten senden Sie erst nach Abstimmung von NDA und Übertragungsweg.
Hilfreich zur Vorbereitung: Werkstoffauswahl · Anfrage-Assistent · Kostenschätzer
FAQ
Häufige Fragen zum Hartauftrag
Was ist der Unterschied zwischen Hartauftrag, Panzern und Laserbeschichten? Hartauftrag und Panzern beschreiben dasselbe Ziel: eine verschleißfeste Schicht auf eine beanspruchte Fläche aufbringen. Beim Laserbeschichten (Laser Cladding) geschieht das mit Laser und Metallpulver. Die Schicht ist metallurgisch mit dem Grundwerkstoff verbunden und lässt sich auf die Funktionsfläche begrenzen.
Wie dick wird die Verschleißschutzschicht? Das richtet sich nach Bauteil, Beanspruchung und Nachbearbeitung. Dokumentiert sind zum Beispiel etwa 1,5 mm auf einem Verschleißring, 2,5–3 mm auf einem Ventilsitzring und 20 mm Inconel 625 auf Rundgesenken. Die Bearbeitungszugabe planen wir von Anfang an mit ein.
Warum nicht einfach die härteste Legierung wählen? Weil Härte allein keine Standzeit garantiert. Eine sehr harte Schicht kann reißen, schlecht binden oder sich kaum bearbeiten lassen. Entscheidend ist das Zusammenspiel aus Zähigkeit, Matrix, Partikelbindung, Rissrisiko und Bearbeitbarkeit für Ihren Verschleißmechanismus.
Lässt sich Wolframcarbid mit LMD auftragen? Ja. Wir haben wolframcarbidhaltige Schichten an Probekörpern entwickelt und beim 130-mm-Bohrer als Funktionsschicht eingesetzt. Hartphasenanteil und Matrix hängen von Grundwerkstoff, Belastung und Abnahmekriterien ab und werden vor dem Bauteilauftrag an Probekörpern geprüft.
Wie wird ein Hartauftrag geprüft? Je nach Risiko kombinieren wir Sichtprüfung, Farbeindringprüfung, Querschliffe, Härteprüfung und bei Bedarf SEM/EDX. So lassen sich Bindung, Aufmischung, Hartphasenverteilung, Risse und Poren bewerten. Den Prüfumfang legen wir vor Auftragsbeginn mit Ihnen fest.
Wann ist thermisches Spritzen die bessere Wahl? Bei sehr dünnen oder dekorativen Schichten, großen kostensensiblen Flächen, nichtmetallischen Funktionsschichten oder sehr wärmeempfindlichen Bauteilen. Laserbeschichten lohnt sich, wenn eine lokal begrenzte, metallurgisch gebundene und nachbearbeitbare Metallschicht gebraucht wird.
Nächster Schritt
Lassen Sie Ihr Verschleißteil prüfen
Senden Sie Fotos der Verschleißfläche, Grundwerkstoff und Verschleißmechanismus. Wir schlagen eine Werkstoff- und Schichtstrategie vor und sagen, welche Angaben noch fehlen.
Machbarkeit anfragen Projekte ansehenTelefon: +49 234 60276628
Weiterlesen: Laserbeschichten · Werkstoffauswahl für Laser Cladding · Beschichtungsentwicklung mit SEM/EDX
Verwandte Anwendungen: Schmiedewerkzeuge und Gesenke reparieren · Wellen und Zapfen reparieren · Alle Anwendungen