LMD / DED-LB/M
Für große Bauteile und lokalen Materialauftrag
Geeignet für große Bauteile, lokalen Aufbau, Reparatur, Beschichtung und endkonturnahe Geometrien.
 Additive Metallfertigung
Service / Metall AM
Wir fertigen Neuteile und Prototypen, auch aus schwer zerspanbaren Legierungen: kompakte Geometrien mit SLM, große Bauteile mit LMD. Nachbearbeitung und Prüfung planen wir von Anfang an mit.
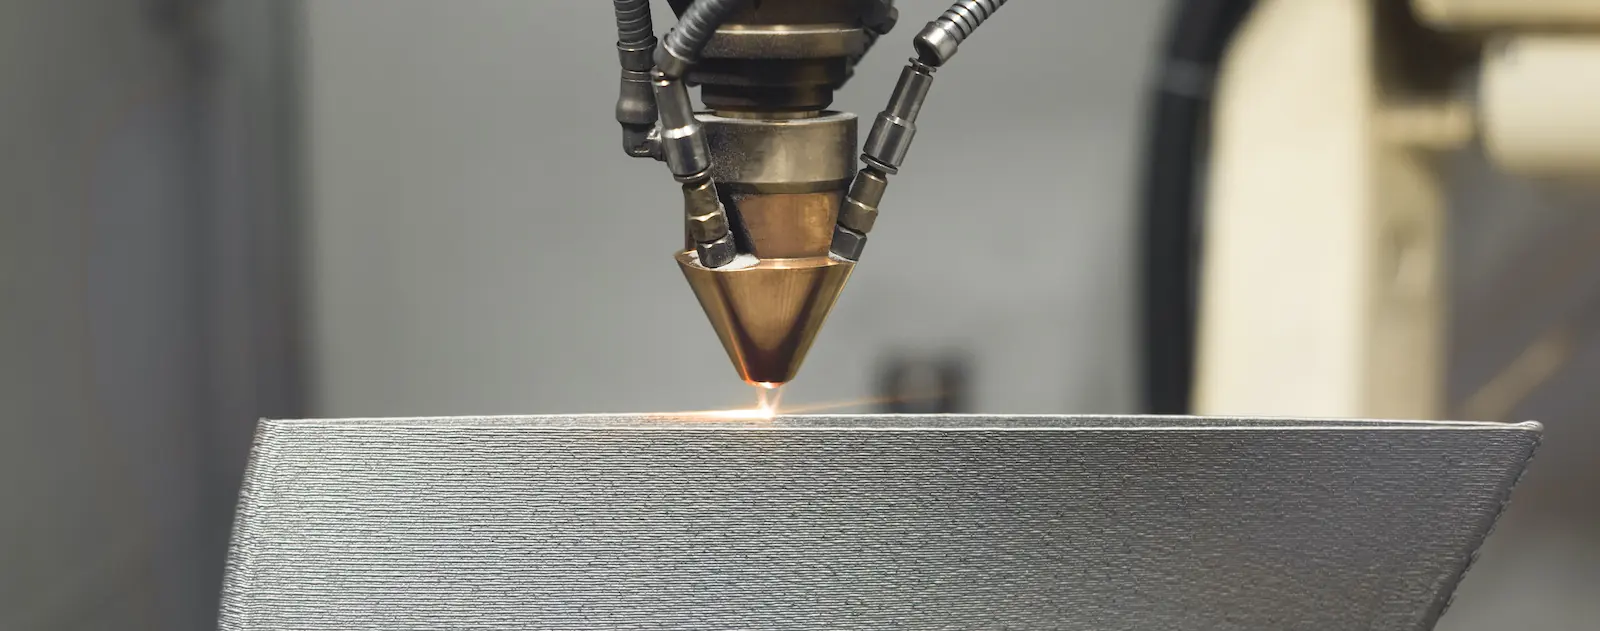
Exafuse (ThinkIng – Additive Technology GmbH, Bochum) fertigt Metallbauteile mit Laserauftragschweißen (LMD) und Laserstrahlschmelzen im Pulverbett (SLM). LMD eignet sich für große Aufbauten bis 2 × 1 × 2 m, SLM für kompakte, detailreiche Teile bis 400 mm Durchmesser und 400 mm Höhe. Dokumentiert sind unter anderem mehr als 750 kg LMD-Komponenten für eine Fußgängerbrücke in Duisburg.
Vom CAD zur Fertigung
Wir beginnen mit den Anforderungen an Ihr Bauteil. Danach stimmen wir Verfahren, Werkstoff, Nachbearbeitung, Prüfung und Angebotsumfang aufeinander ab.
Duisburger Brückenprojekt
Das öffentliche Projekt umfasste CAD-Anpassung, Bahnplanung, Fertigung und Prozessüberwachung großer LMD-Bauteile sowie Unterstützung bei Validierung und Endkontrolle.
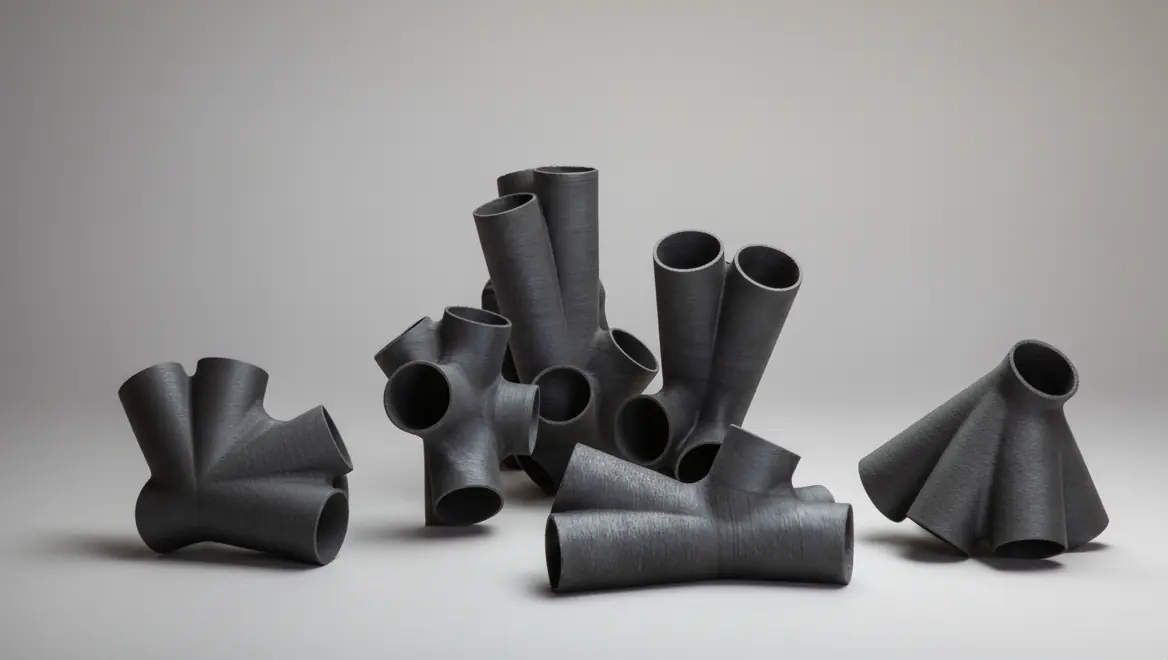
750 kg+ LMD-Komponenten
Die Fallstudie lohnt sich, wenn Sie große Bauteile im Metall-3D-Druck planen: robotergestütztes LMD, lange Fertigungszeiten und projektbezogene Prüfplanung.
130-mm-Bohrerprojekt
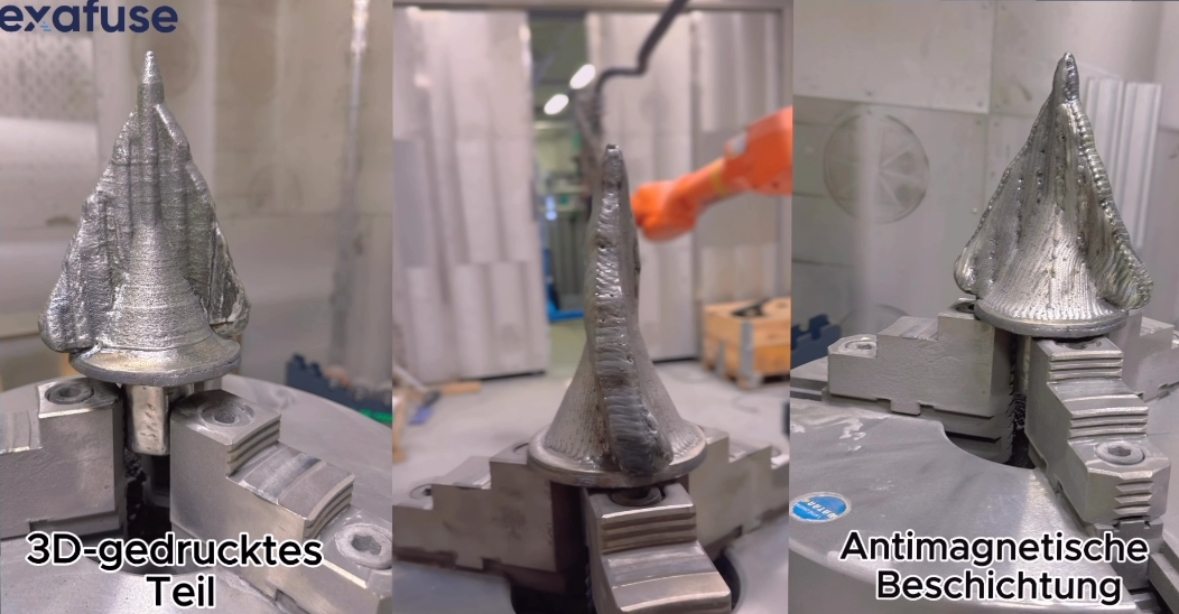
Beim Bohrer haben wir LMD für die Grundgeometrie und für die Funktionsbeschichtung eingesetzt. Deshalb haben wir Geometrie, Beschichtung, Nachbearbeitung und Prüfung gemeinsam bewertet.
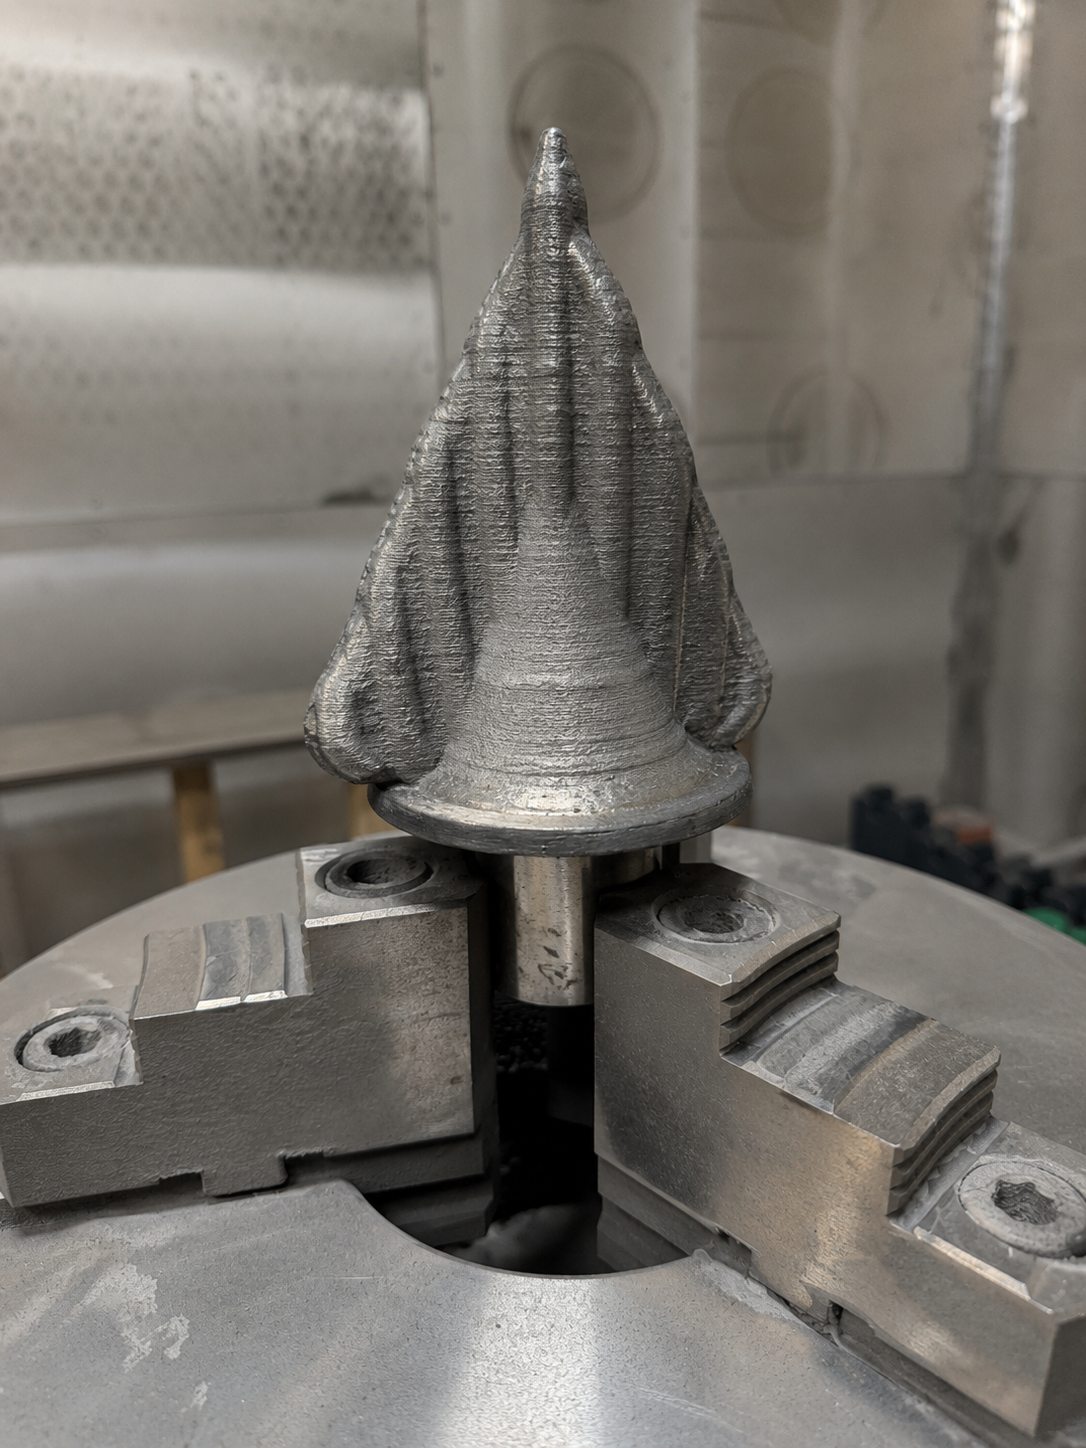
Aufbau und Beschichtung
Multi-Material-Düsenprojekt
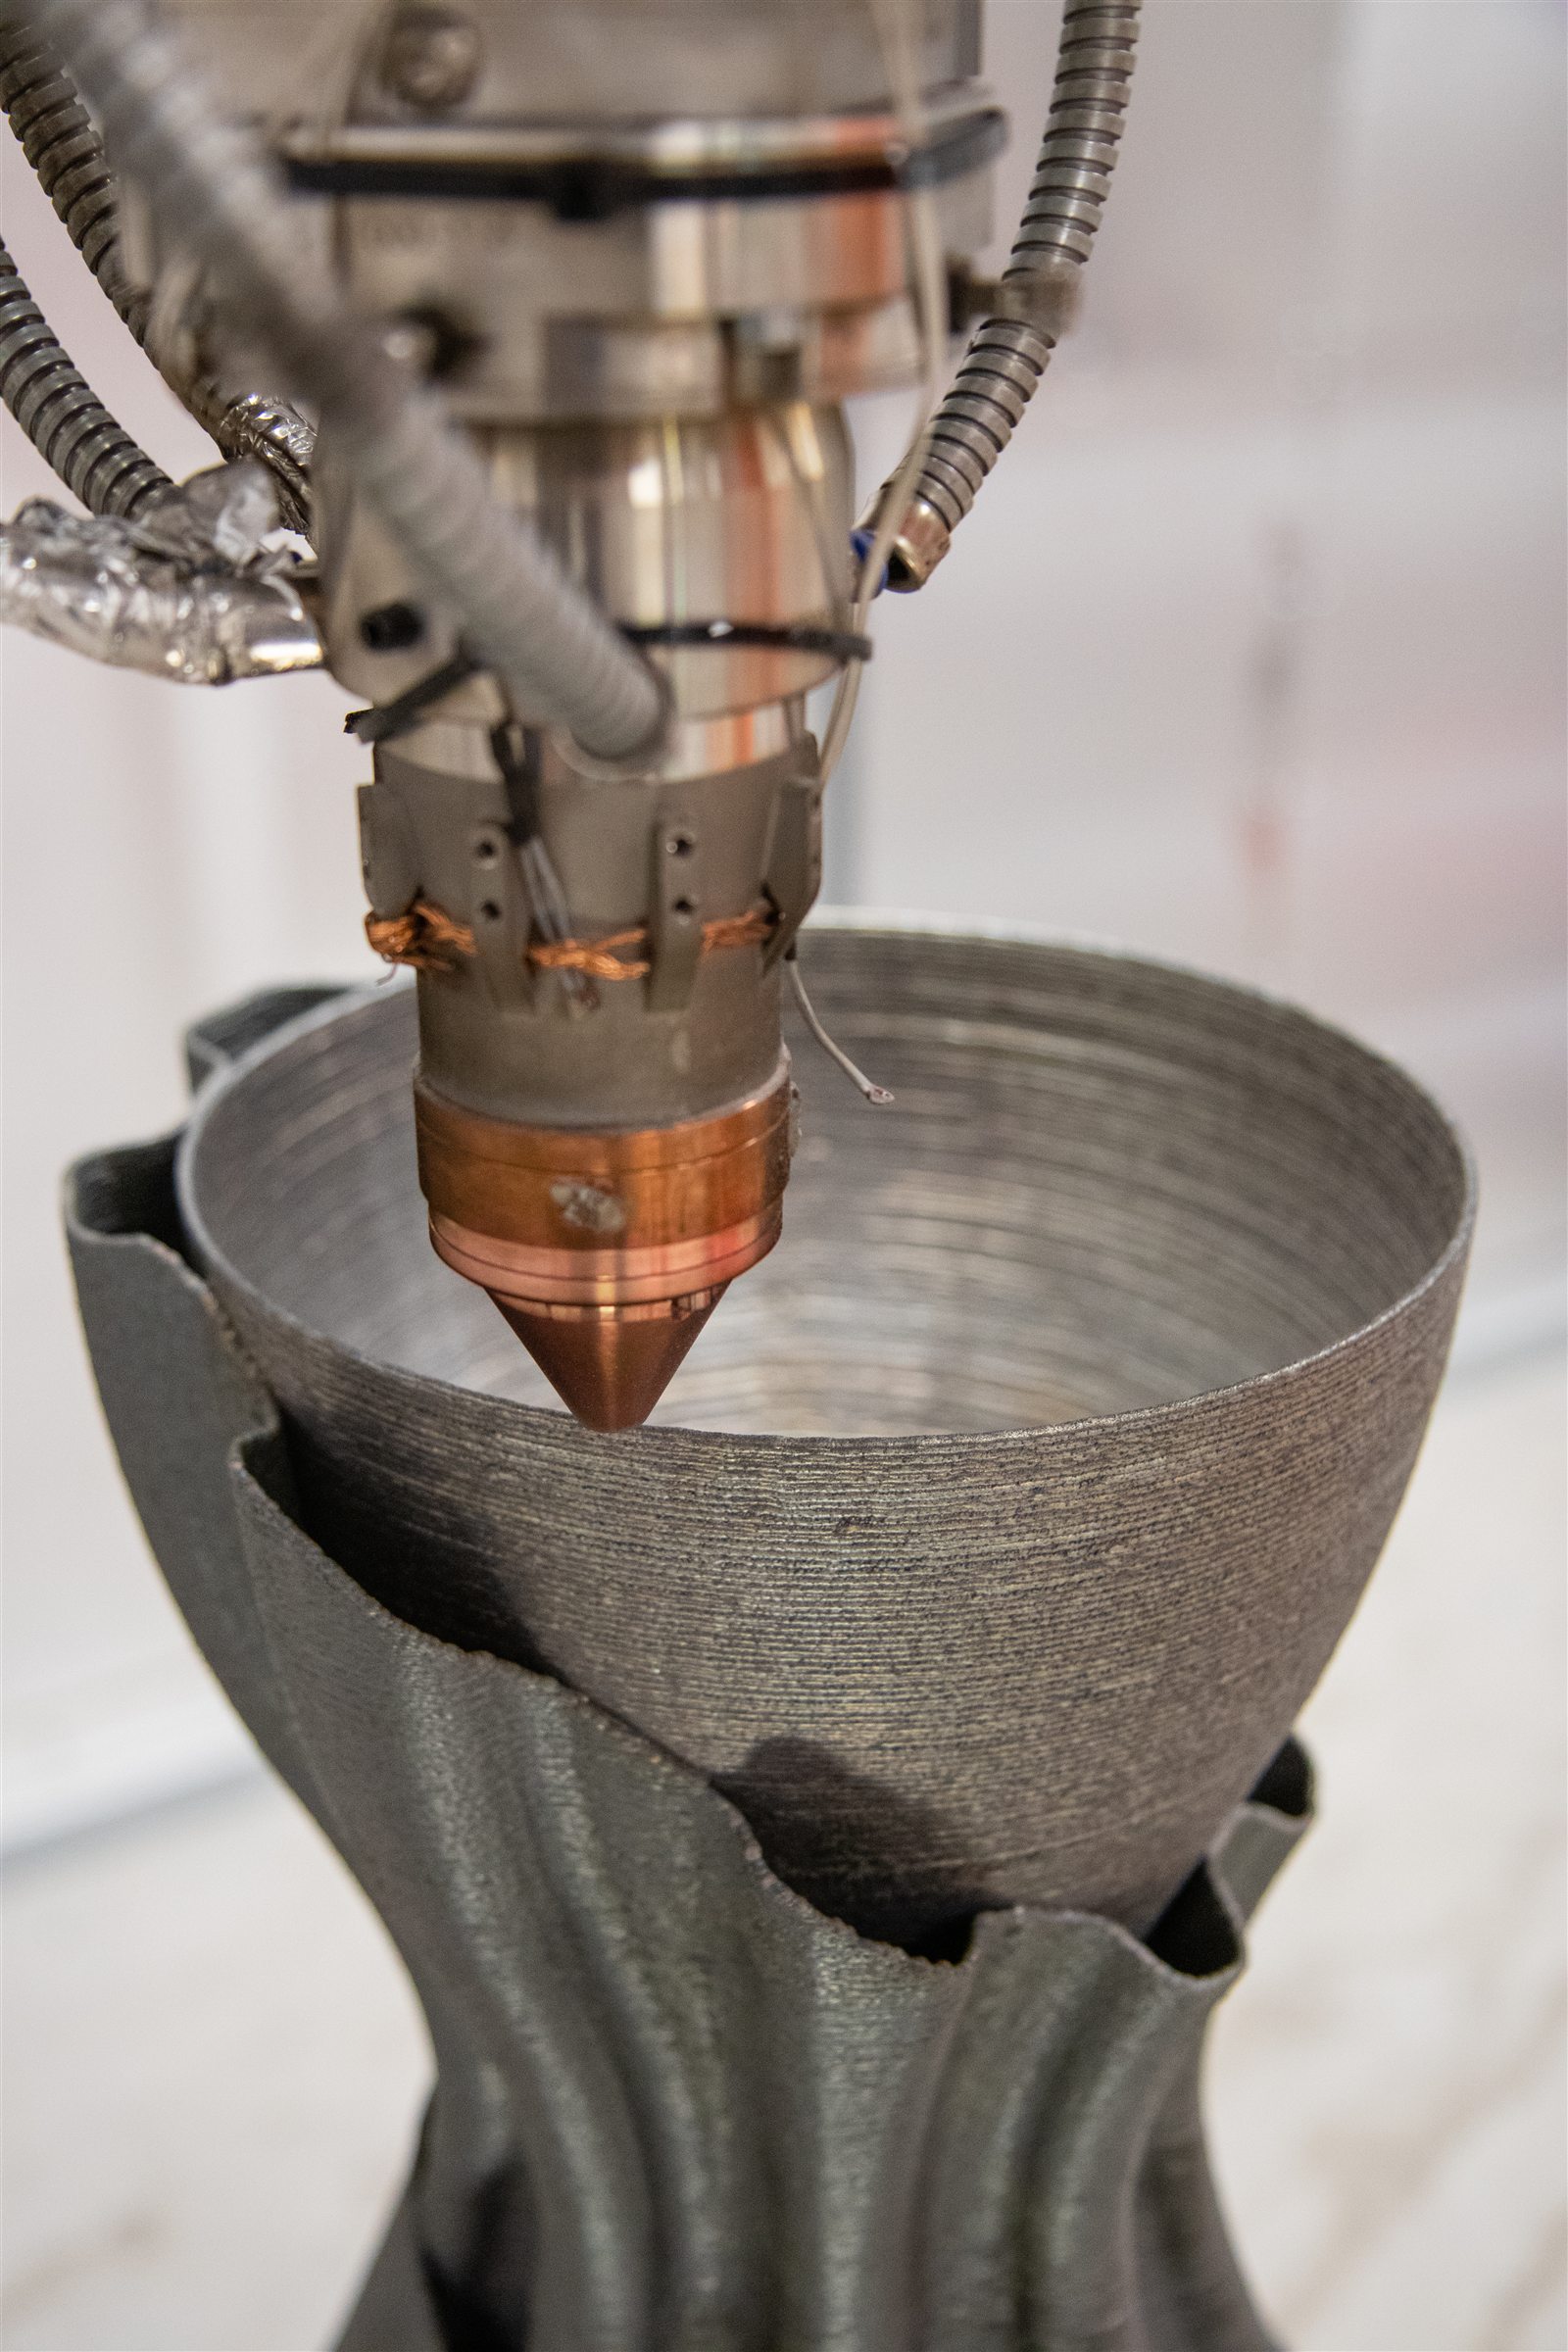
Das Projekt zeigt Werkstoffzonen, die Planung dünner Wände mit LMD und einen langen, zusammenhängenden Aufbau.
Materialzonierung
Fachartikel
Die Artikel behandeln Prozesswahl, Bauteildaten, Nachbearbeitung und Prüfanforderungen vor einer technischen Anfrage.
Artikel
Für eine Brücke in Duisburg hat Exafuse mehr als 750 kg Bauteile per Laserauftragschweißen (LMD) gefertigt, darunter tragende Knoten und Handläufe.
Artikel
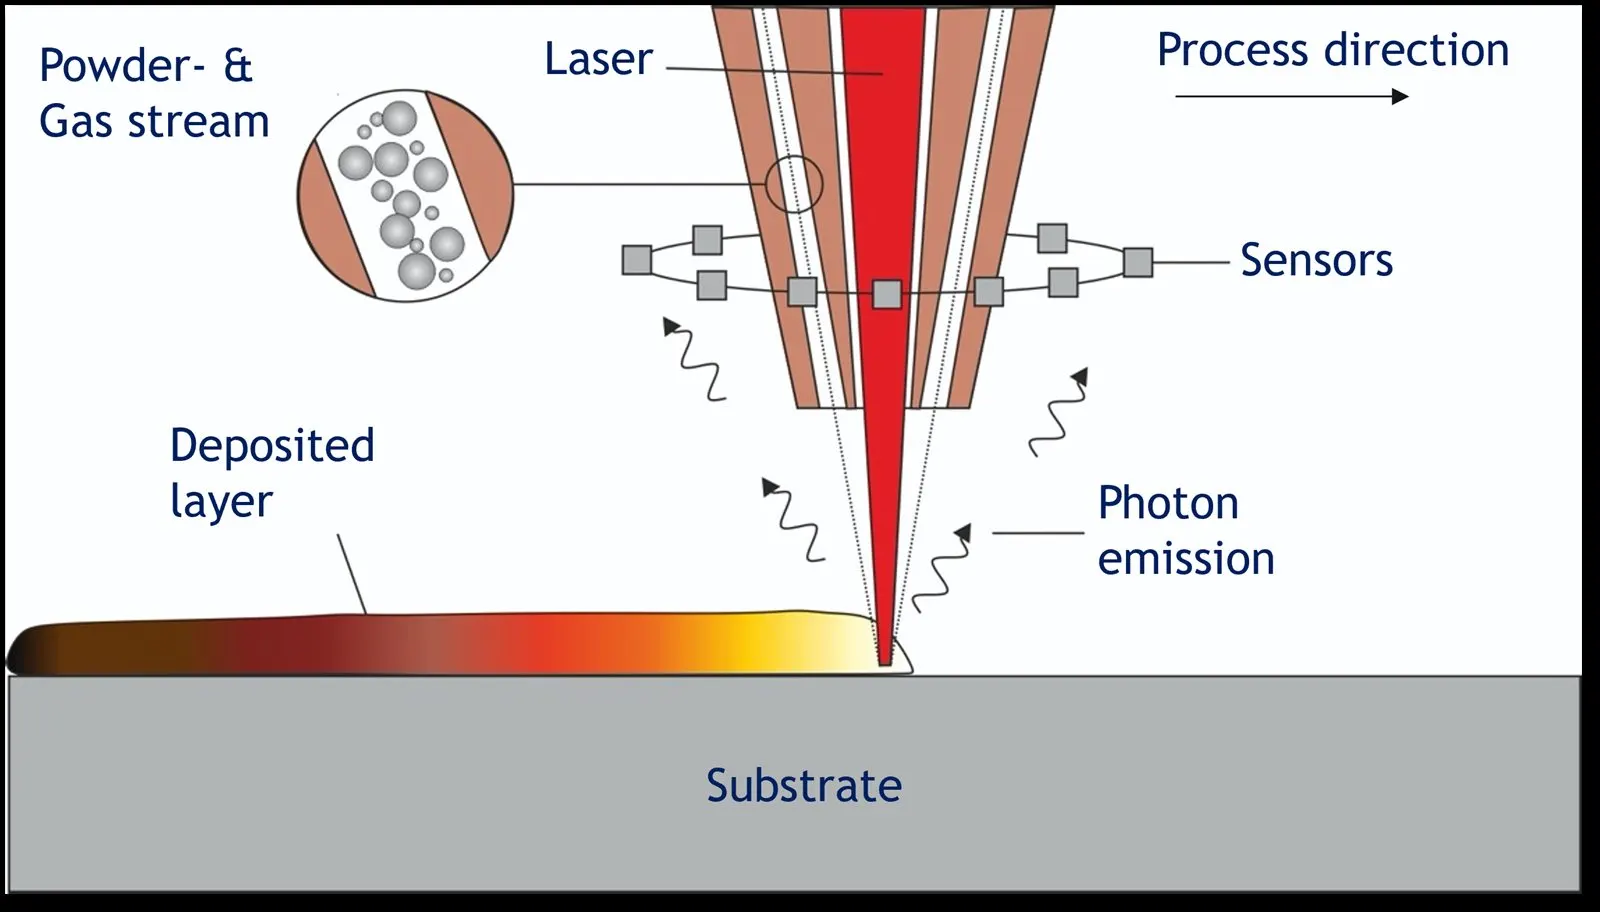
Laserauftragschweißen eignet sich besonders für große Bauteile, lokalen Materialauftrag, Reparatur und Laserbeschichten.
Artikel
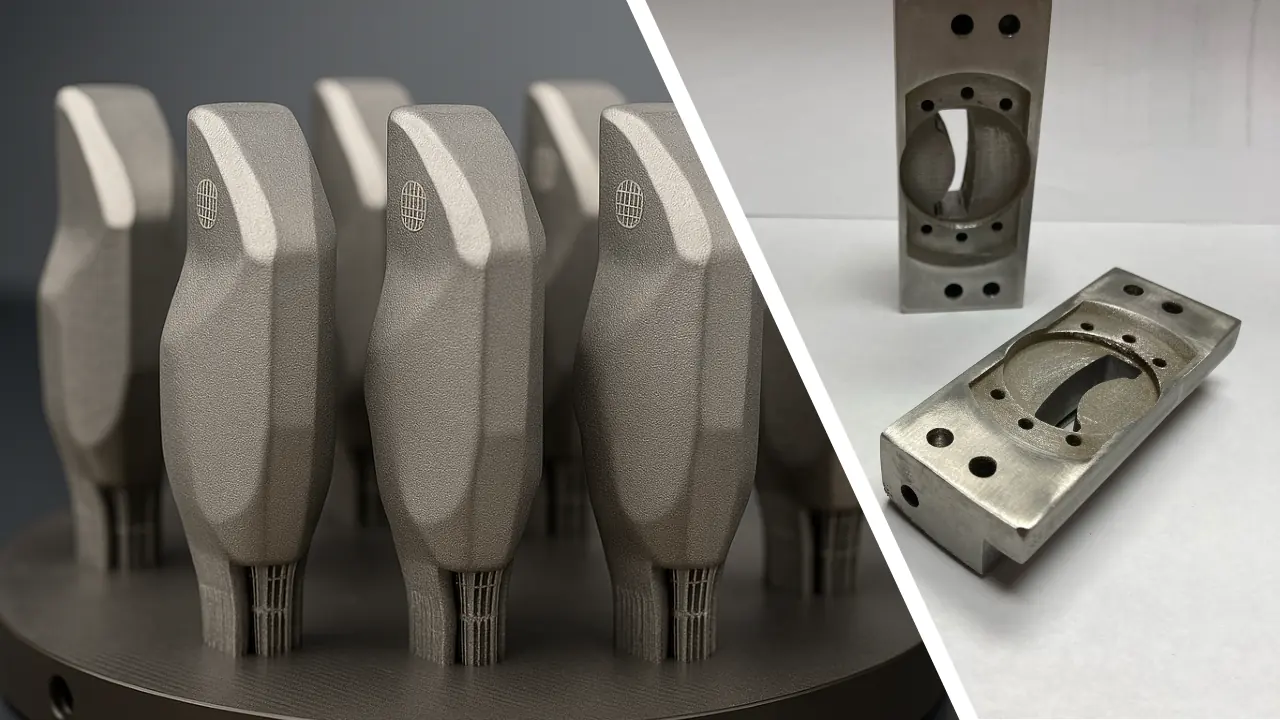
Laserauftragschweißen (LMD) und Laserstrahlschmelzen im Pulverbett (SLM/LPBF) lösen unterschiedliche Aufgaben.
Artikel
LMD lohnt sich, wenn ein Metallbauteil eine neue Geometrie und zugleich eine Funktionsschicht braucht. Aufbau, Beschichtung, Endbearbeitung und Prüfung planen wir dann als eine Prozesskette.
Artikel
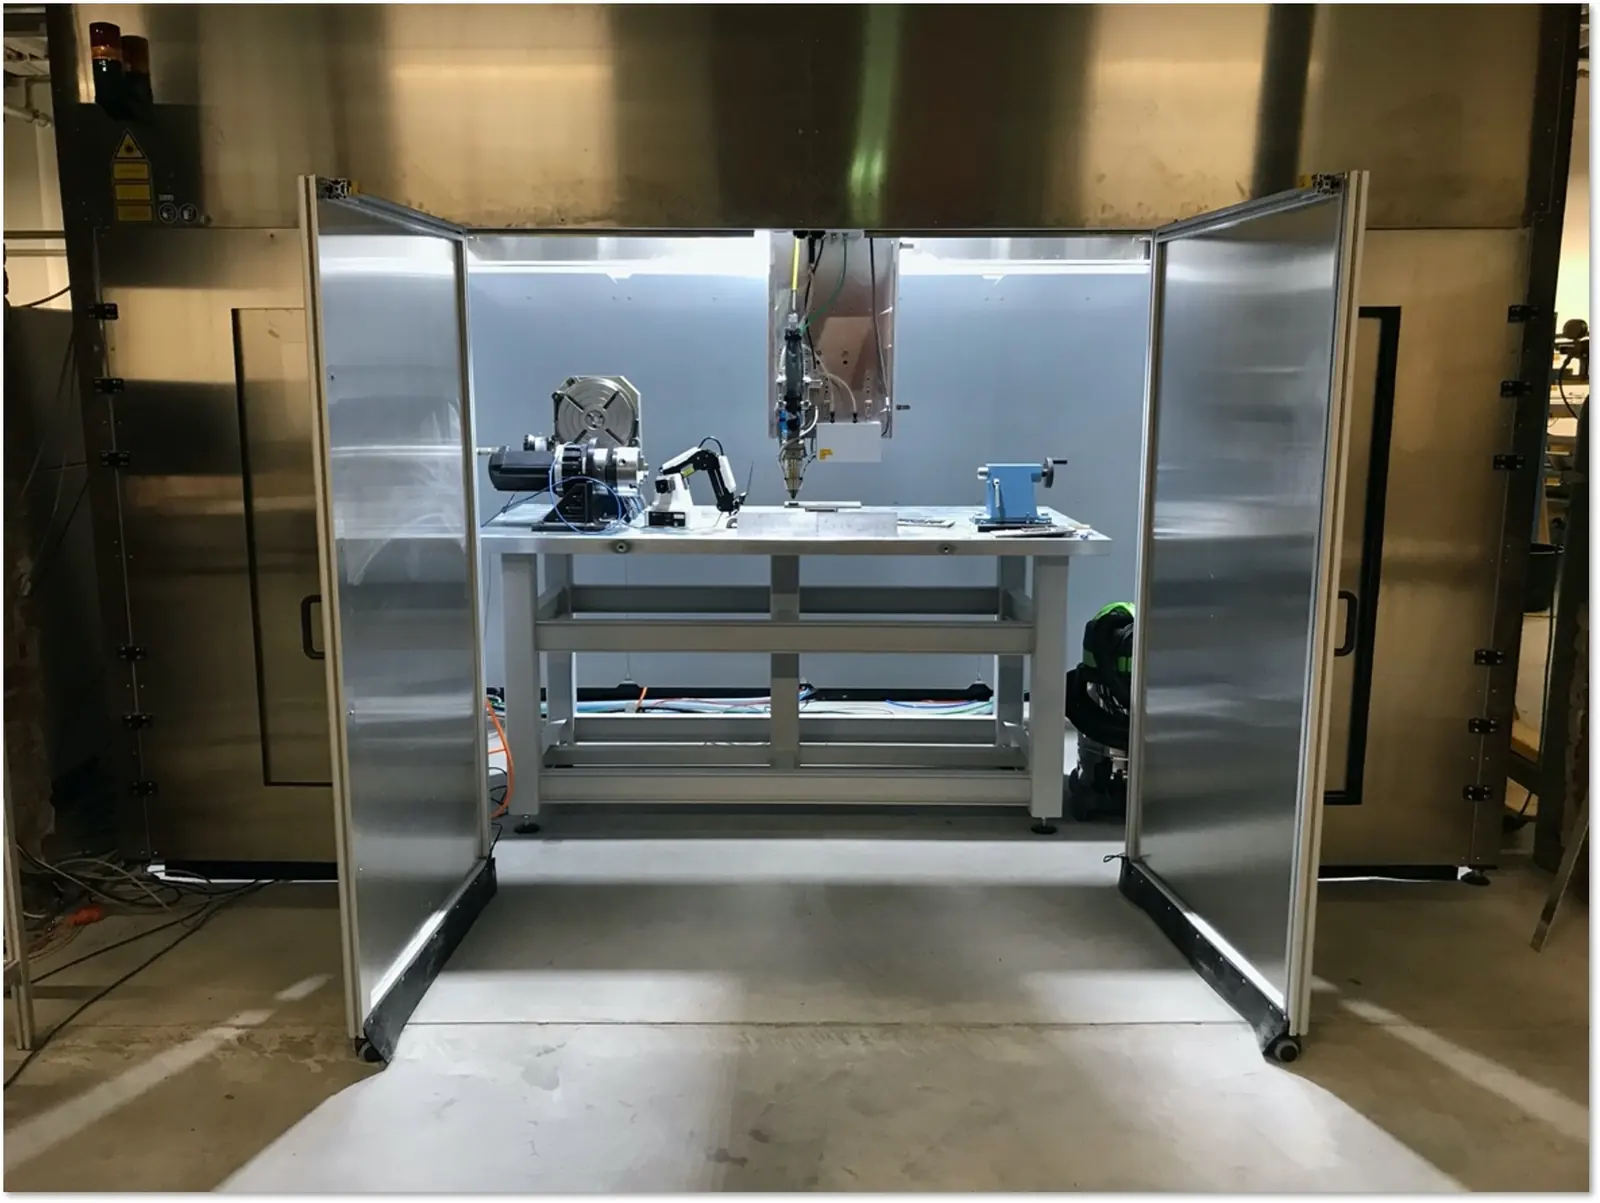
Beim Laserauftragschweißen (LMD) großer Bauteile hängen Produktivität und Qualität vom Zusammenspiel aus Raupenbreite, Überlappung, Wärmeeintrag, Aufbaustrategie, Spannkonzept und...
Artikel
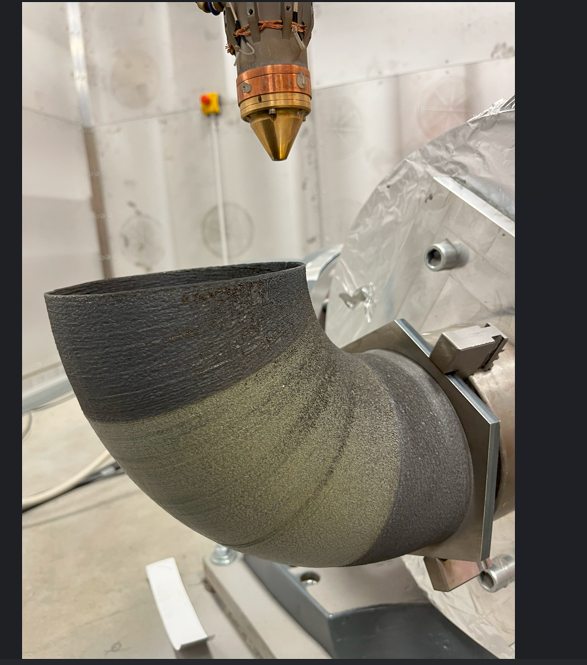
Funktional gradierte Werkstoffe (FGM) ersetzen eine abrupte Werkstoffgrenze durch einen kontrollierten Übergang der Zusammensetzung.
Artikel
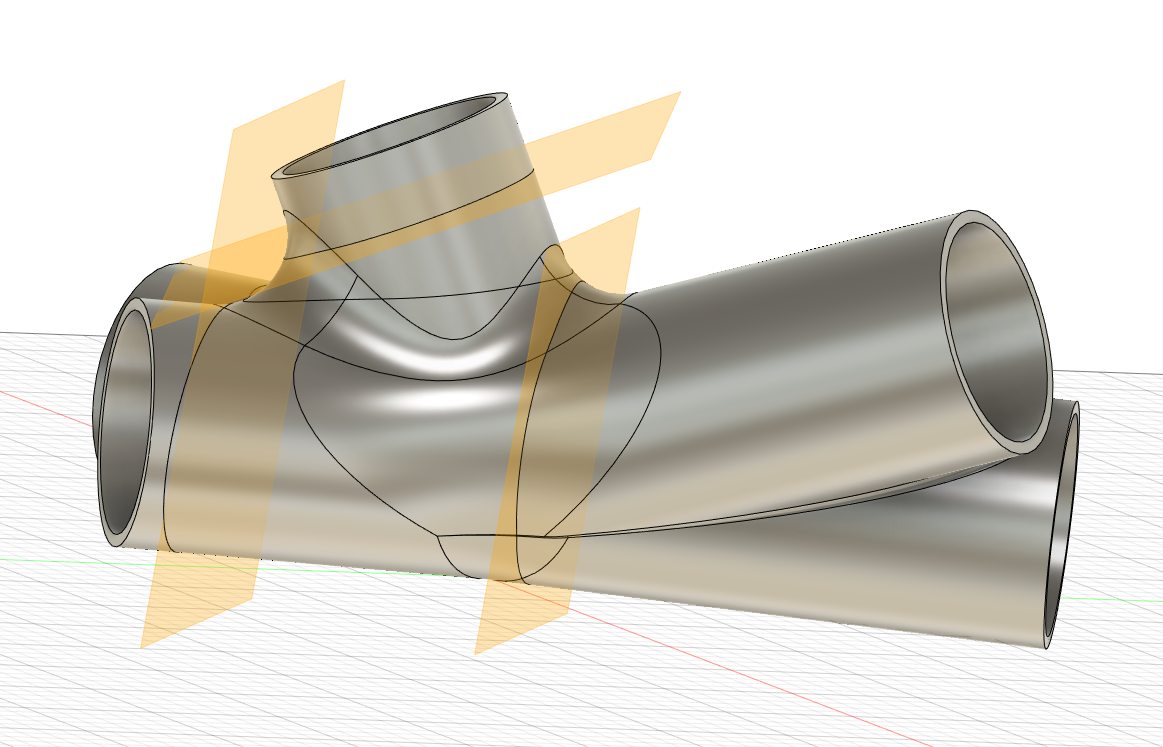
Eine LMD-gerechte Konstruktion sorgt für zuverlässigen, endkonturnahen Materialauftrag, beherrschbaren Wärmeeintrag und gut zugängliche Endbearbeitung.
Artikel
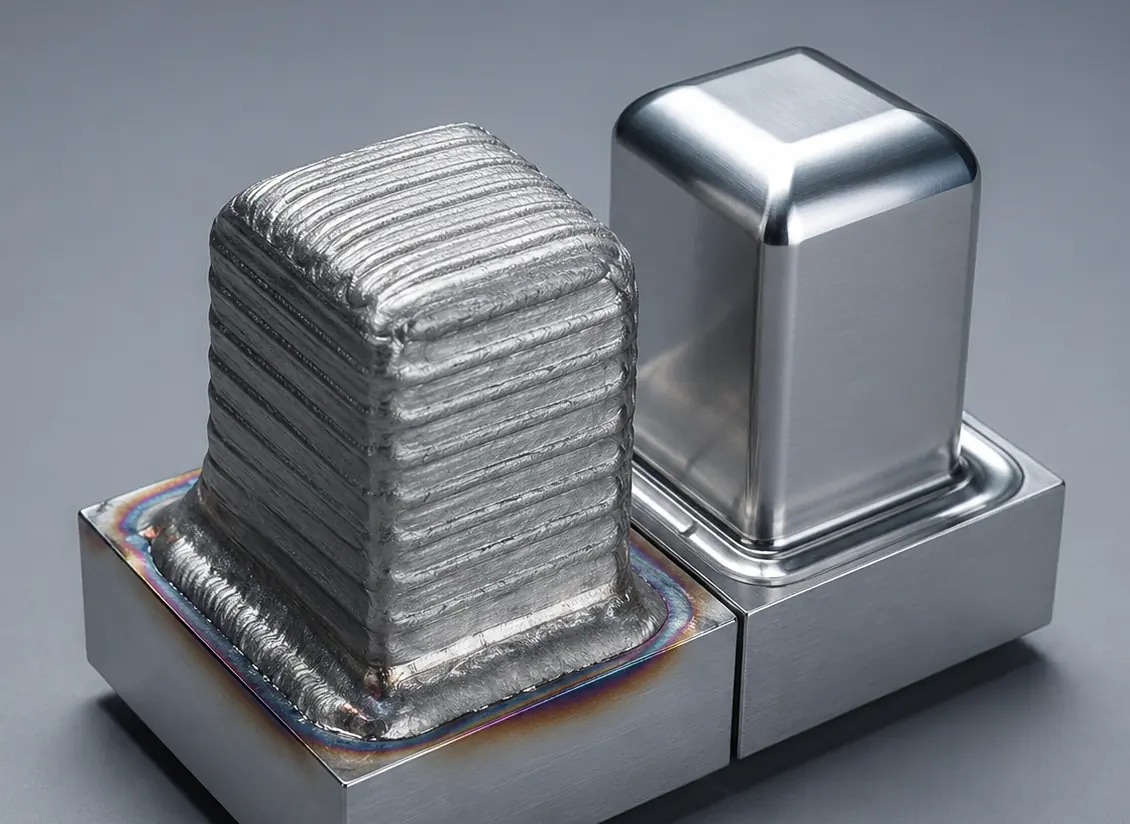
Die Hybridfertigung verbindet Laserauftragschweißen (LMD) mit Fräsen, Schleifen oder anderer Nachbearbeitung. LMD trägt Material nur dort auf, wo es Nutzen bringt;
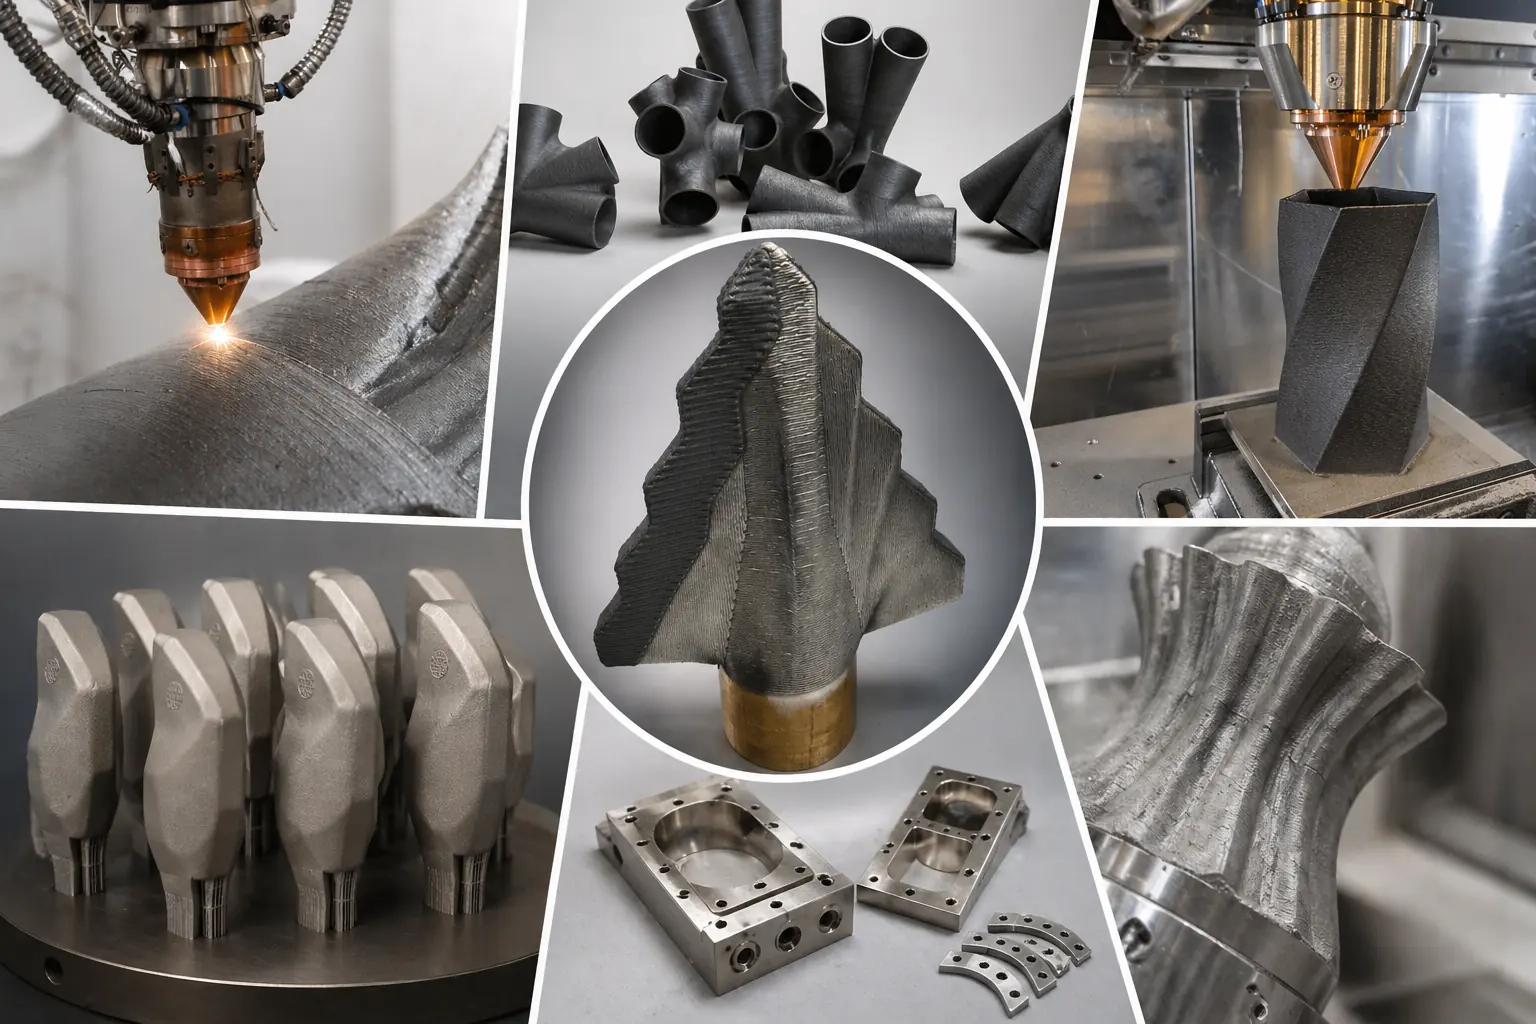
Artikel
LMD lohnt sich bei schwer zerspanbaren Legierungen vor allem, wenn das Bauteil groß und der Werkstoff teuer ist.
Artikel
Exafuse hat aus Metallpulver in weniger als 24 Stunden einen funktionsfähigen Bohrer mit antimagnetischer Beschichtung gefertigt. Das Projekt zeigt:
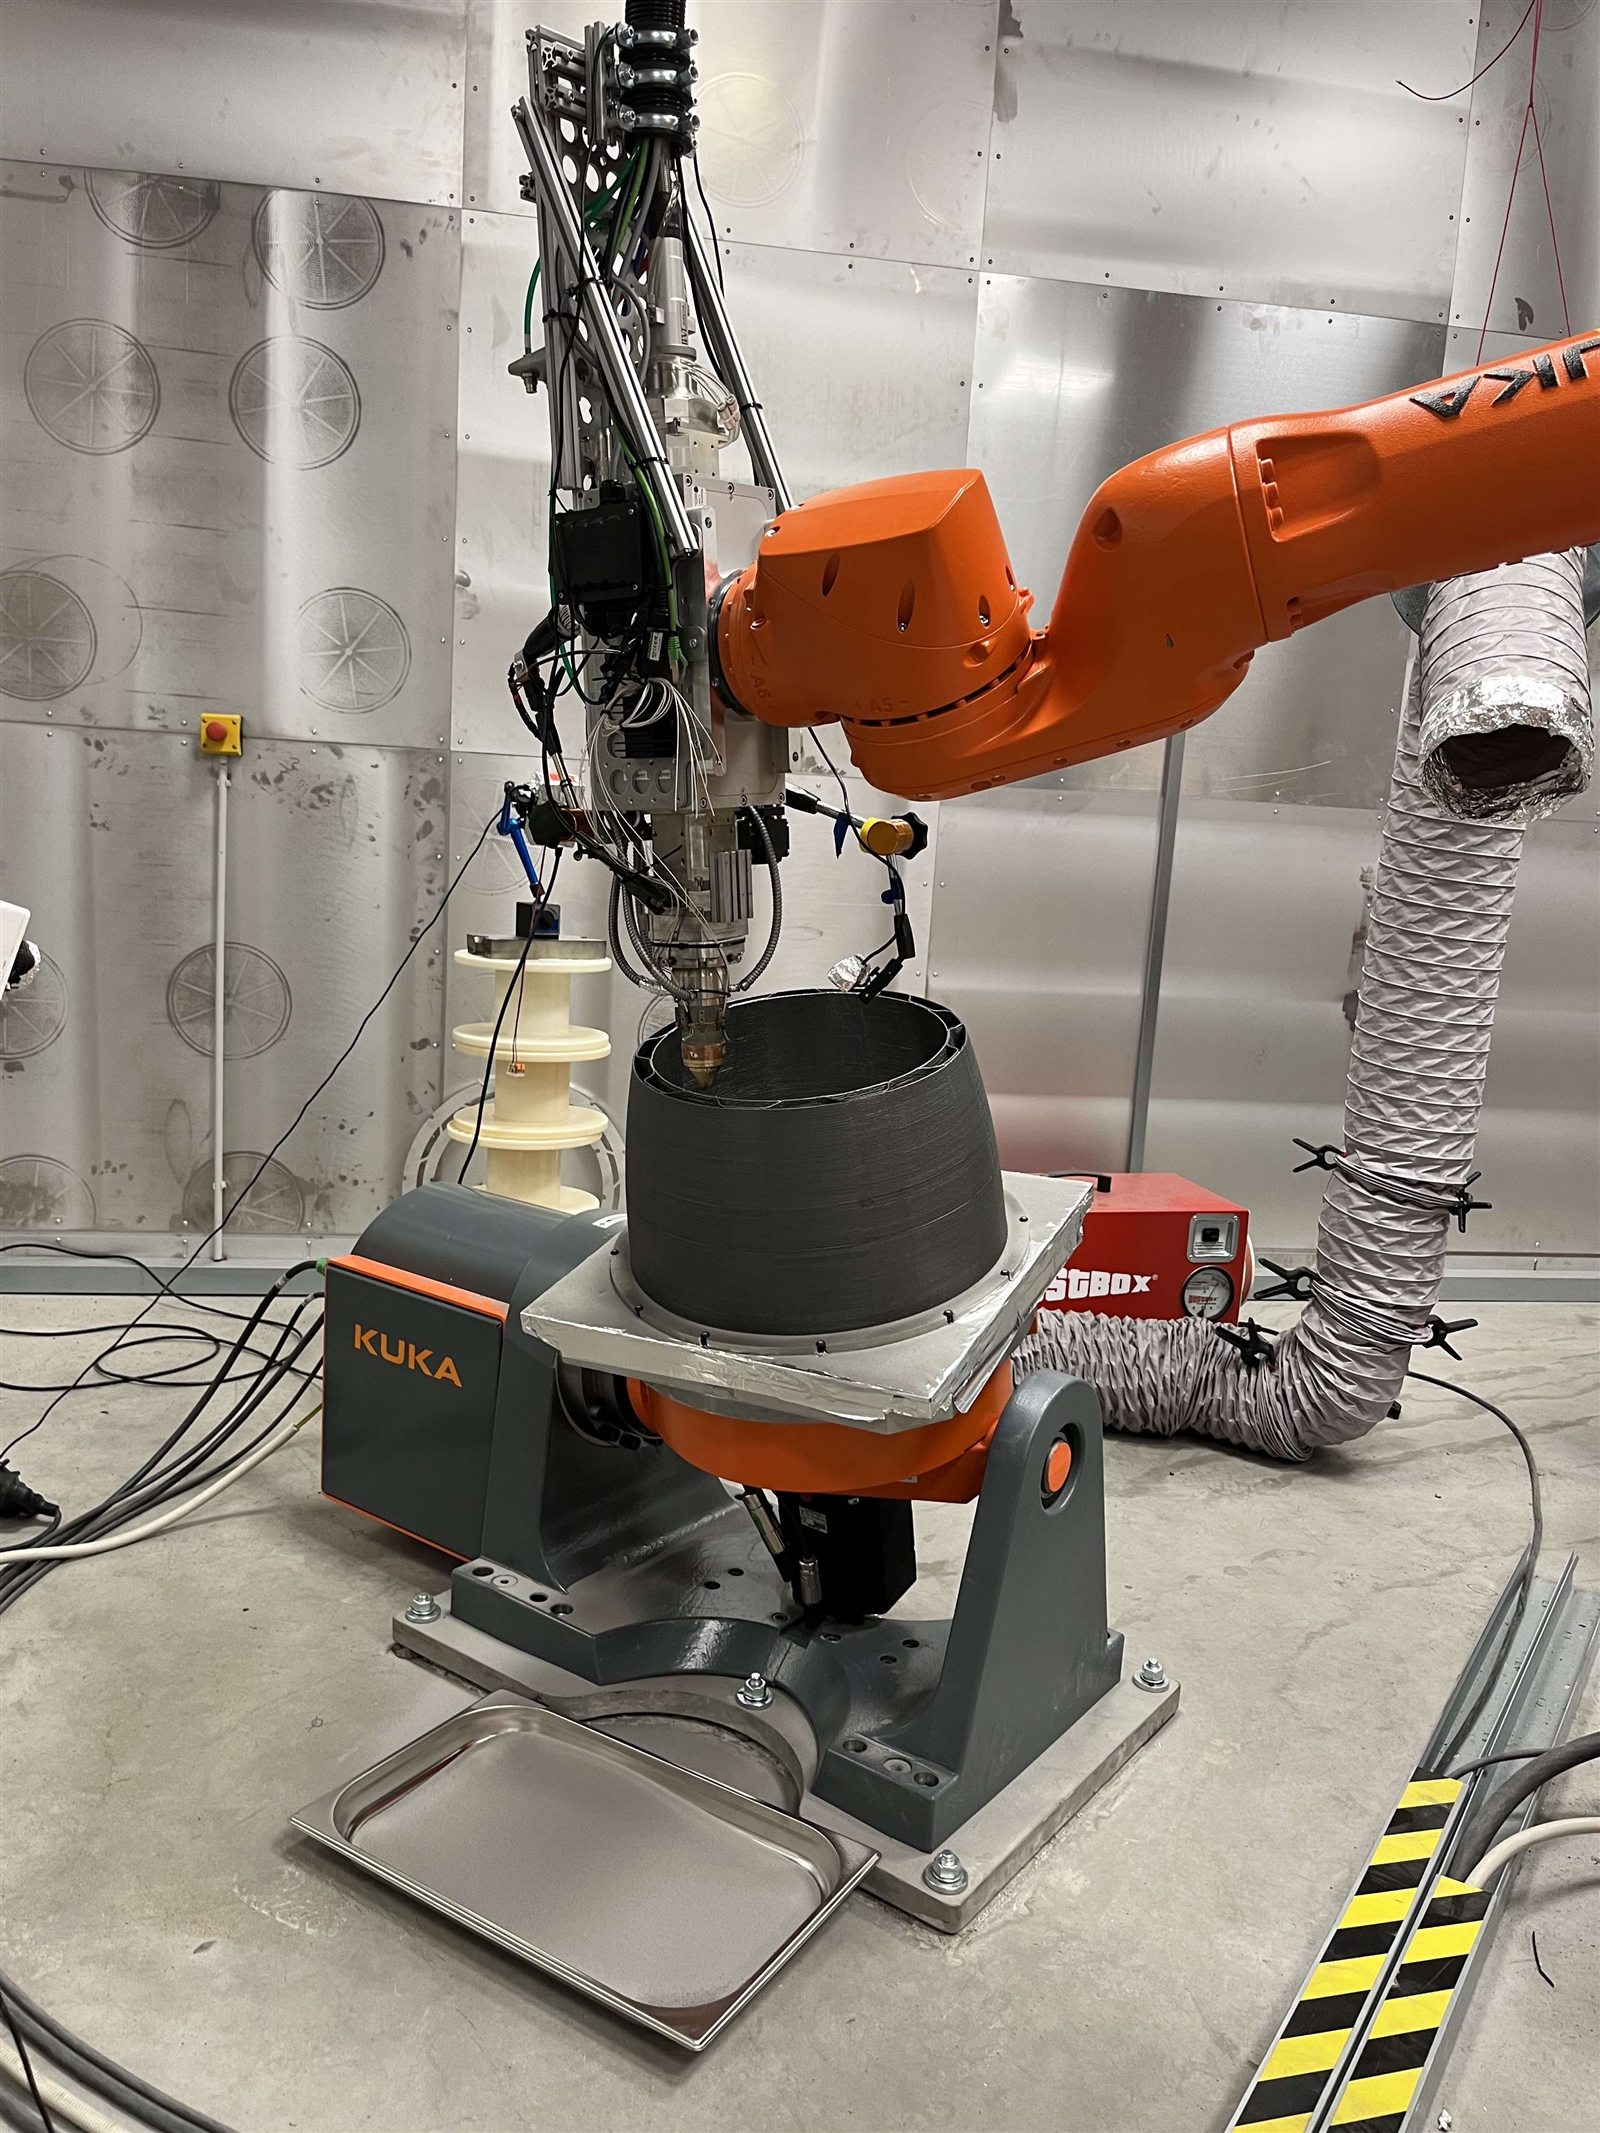
Artikel
Exafuse hat eine wassergekühlte 750-mm-Düse per Laserauftragschweißen (LMD) aus zwei Nickellegierungen aufgebaut.
Projekte und häufige Fragen
Vergleichen Sie relevante Projekte, Anlagengrenzen und Antworten, bevor Sie eine technische Prüfung anfragen.
Öffentliches Infrastrukturprojekt
Exafuse fertigte für ein Fußgängerbrückenprojekt in Duisburg mehr als 750 kg LMD-Komponenten, darunter sechs Strukturknoten und Handlaufelemente.
Veröffentlichtes Industrieprojekt
Ein 130-mm-Bohrerdemonstrator zeigt, wie LMD Bauteilaufbau und eine verschleißbeständige Funktionsbeschichtung in einer geplanten Fertigungskette verbindet.
Interner Demonstrator
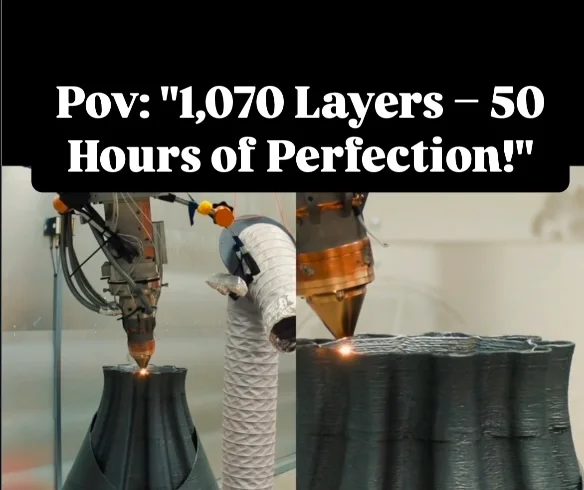
Veröffentlichte Fallstudie zu dünnwandigem LMD, Werkstoffzonen und der Planung langer Aufbauten: ein wassergekühlter 750-mm-Düsendemonstrator aus Inconel 625 und Inconel 718.
Anwendungsleitfaden
Am Beispiel eines Brückenknotens: Warum Projekte im Metall-3D-Druck vor der Fertigung DfAM, Fertigbarkeitsprüfung, Wandstrategie, Nachbearbeitung und Validierung brauchen.
Interner Demonstrator
Dieser funktional gradierte LMD-Rohrdemonstrator untersucht Werkstoffzonen, kontrollierte Übergänge, Grenzflächenrisiken und den erforderlichen Prüfaufwand.
FAQ
Laserauftragschweißen (LMD) ist ein laserbasiertes Verfahren der gerichteten Energieeinbringung (DED). Damit lassen sich Metallbauteile herstellen, modifizieren, reparieren oder beschichten.
FAQ
LMD und SLM lösen unterschiedliche industrielle Probleme. LMD/DED eignet sich meist besser für große Bauteile, Reparaturen, den Anbau lokaler Funktionselemente und raupenbasierte …
FAQ
Konstruieren Sie für LMD wie für ein raupenbasiertes, endkonturnahes Verfahren – nicht wie für ein Pulverbettverfahren.
Fertigungsanfrage
Wir prüfen, ob LMD, SLM oder Hybridfertigung für Ihr Bauteil sinnvoll ist. Preis und Machbarkeit stehen nach der technischen Prüfung fest.
Technische Antworten
Die Antworten nennen Einsatzgrenzen, benötigte Angaben und die nächsten technischen Schritte.
LMD eignet sich für große Bauteile, lokalen Materialaufbau, endkonturnahe Geometrien sowie Reparatur und Beschichtung. SLM passt zu kompakten Bauteilen mit feinen Details, innenliegenden Kanälen oder Gitterstrukturen. Bauteilgröße und Detailgrad geben die erste Richtung vor; Funktionsflächen, Werkstoff, Nachbearbeitung und Prüfung entscheiden, ob sie trägt. Für eine erste Einordnung gibt es unser Werkzeug „Verfahrenswahl LMD oder SLM“.
Die CNC-basierte LMD-Anlage hat ein Bauteilfenster bis 2 × 1 × 2 m bei 4 m³ Bauraum. Die robotergestützte LMD-Anlage bietet etwa 4 m² Arbeitsfläche und einen Drehtisch bis 1.000 kg. Die SLM-Anlage TRUMPF TruPrint 3000 fertigt bis 400 mm Durchmesser und 400 mm Höhe. Für das Duisburger Brückenprojekt haben wir mehr als 750 kg LMD-Komponenten gefertigt.
Infrage kommen Stähle und Werkzeugstähle, Nickelbasislegierungen wie Inconel 625 und Inconel 718, Kobaltbasislegierungen und hartstoffhaltige Systeme sowie mit eigener Prozessauslegung Kupferwerkstoffe. Mit LMD lassen sich auch mehrere Werkstoffzonen in einem Bauteil kombinieren, etwa bei unserer 750-mm-Düse. Die Auswahl richtet sich nach Bauteilfunktion, Beanspruchung, Nachbearbeitung und Prüfanforderungen.
Wichtige Kostentreiber sind Verfahren, Werkstofffamilie, Stückzahl und die aufzubauende Masse. Hinzu kommen Spannmittel, Arbeitsvorbereitung und Programmierung, Nachbearbeitung, Prüfung, Dokumentation und gegebenenfalls besondere Materialbeschaffung. Unser Kostenschätzer liefert aus frühen Angaben einen orientierenden Kostenbereich. Ein belastbares Angebot erstellen wir nach der technischen Prüfung von Zeichnung, Werkstoff und Abnahmekriterien.
Wir streben eine erste Rückmeldung zu Ihrer Anfrage innerhalb von 24 Stunden an Werktagen an. Die Lieferzeit hängt von Bauteilgröße, Aufbauvolumen, Werkstoffbeschaffung, Nachbearbeitung und Prüfumfang ab. Der Aufbau der 750-mm-Düse dauerte in einem dokumentierten Projekt rund 50 Stunden; daraus lässt sich keine allgemeine Lieferzeit ableiten.
Additive Fertigung endet nicht mit dem Materialauftrag. Fräsen, Schleifen, Wärmebehandlung und Oberflächenbearbeitung legen wir vor der Fertigung fest, ebenso Maßprüfung, Oberflächenprüfung, Metallografie und Dokumentation. Für Querschliffe nutzen wir Mikroskopie und metallografische Präparation. Übernehmen externe Fachpartner einzelne Bearbeitungs- oder Prüfschritte, regeln wir Schnittstellen und Zuständigkeiten transparent im Projektumfang.
Hilfreich sind CAD-Modell oder Zeichnung, Werkstoff oder bevorzugte Legierungsfamilie, Abmessungen, Masse und Stückzahl, Kritische Merkmale und Funktionsflächen sowie Termin, Nachbearbeitung und Prüfanforderungen. Unvollständige Angaben sind für den Start kein Hindernis; wir benennen, was fehlt. Bei vertraulichen Daten stimmen wir vor dem Dateiversand NDA und Übertragungsweg ab.
Oft ja, wenn Geometrie, Werkstoff oder Termin konventionelle Wege erschweren. Prototypen und Demonstratoren machen Geometrie, Übergänge und Nachbearbeitung früh prüfbar, etwa bei unserem 3-kW-Helix-Impeller. Lässt sich ein Bauteil jedoch konventionell einfacher fertigen oder fehlt eine belastbare Prüfstrategie, empfehlen wir einen anderen Weg. Das klären wir in der Machbarkeitsprüfung.
Passende Seiten
Öffnen Sie die passende Leistung, Anwendung, Fallstudie oder technische Entscheidungshilfe.