
Wissen
Fachwissen zu LMD, SLM, Reparatur und Laserbeschichten
Vergleichen Sie Verfahren, Werkstoffe, Prüfanforderungen und Projektdaten für eine erste Machbarkeitsbewertung.
Zentraler Leitfaden
Leitfaden Laserauftragschweißen (LMD): Großbauteile, Reparatur, Beschichtung
Dieser Leitfaden zeigt, wann sich Laserauftragschweißen (LMD, nach Norm DED-LB/M) für große Bauteile, Reparaturen und Funktionsschichten eignet. Er erklärt Verfahrenswahl, Werkstoffe, Nachbearbeitung und Prüfung – und was Prozessüberwachung leisten kann.
Start hier
Ein Leitfaden zu Begriffen, Prozesswahl, Reparatur, Laser Cladding, Qualität und Monitoring
Der Leitfaden ordnet Laser Metal Deposition, DED-LB/M, Laser Cladding und SLM/LPBF ein und verweist auf vertiefende Fachartikel und Projektbeispiele.
Zentrale Einstiege
Mit der übergeordneten Frage beginnen und bei Bedarf vertiefen
Diese Seiten beantworten die häufigsten Einstiegsfragen. Für spezielle Werkstoff-, Anwendungs-, Prüf- oder Beschaffungsthemen bleibt die vollständige Fachbibliothek darunter erhalten.
LMD-Grundlagen
Was ist LMD und wann ist das Verfahren geeignet?
Einordnung von Laser Metal Deposition für Bauteilaufbau, Reparatur, Laser Cladding und additiv-subtraktive Fertigung.
LMD oder SLM/LPBF
LMD oder SLM / LPBF?
Vergleich nach Bauteilgröße, Detailgrad, Innenkanälen, Reparaturbedarf, Nachbearbeitung und wirtschaftlichen Randbedingungen.
LMD / DED-Leitfaden
Wie unterscheiden sich LMD, DED-LB/M und Laser Cladding?
Begriffe, Prozessmerkmale und industrielle Anwendungsfälle in einem zentralen Leitfaden.
Wirtschaftlichkeit prüfen
Reparieren oder ersetzen?
Ersatzkosten, Stillstand, Reparaturaufwand und offene technische Risiken in einer ersten Bewertung gegenüberstellen.
RFQ-Checkliste
Was gehört in eine technische Angebotsanfrage?
Bauteilziel, Werkstoff, Schadensbild, Zeichnungen, Prüfanforderungen und offene Punkte für eine technisch belastbare Anfrage.
Werkstoffauswahl
Welche Werkstofffamilie passt beim Laser Cladding zum Schadensbild?
Die Auswahl beginnt bei Verschleißart, Korrosion, Temperatur, Grundwerkstoff und gewünschter Endoberfläche - nicht nur bei einer Härtezahl.
Schmelzbad-Monitoring
Was kann Schmelzbad-Monitoring zeigen?
Monitoring unterstützt das Prozessverständnis und die technische Bewertung, ersetzt aber keine physische Prüfung.
KI bei LMD
Wo unterstützt KI den LMD-Prozess, und wo bleibt physische Prüfung notwendig?
Abgrenzung zwischen Entscheidungsunterstützung, Prozessentwicklung, physischer Prüfung und Bauteilfreigabe.
Duisburger Brücke
Welches veröffentlichte Projekt zeigt großformatiges strukturelles LMD?
Das Duisburger Brückenprojekt verbindet großformatige LMD-Komponenten, CAD-Anpassung, Fertigung und Validierung.
Pathfinder
Welches Werkzeug ist der beste Einstieg?
Der Pathfinder ordnet Projektziel, Bauteilsituation und verfügbare Daten ein und empfiehlt den nächsten sinnvollen Schritt.
Themenbereich
Begriffe und Vergleiche
Starten Sie hier, um LMD, DED-LB/M, Laser Cladding und hybride Fertigung für ein konkretes Bauteil einzuordnen.
Leitfadenartikel
Artikel
Leitfaden Laserauftragschweißen (LMD): Großbauteile, Reparatur, Beschichtung
Dieser Leitfaden zeigt, wann sich Laserauftragschweißen (LMD, nach Norm DED-LB/M) für große Bauteile, Reparaturen und Funktionsschichten eignet.
Artikel
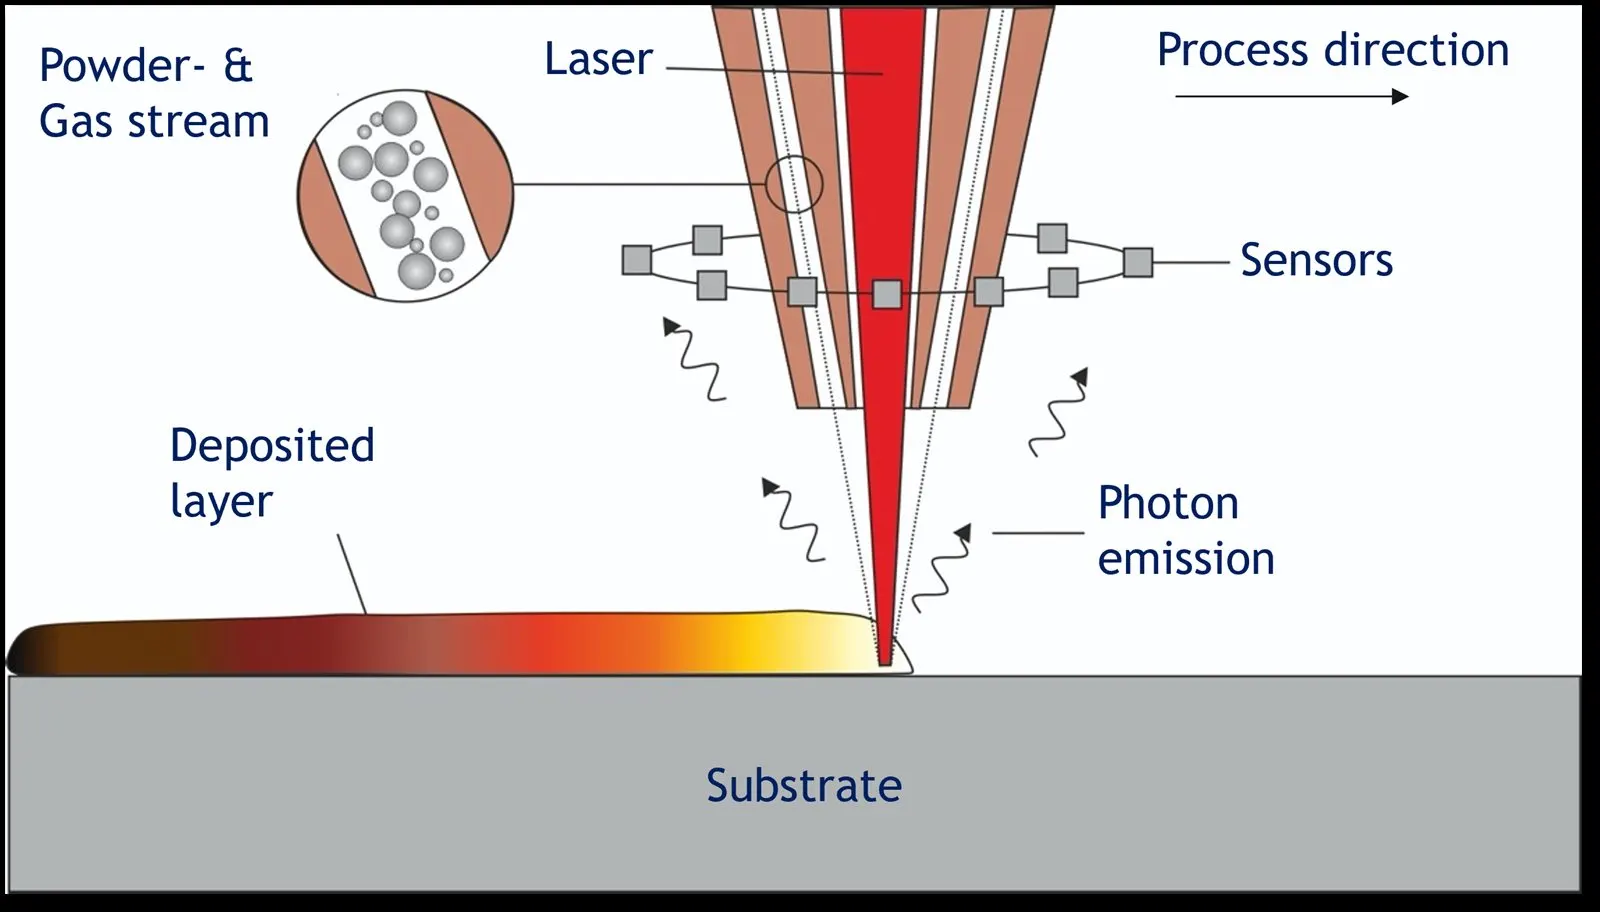
Laserauftragschweißen (LMD): Verfahren, Anwendungen und Grenzen
Laserauftragschweißen (LMD) eignet sich besonders für große Bauteile, lokalen Materialauftrag, Reparaturen und das Laserbeschichten.
Artikel
LMD oder SLM/LPBF: Verfahren für industrielle Metallbauteile auswählen
Laserauftragschweißen (LMD) und Laserstrahlschmelzen im Pulverbett (SLM/LPBF) lösen unterschiedliche Aufgaben. LMD eignet sich meist für lokalen Aufbau, Reparatur, Laserbeschichten und große Bauteile, SLM für kompakte Bauteile...
Artikel
Laserbeschichten für Verschleißschutz: Wann eine metallurgisch gebundene Schicht sinnvoll ist
Laserbeschichten (Laser Cladding) eignet sich für lokal begrenzte Verschleiß- oder Korrosionszonen, die eine metallurgisch angebundene Schicht brauchen.
Artikel
Hybridfertigung: LMD und CNC-Bearbeitung für Großbauteile kombinieren
Die Hybridfertigung verbindet Laserauftragschweißen (LMD) mit Fräsen, Schleifen oder anderer Nachbearbeitung. LMD trägt Material nur dort auf, wo es Nutzen bringt;
Themenbereich
Industrielle Reparatur
Vergleichen Sie Reparatur und Ersatz, berücksichtigen Sie Stillstandskosten und bereiten Sie die Angaben für eine technische Prüfung vor.
Leitfadenartikel
Artikel
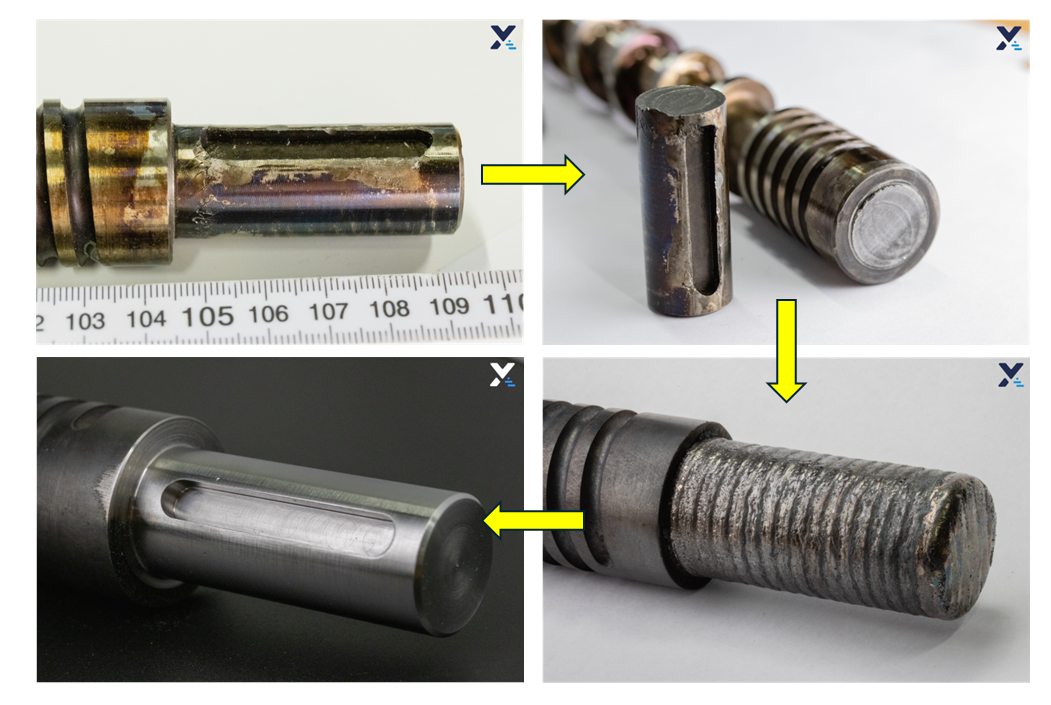
Reparatur oder Neuteil? Entscheidungshilfe für Metallbauteile
Eine Reparatur kommt vor allem bei lokal begrenztem Schaden, bekanntem Grundwerkstoff und planbarer Prüfung infrage. Bei systemischen Rissen, unbekanntem Werkstoffzustand oder nicht erfüllbaren Abnahmekriterien ist Ersatz meist...
Artikel
Wirtschaftlichkeit der Reparatur: Stillstand und Prüfaufwand einrechnen
Kurz gesagt: Rechnen Sie Stillstand, Beschaffung, Bearbeitung, Prüfung und Restrisiko mit ein – nicht nur den Preis. Stillstand, Beschaffung, Bearbeitung, Prüfung, Logistik und technisches Restrisiko gehören in denselben...
Artikel
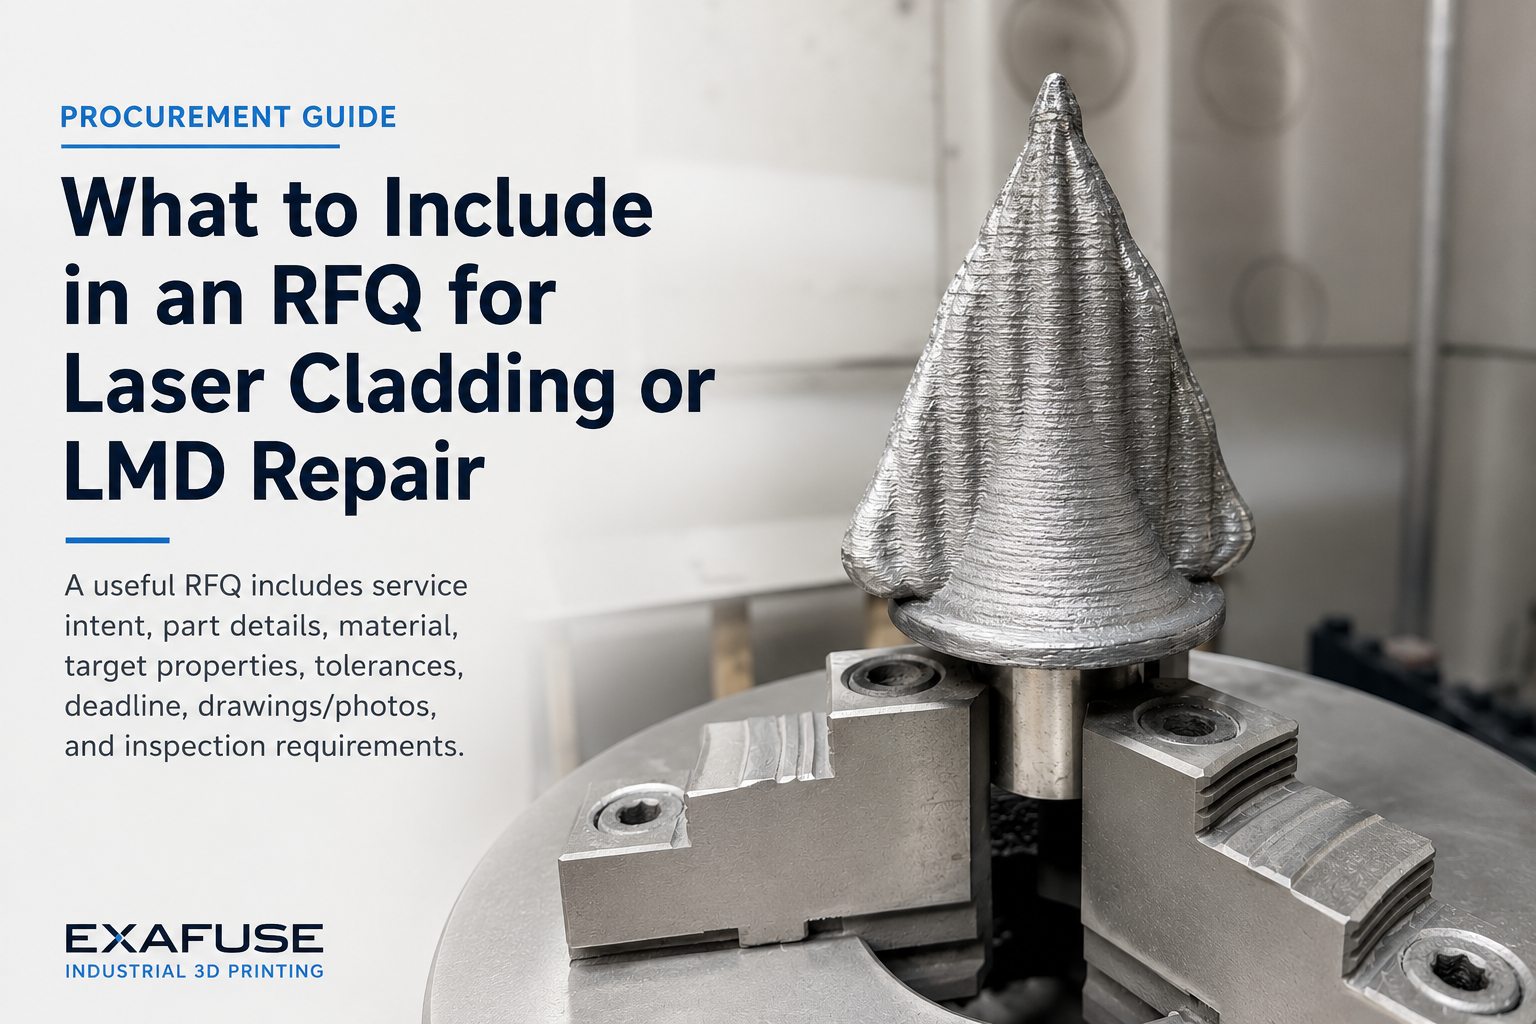
Angebotsanfrage für Laserbeschichten oder LMD-Reparatur: Welche Angaben benötigt werden
Eine gute Angebotsanfrage für LMD-Reparatur oder Laserbeschichten nennt Bauteil, Abmessungen, Masse und Grundwerkstoff. Dazu kommen Schadens- oder Beschichtungszone, gewünschter Endzustand, Termin, Zeichnungen und...
Passende Fallstudien
Veröffentlichtes Industrieprojekt
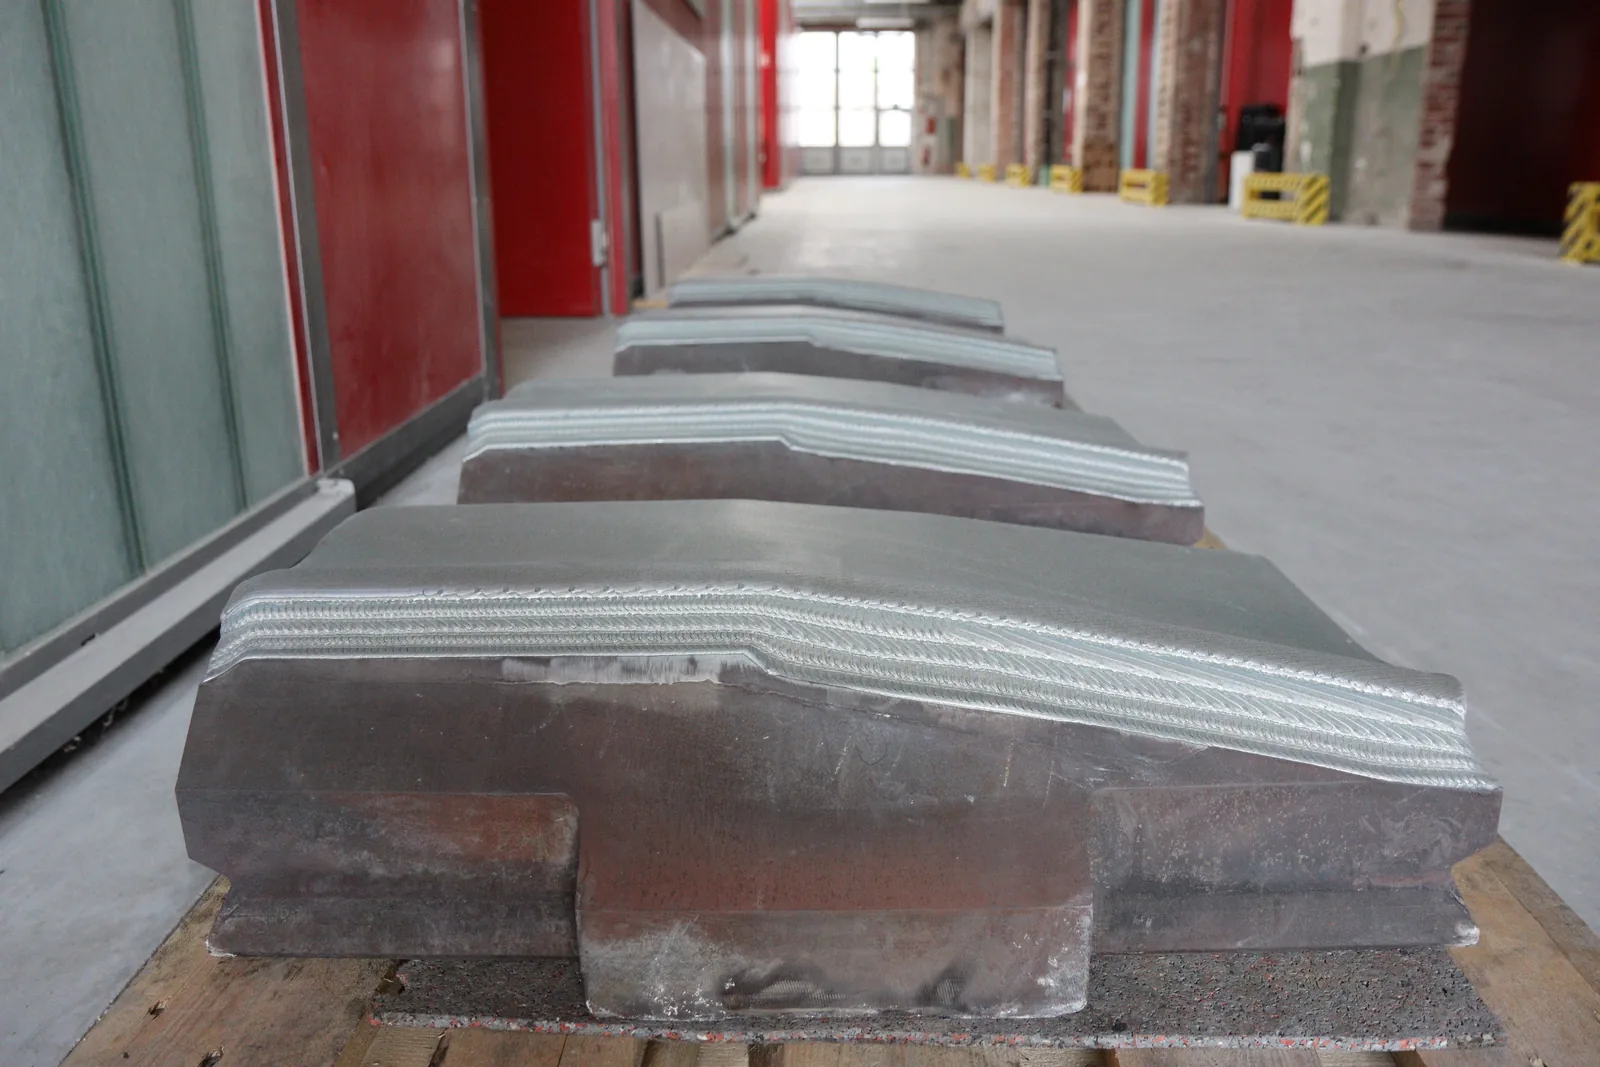
Schmiedehämmer reparieren und beschichten mit Laserauftragschweißen
Wir bauen verschlissene Arbeitsflächen von Schmiedehämmern mit Laserauftragschweißen (LMD) wieder auf und verstärken sie. Als zweites Beispiel zeigen wir ein Rundgesenk mit 170 mm Radius:
Anwendungsleitfaden
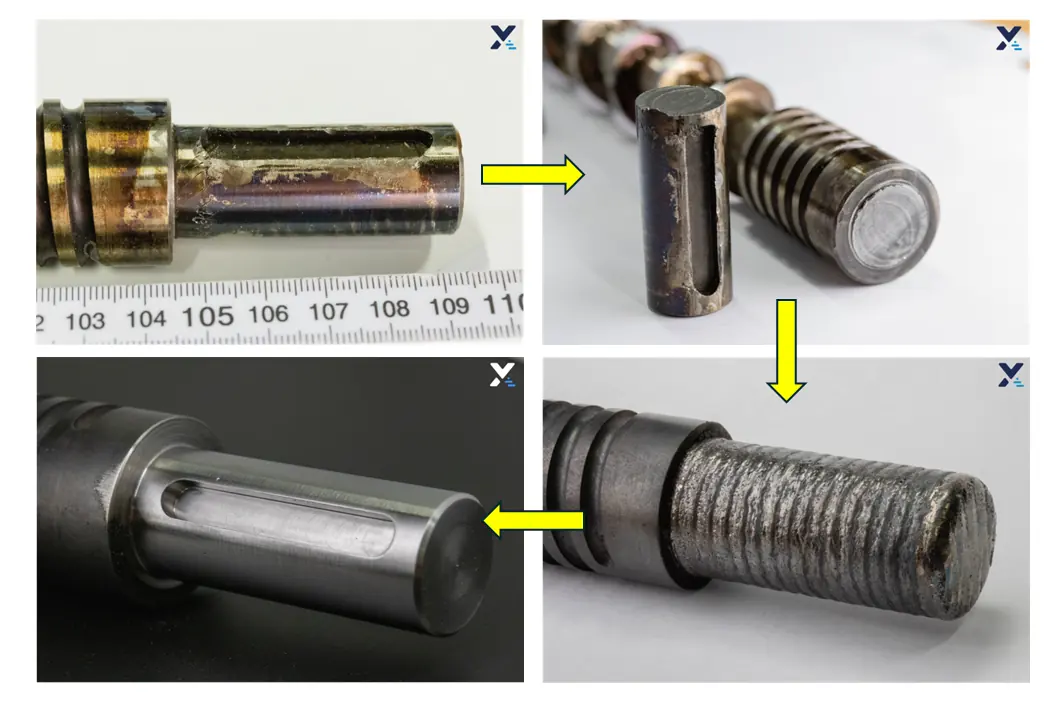
Zahnräder, Ritzel und verzahnte Bauteile reparieren: Wann sich LMD lohnt
Bei Zahnrädern, Ritzeln und anderen verzahnten Teilen lohnt es sich, eine Reparatur mit Laserauftragschweißen (LMD) zu prüfen – wenn der Schaden lokal begrenzt ist und das Bauteil noch Wert hat.
Veröffentlichtes Industrieprojekt
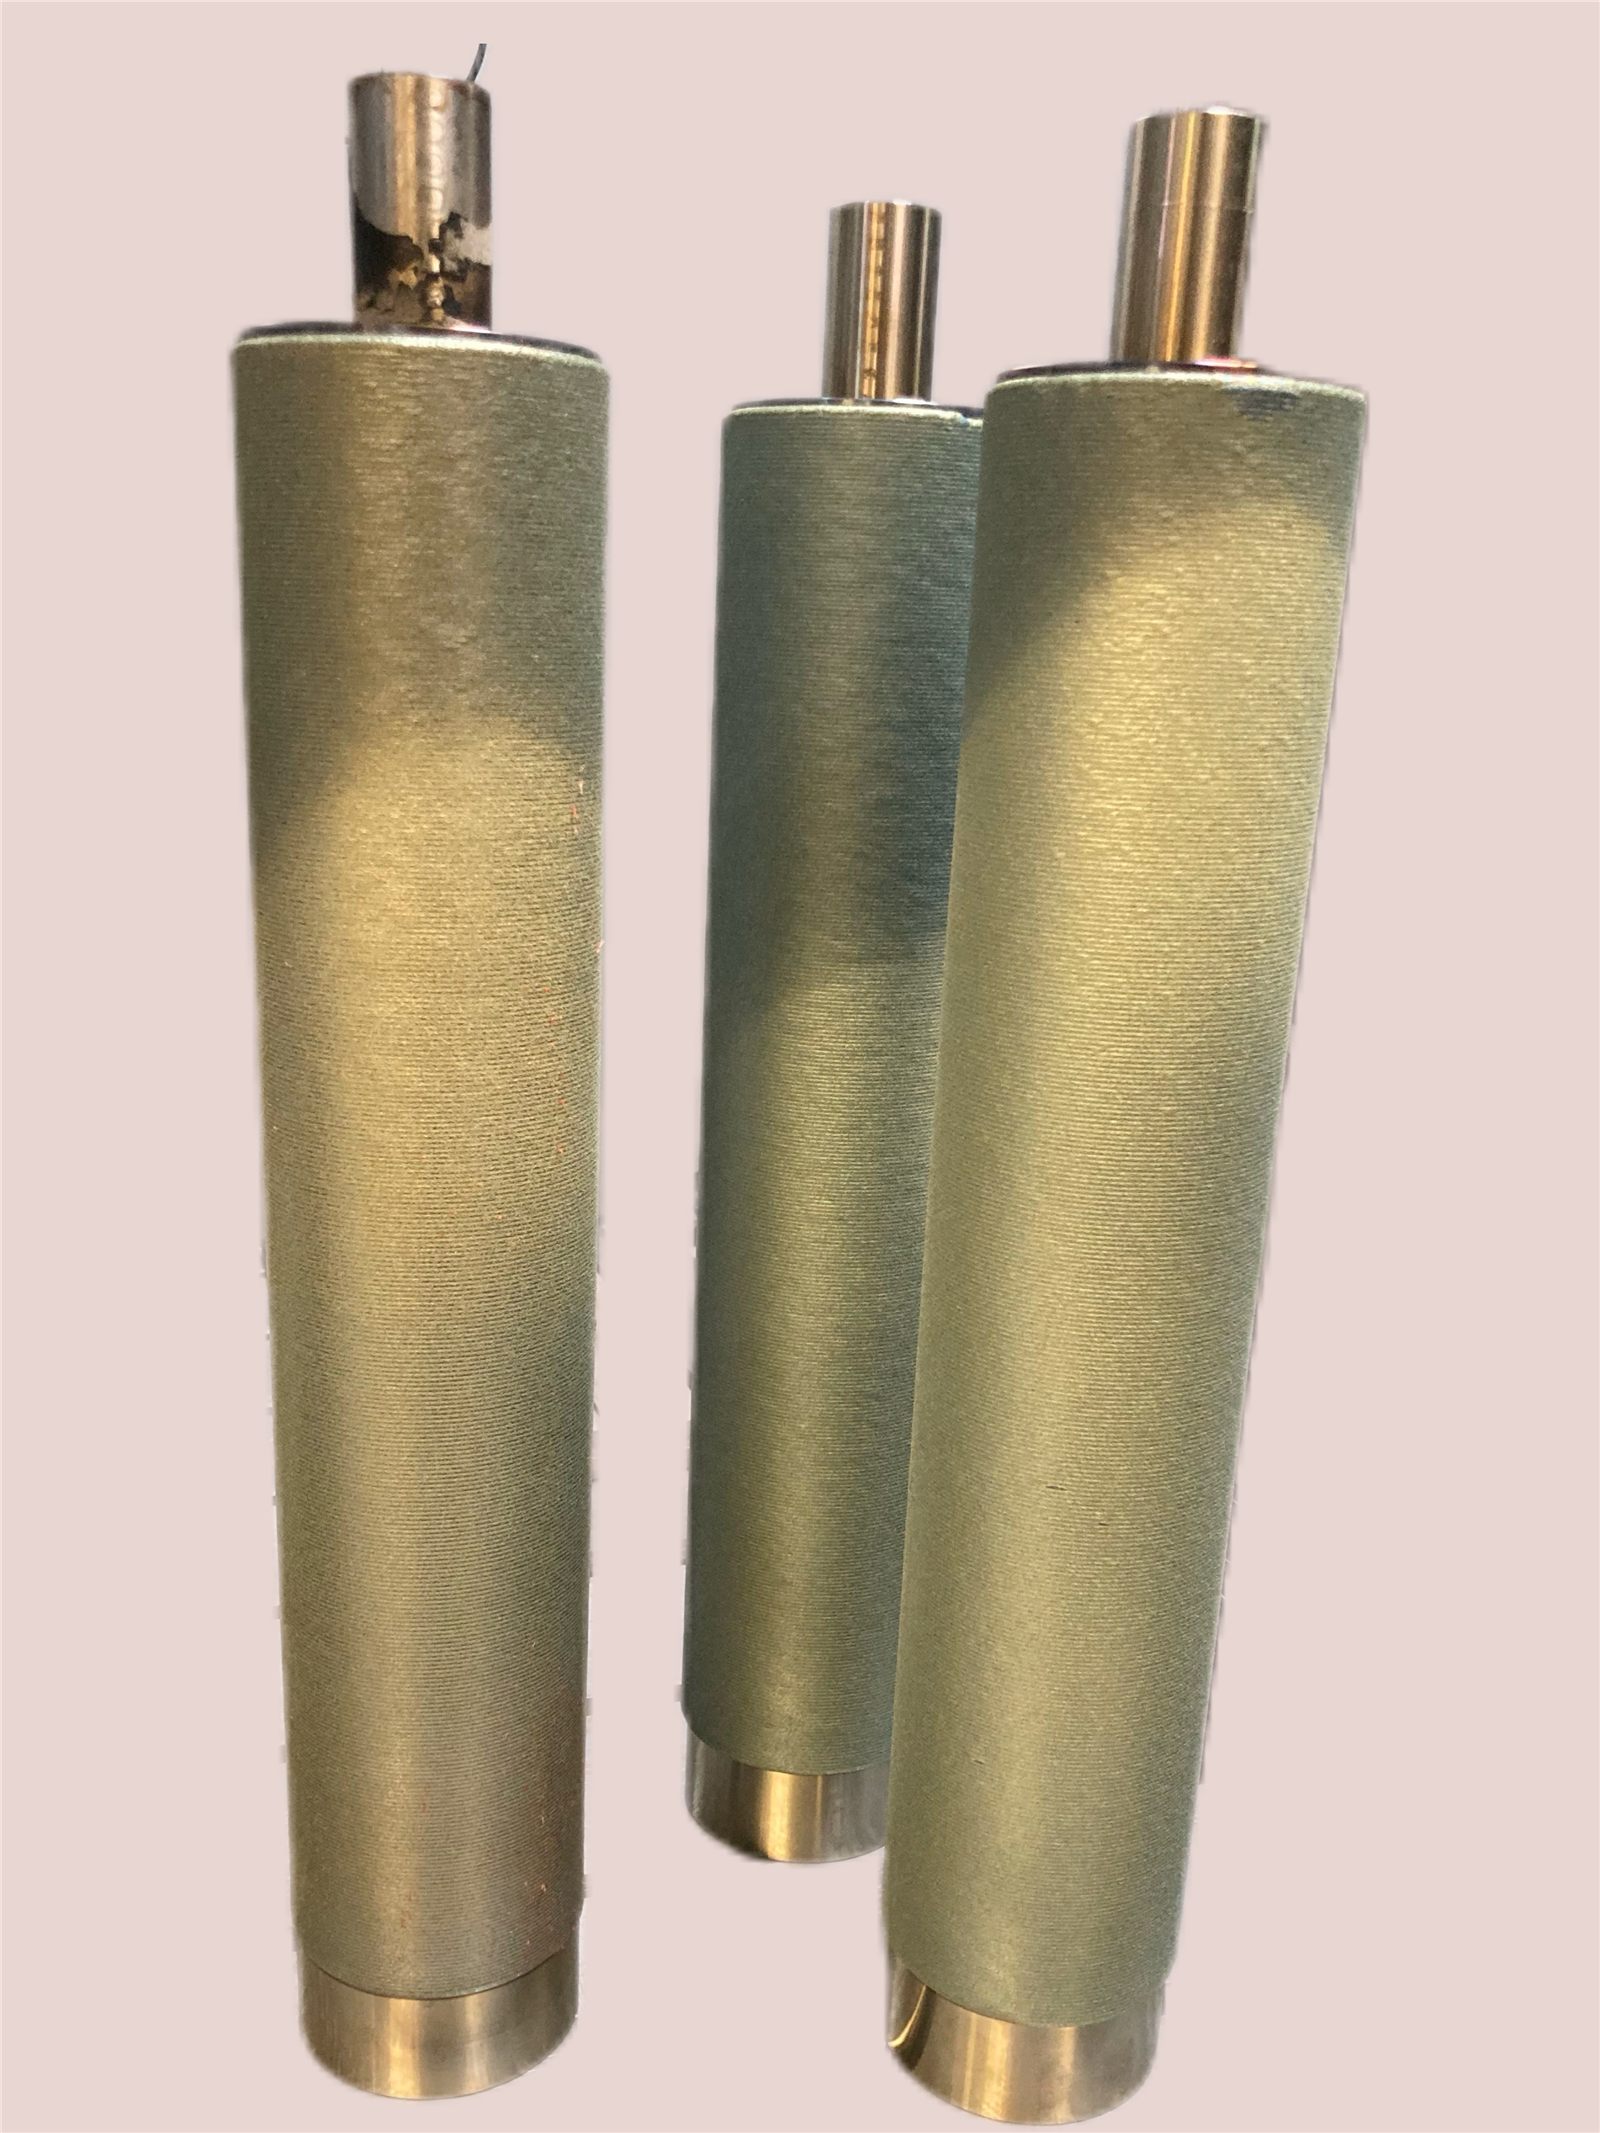
Zylindrisches Walzwerkzeug mit LMD beschichten
Wie Exafuse eine Laser-Cladding-Prozesskette für einen zylindrischen Rolling Die entwickelte: Werkstoffscreening, Durchmesseraufbau, Riss- und Porenbewertung, Mikroskopie und HV1-Härteprofile.
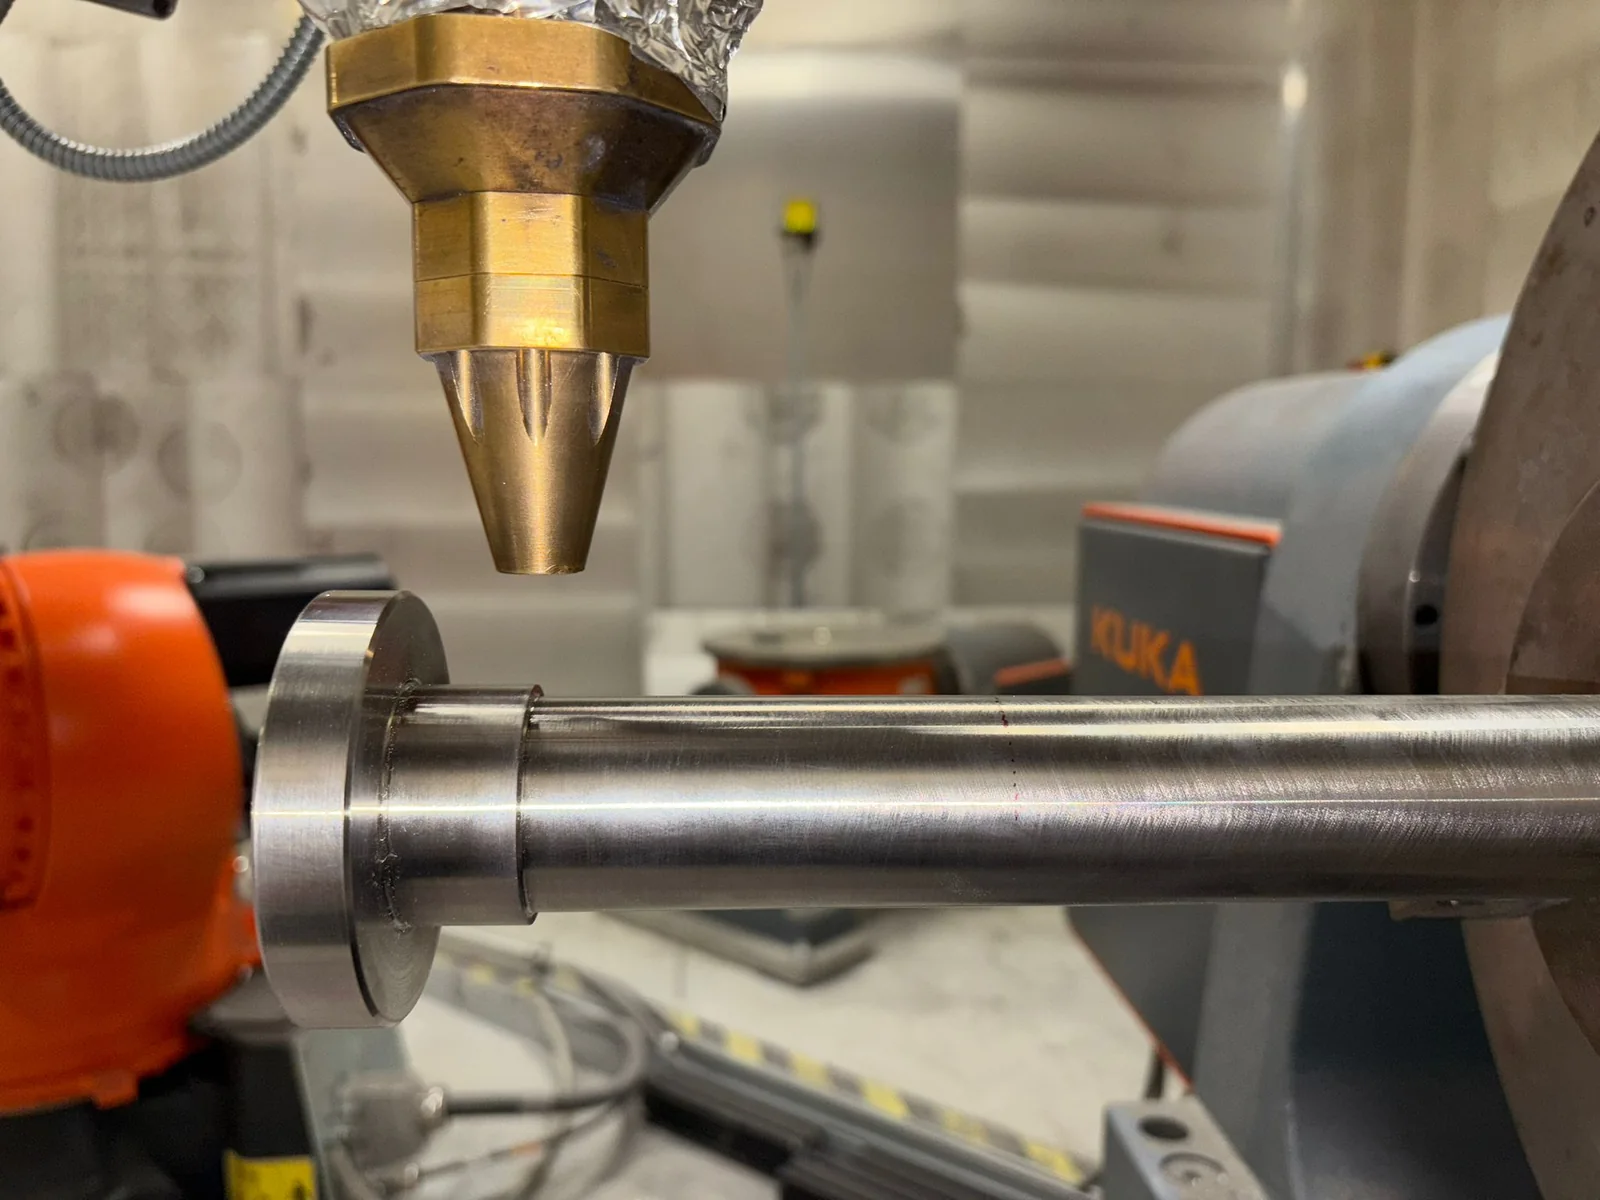
Veröffentlichtes Industrieprojekt
Untermaß repariert: Spindel in 24 Stunden mit Inconel 718 aufgebaut
Wie Exafuse eine zu klein bearbeitete Spindel rettete: gezielte LMD-Beschichtung mit Inconel 718, Bearbeitungszugabe und anschließende Maßkorrektur.
Themenbereich
Werkstoffe
Leiten Sie die Werkstofffamilie aus Grundwerkstoff, Schadensmechanismus, Einsatzumgebung und geforderter Oberflächenfunktion ab.
Leitfadenartikel
Artikel
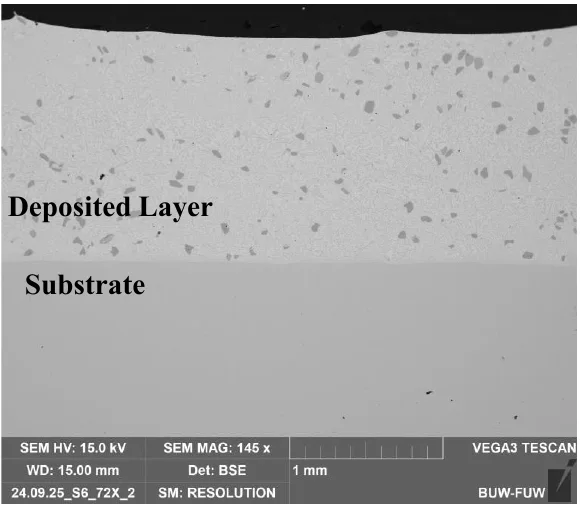
Werkstoffauswahl für das Laserbeschichten: Eisen-, Nickel- und Kobaltbasislegierungen
Die Werkstoffauswahl beginnt beim Schadensmechanismus, beim Grundwerkstoff und bei der Einsatzumgebung – nicht beim Pulvernamen.
Artikel
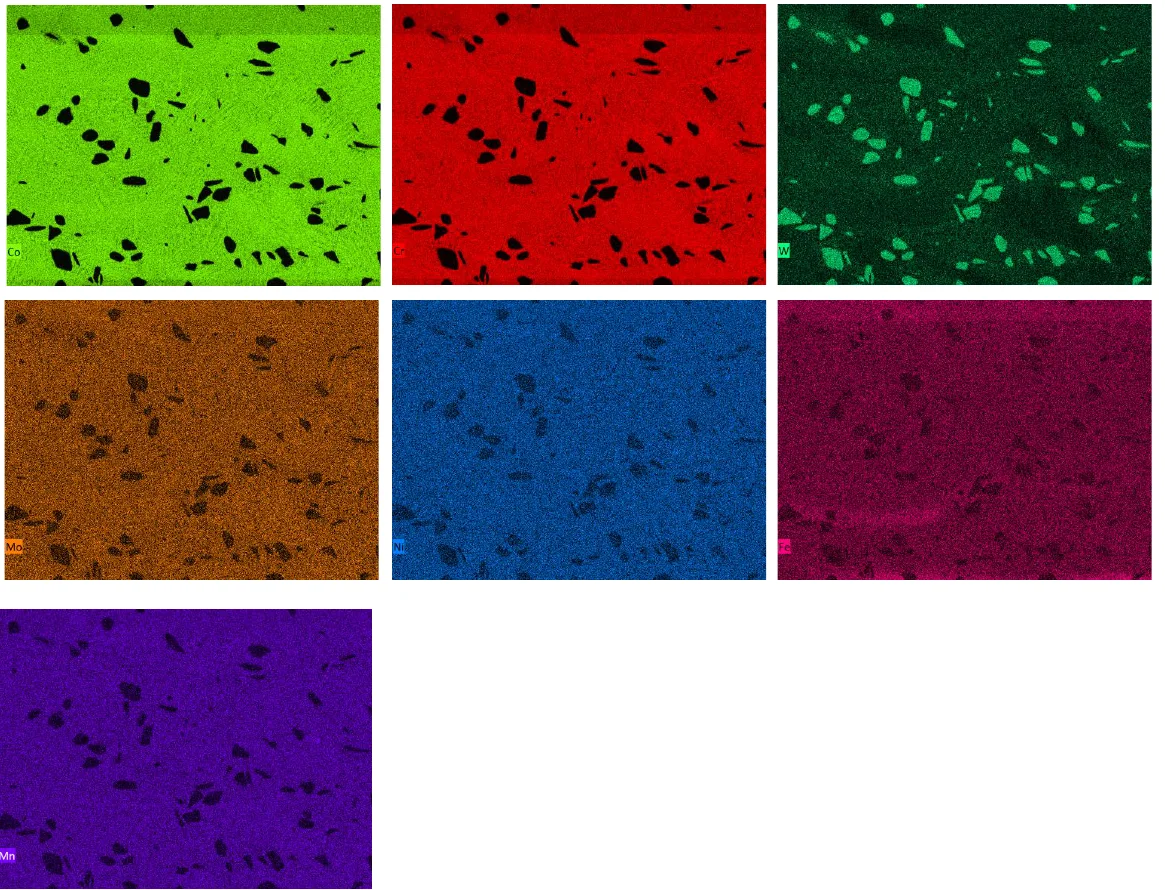
Von der Verschleißart zur Beschichtung: Werkstoff- und Prüfoptionen für das Laserbeschichten
Die richtige Beschichtung beginnt beim Schadensmechanismus, nicht bei einer bevorzugten Legierungsfamilie. Abrieb, Erosion, adhäsiver Verschleiß, Korrosion, Oxidation, thermische Ermüdung und Schlag verlangen jeweils andere...
Themenbereich
Qualität und Validierung
Legen Sie fest, wie Geometrie, Bindung, Porositätsrisiko, Mikrostruktur und Dokumentation geprüft und abgenommen werden.
Leitfadenartikel
Artikel
Porosität beim Laserauftragschweißen: Ursachen, Nachweis, Abhilfe
Porosität beim Laserauftragschweißen (LMD/DED) ist kein Schönheitsfehler, sondern ein Qualitätsrisiko. Poren können die Anbindung, lokale Eigenschaften und die Freigabe eines Bauteils beeinflussen – und bestimmen mit, welche...
Artikel
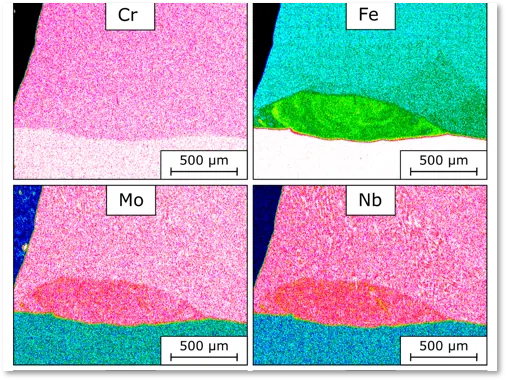
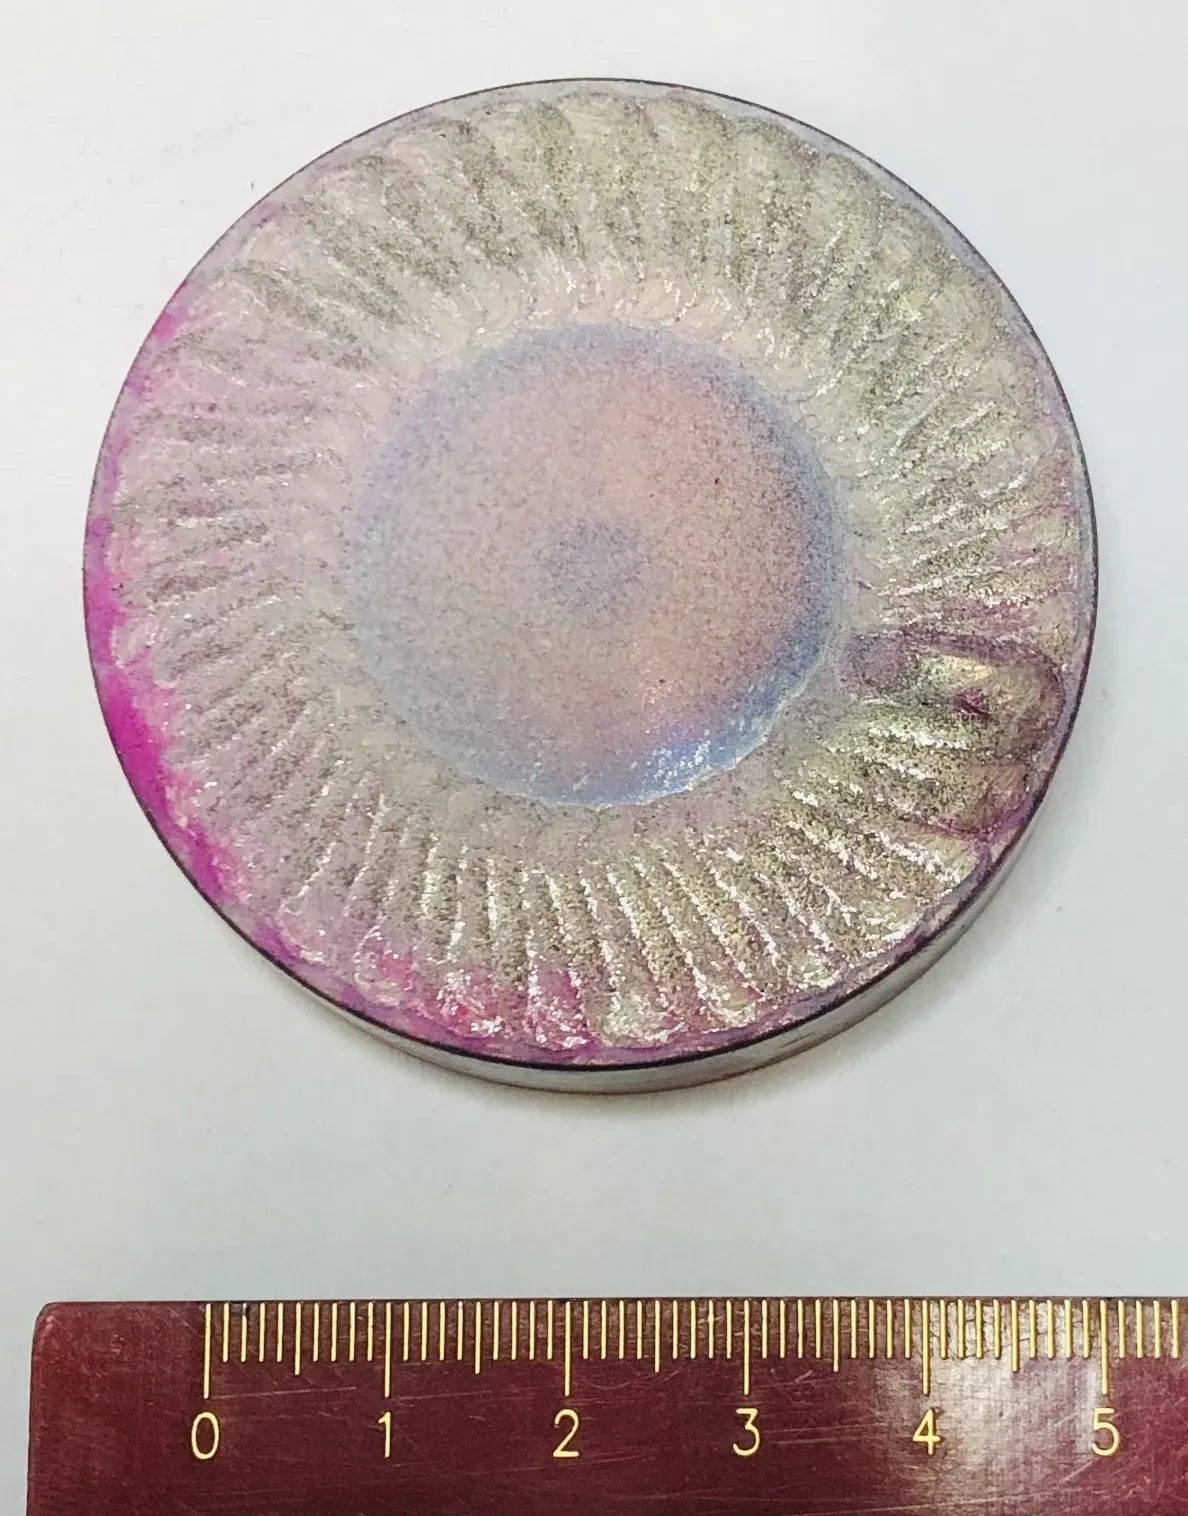
Metallurgische Prüfung von Laserbeschichtungen: Bindung, Aufmischung, Gefüge und WEZ
Eine metallurgische Prüfung von Laserbeschichtungen weist nach, dass die Schicht sauber an den Grundwerkstoff angebunden ist und die Aufmischung zur Aufgabe passt.
Artikel
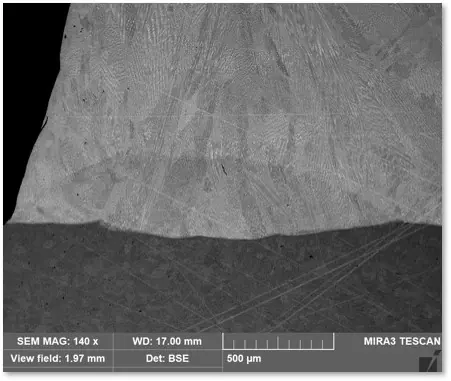
Prüfverfahren für industrielle Reparaturen: Was CT, UT, PT/MT und KMG jeweils zeigen
Kein einzelnes Prüfverfahren beantwortet alle Fragen an einem reparierten Bauteil. Sicht- und Maßprüfung, PT/MT, Ultraschall, CT, Härteprüfung und Metallografie liefern unterschiedliche, sich ergänzende Informationen.
Artikel
Lieferantenqualifizierung für LMD: Welche Nachweise der Einkauf braucht
Der Einkauf sollte nach Prozessumfang, Werkstoffverträglichkeit, Prüfplan, Abnahmekriterien, Nachbearbeitung, Umgang mit Fehlern, Dokumentation und projektspezifischen Risiken fragen.
Artikel
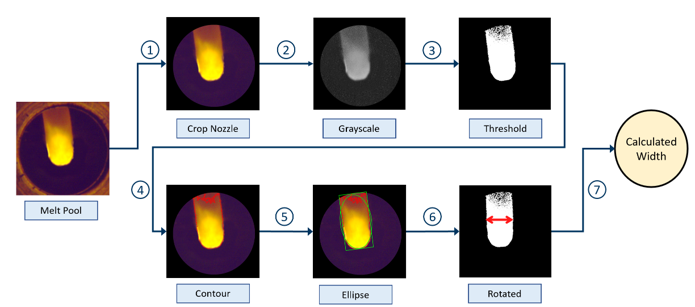
Schmelzbadüberwachung beim Laserauftragschweißen: Möglichkeiten und Grenzen von Prozessbildern
Die Schmelzbadüberwachung zeigt, wie sich der Prozess beim Laserauftragschweißen (LMD) verhält. So erkennen Sie früh, welche Bereiche genauer geprüft werden sollten. Den Qualitätsnachweis am Bauteil ersetzt sie nicht.
Themenbereich
KI in LMD
Erfahren Sie, wo Bildverarbeitung und KI die LMD-Prozessbewertung unterstützen und wo physische Prüfung unverzichtbar bleibt.
Leitfadenartikel
Artikel
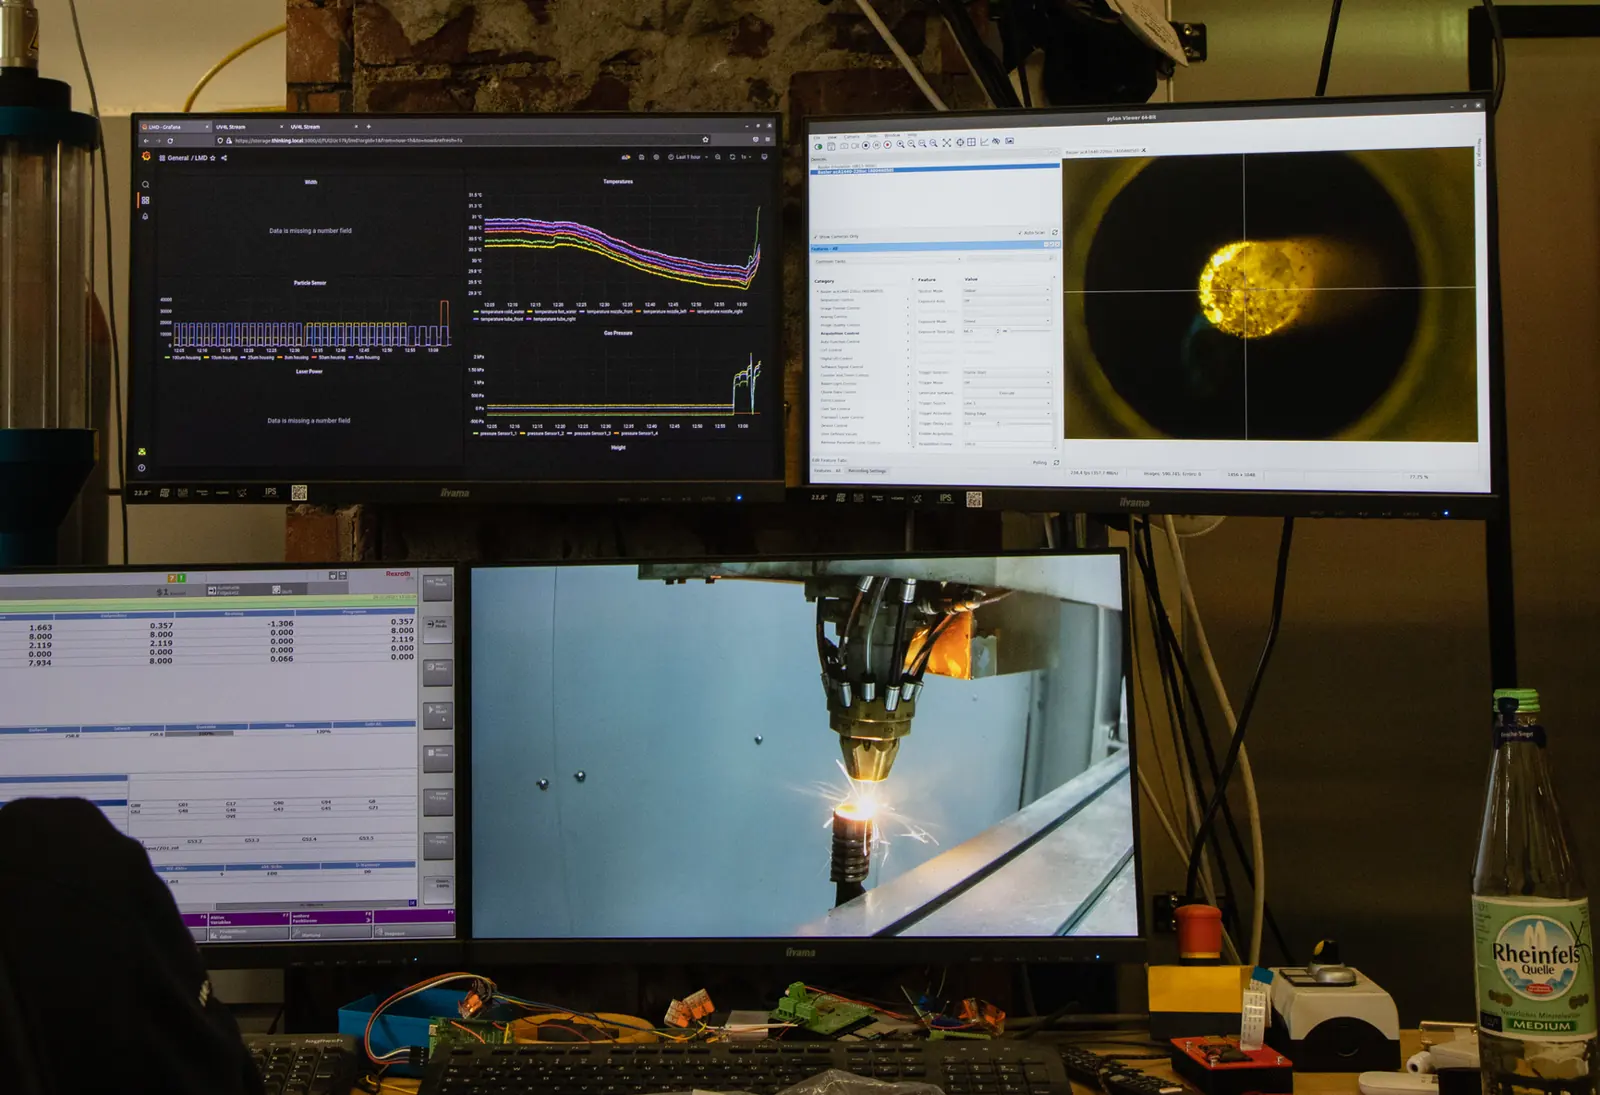
KI beim Laserauftragschweißen: von der Auswertung zur Regelung
KI hilft beim Laserauftragschweißen (LMD), Prozessbilder auszuwerten, Parameter zu entwickeln und technische Entscheidungen vorzubereiten.
Artikel
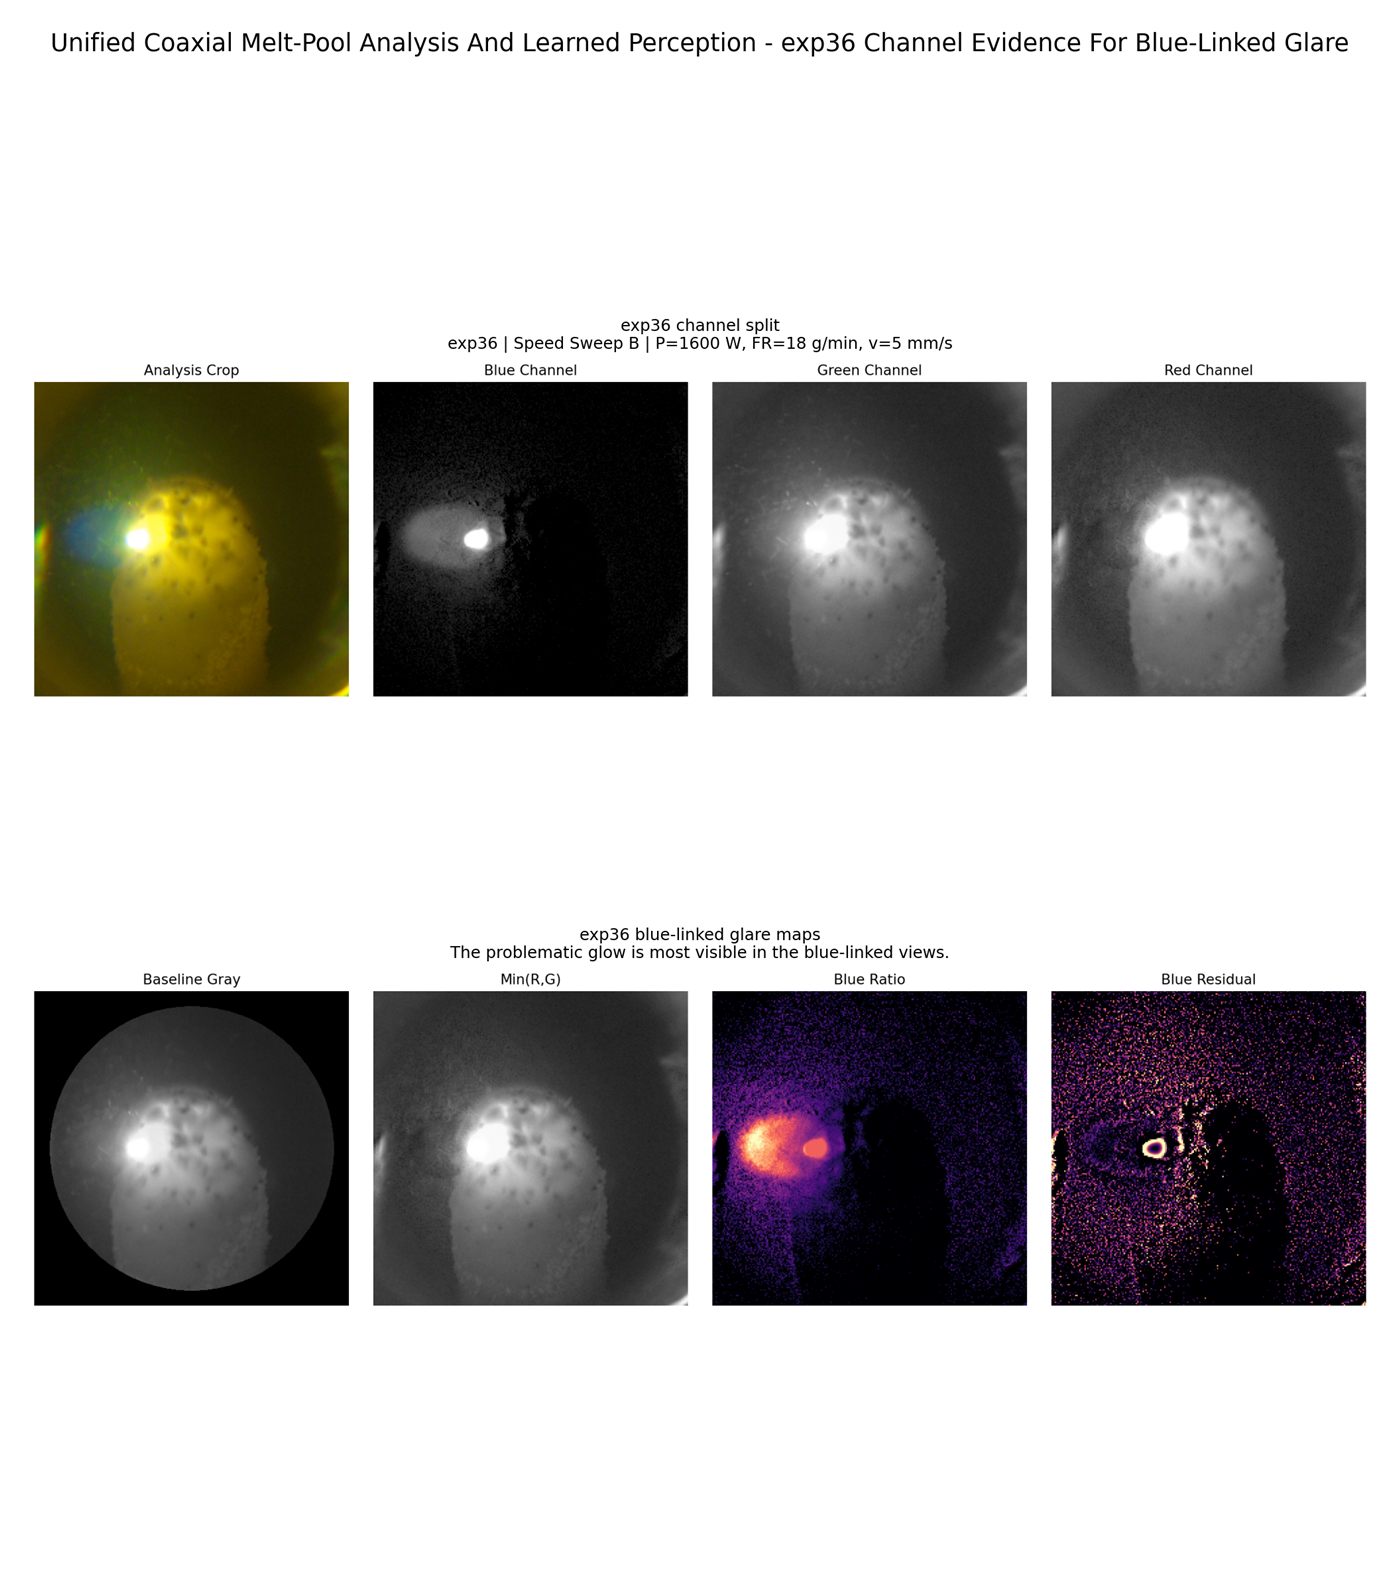
Computer Vision für die Schmelzbadüberwachung: Datensatzdrift, Fehlalarme und Grenzen
Computer Vision sortiert Schmelzbadbilder vom Laserauftragschweißen (LMD) und zeigt, welche Auffälligkeiten zuerst geprüft werden sollten.
Vertiefende Fachartikel
Spezifische Fragen in der vollständigen Bibliothek nachschlagen
Öffnen Sie die Bibliothek, wenn die zentralen Leitfäden Ihre konkrete Werkstoff-, Anwendungs-, Monitoring-, Prüf- oder Beschaffungsfrage nicht vollständig abdecken.
Alle 63 Fachartikel anzeigenNach Thema filtern oder gezielt suchen.
63 Artikel entsprechen der Auswahl.
Artikel
Reparatur oder Neuteil? Entscheidungshilfe für Metallbauteile
Eine Reparatur kommt vor allem bei lokal begrenztem Schaden, bekanntem Grundwerkstoff und planbarer Prüfung infrage. Bei systemischen Rissen, unbekanntem Werkstoffzustand oder nicht erfüllbaren Abnahmekriterien ist Ersatz meist...
Artikel
Laserbeschichten für Verschleißschutz: Wann eine metallurgisch gebundene Schicht sinnvoll ist
Laserbeschichten (Laser Cladding) eignet sich für lokal begrenzte Verschleiß- oder Korrosionszonen, die eine metallurgisch angebundene Schicht brauchen.
Artikel
Laserauftragschweißen (LMD): Verfahren, Anwendungen und Grenzen
Laserauftragschweißen (LMD) eignet sich besonders für große Bauteile, lokalen Materialauftrag, Reparaturen und das Laserbeschichten.
Artikel
LMD oder SLM/LPBF: Verfahren für industrielle Metallbauteile auswählen
Laserauftragschweißen (LMD) und Laserstrahlschmelzen im Pulverbett (SLM/LPBF) lösen unterschiedliche Aufgaben. LMD eignet sich meist für lokalen Aufbau, Reparatur, Laserbeschichten und große Bauteile, SLM für kompakte Bauteile...
Artikel
Wirtschaftlichkeit der Reparatur: Stillstand und Prüfaufwand einrechnen
Kurz gesagt: Rechnen Sie Stillstand, Beschaffung, Bearbeitung, Prüfung und Restrisiko mit ein – nicht nur den Preis. Stillstand, Beschaffung, Bearbeitung, Prüfung, Logistik und technisches Restrisiko gehören in denselben...
Artikel
Laserauftragschweißen großer Bauteile: Raupenbreite und Produktivität
Beim Laserauftragschweißen (LMD) großer Bauteile hängen Produktivität und Qualität vom Zusammenspiel aus Raupenbreite, Überlappung, Wärmeeintrag, Aufbaustrategie, Spannkonzept und Bearbeitungszugabe ab.
Artikel
Angebotsanfrage für Laserbeschichten oder LMD-Reparatur: Welche Angaben benötigt werden
Eine gute Angebotsanfrage für LMD-Reparatur oder Laserbeschichten nennt Bauteil, Abmessungen, Masse und Grundwerkstoff. Dazu kommen Schadens- oder Beschichtungszone, gewünschter Endzustand, Termin, Zeichnungen und...
Artikel
Kritische Ersatzteile: Stillstandsrisiko mit LMD-Reparatur senken
Kritische Ersatzteile sichern Sie am besten ab, bevor sie ausfallen: Legen Sie Reparaturkandidaten, Grundwerkstoff, Schadensgrenzen und Abnahmekriterien vorab fest.
Artikel
Porosität beim Laserauftragschweißen: Ursachen, Nachweis, Abhilfe
Porosität beim Laserauftragschweißen (LMD/DED) ist kein Schönheitsfehler, sondern ein Qualitätsrisiko. Poren können die Anbindung, lokale Eigenschaften und die Freigabe eines Bauteils beeinflussen – und bestimmen mit, welche...
Artikel
Metallurgische Prüfung von Laserbeschichtungen: Bindung, Aufmischung, Gefüge und WEZ
Eine metallurgische Prüfung von Laserbeschichtungen weist nach, dass die Schicht sauber an den Grundwerkstoff angebunden ist und die Aufmischung zur Aufgabe passt.
Artikel
Prüfverfahren für industrielle Reparaturen: Was CT, UT, PT/MT und KMG jeweils zeigen
Kein einzelnes Prüfverfahren beantwortet alle Fragen an einem reparierten Bauteil. Sicht- und Maßprüfung, PT/MT, Ultraschall, CT, Härteprüfung und Metallografie liefern unterschiedliche, sich ergänzende Informationen.
Artikel
Prozessüberwachung bei DED/LMD: Was Signale während des Prozesses aussagen
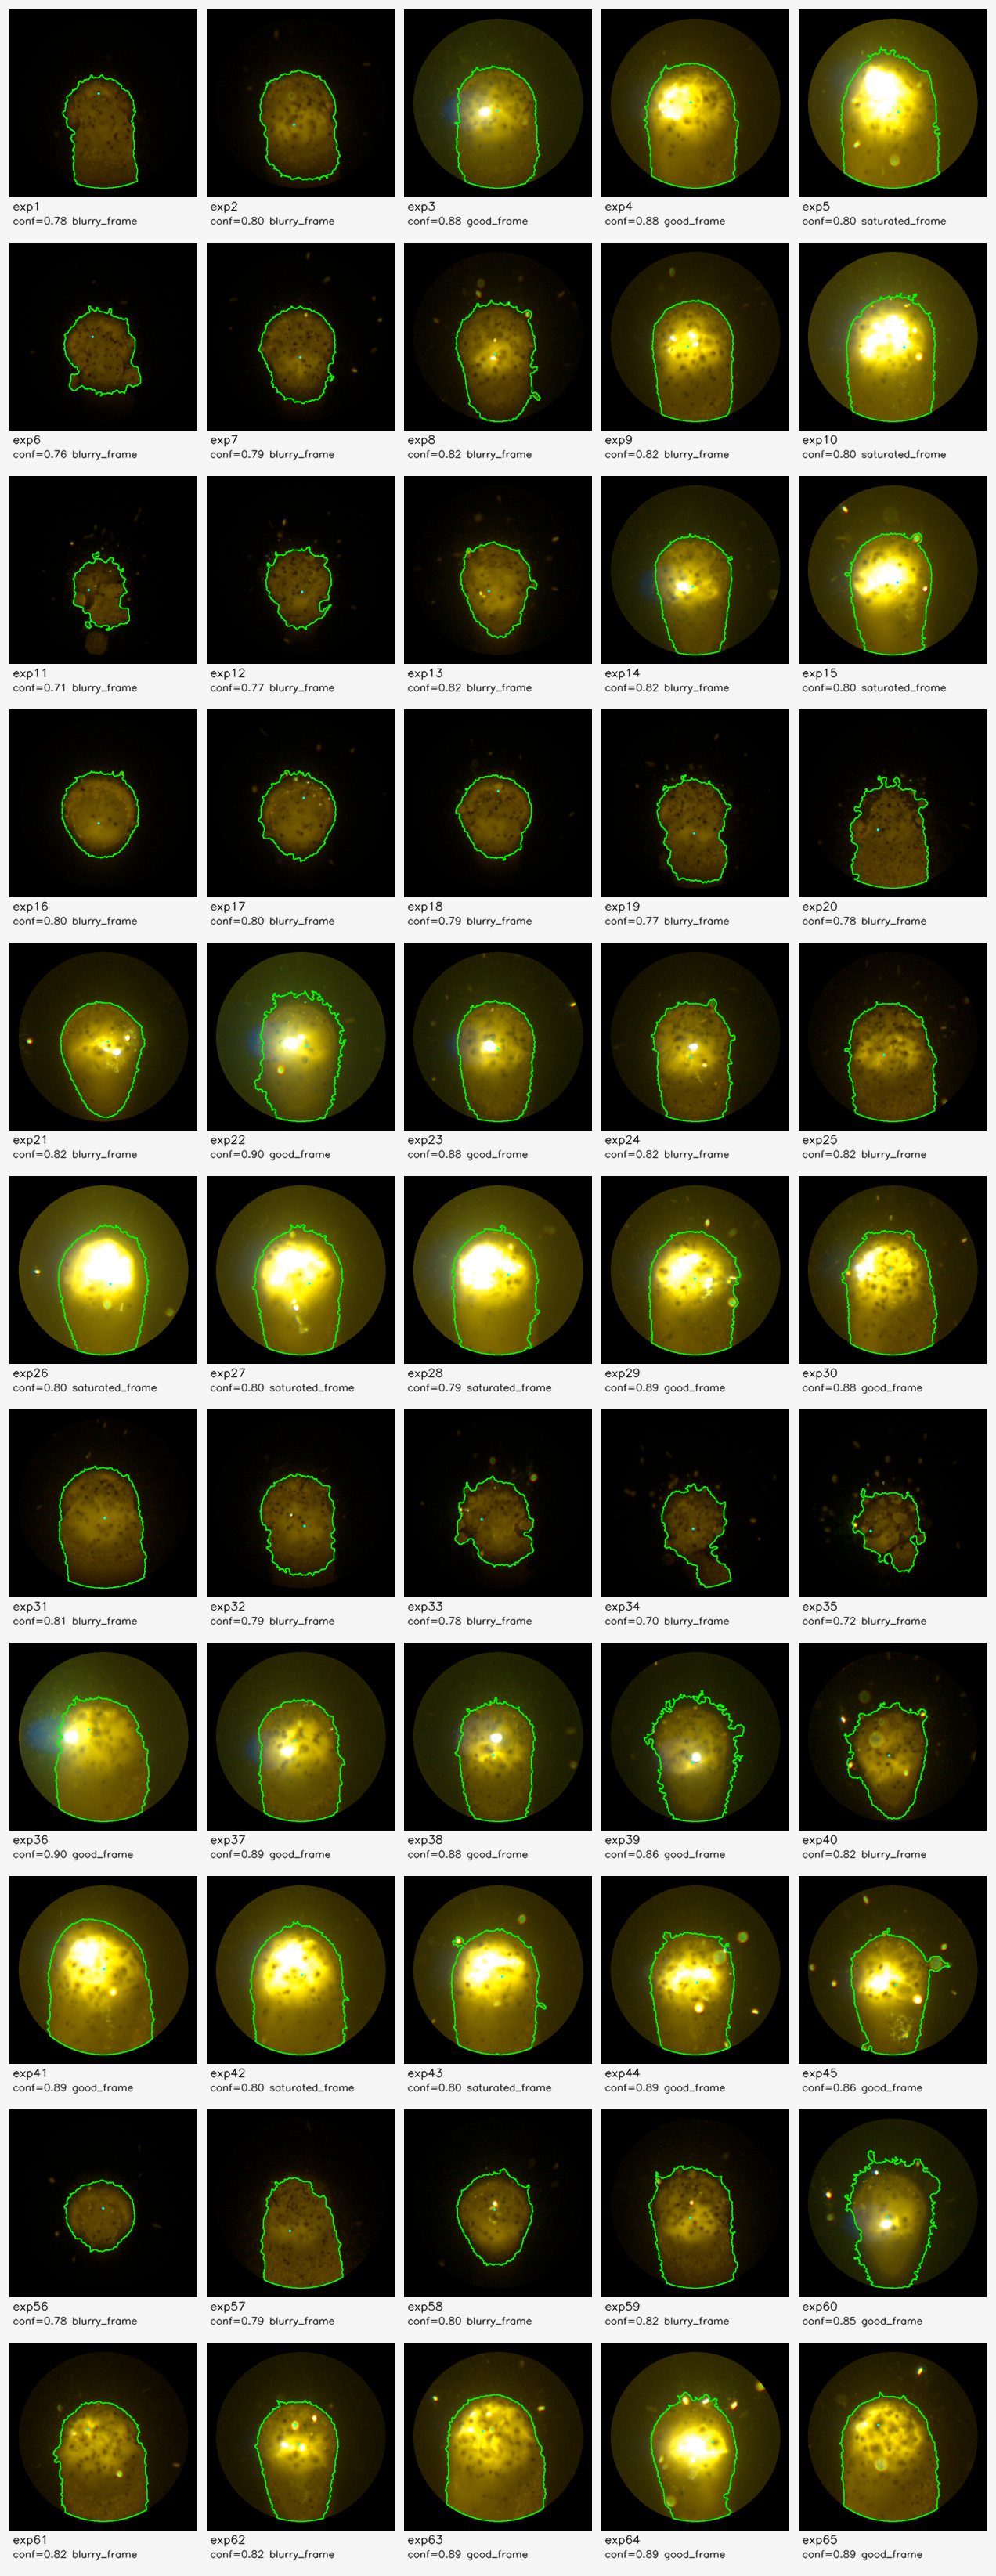
Prozesssignale und Bilder können Veränderungen beim Laserauftragschweißen (LMD) sichtbar machen. Ihre Aussagekraft entsteht erst im Vergleich mit Prozessparametern, Geometrie und physischer Prüfung;
Artikel
Werkstoffauswahl für das Laserbeschichten: Eisen-, Nickel- und Kobaltbasislegierungen
Die Werkstoffauswahl beginnt beim Schadensmechanismus, beim Grundwerkstoff und bei der Einsatzumgebung – nicht beim Pulvernamen.
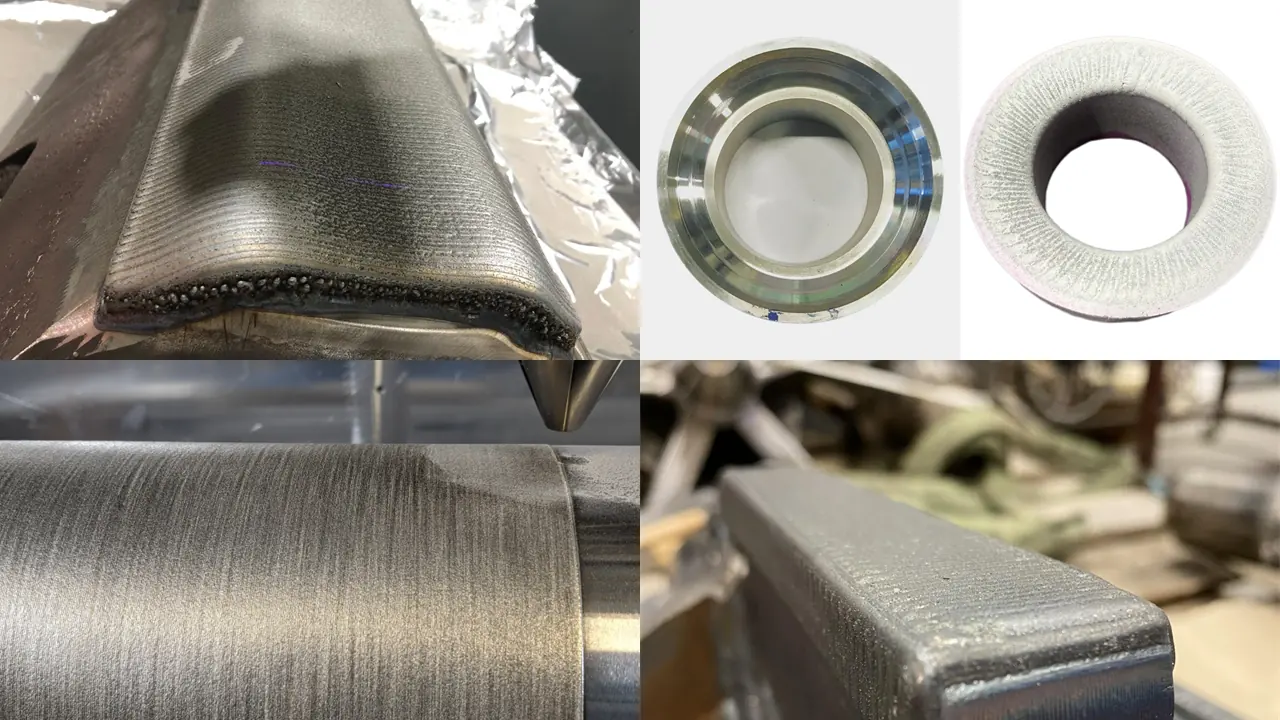
Artikel
Laserbeschichten gegen Korrosion und Hochtemperatur: Werkstoffwahl
Werkstoffe für den Korrosions- und Hochtemperaturschutz wählen Sie nach der tatsächlichen Beanspruchung, nicht nach der Härte. Entscheidend sind Medium, Temperatur, Grundwerkstoff, Wärmeausdehnung, Oxidation und der geforderte...
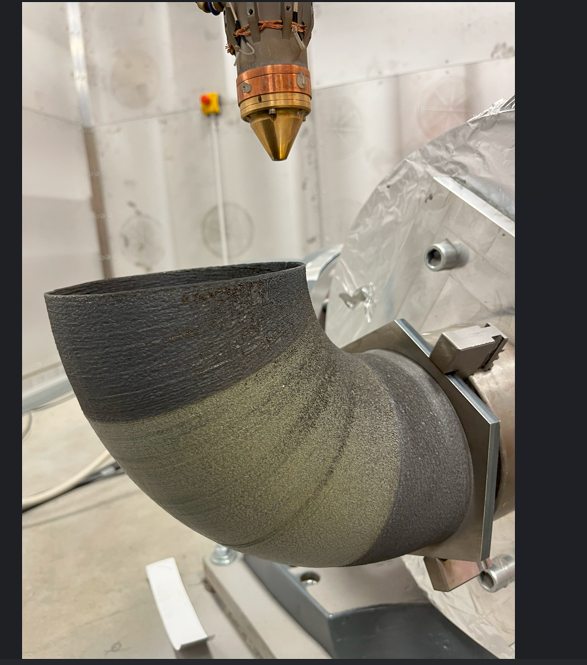
Artikel
Funktional gradierte Werkstoffe mit LMD: Wann sie sich lohnen
Funktional gradierte Werkstoffe (FGM) ersetzen eine abrupte Werkstoffgrenze durch einen kontrollierten Übergang der Zusammensetzung.
Artikel
Reparaturgerechte Konstruktion: Verschleißzugaben früh vorsehen
Reparaturgerecht konstruieren heißt: Verschleißzonen, Reparaturflächen, Bearbeitungszugaben, Werkstoffverträglichkeit und Prüfzugang schon bei der Auslegung einplanen – bevor das Bauteil in Betrieb geht.
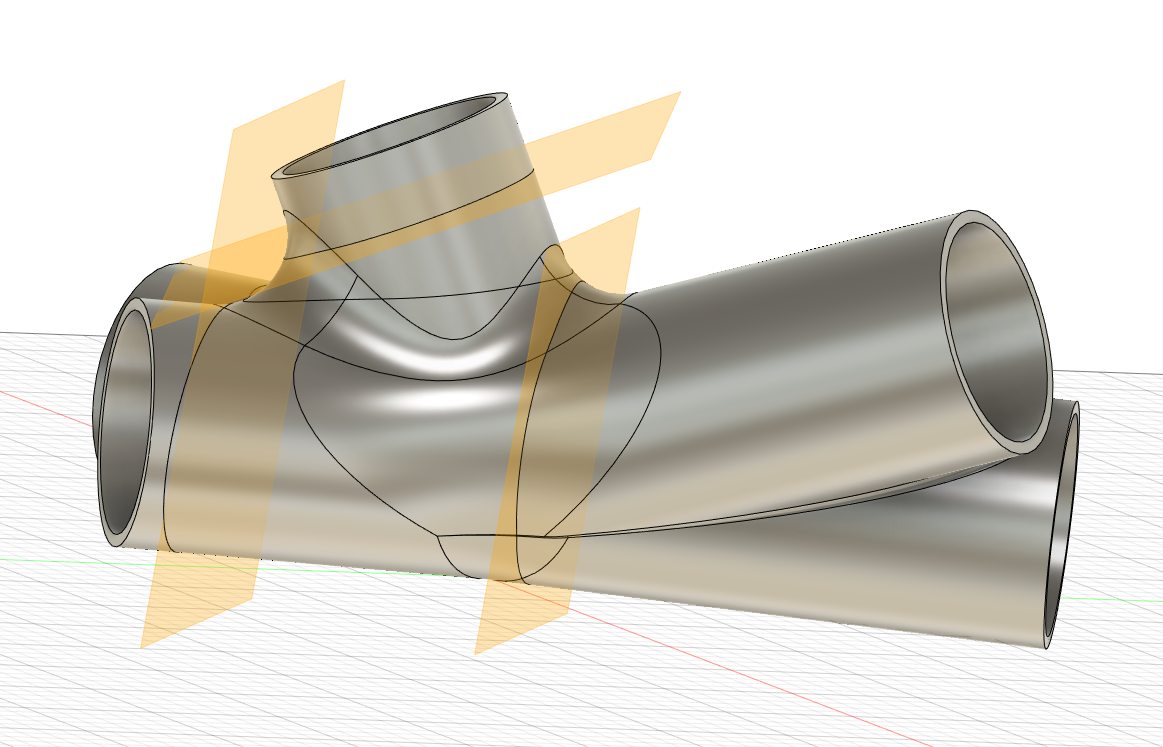
Artikel
LMD-gerechte Konstruktion: Geometrieregeln für weniger Nacharbeit
Eine LMD-gerechte Konstruktion sorgt für zuverlässigen, endkonturnahen Materialauftrag, beherrschbaren Wärmeeintrag und gut zugängliche Endbearbeitung.
Artikel
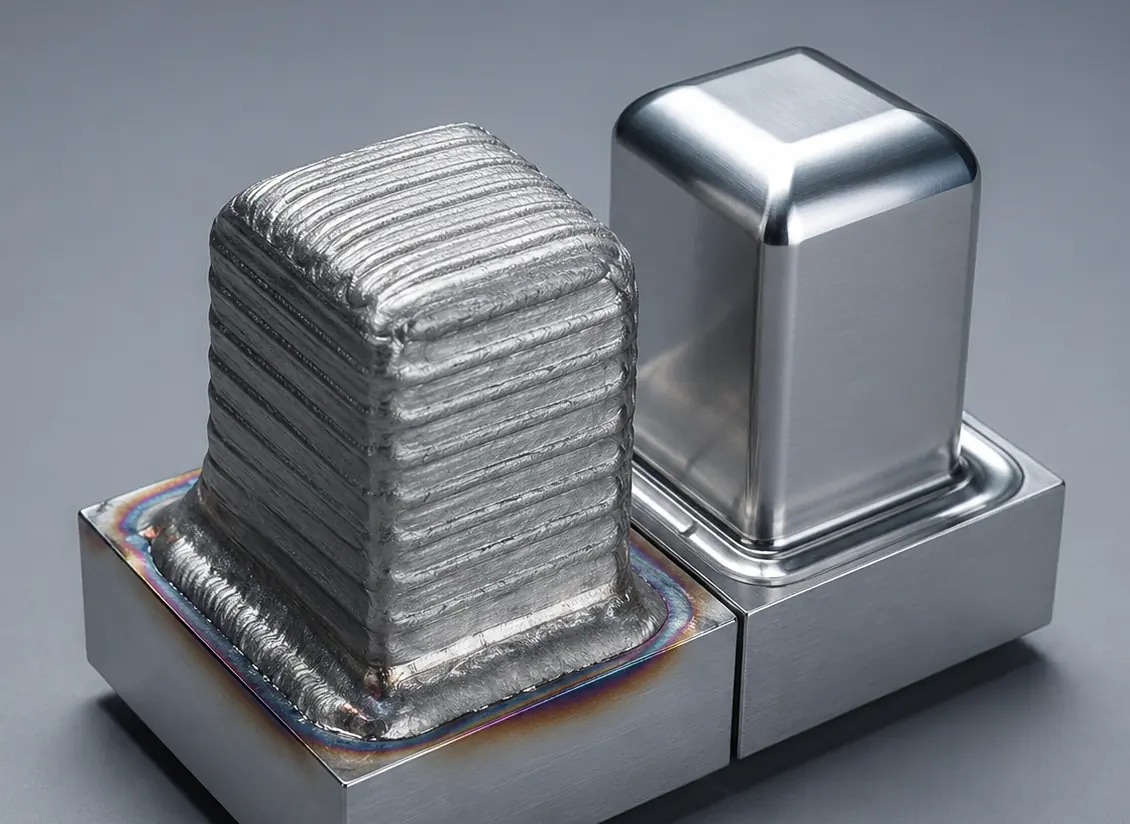
Hybridfertigung: LMD und CNC-Bearbeitung für Großbauteile kombinieren
Die Hybridfertigung verbindet Laserauftragschweißen (LMD) mit Fräsen, Schleifen oder anderer Nachbearbeitung. LMD trägt Material nur dort auf, wo es Nutzen bringt;
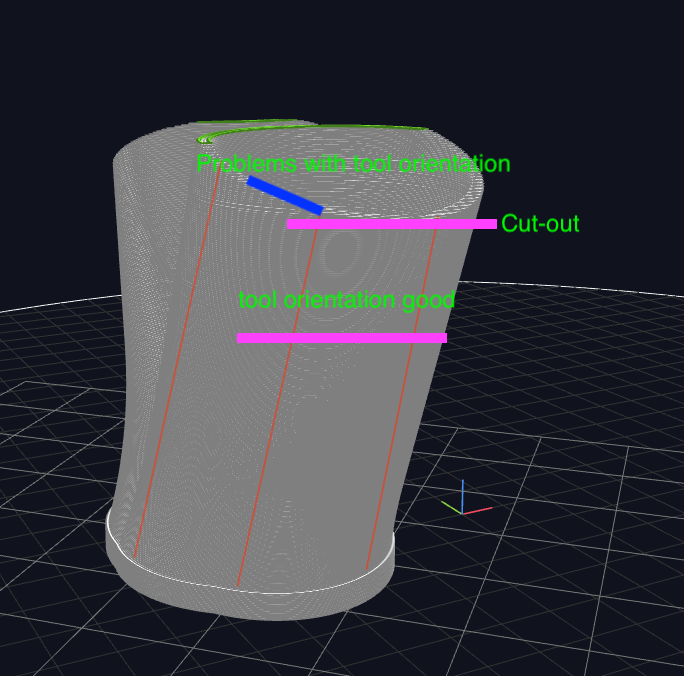
Artikel
Bahnplanung für LMD-Reparaturen: Überlappung und Wärmeeintrag
Bei einer Reparatur arbeitet die Bahnplanung mit real beschädigter Geometrie, nicht mit einer idealen Probe. Überlappung, Wärmestau, Zugänglichkeit, Übergang zum Grundwerkstoff und Bearbeitungszugabe sind deshalb gemeinsam zu...
Artikel
Lieferantenqualifizierung für LMD: Welche Nachweise der Einkauf braucht
Der Einkauf sollte nach Prozessumfang, Werkstoffverträglichkeit, Prüfplan, Abnahmekriterien, Nachbearbeitung, Umgang mit Fehlern, Dokumentation und projektspezifischen Risiken fragen.
Artikel
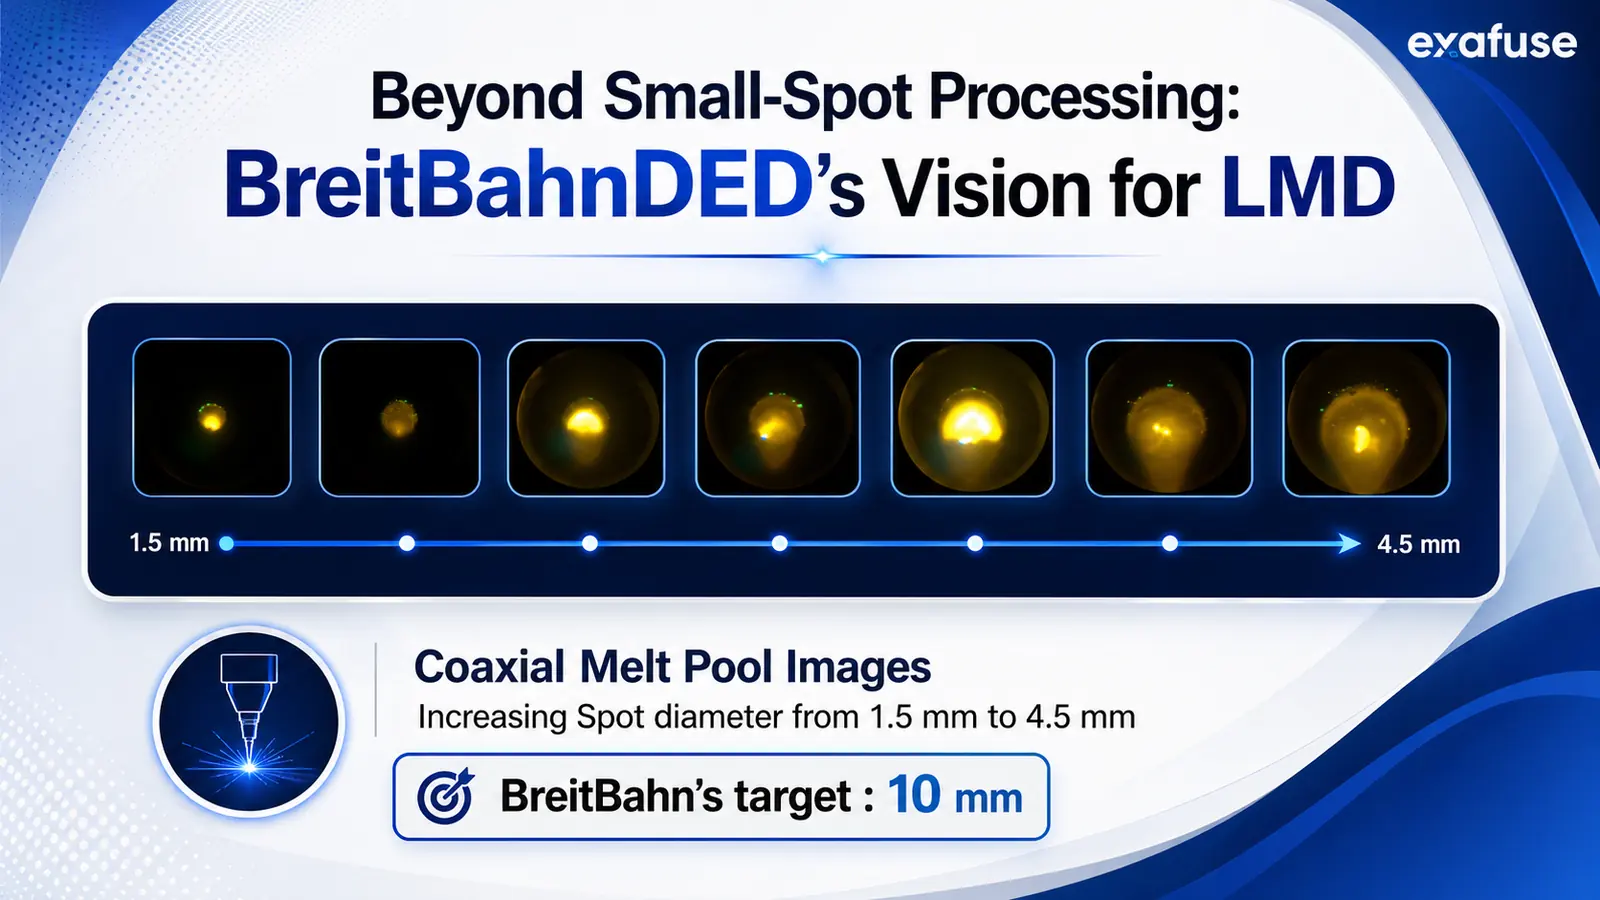
BreitbahnDED: Breitere Schweißraupen für mehr Flächenleistung beim LMD
BreitbahnDED ist ein öffentlich gefördertes Forschungsprojekt zu breiteren Schweißraupen beim Laserauftragschweißen (LMD). Die Kernfrage:
Artikel
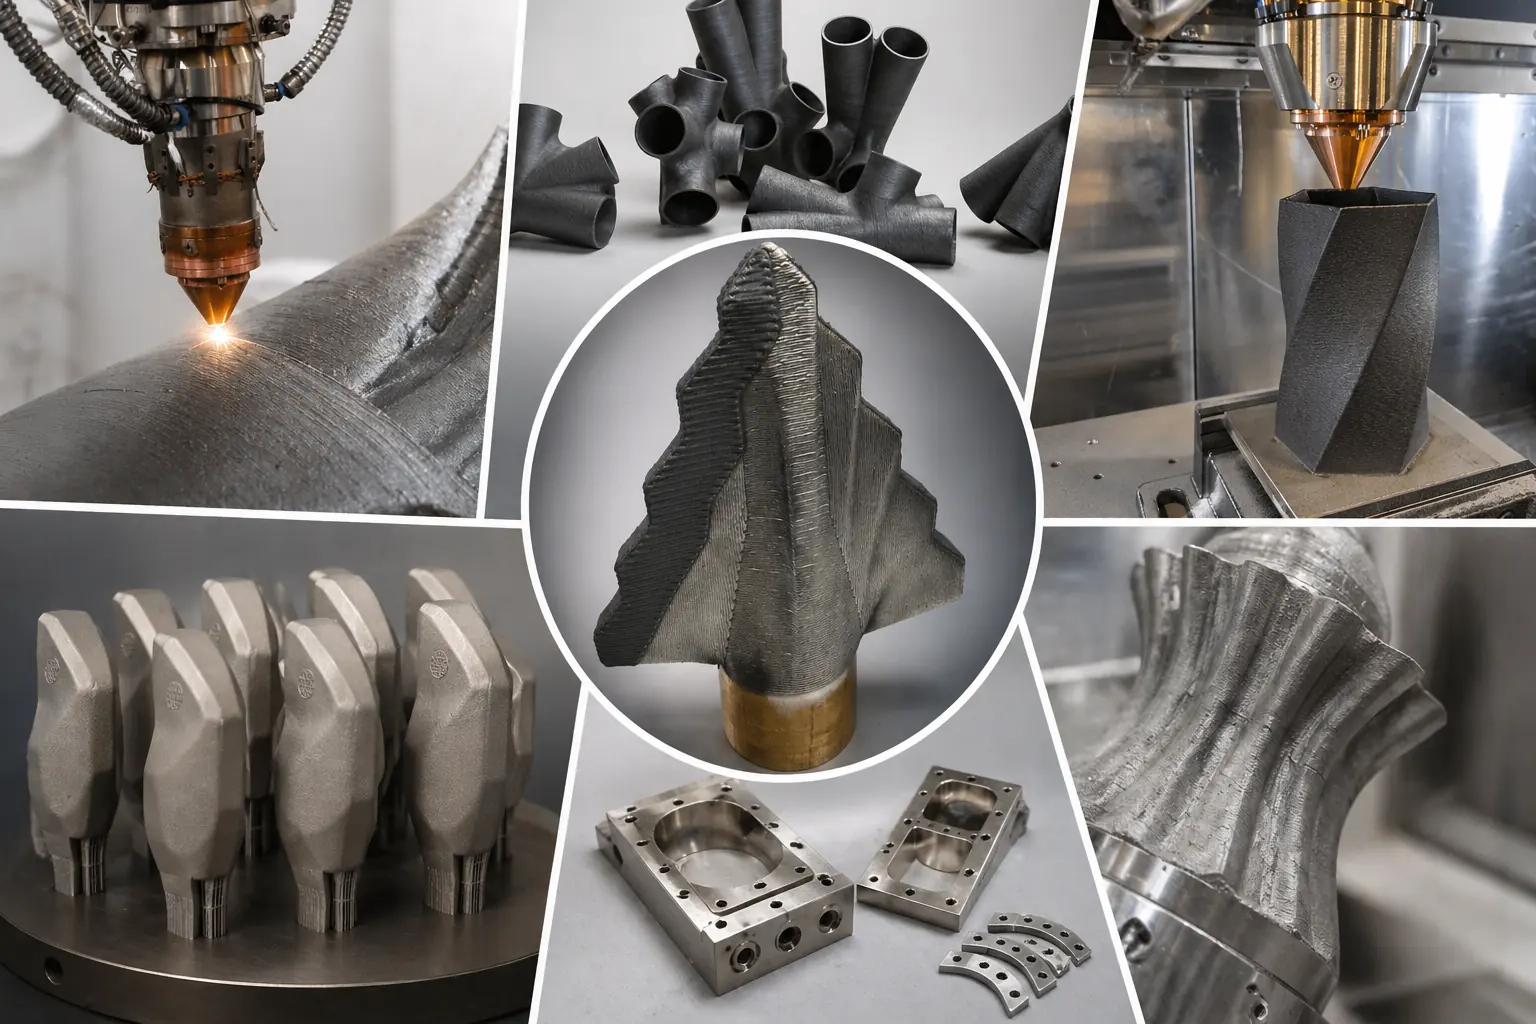
Schwer zerspanbare Legierungen: Wann LMD bei großen Bauteilen lohnt
LMD lohnt sich bei schwer zerspanbaren Legierungen vor allem, wenn das Bauteil groß und der Werkstoff teuer ist. Muss nur ein Teil der Geometrie aufgebaut oder erneuert werden, tragen wir das Material gezielt dort auf.
Artikel
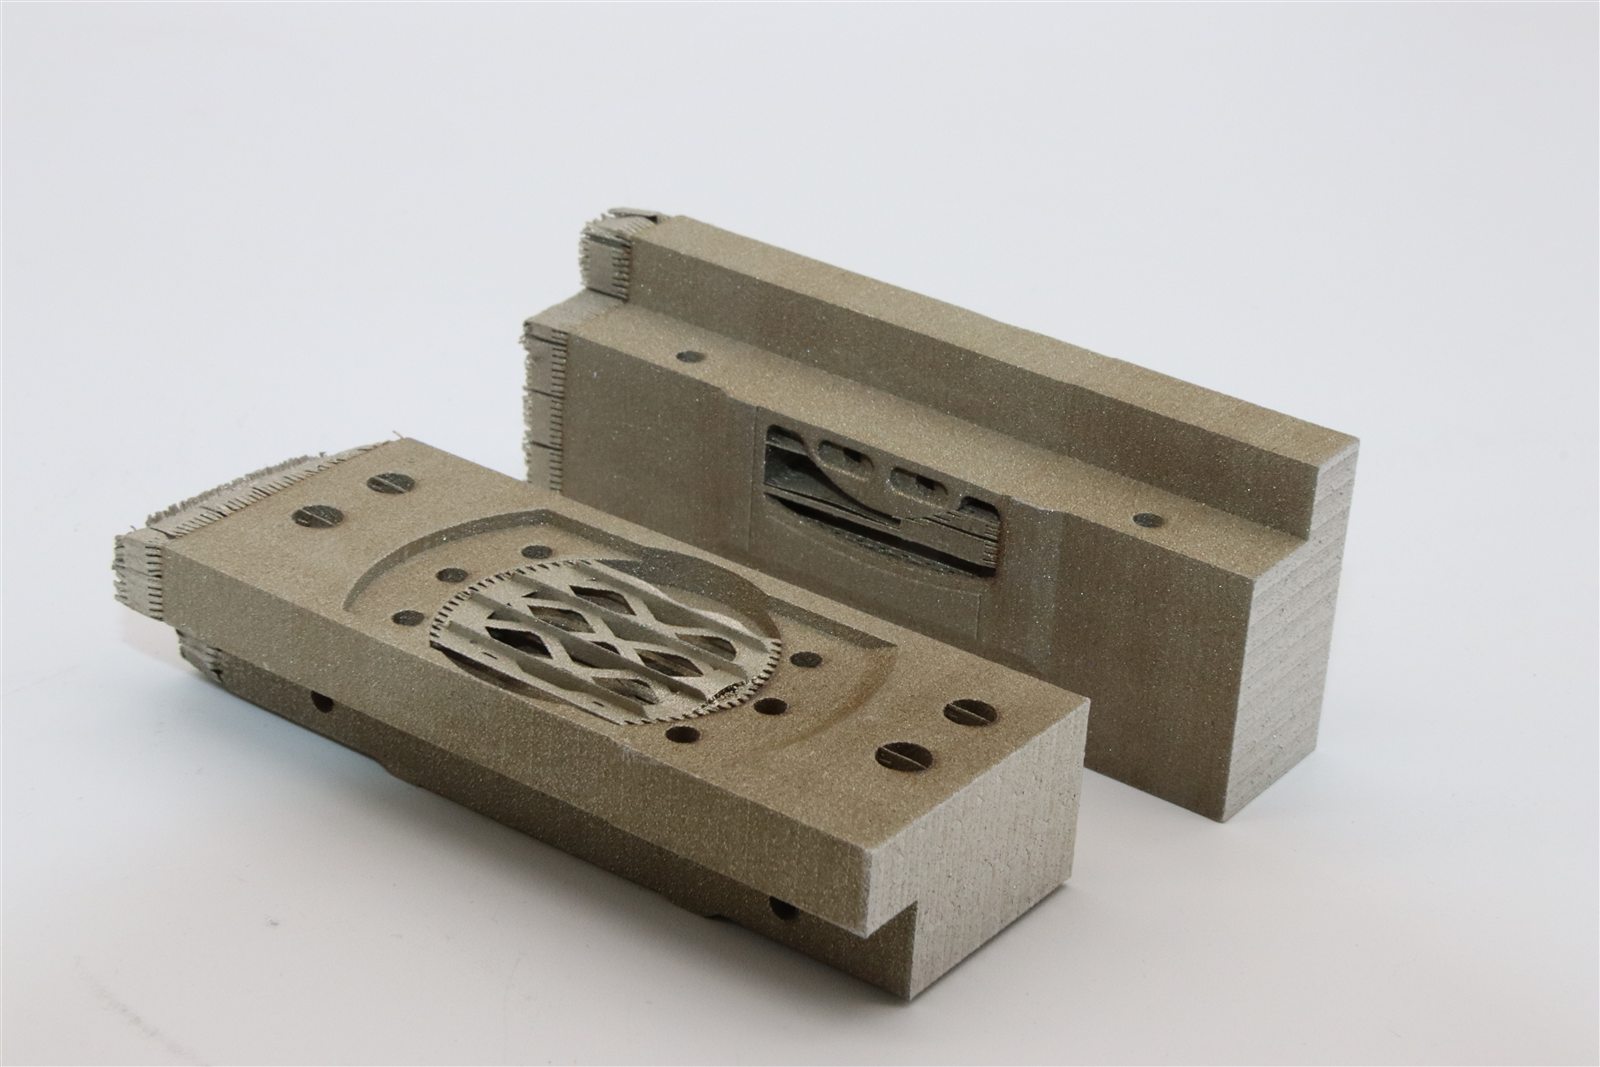
Digitale Ersatzteile für Anlagen: Vom CAD zur bedarfsgerechten Fertigung
Ein digitales Ersatzteil hilft nur, wenn Geometriedaten, Werkstoff, Fertigungsweg, Prüfplan und Abnahmekriterien bereitliegen, bevor die Anlage das Teil braucht.
Artikel
Von der Verschleißart zur Beschichtung: Werkstoff- und Prüfoptionen für das Laserbeschichten
Die richtige Beschichtung beginnt beim Schadensmechanismus, nicht bei einer bevorzugten Legierungsfamilie. Abrieb, Erosion, adhäsiver Verschleiß, Korrosion, Oxidation, thermische Ermüdung und Schlag verlangen jeweils andere...
Artikel
Exafuse 2024: Über 1.850 kg Werkstoff per LMD aufgetragen
2024 hat Exafuse mehr als 1.850 kg Werkstoff per Laserauftragschweißen (LMD) aufgetragen, davon über 1.600 kg Edelstahl 316L. Die Menge zeigt breite Verarbeitungserfahrung.
Artikel
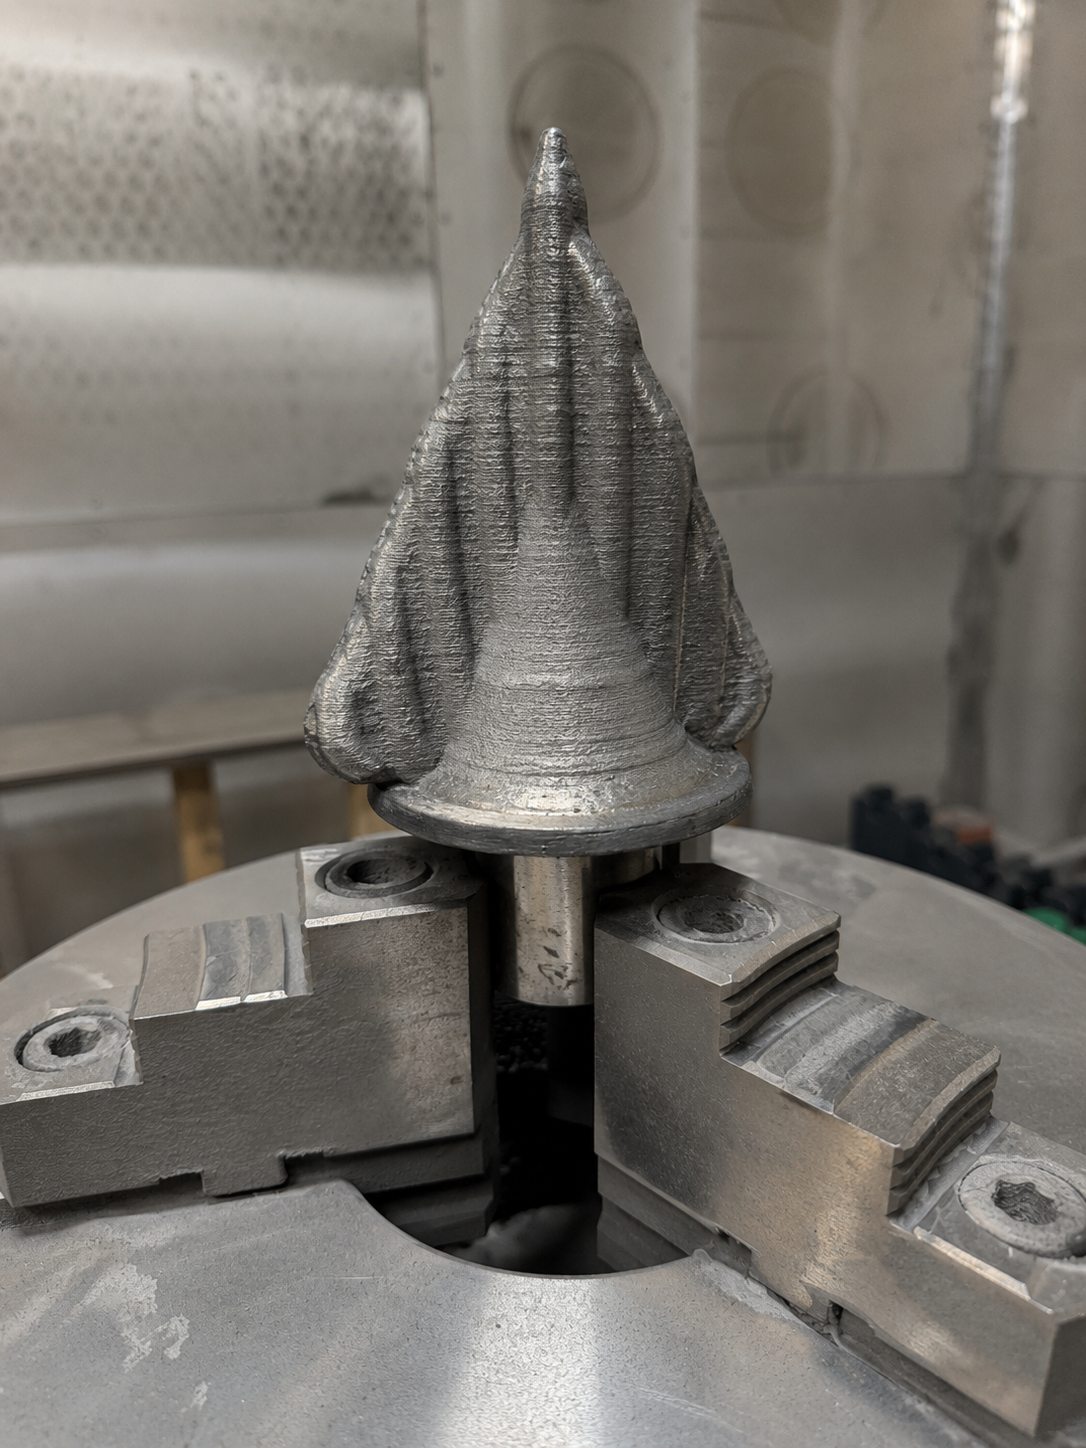
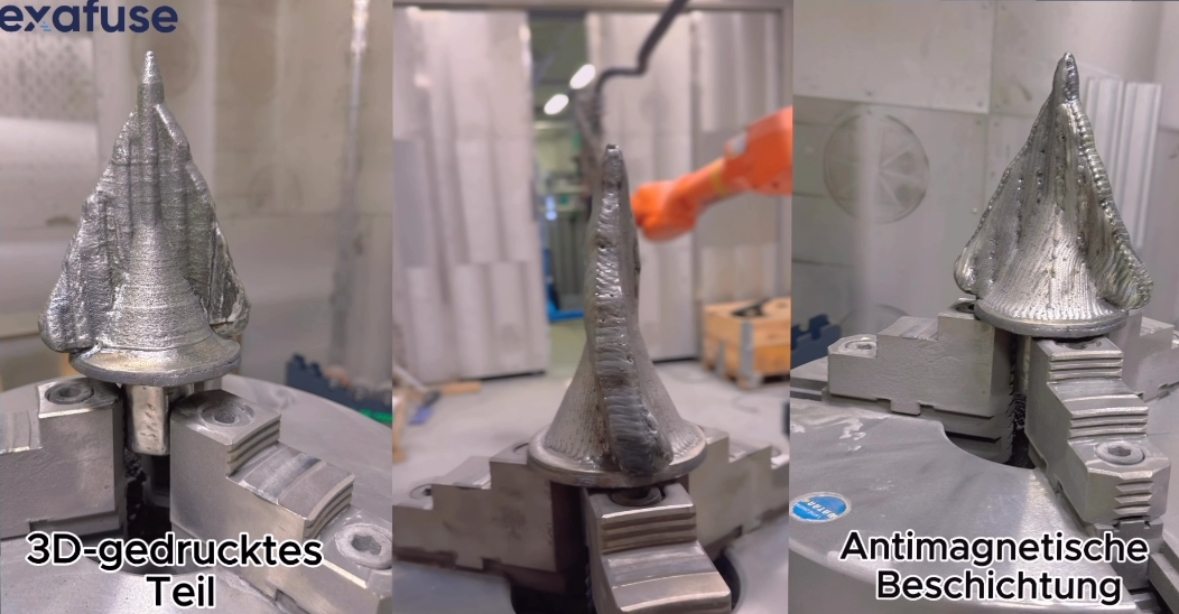
Vom Metallpulver zum Bohrer in 24 Stunden: Was LMD-Prototypen zeigen
Exafuse hat aus Metallpulver in weniger als 24 Stunden einen funktionsfähigen Bohrer mit antimagnetischer Beschichtung gefertigt. Das Projekt zeigt:
Artikel
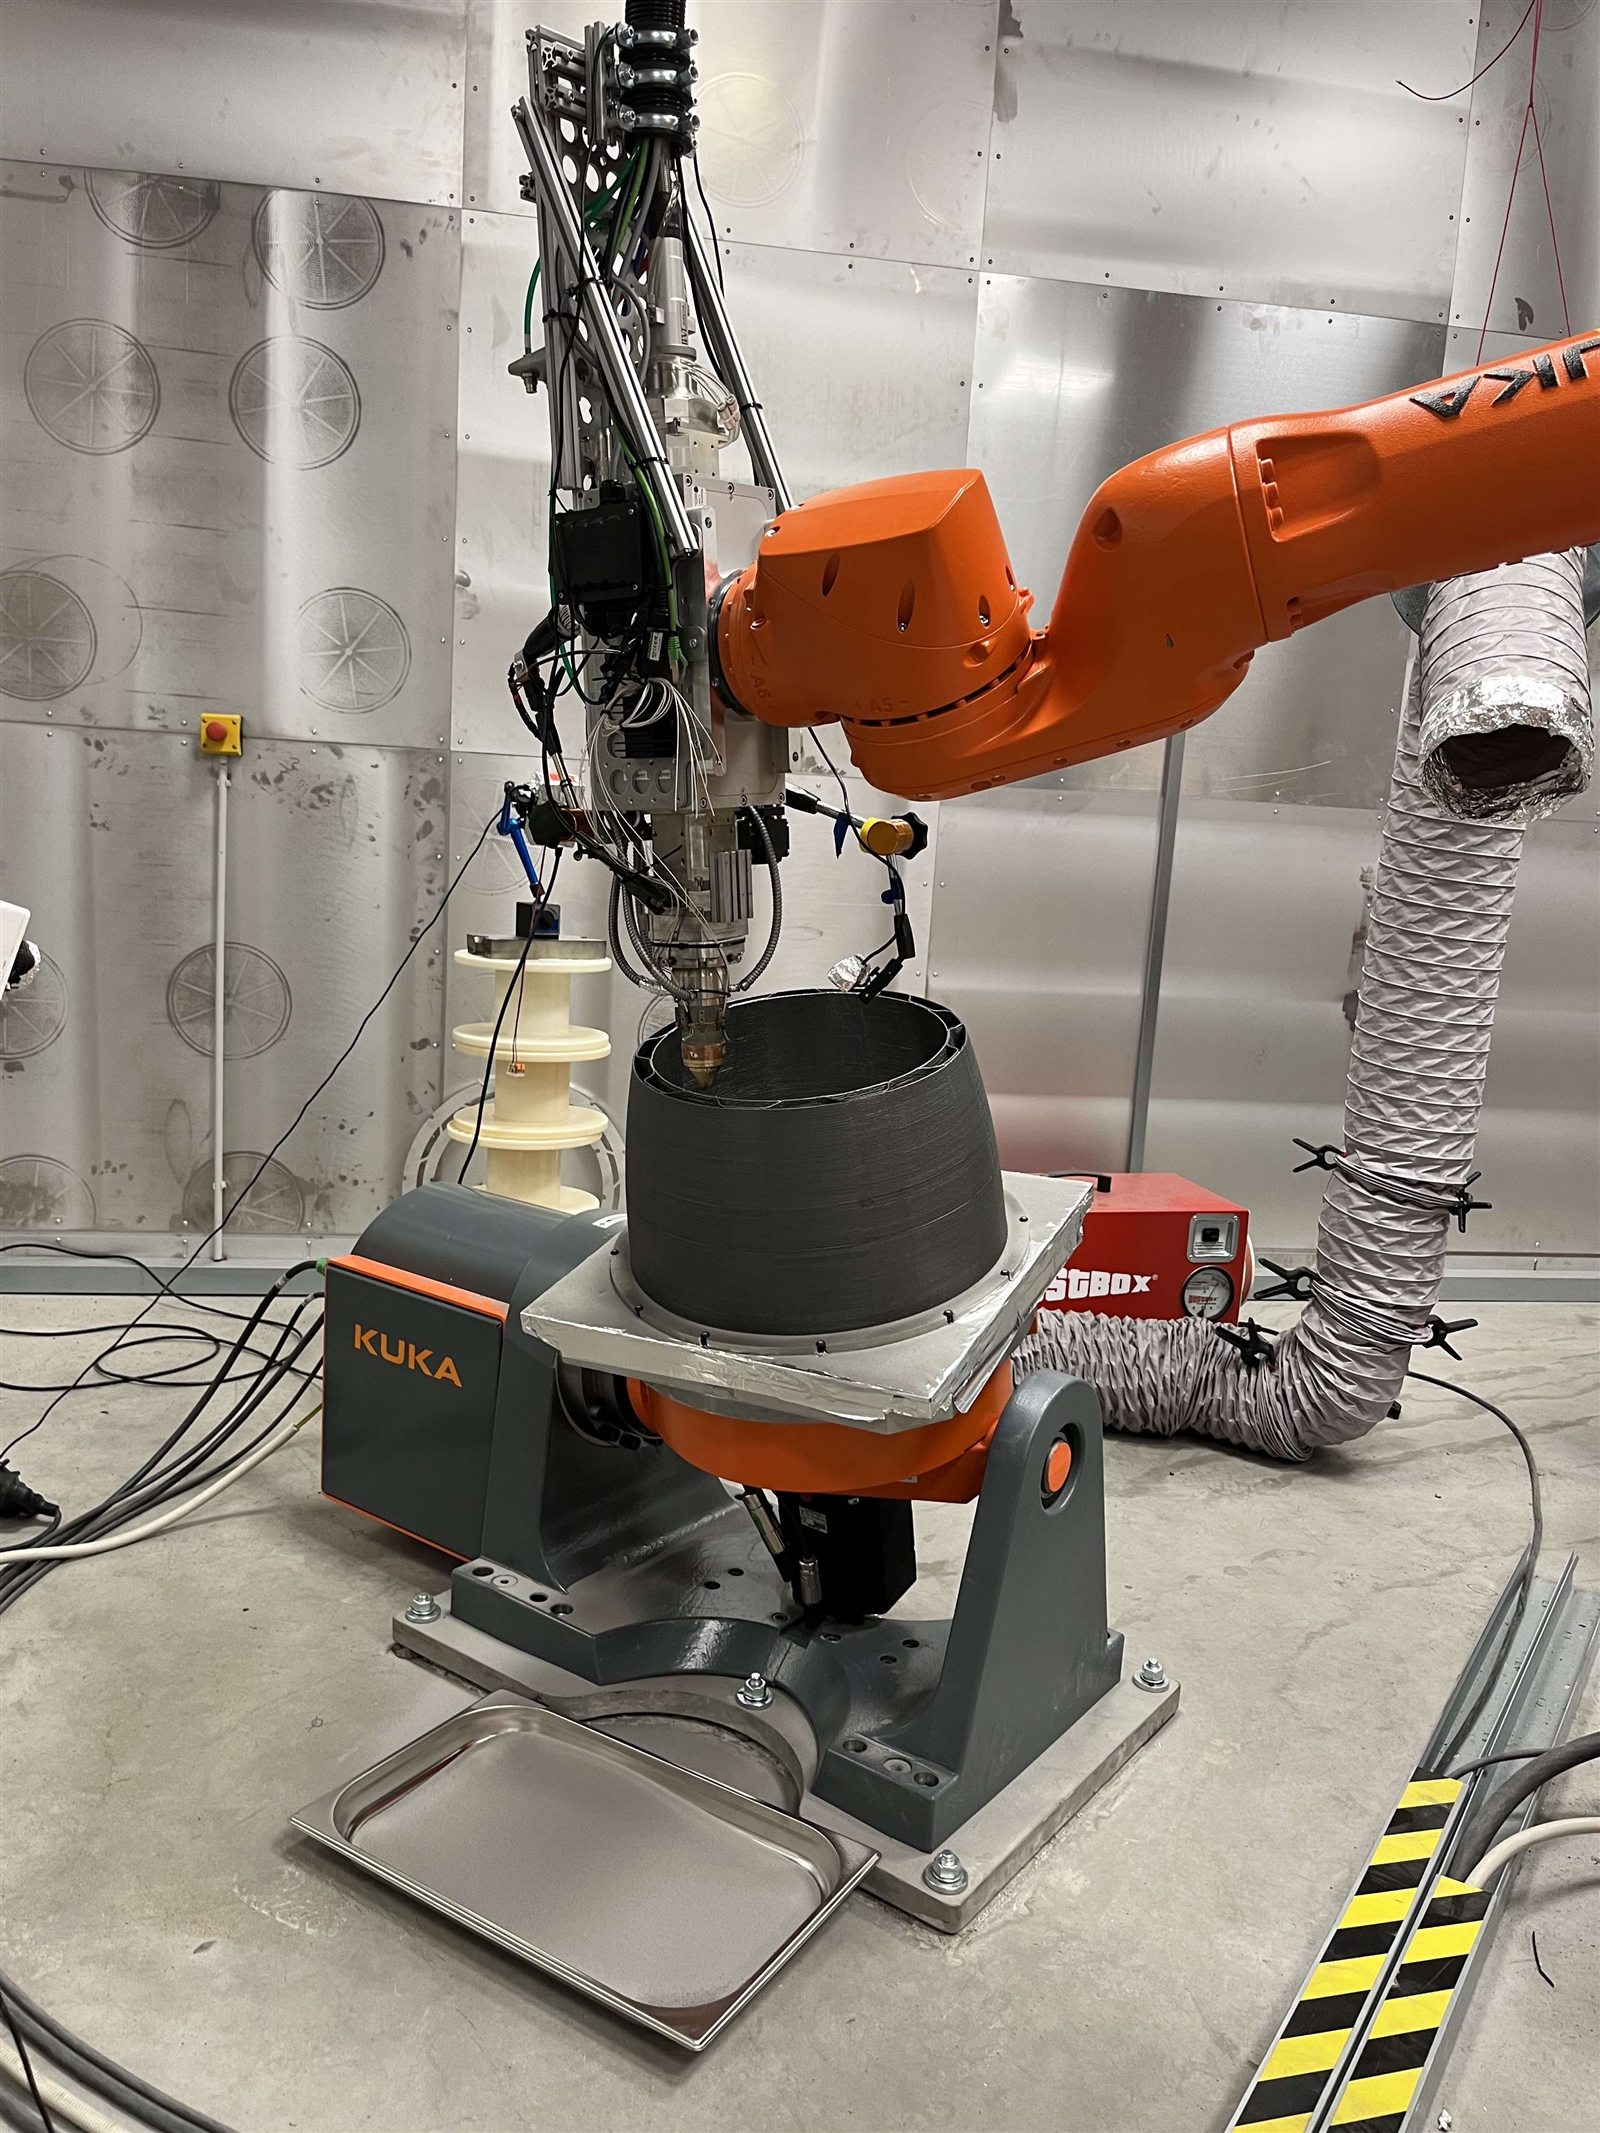
Wassergekühlte 750-mm-Düse aus Multimaterial-LMD: Werkstoffzonen und Dünnwandaufbau
Exafuse hat eine wassergekühlte 750-mm-Düse per Laserauftragschweißen (LMD) aus zwei Nickellegierungen aufgebaut. Inconel 625 bildet die Innenstruktur, Inconel 718 die Außenstruktur und die Kühlrippen.
Artikel
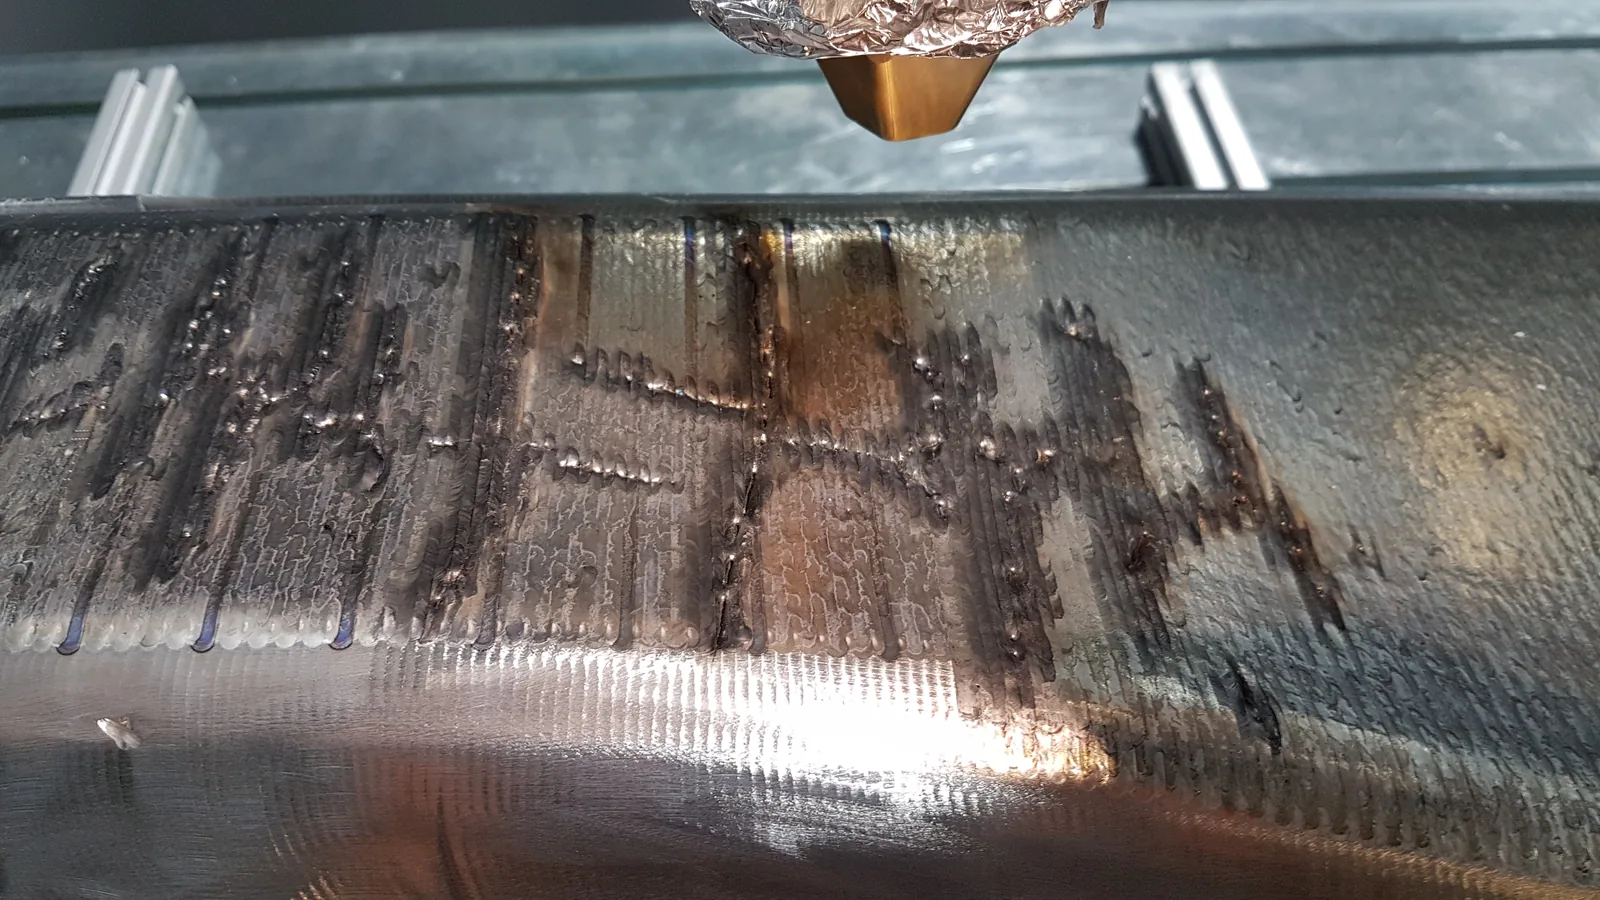
Laserbeschichten eines Ventilsitzrings: Verschleißschutz mit kontrolliertem Rissrisiko
Exafuse hat Ventilsitzringe im Ofen vorgewärmt und anschließend per Laserauftragschweißen (LMD) mit einem hoch verschleißfesten Werkstoff beschichtet. Damit das Rissrisiko beherrschbar bleibt, muss die ganze Prozesskette stimmen:
Artikel
Schmiedehammer mit LMD reparieren: Eignung, Grenzen, Anfragedaten
Eine LMD-Reparatur lohnt sich, wenn der Schaden am Schmiedehammer lokal ist, der Hammer noch tragfähig ist und sich Oxide und Risse vorab beseitigen lassen.
Artikel
LMD-Aufbau mit Funktionsbeschichtung: Geometrie, Oberfläche, Prüfung
LMD lohnt sich, wenn ein Metallbauteil eine neue Geometrie und zugleich eine Funktionsschicht braucht. Aufbau, Beschichtung, Endbearbeitung und Prüfung planen wir dann als eine Prozesskette.
Artikel
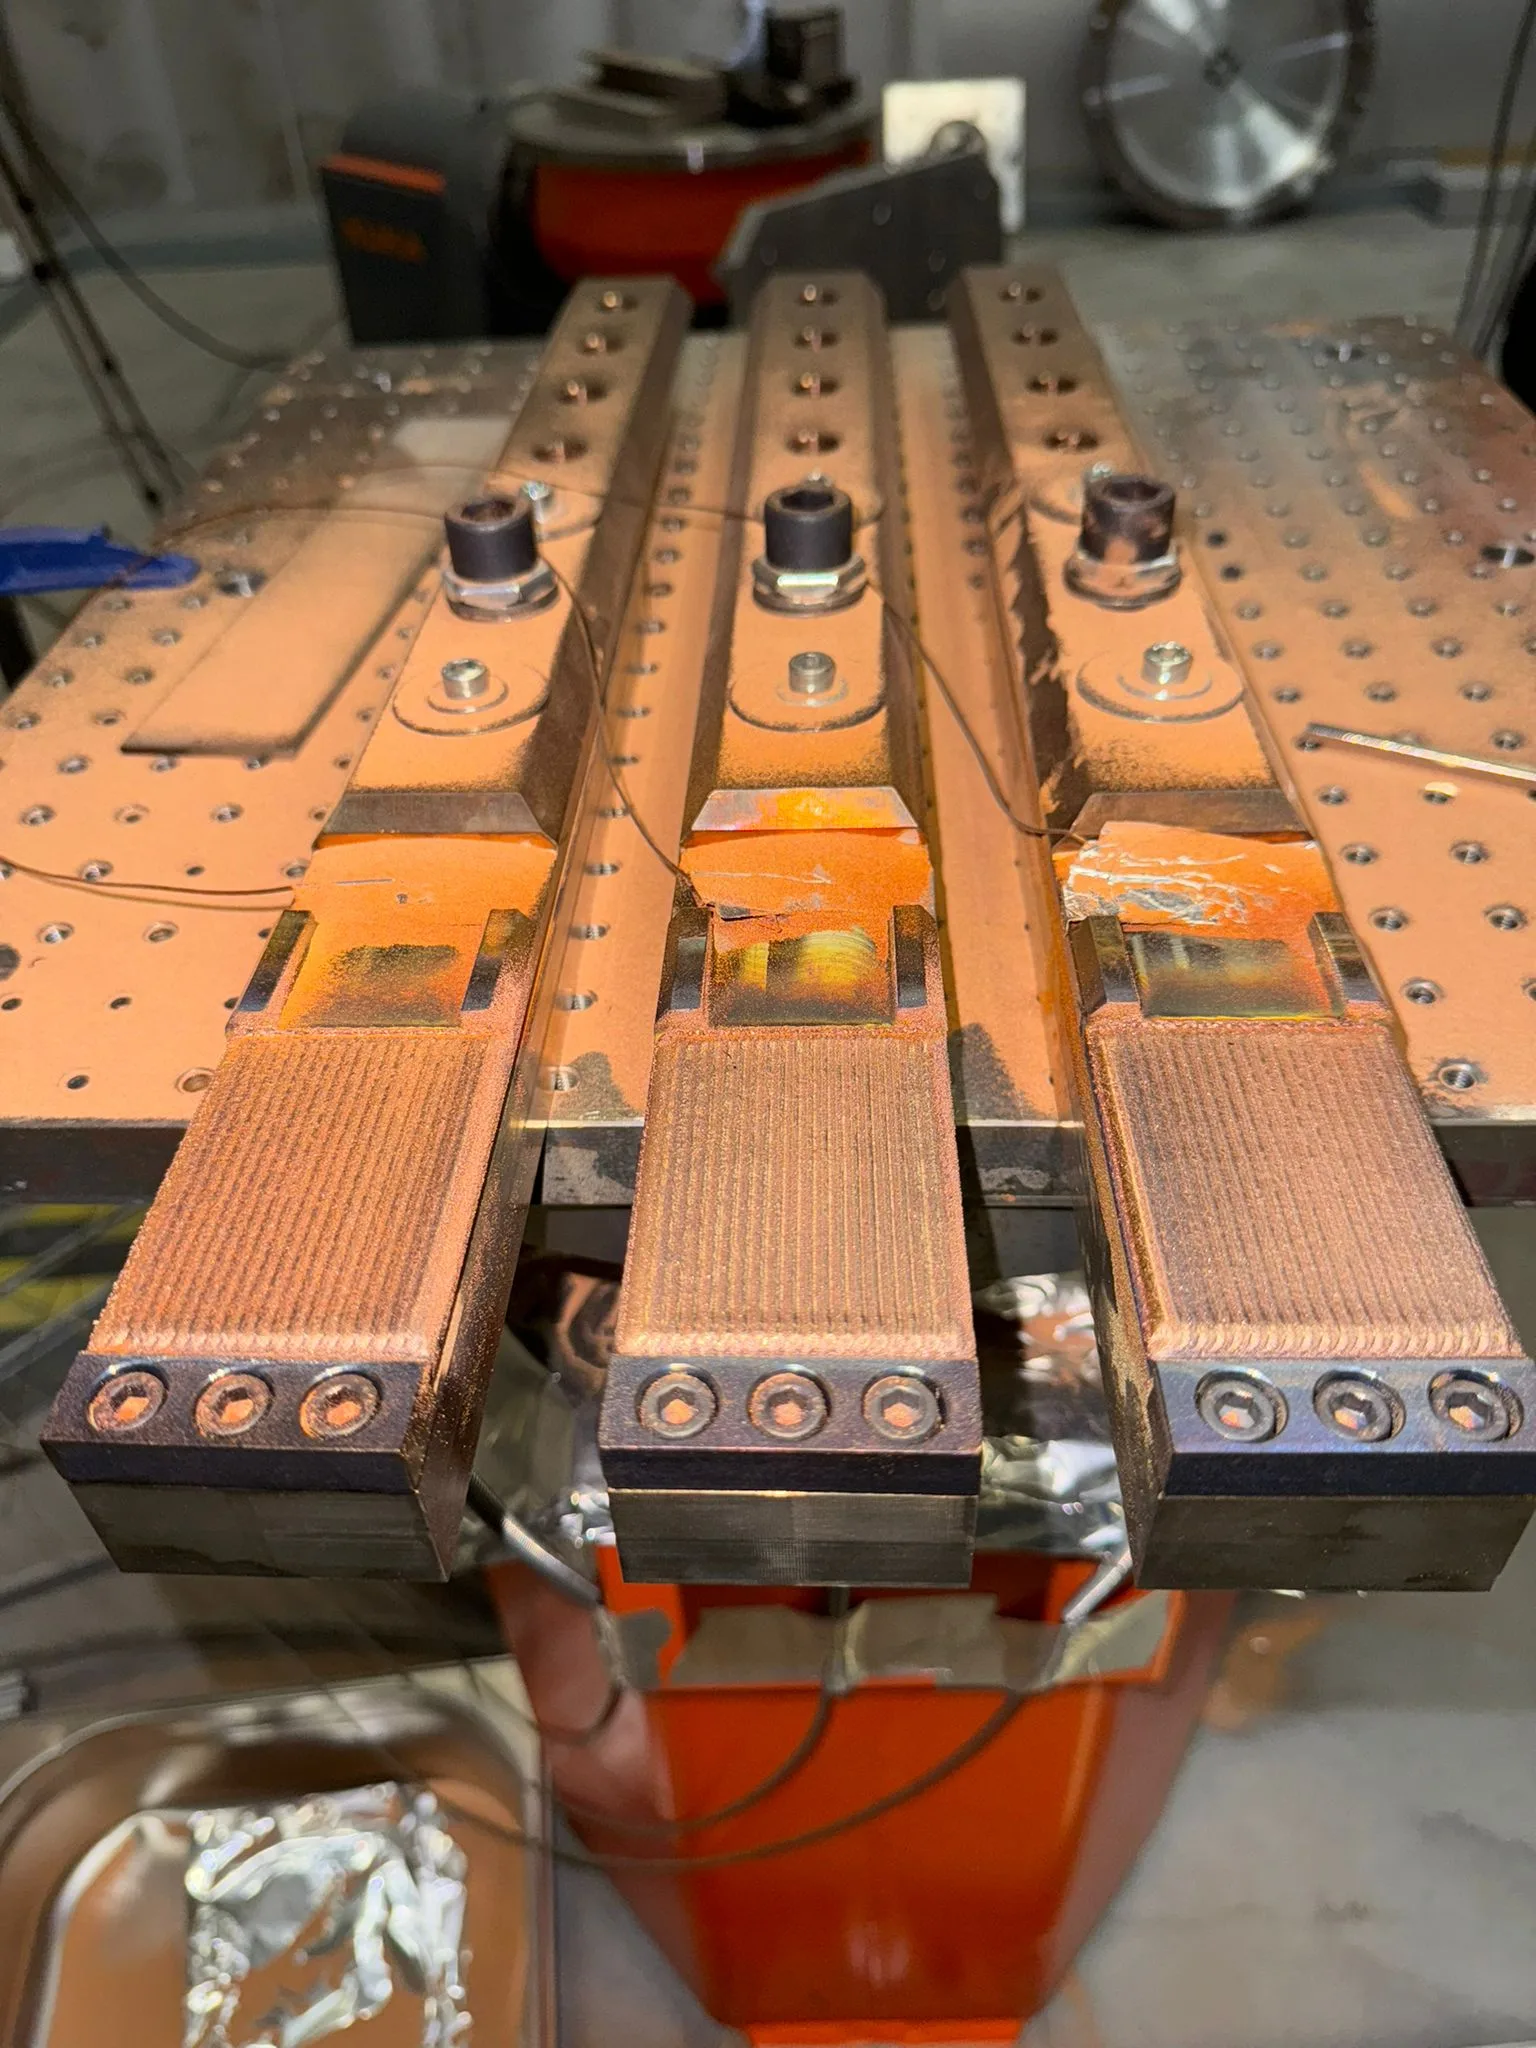
Kupfer mit LMD beschichten: Wärmeführung, Vorwärmen und Prüfung
Kupfer leitet Wärme sehr schnell ab und reflektiert einen Teil der Laserenergie. Wer Kupferbauteile per Laserauftragschweißen (LMD) beschichtet, muss deshalb Einkopplung, Temperatur, Aufmischung, Schichtgleichmäßigkeit,...
Artikel
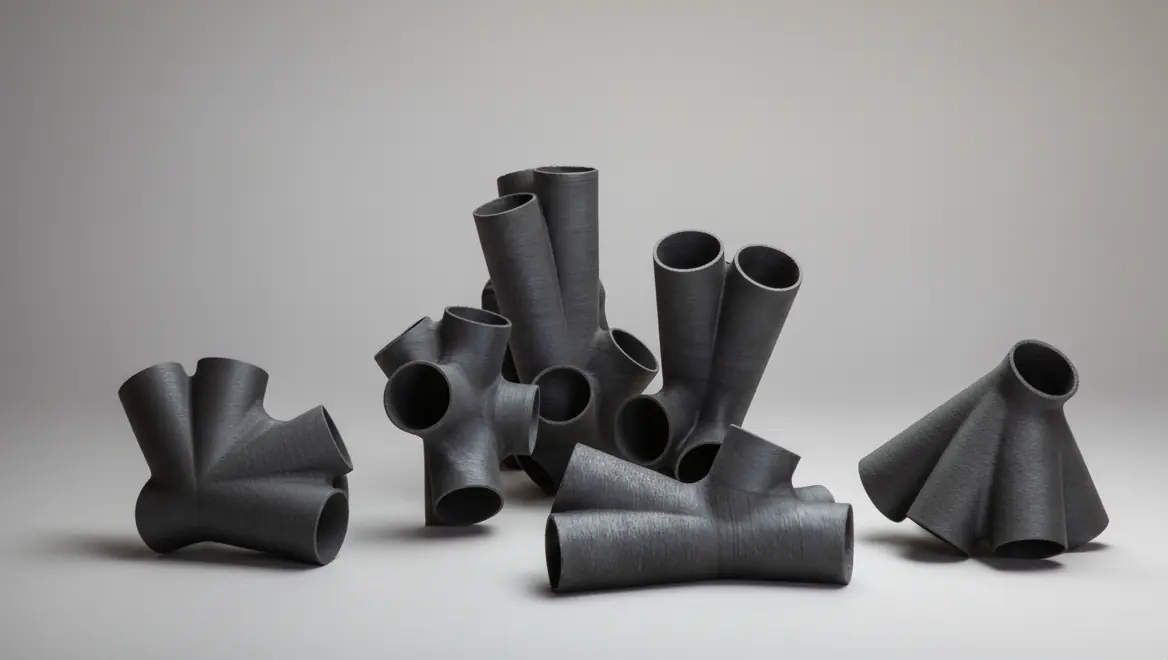
Große LMD-Bauteile für Brücken: Erkenntnisse aus Duisburg
Für eine Brücke in Duisburg hat Exafuse mehr als 750 kg Bauteile per Laserauftragschweißen (LMD) gefertigt, darunter tragende Knoten und Handläufe.
Artikel
Schmelzbadüberwachung beim Laserauftragschweißen: Möglichkeiten und Grenzen von Prozessbildern
Die Schmelzbadüberwachung zeigt, wie sich der Prozess beim Laserauftragschweißen (LMD) verhält. So erkennen Sie früh, welche Bereiche genauer geprüft werden sollten. Den Qualitätsnachweis am Bauteil ersetzt sie nicht.
Artikel
KI beim Laserauftragschweißen: von der Auswertung zur Regelung
KI hilft beim Laserauftragschweißen (LMD), Prozessbilder auszuwerten, Parameter zu entwickeln und technische Entscheidungen vorzubereiten.
Artikel
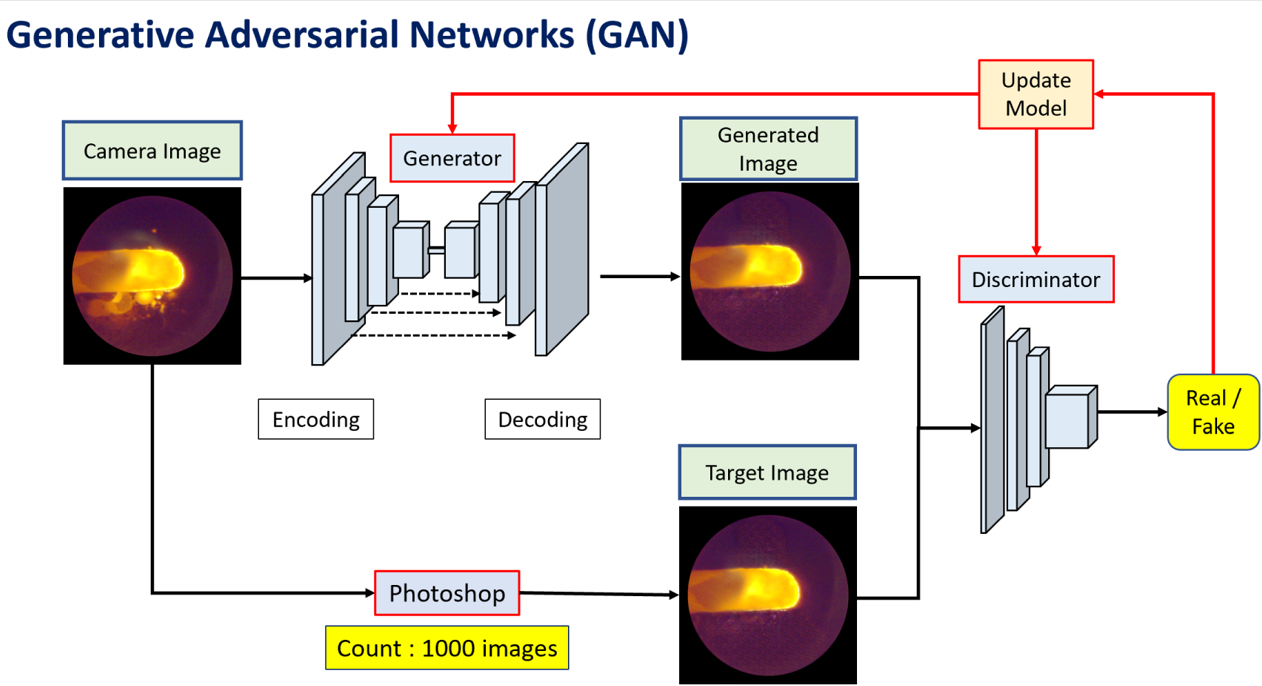
Pix2Pix und neuronale Bildverarbeitung beim LMD: Nutzen und Grenzen
Neuronale Netze wie Pix2Pix übersetzen Prozessbilder vom Laserauftragschweißen (LMD) in besser auswertbare Darstellungen, etwa Segmentierungskarten. Die erzeugten Bilder sind Modellergebnisse:
Artikel
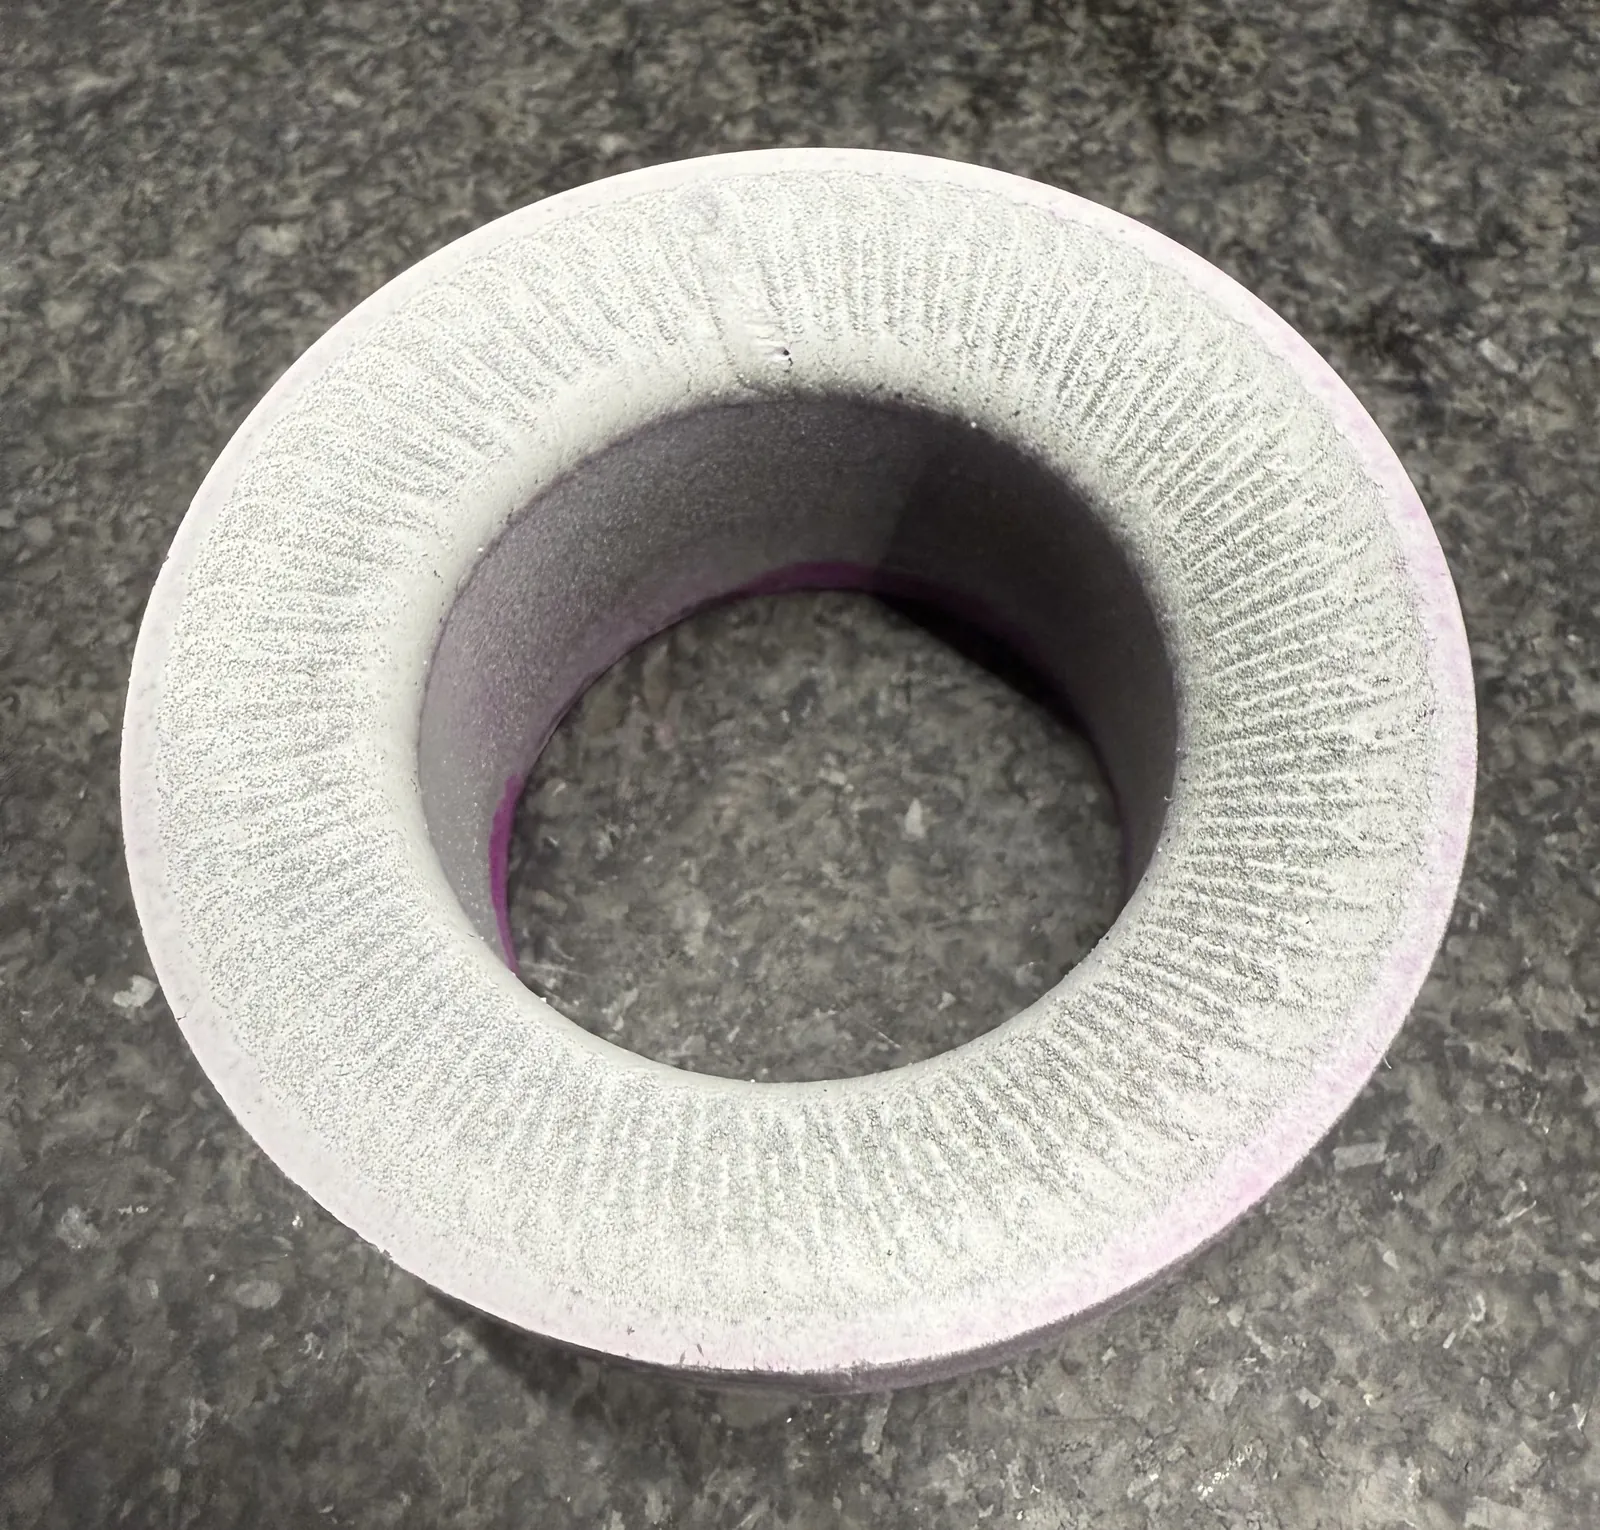
Rissrisiko bei harten LMD-Schichten auf Ringen bewerten
Ob eine harte LMD-Schicht auf einem Ring Risse bildet, hängt nicht nur vom Pulver ab. Wichtig sind Geometrie, Vorwärmen, Lagenstrategie, Richtung der Pulverzufuhr und Vorschubgeschwindigkeit.
Artikel
Leitfaden Laserauftragschweißen (LMD): Großbauteile, Reparatur, Beschichtung
Dieser Leitfaden zeigt, wann sich Laserauftragschweißen (LMD, nach Norm DED-LB/M) für große Bauteile, Reparaturen und Funktionsschichten eignet.
Artikel
Computer Vision für die Schmelzbadüberwachung: Datensatzdrift, Fehlalarme und Grenzen
Computer Vision sortiert Schmelzbadbilder vom Laserauftragschweißen (LMD) und zeigt, welche Auffälligkeiten zuerst geprüft werden sollten.
Artikel
Datenpipeline für die LMD-Prozessüberwachung: vom Kamerasignal zur Entscheidung
Eine belastbare Datenpipeline für die Prozessüberwachung beim Laserauftragschweißen (LMD) verknüpft Kamerasignale und Prozessmetadaten mit der technischen Bewertung und der Prüfung am Bauteil.
Artikel
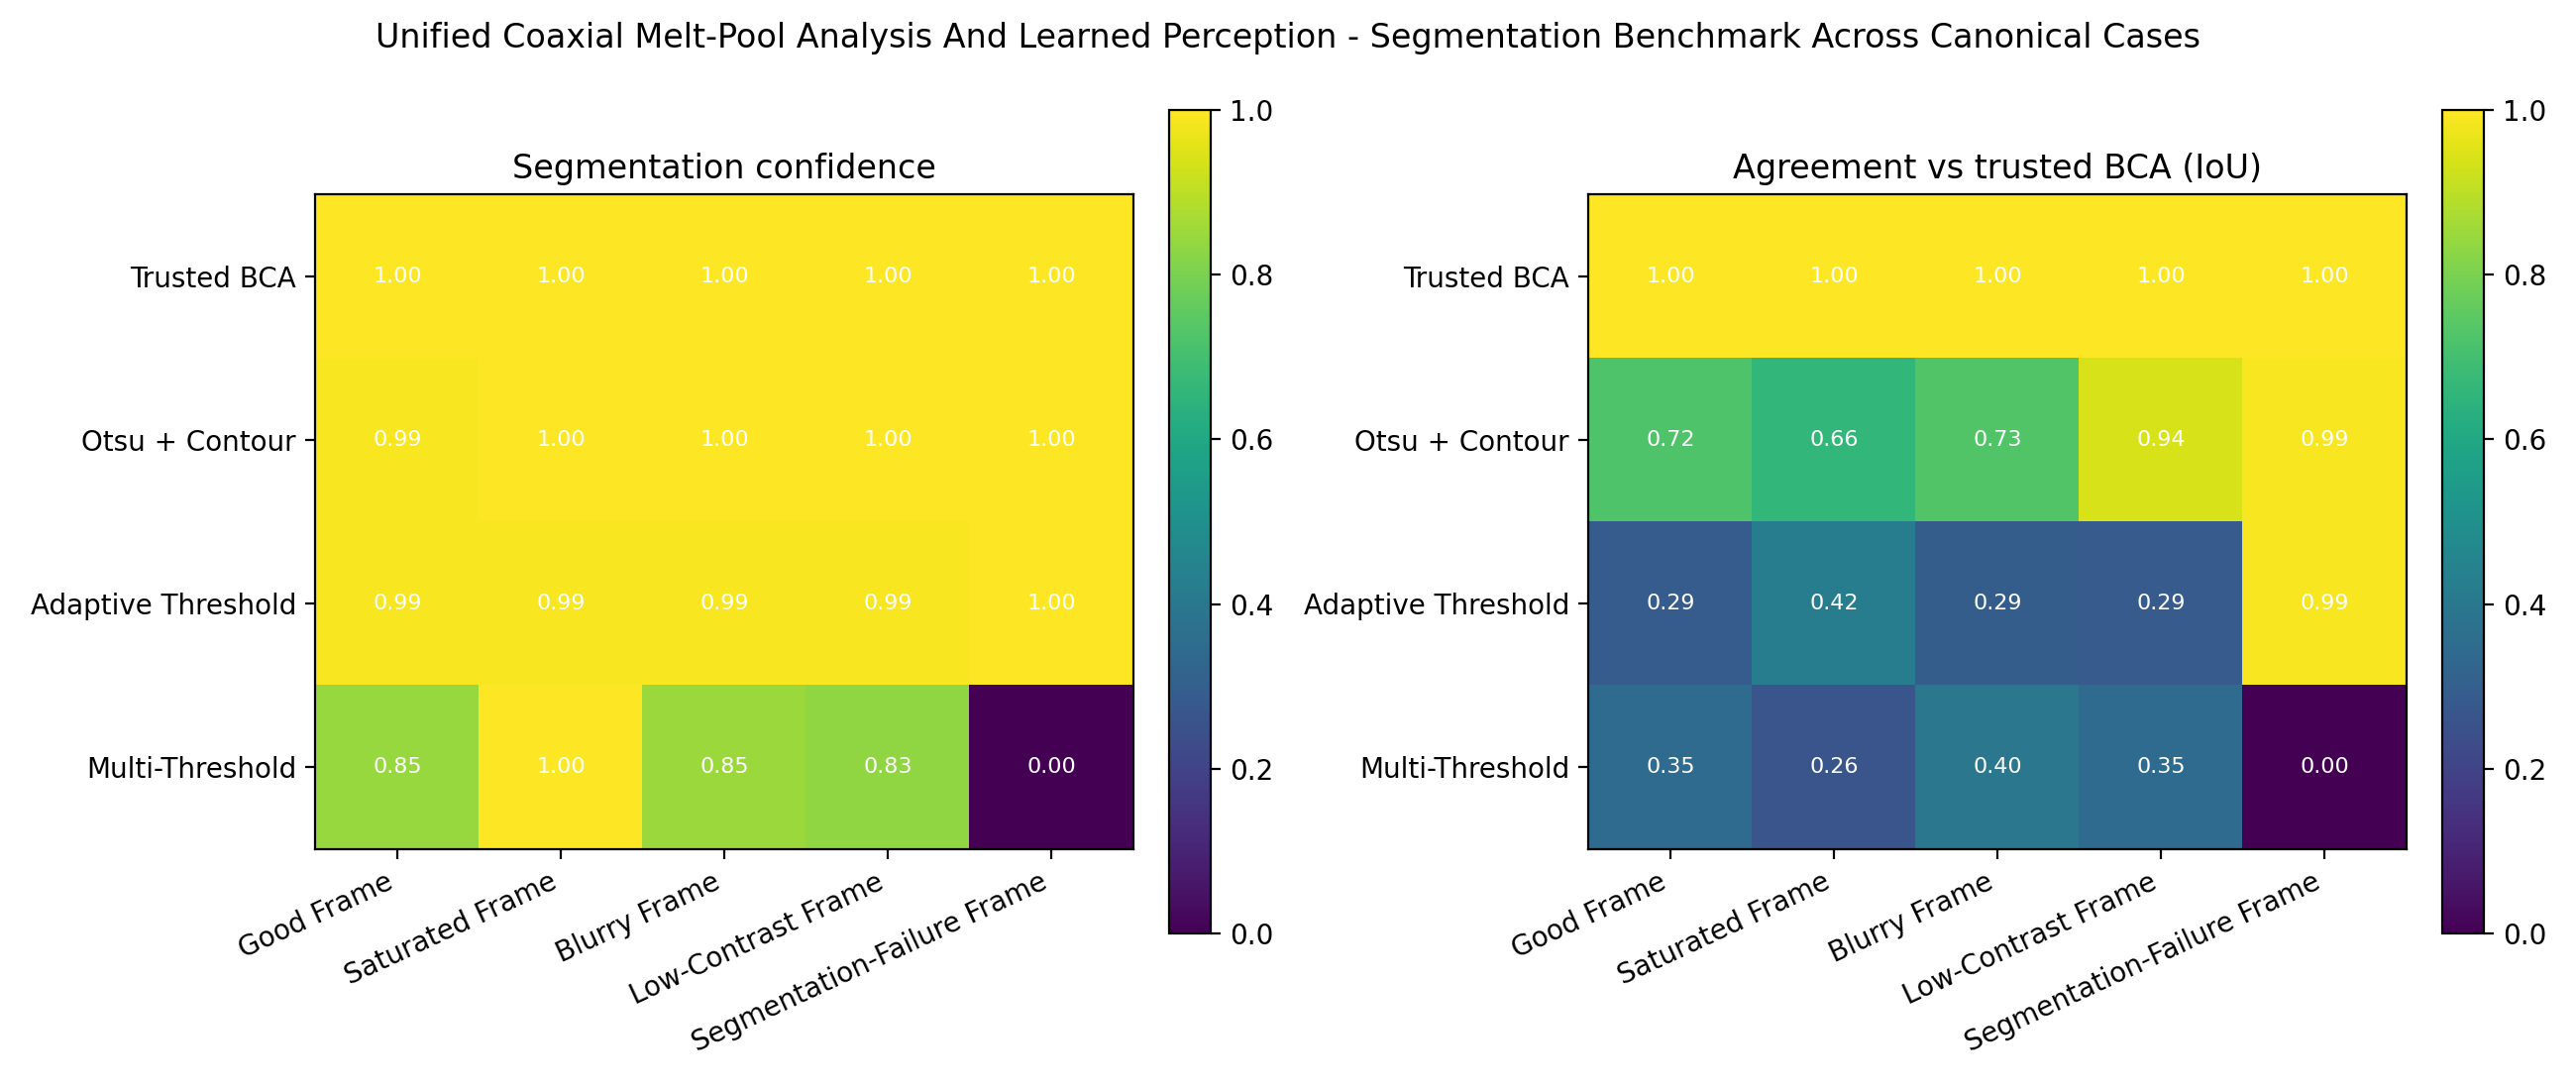
KI-Ergebnisse beim Laserauftragschweißen mit physischer Prüfung validieren
KI-Ergebnisse beim Laserauftragschweißen (LMD) werden erst belastbar, wenn sie mit Maßprüfung, Oberflächenbefund, Metallografie oder anderen projektspezifischen Referenzen verglichen werden.
Artikel
LMD-Beschichtungen entwickeln: Metallografie, REM/EDX und Härteprüfung
Eine Beschichtung per Laserauftragschweißen (LMD) ist erst dann belastbar entwickelt, wenn Versuche, Querschliffe, REM/EDX-Analyse, Härteprüfung, Bearbeitungszugabe und Prüfplanung gemeinsam bewertet werden – nicht nur das...
Artikel
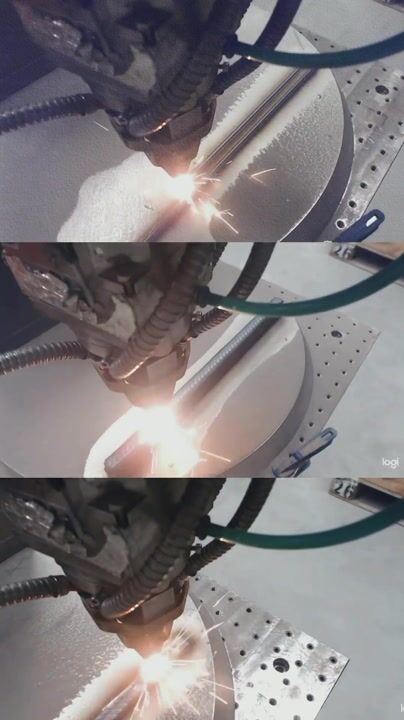
Neue Metallpulver mit LMD-Testwänden prüfen
Mit Testwänden aus dem Laserauftragschweißen (LMD) prüfen Sie neue Metallpulver im realen Auftragsprozess, bevor Sie einen aufwendigen Bauteilversuch planen.
Artikel
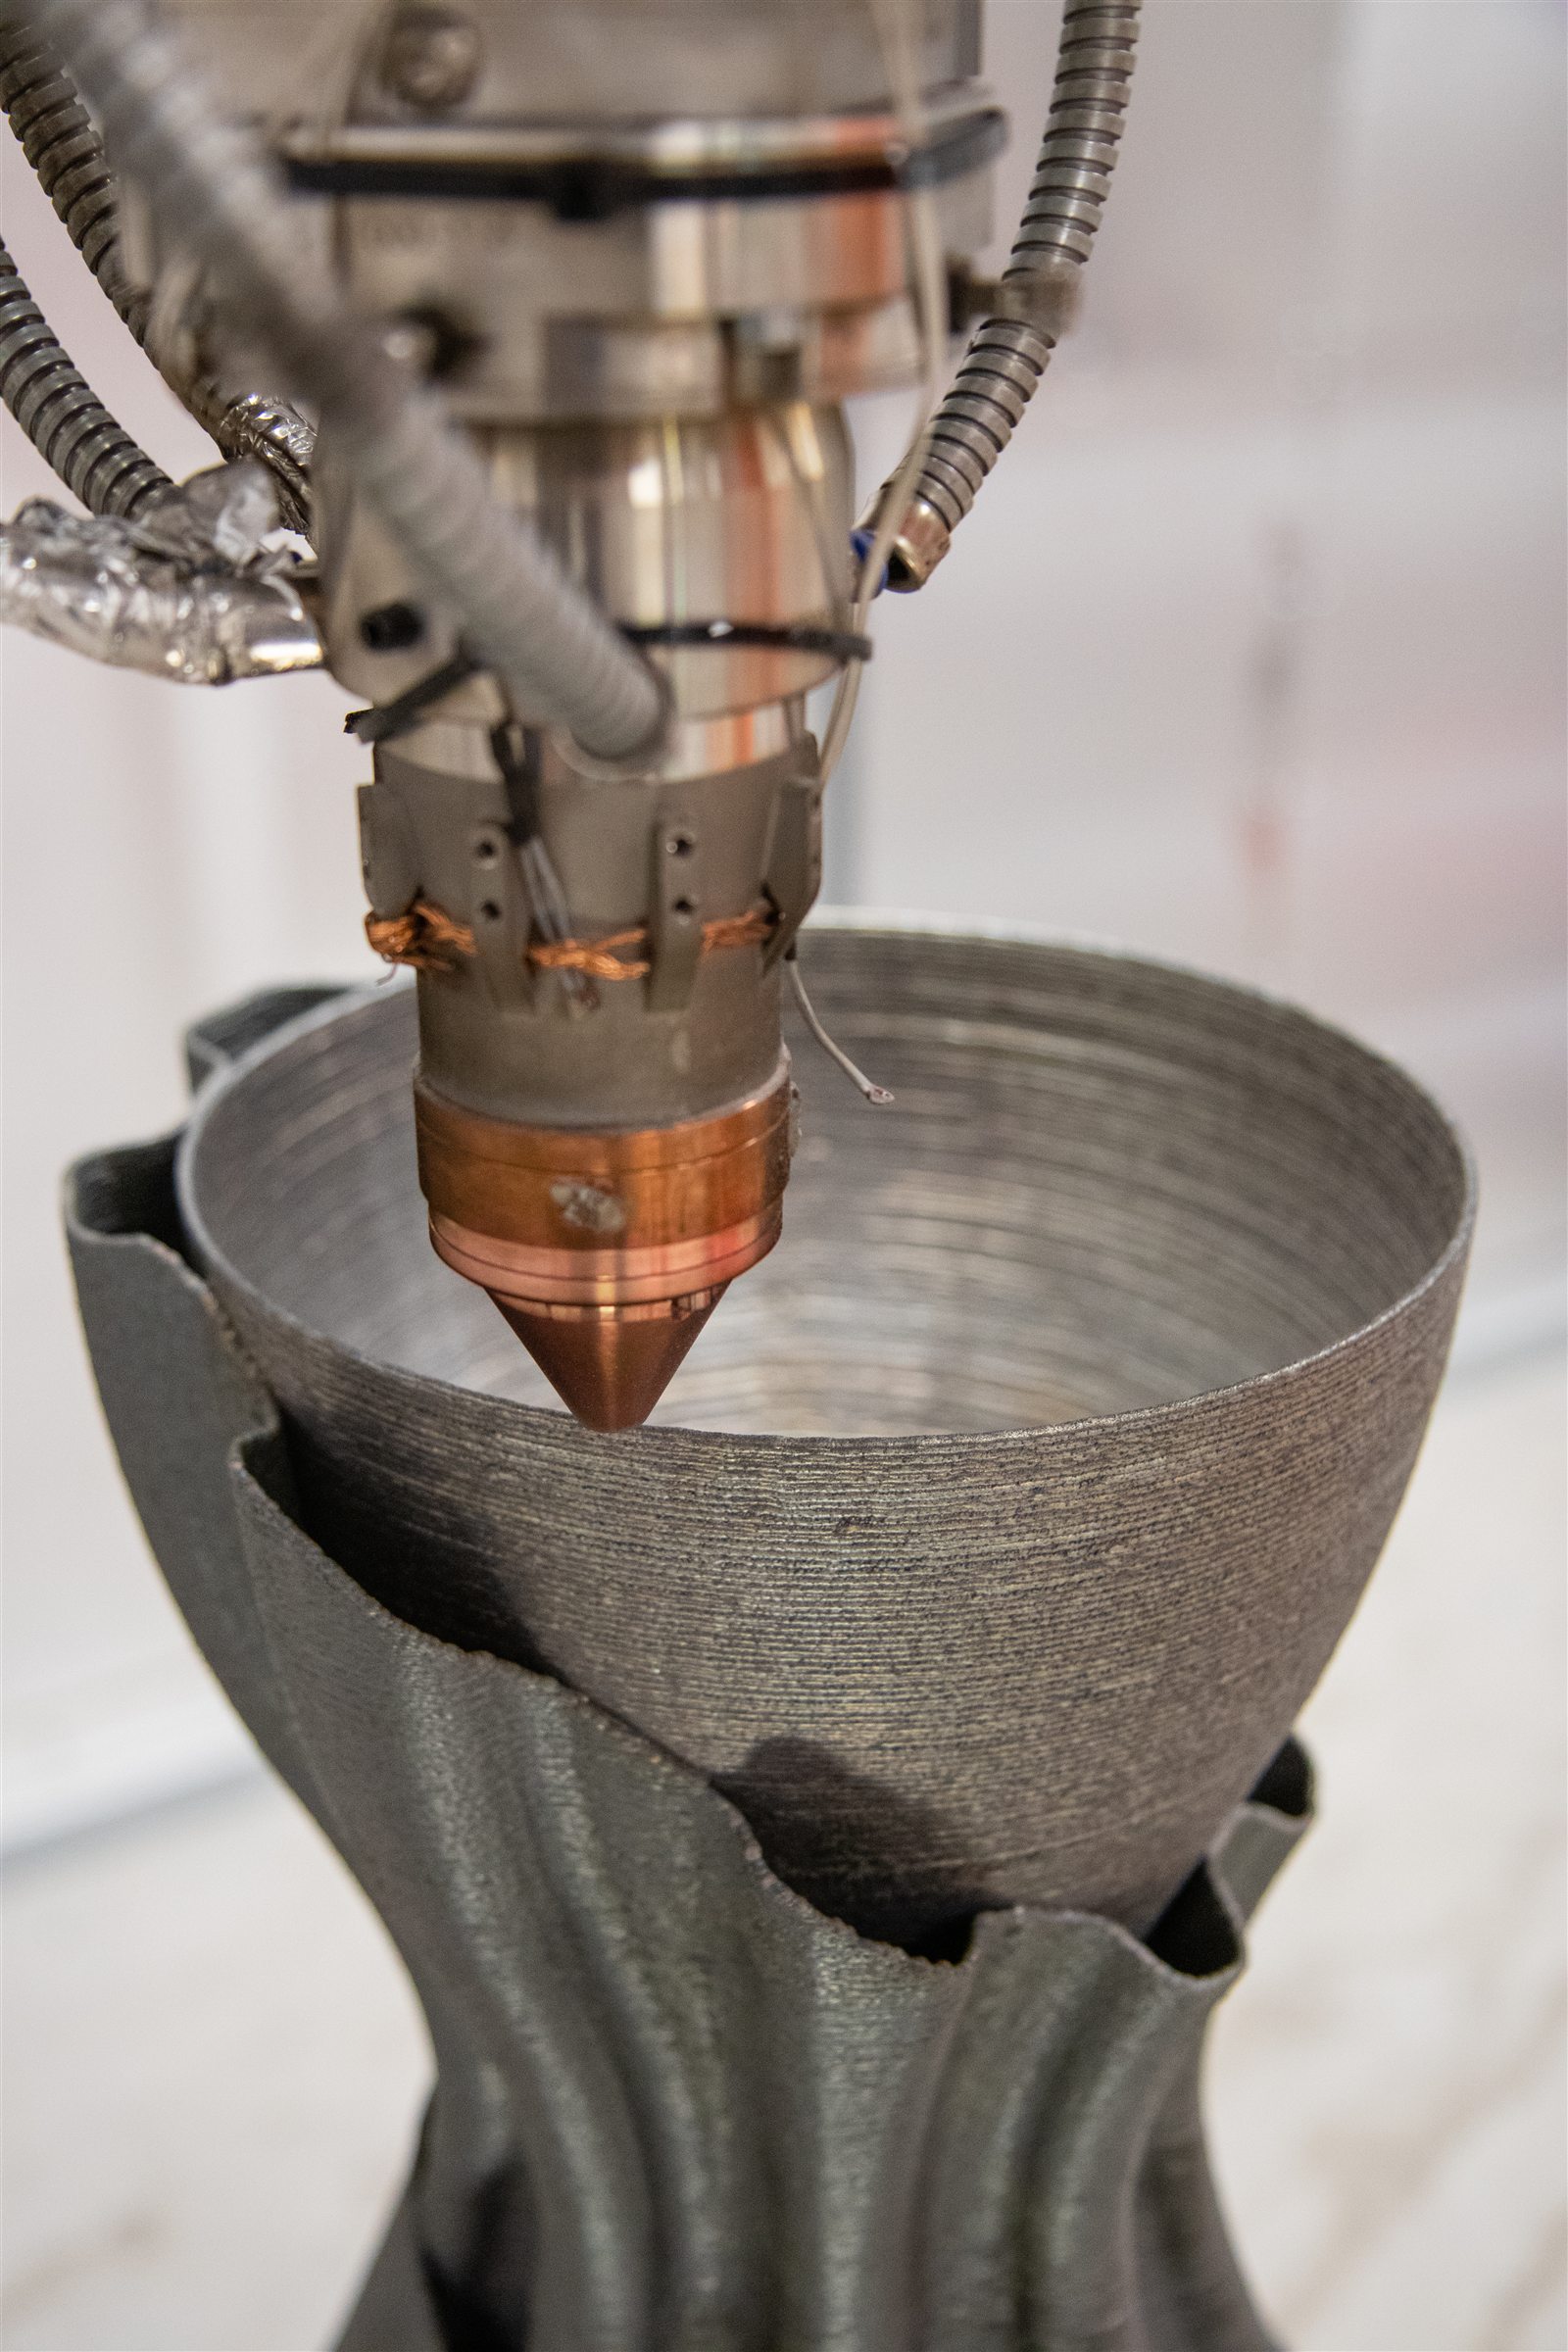
750-mm-Düsendemonstrator aus zwei Werkstoffen mit LMD aufbauen
Der 750 mm hohe Düsendemonstrator zeigt, wie sich mit Laserauftragschweißen (LMD) dünne Wände, zwei Werkstoffzonen und ein rund 50-stündiger Aufbau planen und umsetzen lassen.
Artikel
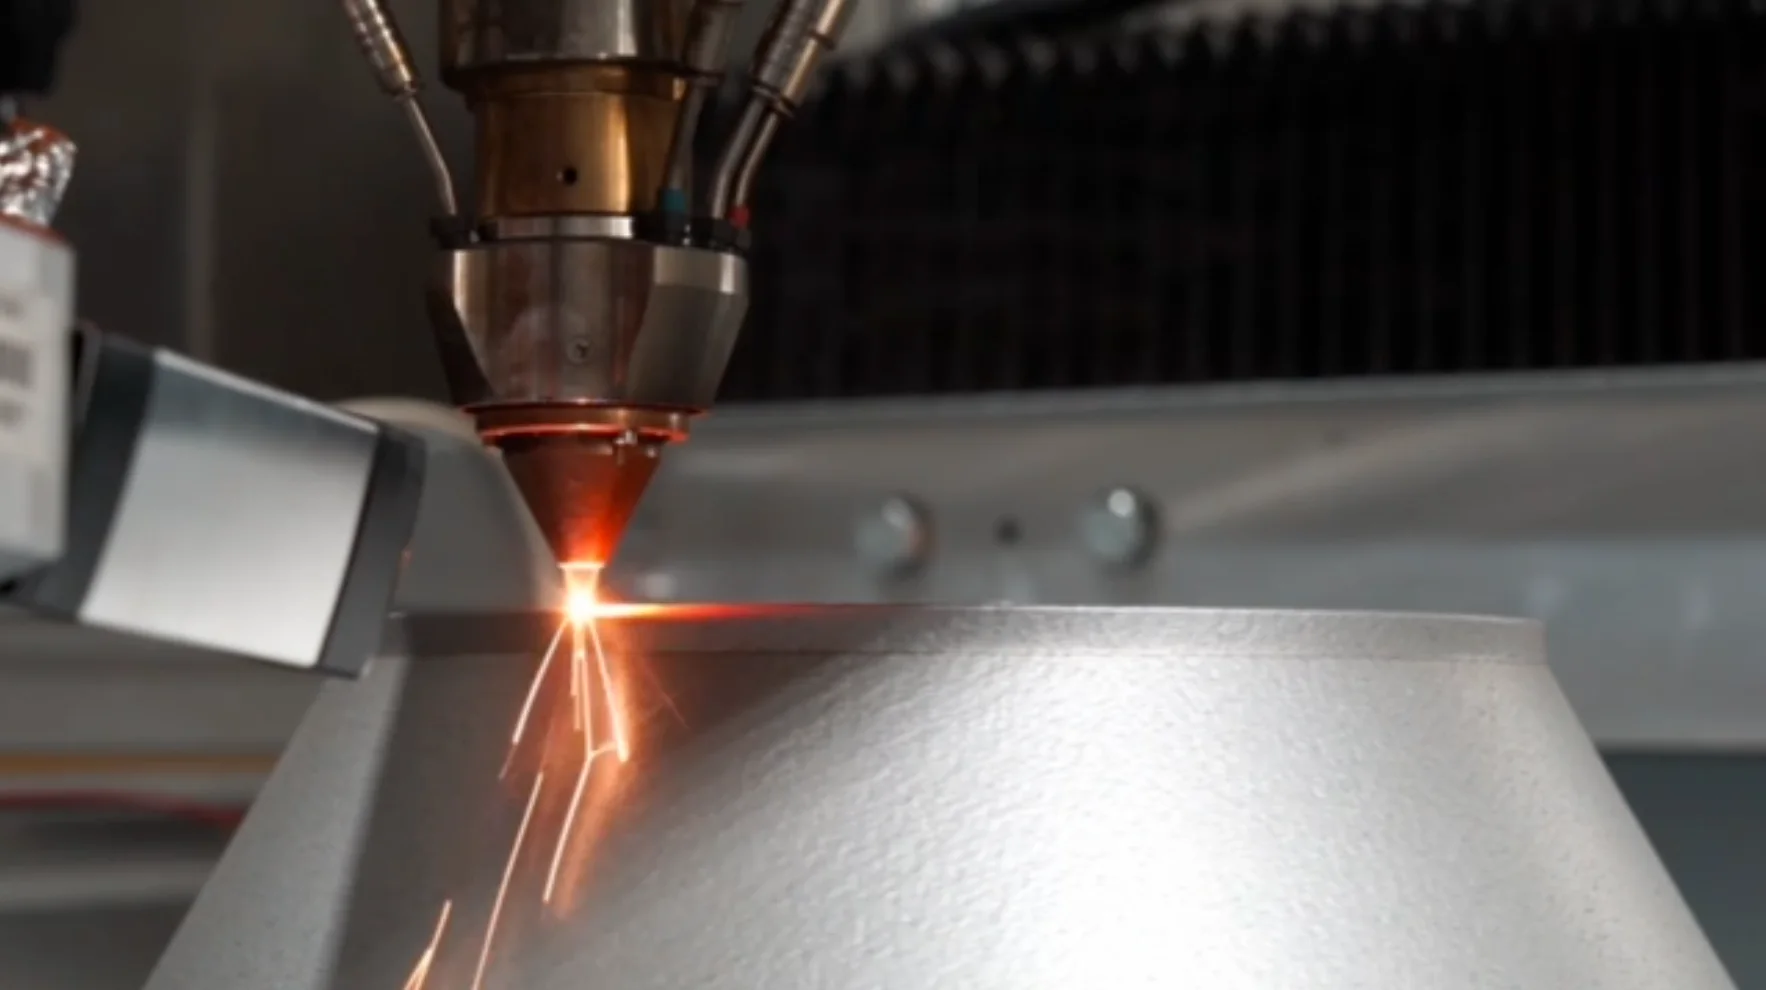
Dünnwandige Bauteile aus Inconel 718 mit LMD: 300-mm-Demonstrator
Ein 300 mm hoher Demonstrator aus Inconel 718 zeigt, wie Laserauftragschweißen (LMD) dünnwandige Bauteile materialsparend aufbaut: rund 1,85 mm Wandstärke, etwa 18 Stunden Bauzeit, etwa 8 kg Gewicht.
Artikel
Turbogenerator-Rotorkeile mit Kupferlegierung per LMD beschichten
Wer Rotorkeile aus Kupfer mit einer Kupferlegierung beschichtet, muss Wärmefluss, Laserabsorption, Einspannung, Temperaturführung und gleichmäßigen Auftrag gemeinsam planen.
Artikel
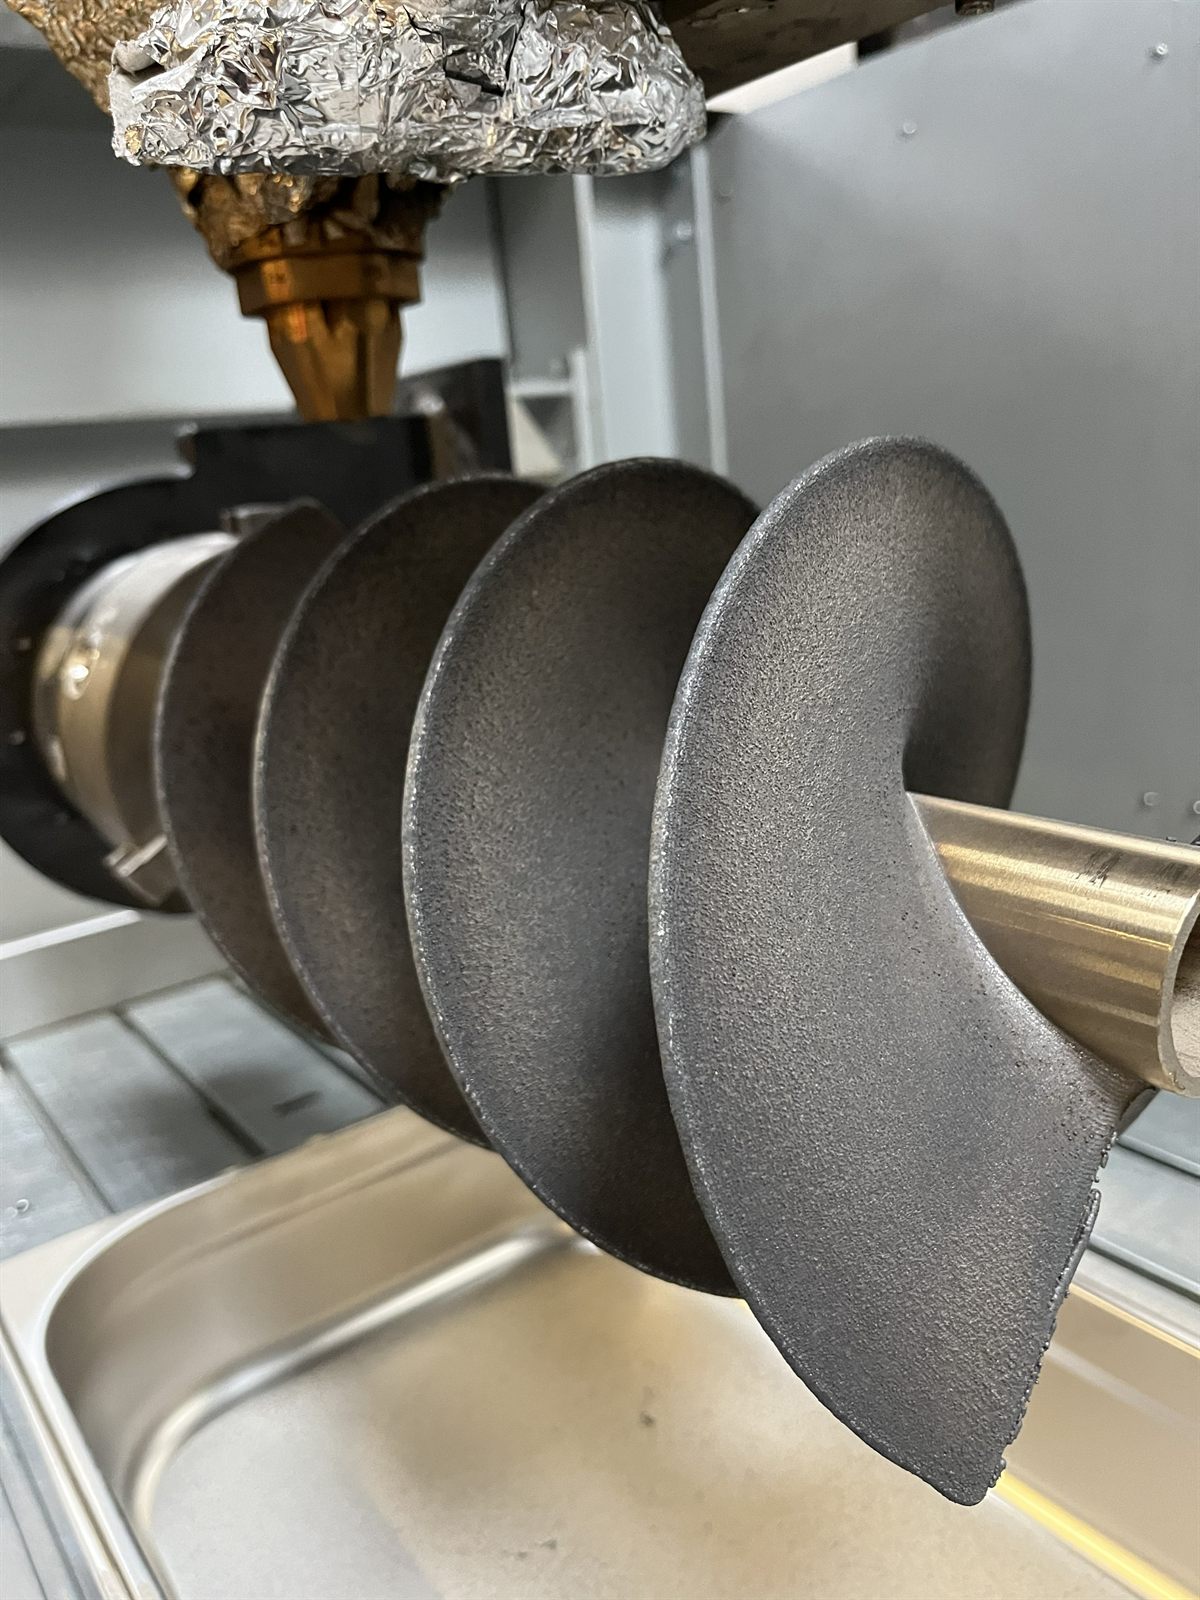
Impeller-Prototypen im Metall-3D-Druck: Beispiel 3-kW-Helix-Impeller
Ein gedruckter Metallprototyp eines 3-kW-Helix-Impellers zeigt, wie Sie früh messen, die Montage prüfen, das Auswuchten klären und die Konstruktion überarbeiten können.
Artikel
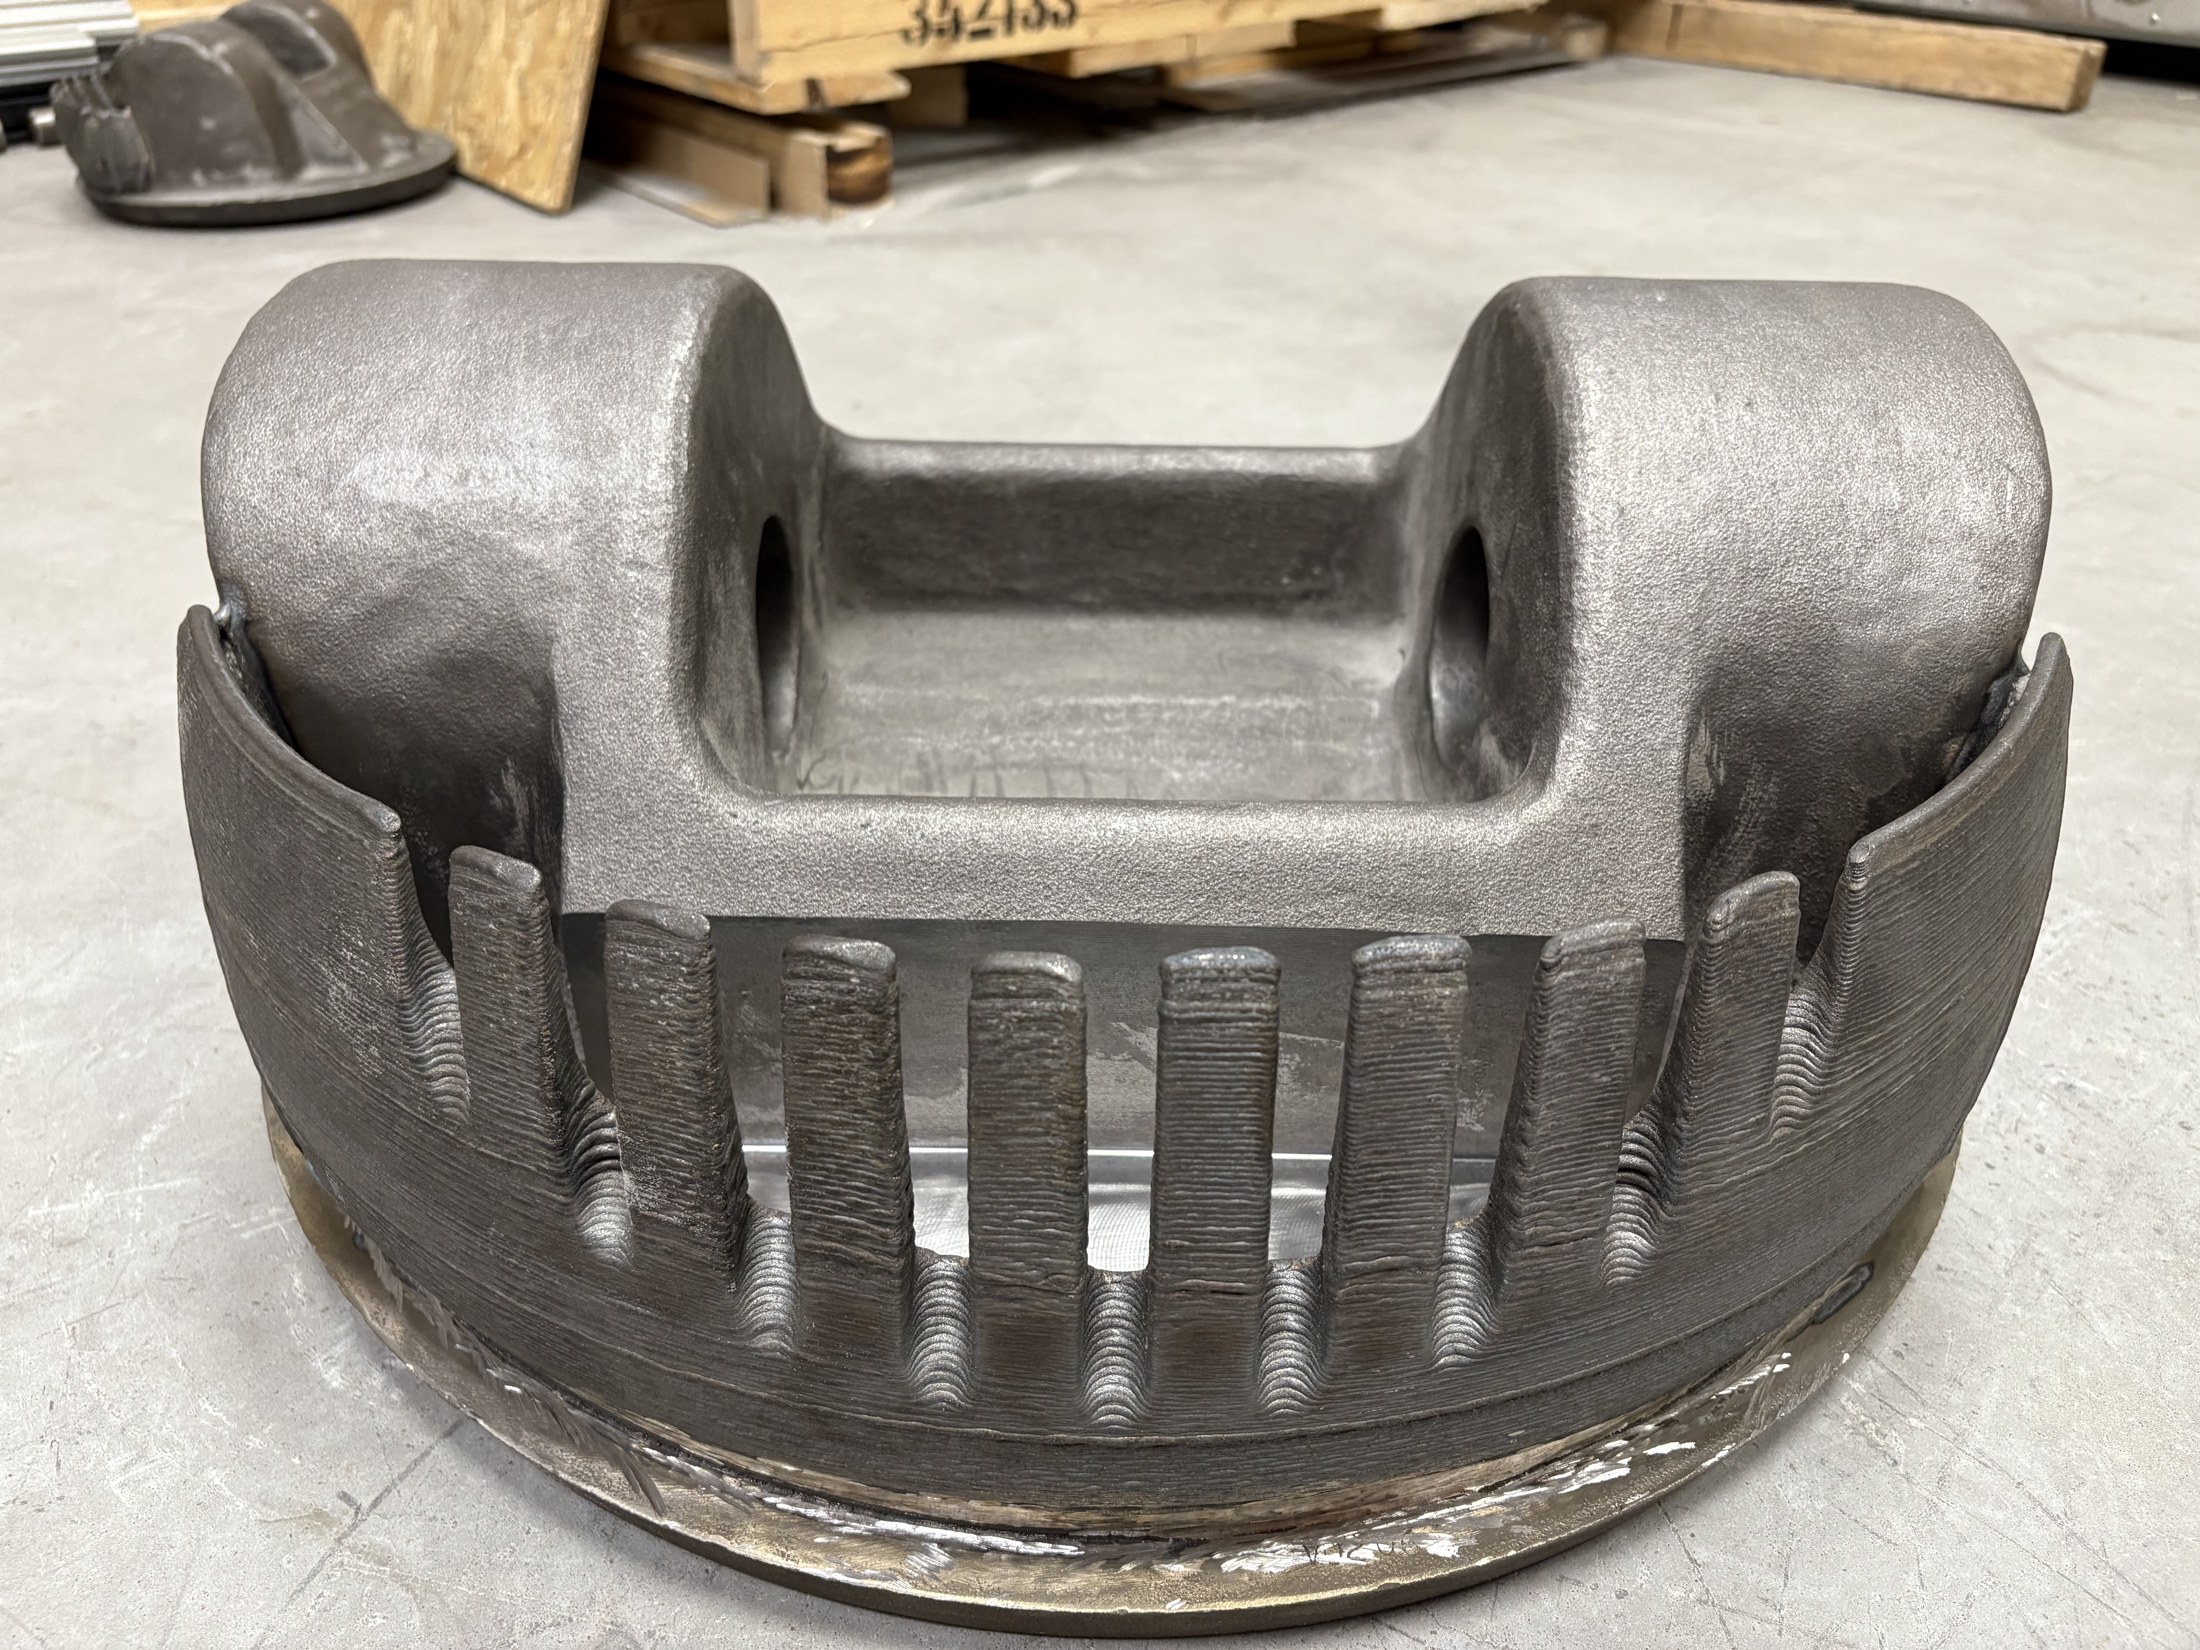
Bauteilmodifikation mit LMD: vorhandene Metallbauteile lokal ergänzen
Mit Laserauftragschweißen (LMD) ergänzen Sie ein vorhandenes Metallbauteil gezielt um neue Geometrie, ohne es komplett neu zu fertigen. Voraussetzung:
Artikel
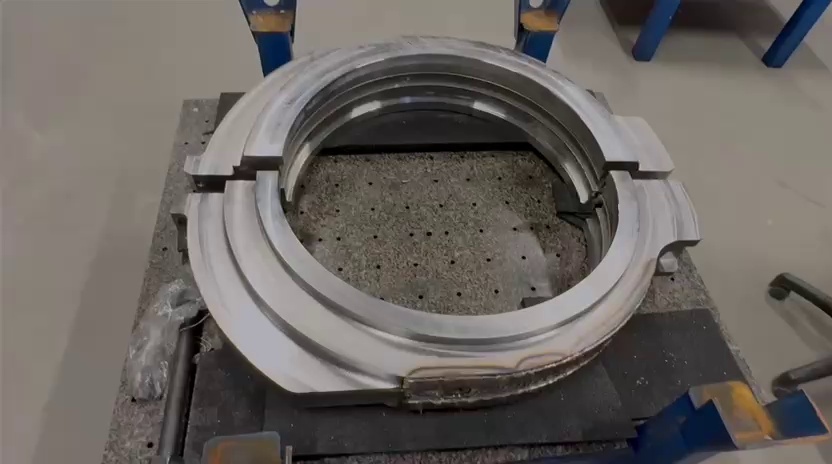
Hartauftrag mit LMD: Verschleißschutz für Bergbauteile
Mit Laserauftragschweißen (LMD) bringen wir einen verschleißfesten Hartauftrag gezielt auf die Verschleißfläche eines Bergbauteils auf, ohne das Bauteil neu zu fertigen. Unser Beispiel:
Artikel
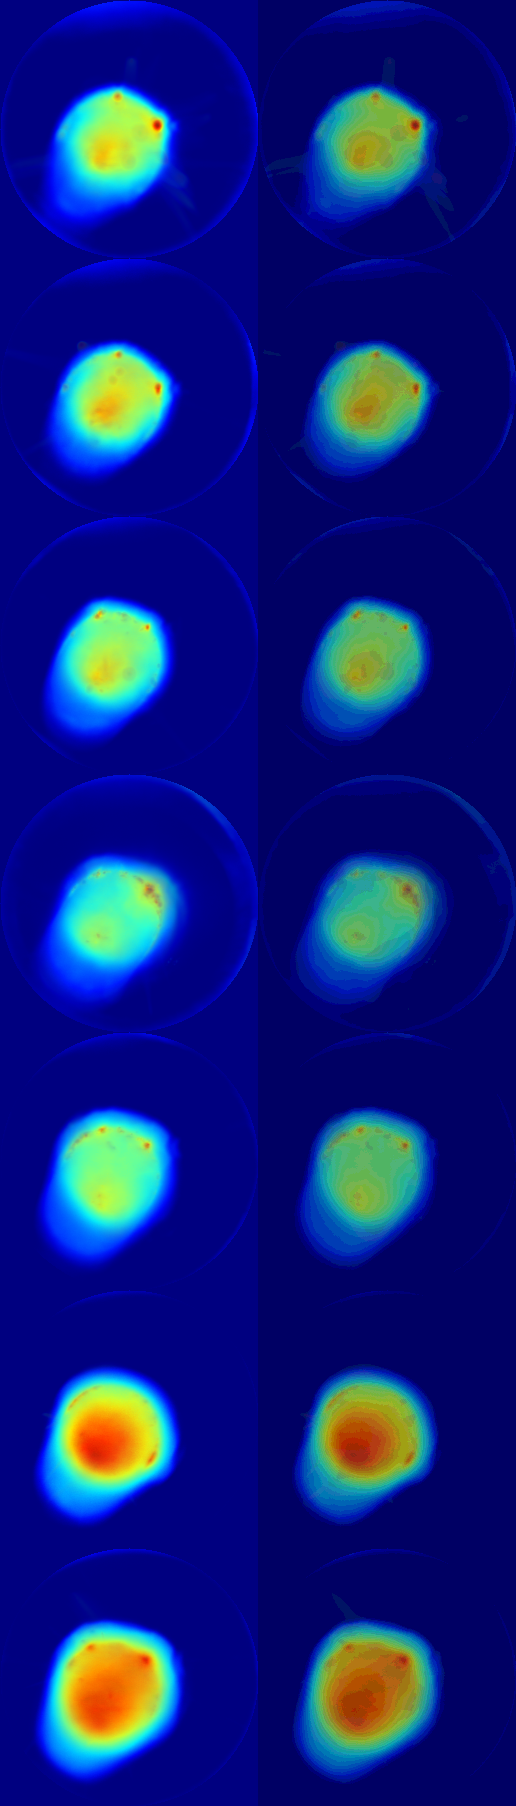
Thermische und koaxiale Schmelzbadüberwachung bei LMD
Thermische und koaxiale Bilddaten zeigen unterschiedliche Aspekte des Schmelzbads. Zusammen machen sie LMD-Versuche messbar und vergleichbar – vorausgesetzt, Zeitstempel, Prozessparameter und Referenzprüfung sind miteinander...
Artikel
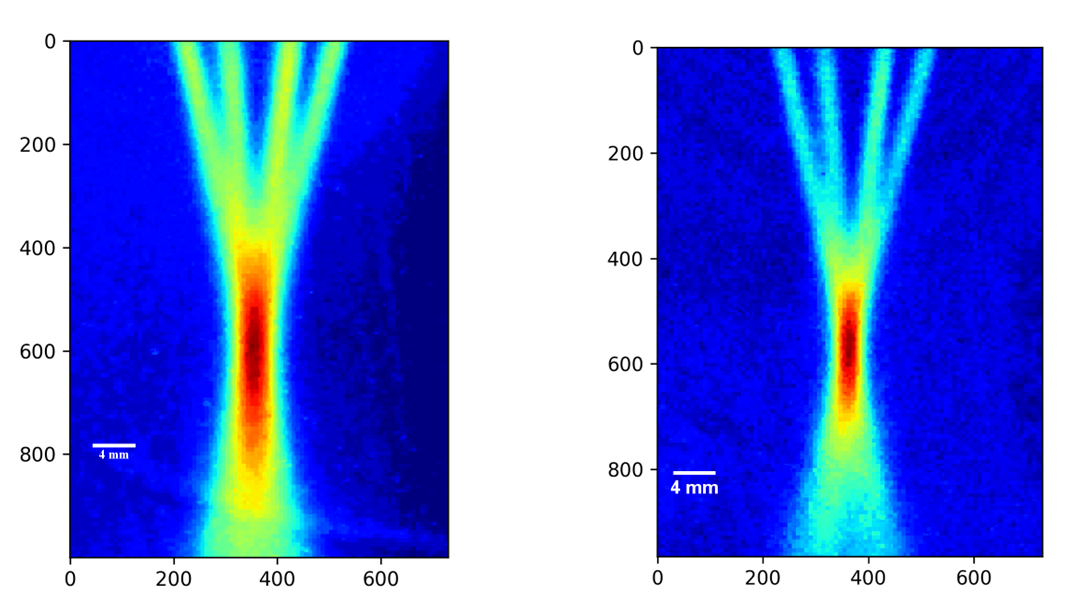
Pulverstrahl- und Düsendiagnostik beim Laserauftragschweißen (LMD)
Pulverstrahl- und Düsendiagnostik macht Fokuslage, Symmetrie und zeitliche Stabilität des Pulverstroms vor einem Bauteilversuch sichtbar.
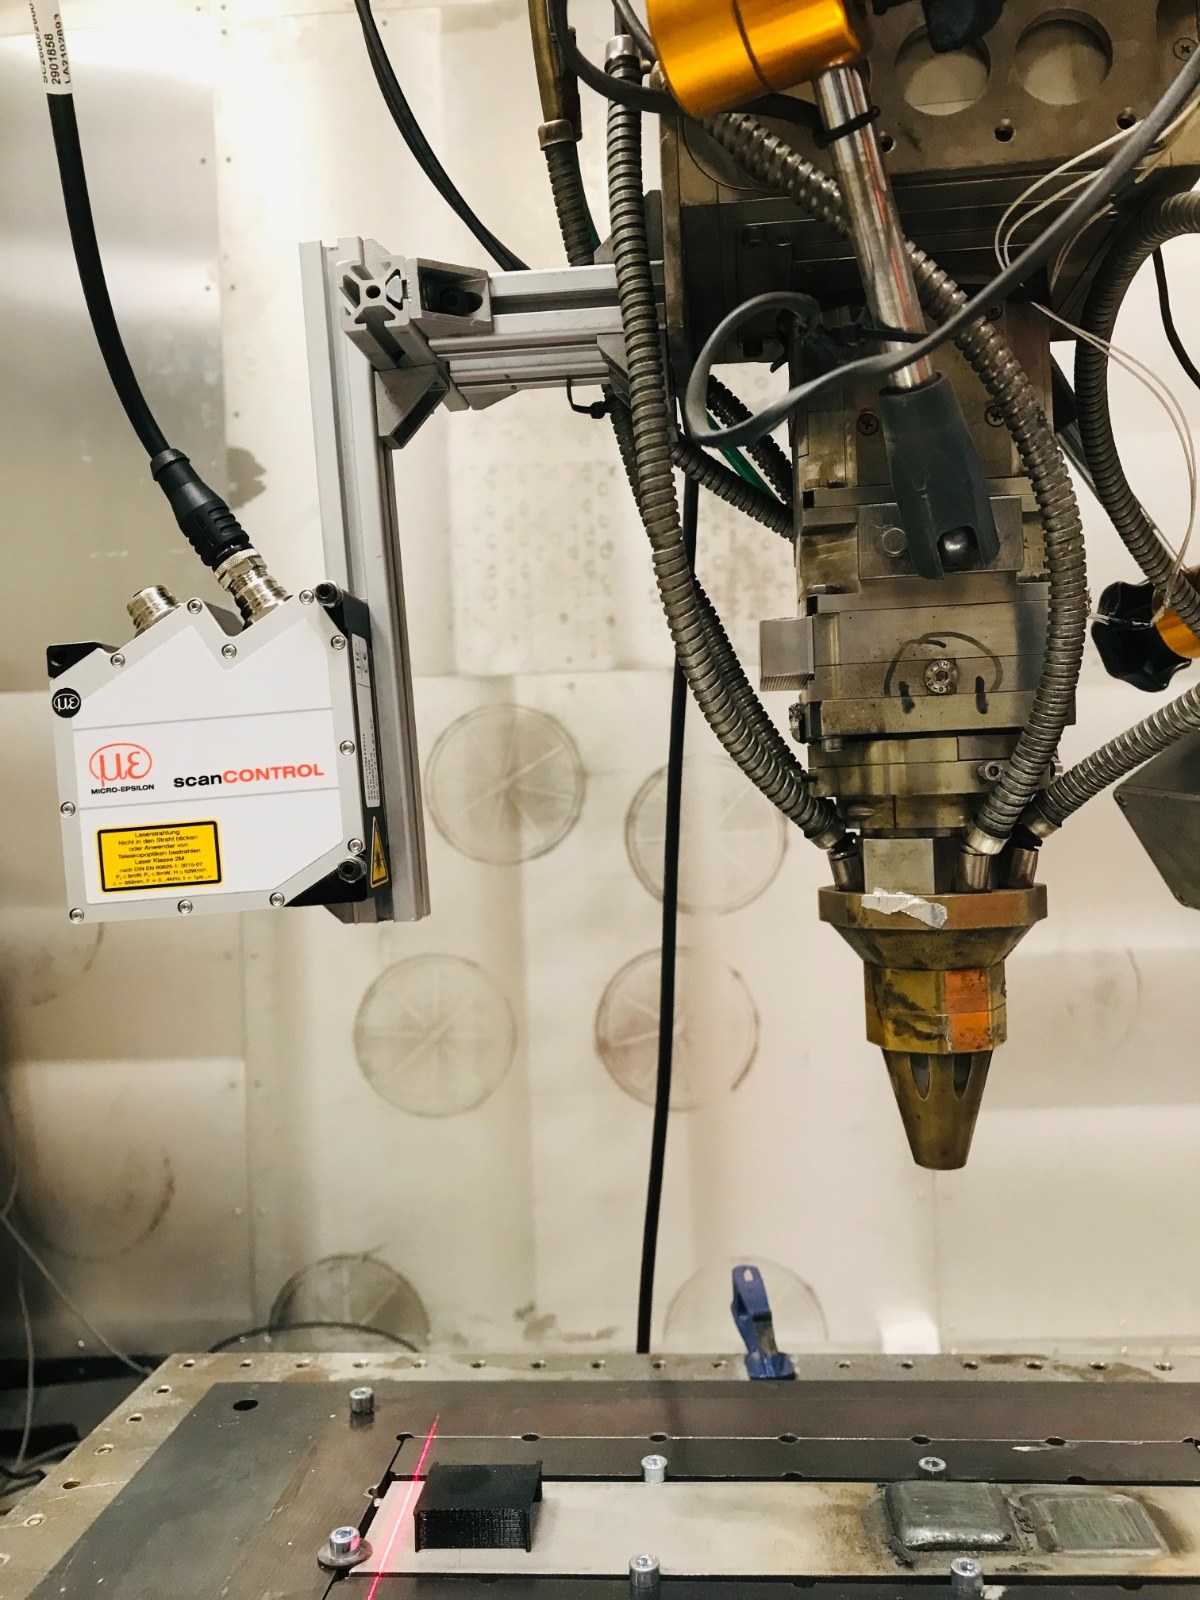
Artikel
Linienscan und Roboterbahnplanung für LMD-Beschichtungen
Linienscans können reale Oberflächen erfassen und damit die Vorbereitung konturfolgender Roboterbahnen für LMD-Beschichtungen unterstützen. So beginnt die Bahnplanung mit der gemessenen statt mit der idealen Geometrie.
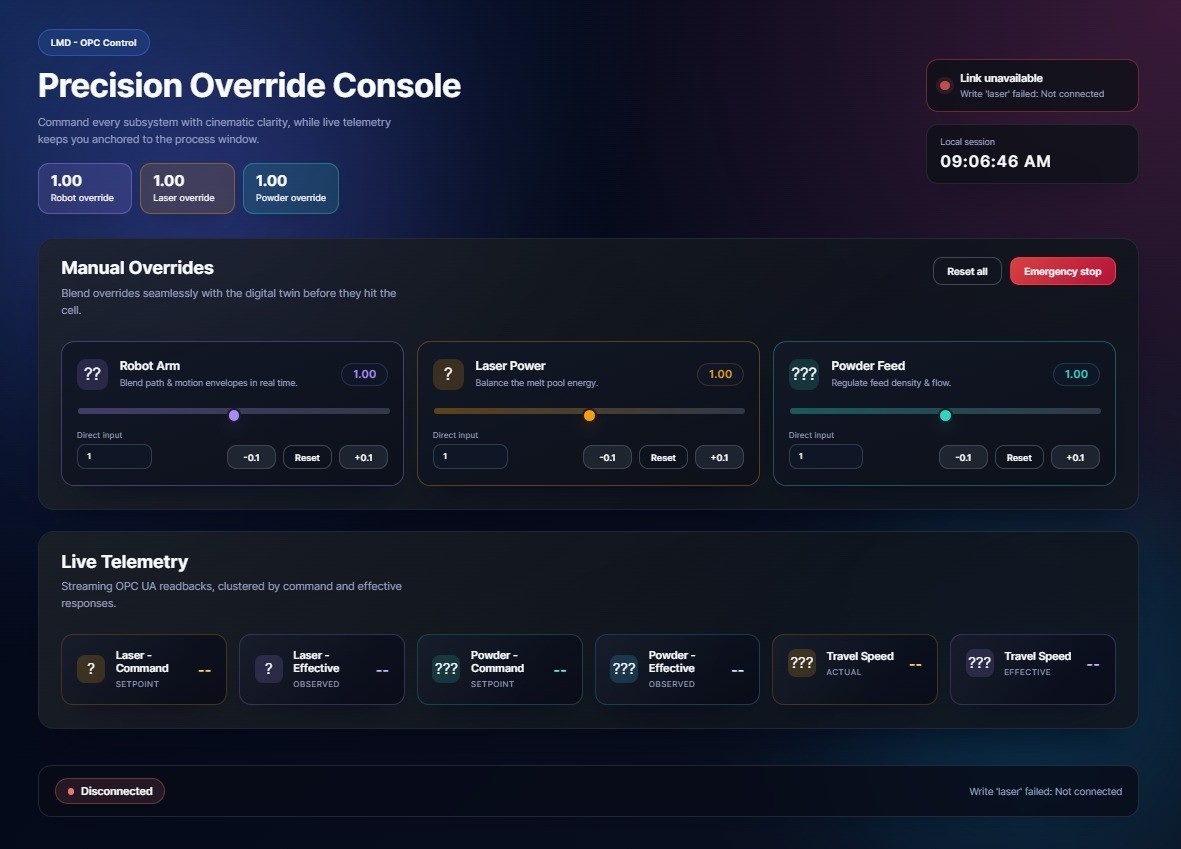
Artikel
Softwarearchitektur für LMD-Prozessüberwachung und -regelung
Unsere Softwarearchitektur für LMD verbindet Sensorik, zeitlich synchronisierte Prozessdaten, Auswertung, Bedienereingriff und dokumentierte Maschinenkommunikation. Den Regelkreis schließen wir erst, wenn er validiert ist.
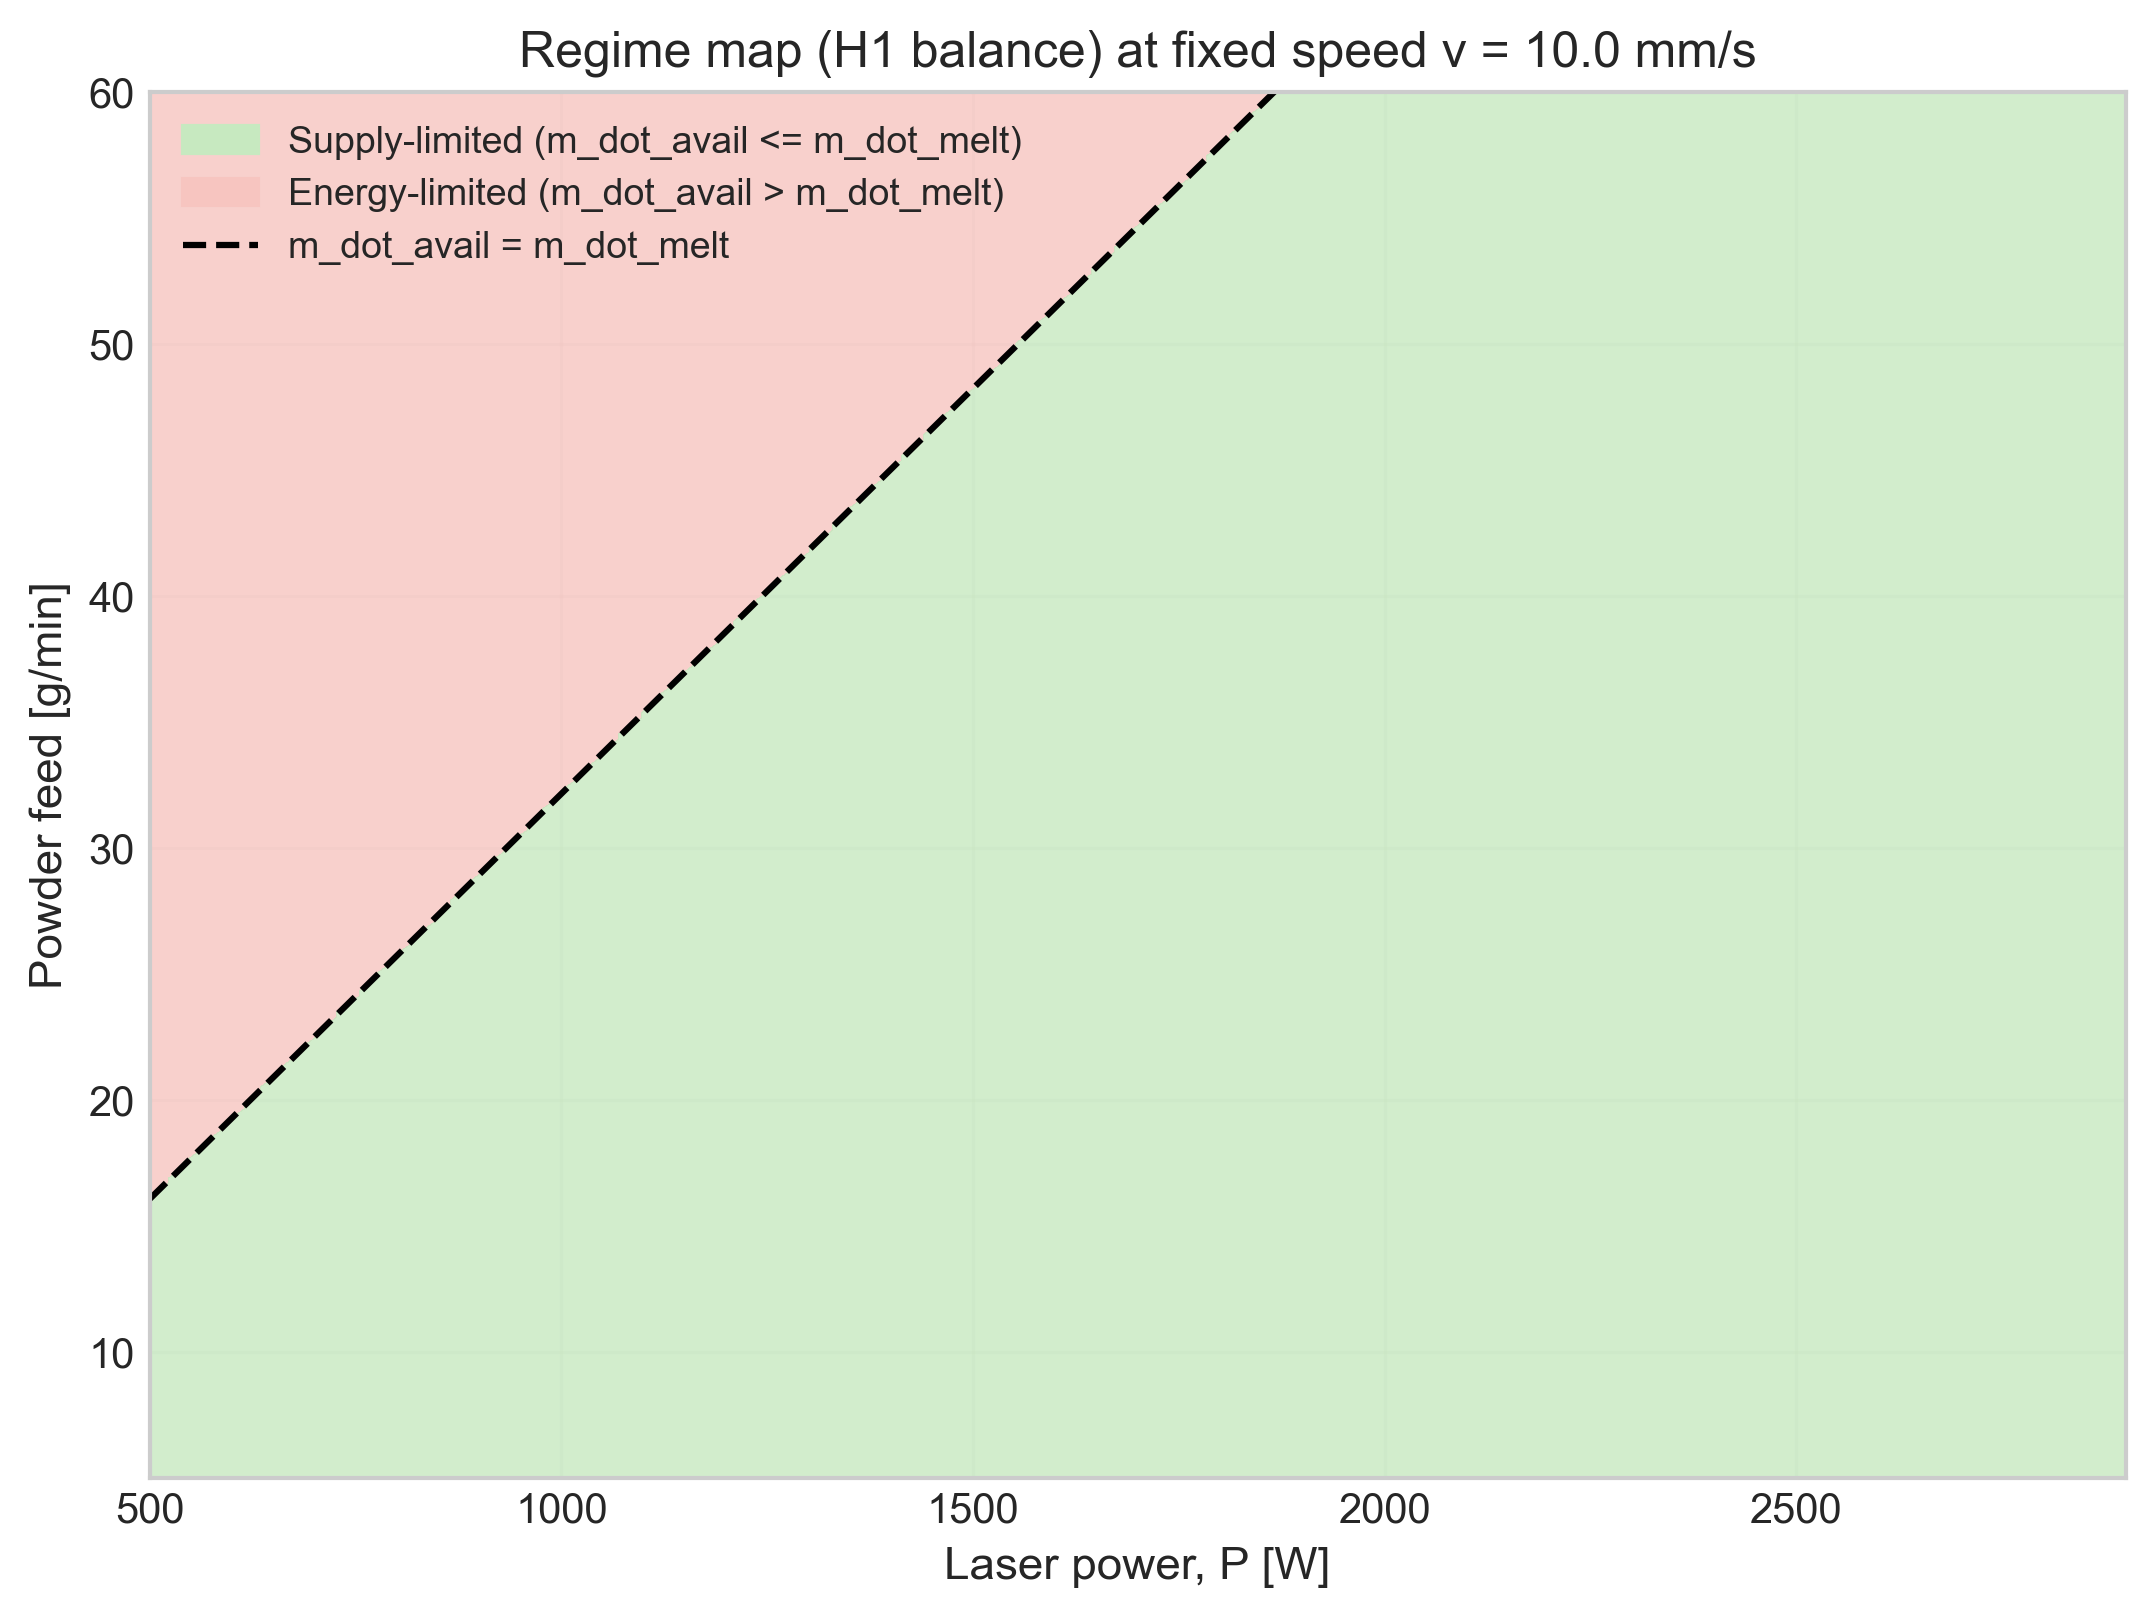
Artikel
LMD-Prozessmodellierung: vereinfachte Modelle für gezieltere Versuche
Vereinfachte Modelle können Versuchspunkte priorisieren und Trends zwischen Einflussgrößen sichtbar machen. So planen wir Versuche gezielter.
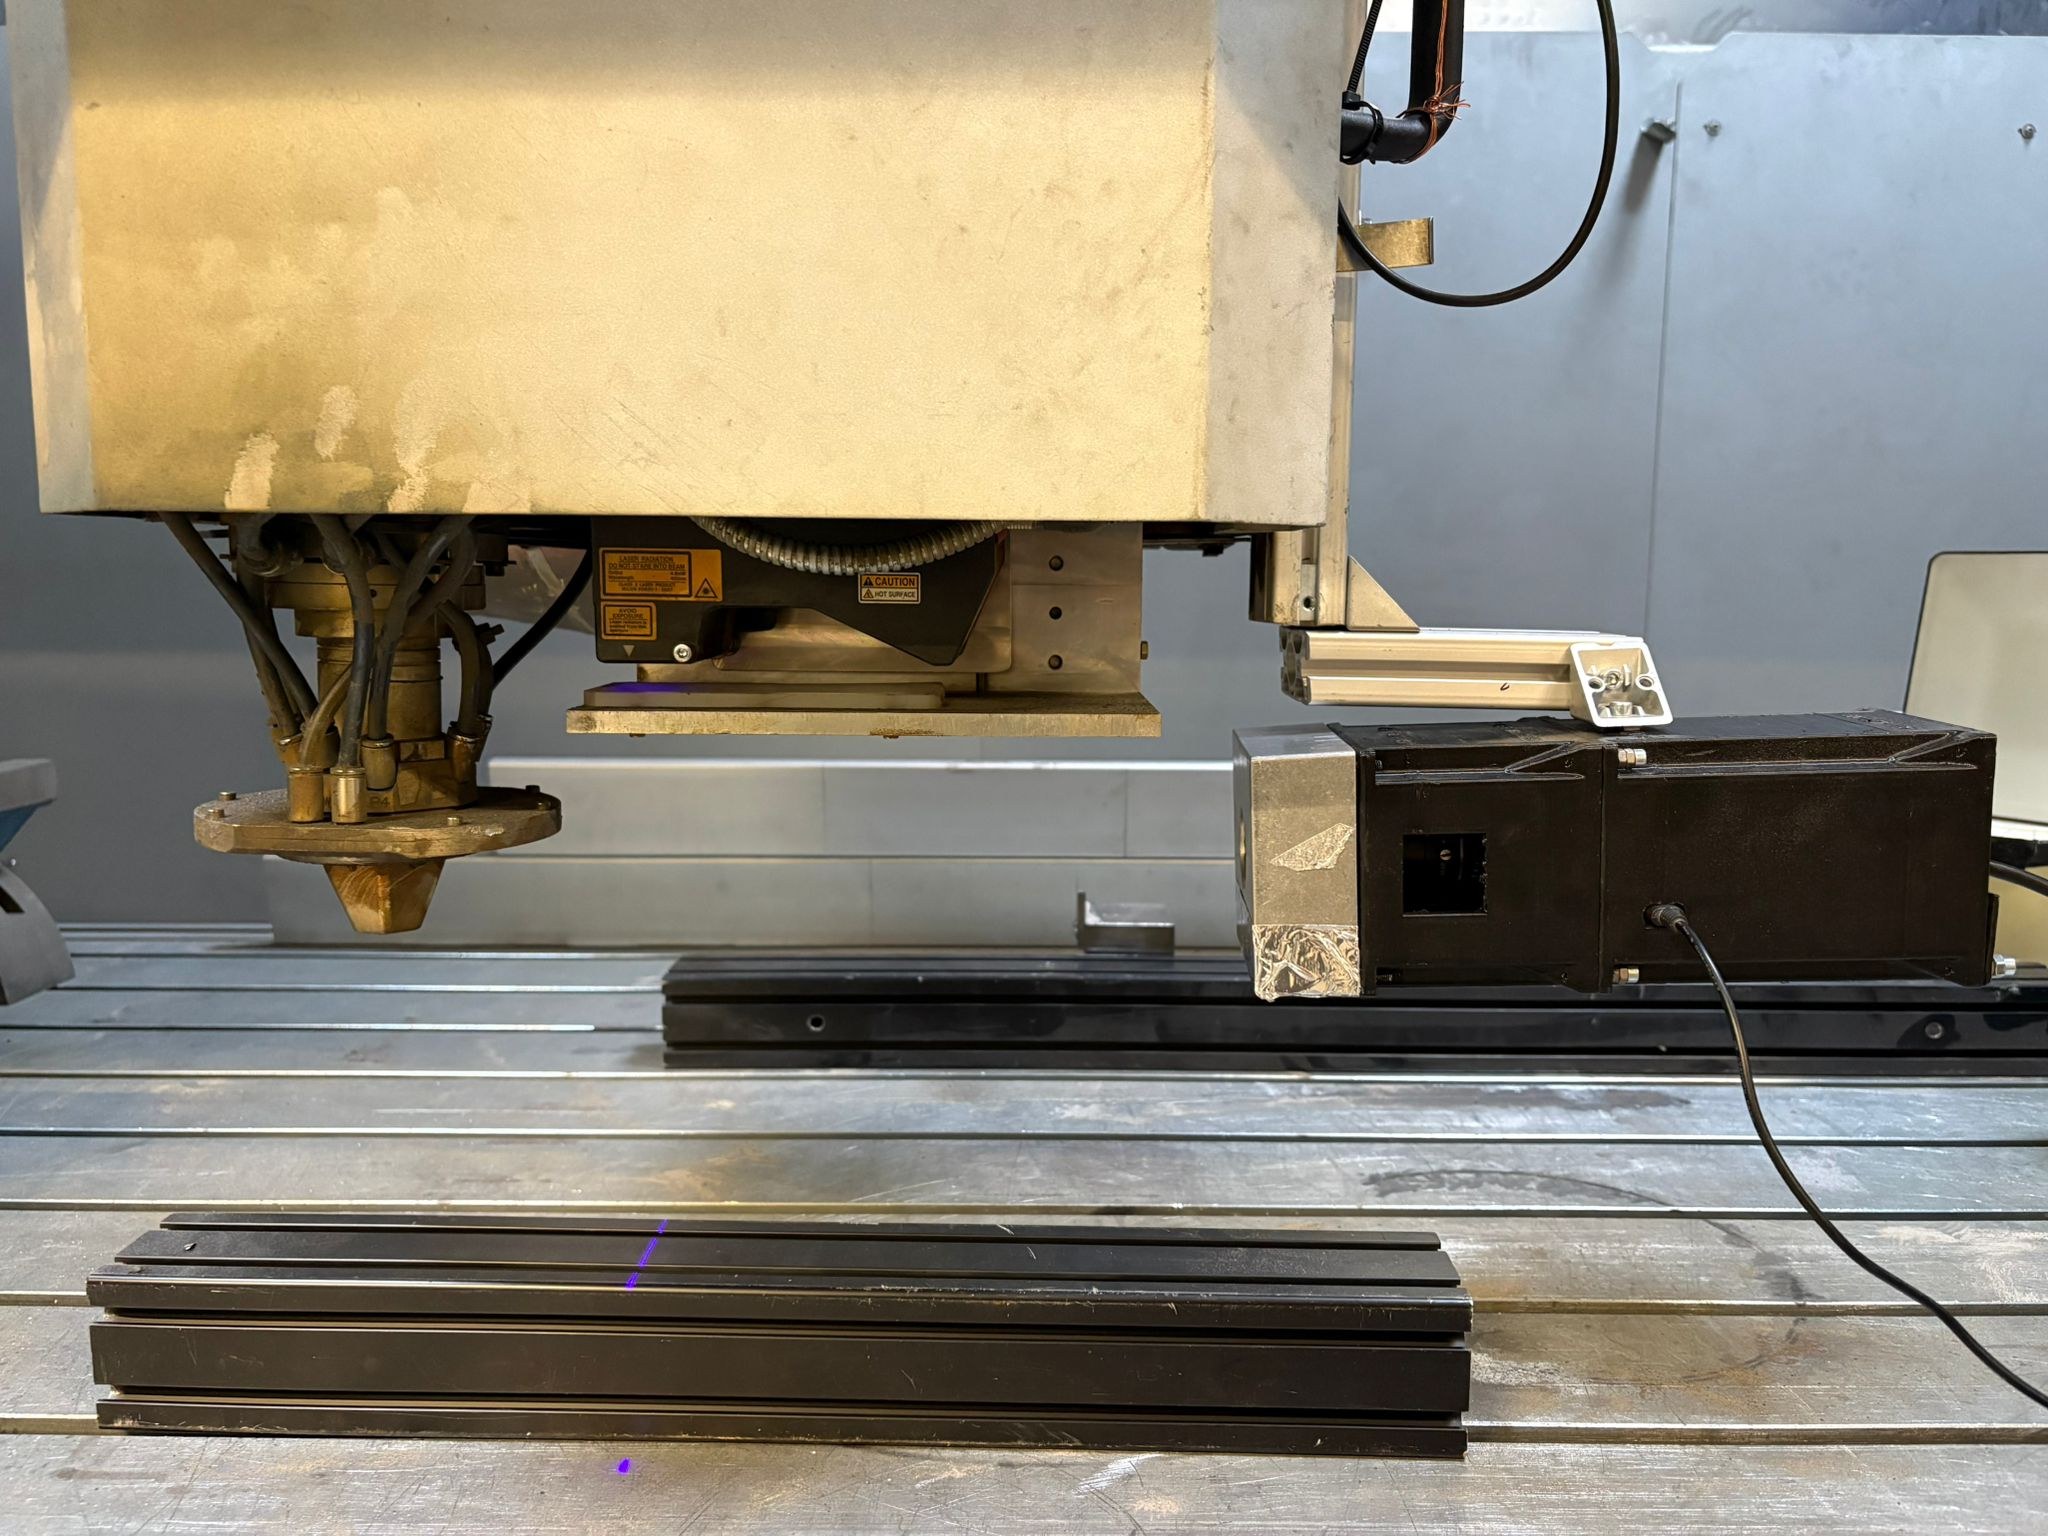
Artikel
Arbeitsabstand und Aufbauhöhe bei LMD messen
Wir messen Arbeitsabstand und Aufbauhöhe, um Veränderungen zwischen Düse, Schmelzbad und Bauteiloberfläche früh zu erkennen. So wird der Arbeitsabstand zum messbaren Prozesssignal statt zum versteckten Risiko beim Einrichten.
Artikel
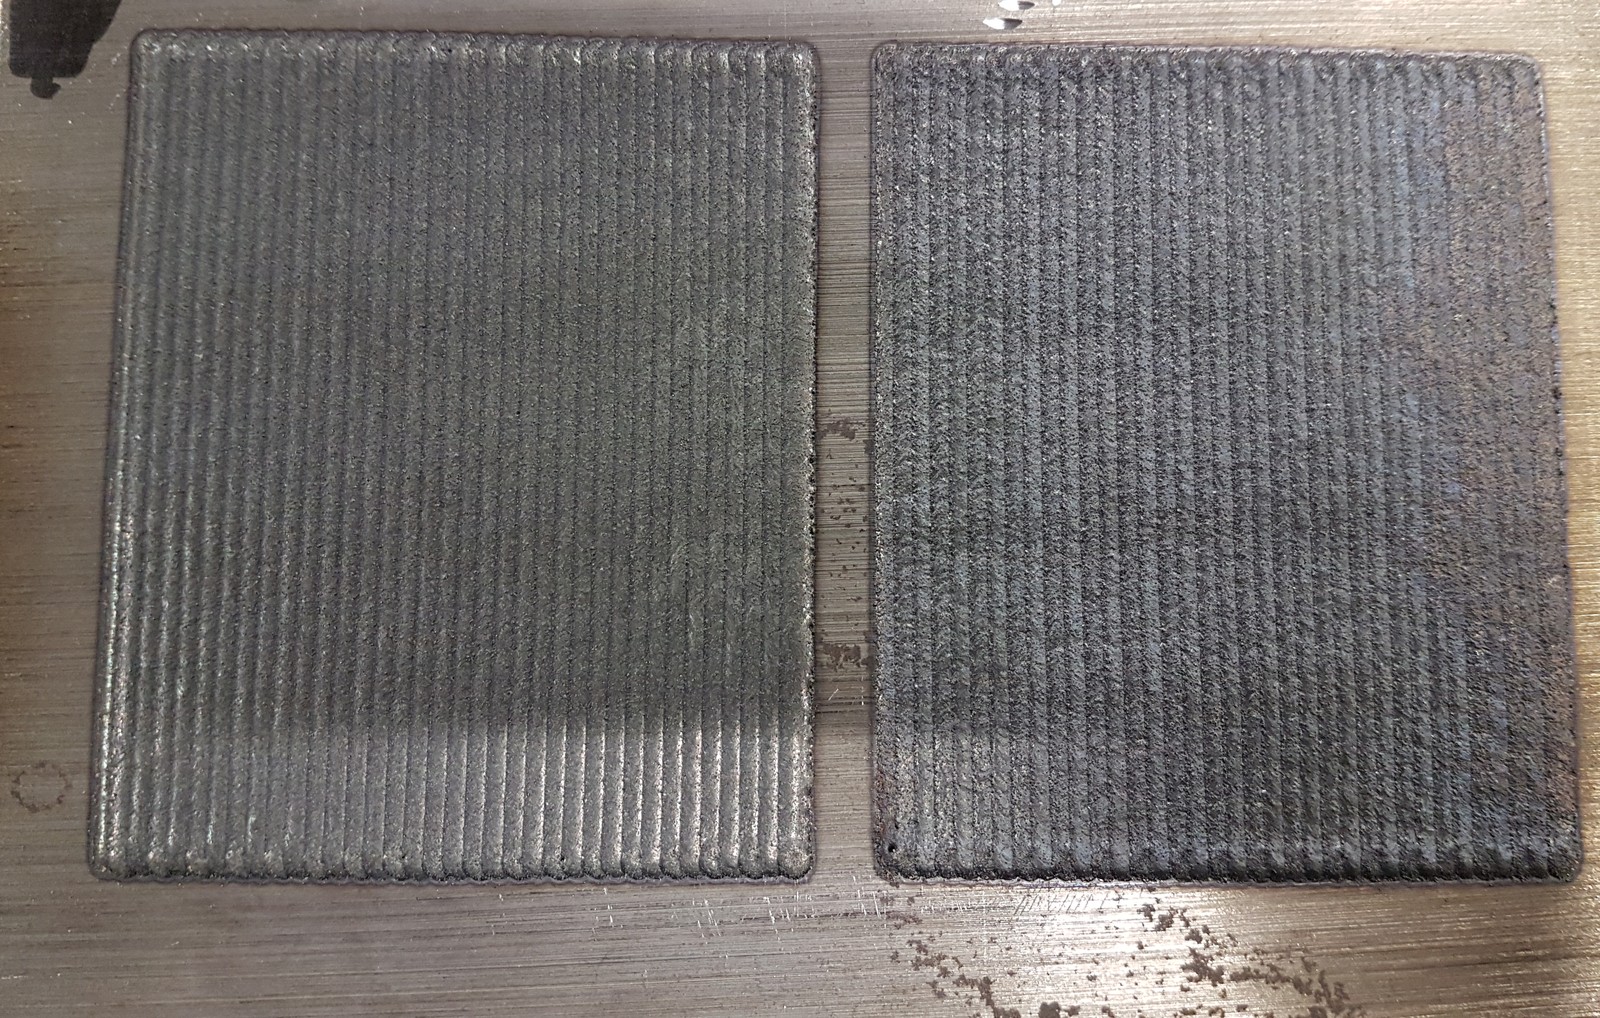
Wolframcarbid-Hartauftrag mit LMD: Entwicklung und Prüfung
Wolframcarbidhaltige LMD-Schichten bewerten wir an Probekörpern – mit Rissprüfung, Oberflächenbefund und Metallografie. Wie viel Hartphase und welche Matrix passen, hängt von Grundwerkstoff, Belastung und Abnahmekriterien ab.
Artikel
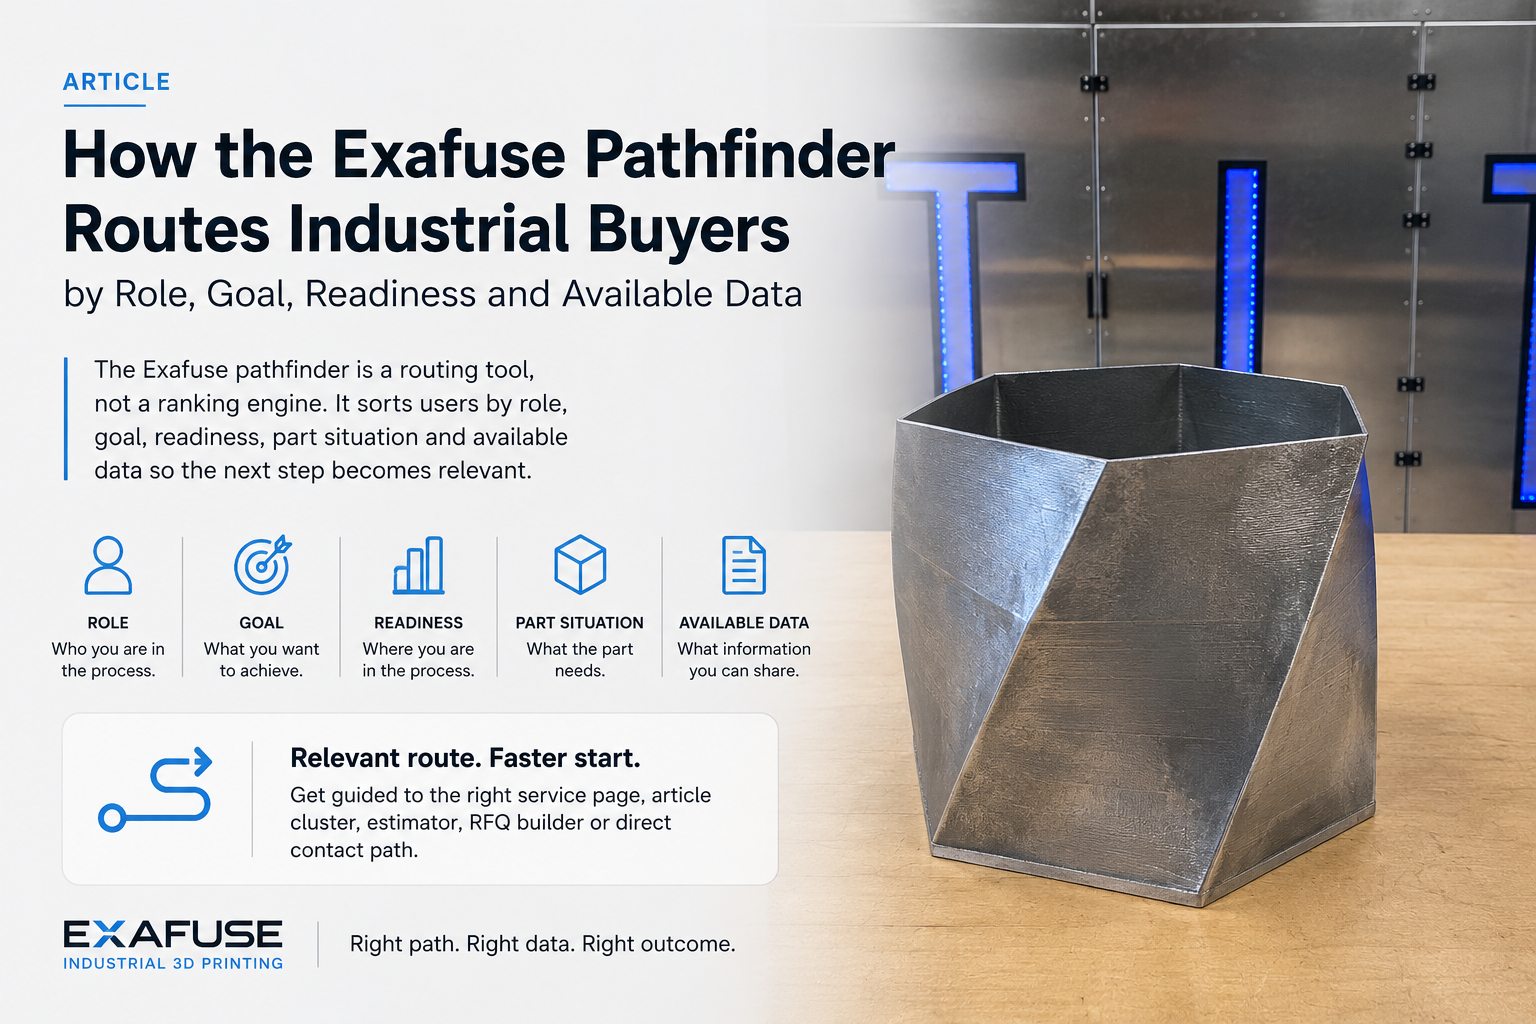
Wie der Projekt-Wegweiser eine Projektanfrage einordnet
Der Projekt-Wegweiser empfiehlt Ihnen anhand von Projektziel, Bauteilzustand und vorhandenen Daten einen sinnvollen ersten Schritt.
Artikel
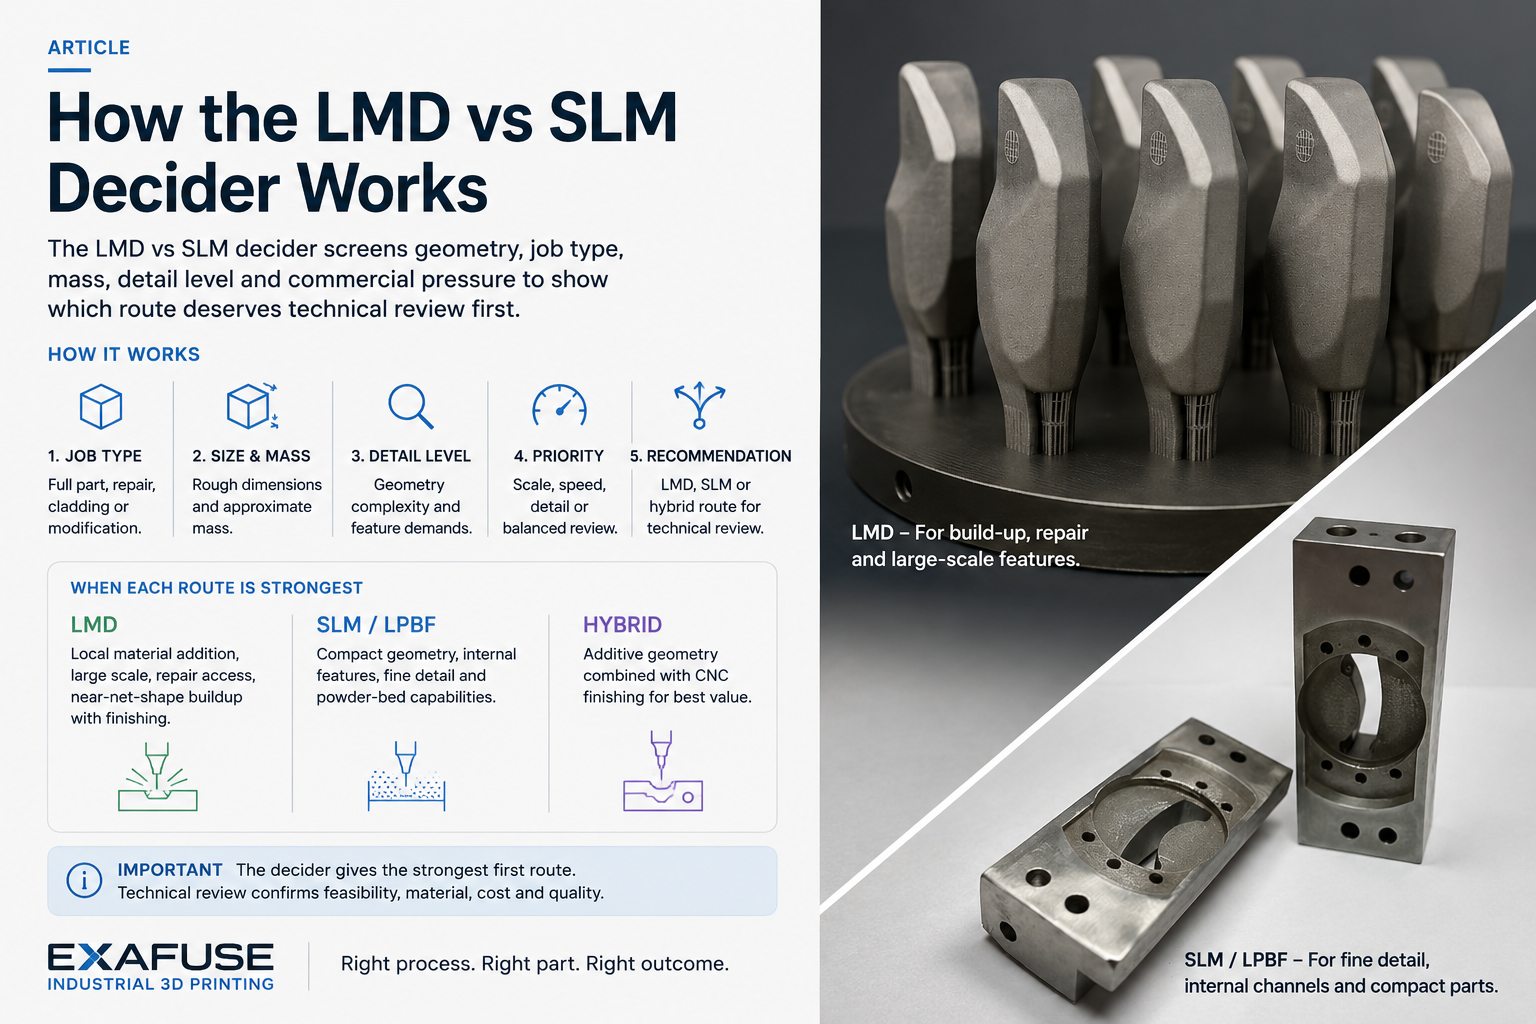
Verfahrenswahl LMD oder SLM: So funktioniert der Vergleich
Die Verfahrenswahl LMD oder SLM vergleicht Projektart, Abmessungen, Masse und Detailgrad und zeigt, welches Verfahren wir zuerst technisch prüfen sollten.
Artikel
Beispiel: Warum sich LMD für große Reparaturbauteile eignet
Muss an einem großen vorhandenen Bauteil nur ein Bereich wiederhergestellt, bearbeitet und geprüft werden, ist LMD meist besser geeignet als SLM / LPBF.
Artikel
Beispiel: SLM für kompakte Bauteile mit Innenkanälen
Laserstrahlschmelzen im Pulverbett (SLM / LPBF) ist meist die bessere Wahl, wenn kompakte Geometrie, Innenkanäle und fein integrierte Details die Funktion des Bauteils bestimmen.
Artikel
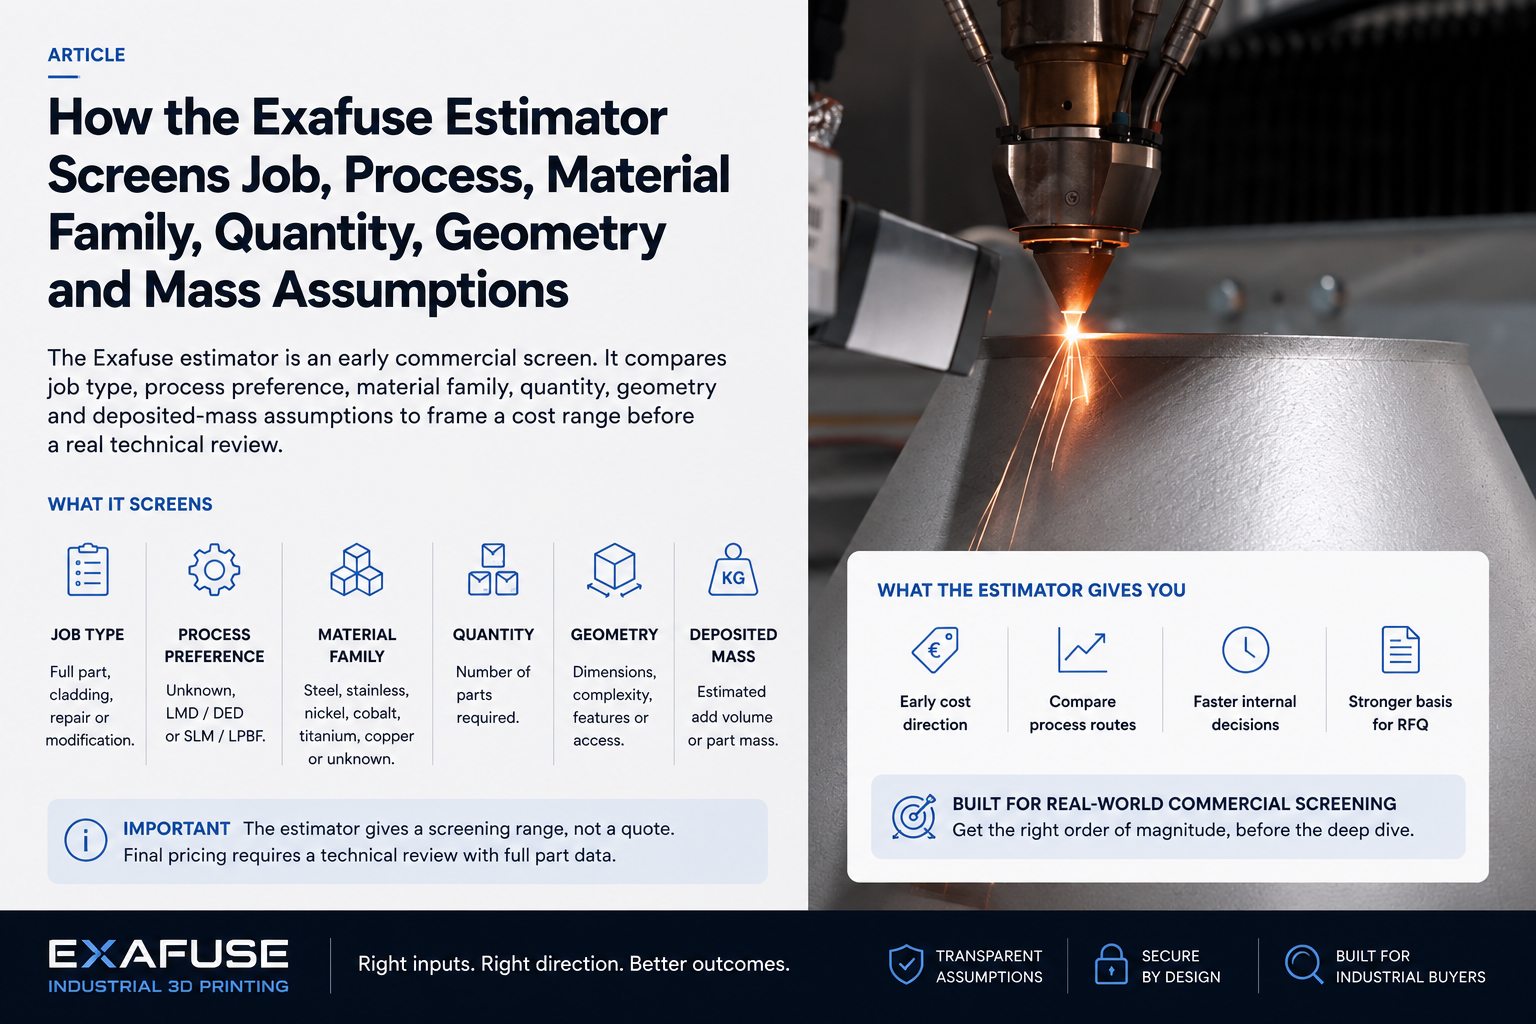
Welche Annahmen der Kostenschätzer berücksichtigt
Der Kostenschätzer berechnet aus Projektart, Verfahren, Werkstofffamilie, Menge und Auftragsmasse einen ersten Kostenbereich – noch vor der technischen Prüfung.
Artikel
Reparatur oder Neuteil? So funktioniert der Kostenvergleich
Der Rechner vergleicht die Gesamtkosten von Reparatur und Neuteil. Er berücksichtigt Teilepreis, Reparaturkosten, Stillstand, Lieferzeiten, Zusatzaufwand und einen Unsicherheitspuffer.
Artikel
Werkstofffamilien nach Beanspruchung auswählen
Das Tool Werkstoffauswahl fragt zuerst Beanspruchung, Grundwerkstoff, Umgebung, Temperatur, gewünschte Oberfläche und Prüfbedarf ab. Erst dann grenzt es passende Werkstofffamilien ein.
Artikel
Checkliste Angebotsanfrage: Laserbeschichten und LMD-Reparatur
Eine belastbare Anfrage für Laserbeschichten oder LMD-Reparatur beschreibt das Bauteil, die Ziel- oder Schadenszone und den Grundwerkstoff. Dazu kommen gewünschte Funktion, Nachbearbeitung, Termin und Abnahmeanforderungen.
Nächste Aktion
Vom Leitfaden zur passenden Entscheidung
Wissensseiten sind besonders nützlich, wenn sie direkt in Prozesswahl, Werkstoffauswahl, Kosteneinschätzung oder Anfragevorbereitung münden.
Hilft bei der Einordnung, wenn Bauteilproblem und Ziel klar sind, die passende Leistung aber noch offen ist.
EntscheidungstoolLMD, SLM oder Hybrid vergleichenBerücksichtigt Größe, Detailgrad, bestehendes Bauteil, Nachbearbeitung und Risiko vor einer Fertigungsanfrage.
WerkstoffauswahlWerkstoffrichtung einordnenStartet bei Verschleiß, Korrosion, Temperatur, Grundwerkstoff und Zieloberfläche.
KosteneinordnungKostentreiber einordnenHilft, Abmessungen, Materialfamilie, Menge und Prozessannahmen früh einzuordnen.