
Ausgangslage

Ein beschädigter Zapfen macht die ganze Welle unbrauchbar
Wellen verlieren ihren Wert meist an wenigen Stellen: am Zapfen, am Lagersitz, an der Dichtfläche oder am Wellenende. Der übrige Wellenkörper ist oft noch voll funktionsfähig. Trotzdem kann ein einziger Riss die ganze Welle stilllegen.
Ein Neuteil ist häufig teuer und nicht kurzfristig lieferbar. Fehlt das Ersatzteil, wird die Lieferzeit zum eigentlichen Kostentreiber – nicht der Reparaturpreis.
Typische Ausgangslagen:
- Gerissener Zapfen: Risse am Wellenende, oft bei Wartung oder Reinigung entdeckt.
- Verschlissener Lagersitz oder Dichtsitz: Eingelaufene Funktionsflächen mit Untermaß.
- Bearbeitungsfehler: Ein Durchmesser wurde zu klein gefertigt, der Rest des Bauteils ist in Ordnung.
- Verschlissene Arbeitsfläche: Walzen, Rollen, Hülsen und zylindrische Werkzeuge mit abgetragener Oberfläche.
Vorgehen
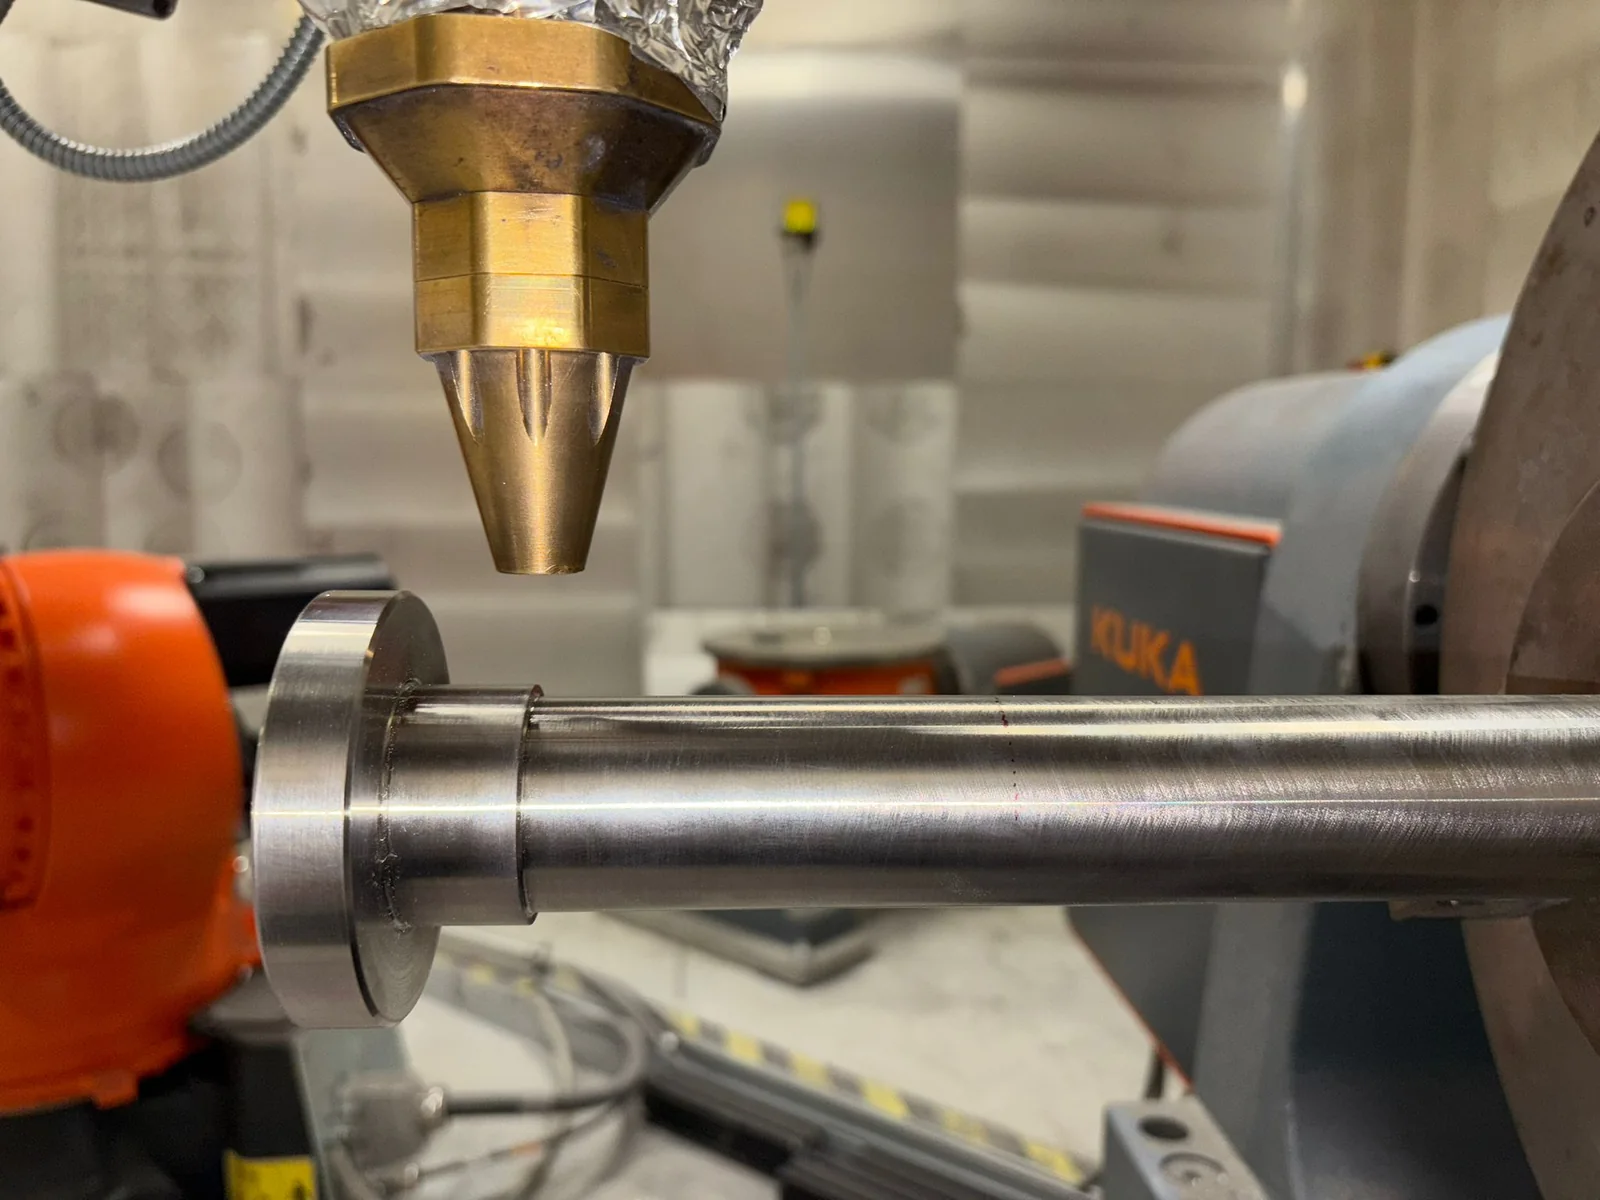
So reparieren wir Wellen mit LMD
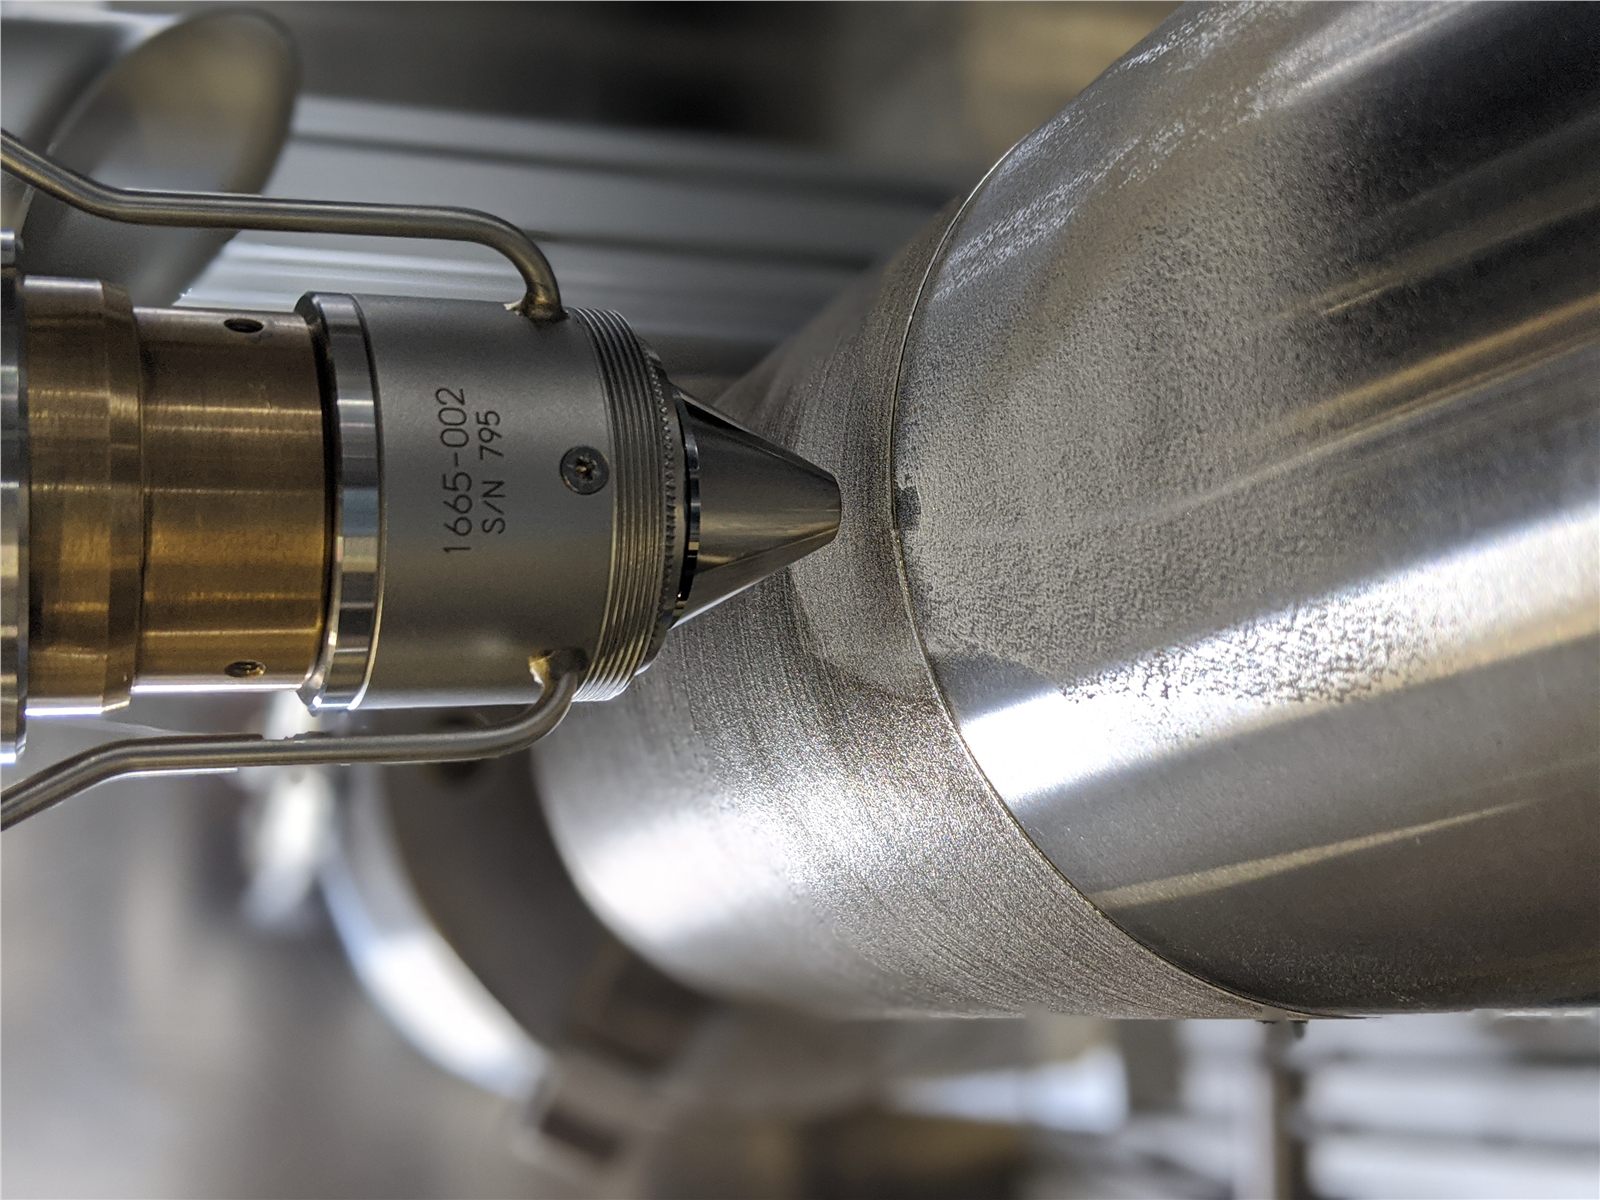
Beim Laserauftragschweißen erzeugt ein Laser ein kleines Schmelzbad, in das Metallpulver eingebracht wird. So entsteht eine metallurgische Bindung zum Grundwerkstoff. Die Rotationsachsen der Anlage führen die Welle, damit die Auftragsspuren umlaufend und gleichmäßig liegen.
Wir sichten Fotos, Zeichnung, Maße, Grundwerkstoff und Einsatzbedingungen. Dabei klären wir, ob der Schaden lokal begrenzt ist.
Risse und geschädigtes Material tragen wir ab, statt sie zu überdecken. Bei der Extruderschnecke haben wir den gerissenen Wellenabschnitt vollständig abgetrennt.
Wir legen Auftragszone, Werkstoff, Bearbeitungszugabe und Wärmeführung fest – und die spätere Endbearbeitung.
Das Metall wird Spur für Spur nur dort aufgebaut, wo es fehlt.
Vor der Endbearbeitung prüfen wir den aufgetragenen Durchmesser. Bei der Spindel standen danach etwa 1,75 mm Aufmaß für die Bearbeitung zur Verfügung.
Die Welle wird auf Form, Oberfläche und Passung gebracht. Anschließend prüfen wir nach den vorab vereinbarten Abnahmekriterien.
- Schaden bewerten
- Schaden entfernen
- Aufbau planen
- Material auftragen
- Messen
- Endbearbeiten und prüfen

Werkstoffe: Je nach Grundwerkstoff und Beanspruchung kommen Stähle, Nickelbasislegierungen oder Kobaltbasislegierungen und hartstoffhaltige Systeme infrage. Dokumentiert sind unter anderem Inconel 718 an einer Spindel sowie Stellite 6, Stellite 12 und FeCrV15Ni6 an einem zylindrischen Werkzeug. Mehr dazu unter Werkstoffe.
Grenzen

Wann eine LMD-Reparatur nicht sinnvoll ist
Nicht jede Welle sollte repariert werden. Wir raten ab, wenn
- der Grundwerkstoff oder sein Zustand unbekannt ist und sich nicht klären lässt,
- der Schaden systemisch ist, etwa bei großflächigen oder unkontrollierten Rissen,
- die Schadenszone für Laser, Pulverstrahl oder Nachbearbeitung nicht zugänglich ist,
- nach dem Auftrag keine Endbearbeitung auf Sollmaß möglich ist,
- ein Neuteil schnell und günstig verfügbar ist,
- die geforderte Qualifizierung nicht erreicht werden kann.
Ein klares Nein ist dann glaubwürdiger als ein spekulativer Auftrag. Die Projektbeispiele unten gelten für den jeweils dokumentierten Bauteilzustand; für jede neue Welle prüfen wir Werkstoff, Prozess und Abnahme gesondert.
Projektbeispiele
Wellen und zylindrische Bauteile aus unseren Projekten
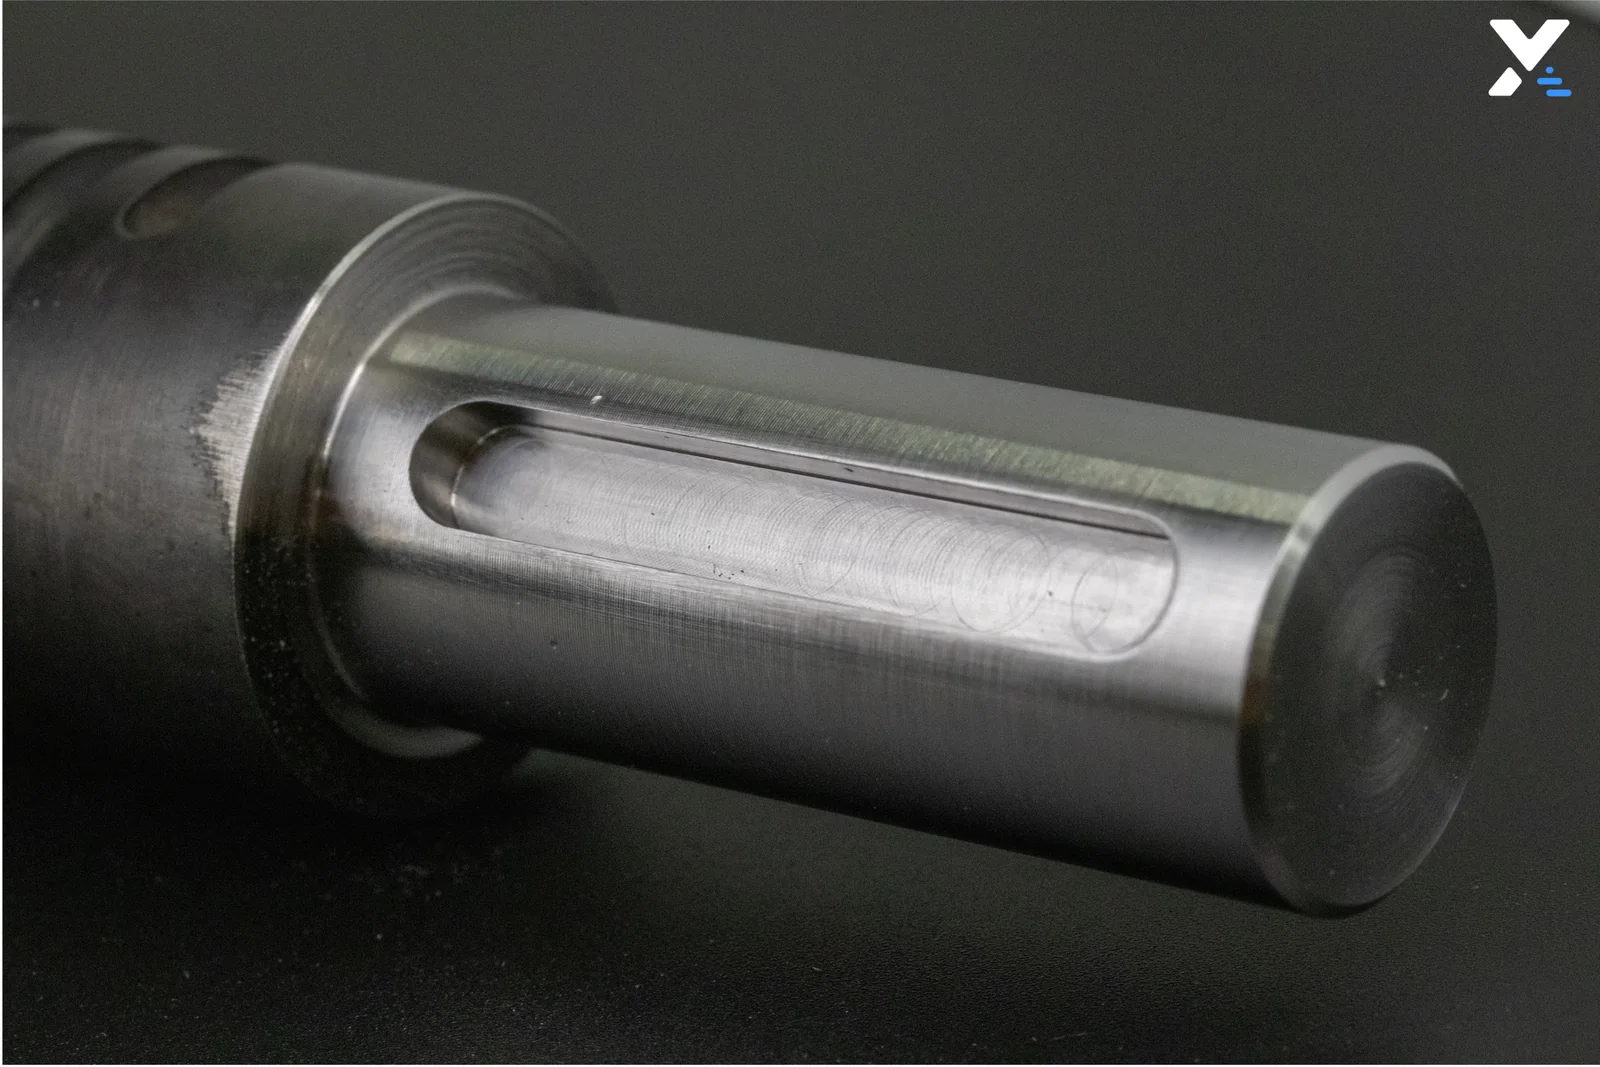
Extruderschnecke: gerissene Zapfenwelle neu aufgebaut Bei der Reinigung einer Nobufil-Extrusionsanlage fielen schwere Risse an der Zapfenwelle auf. Eine Ersatzschnecke war beim Hersteller nicht kurzfristig verfügbar. Wir haben den gerissenen Abschnitt entfernt, die Geometrie mit LMD neu aufgebaut und anschließend gefräst. Fallstudie Extruderschnecke ansehen

Spindel: Untermaß in 24 Stunden behoben Ein Spindelmerkmal war nach der Bearbeitung zu klein. Wir haben Inconel 718 über 85 mm Länge aufgetragen und etwa 1,75 mm Aufmaß für die Endbearbeitung geschaffen. In diesem Fall dauerte die Reparatur 24 Stunden. Fallstudie Spindelreparatur ansehen
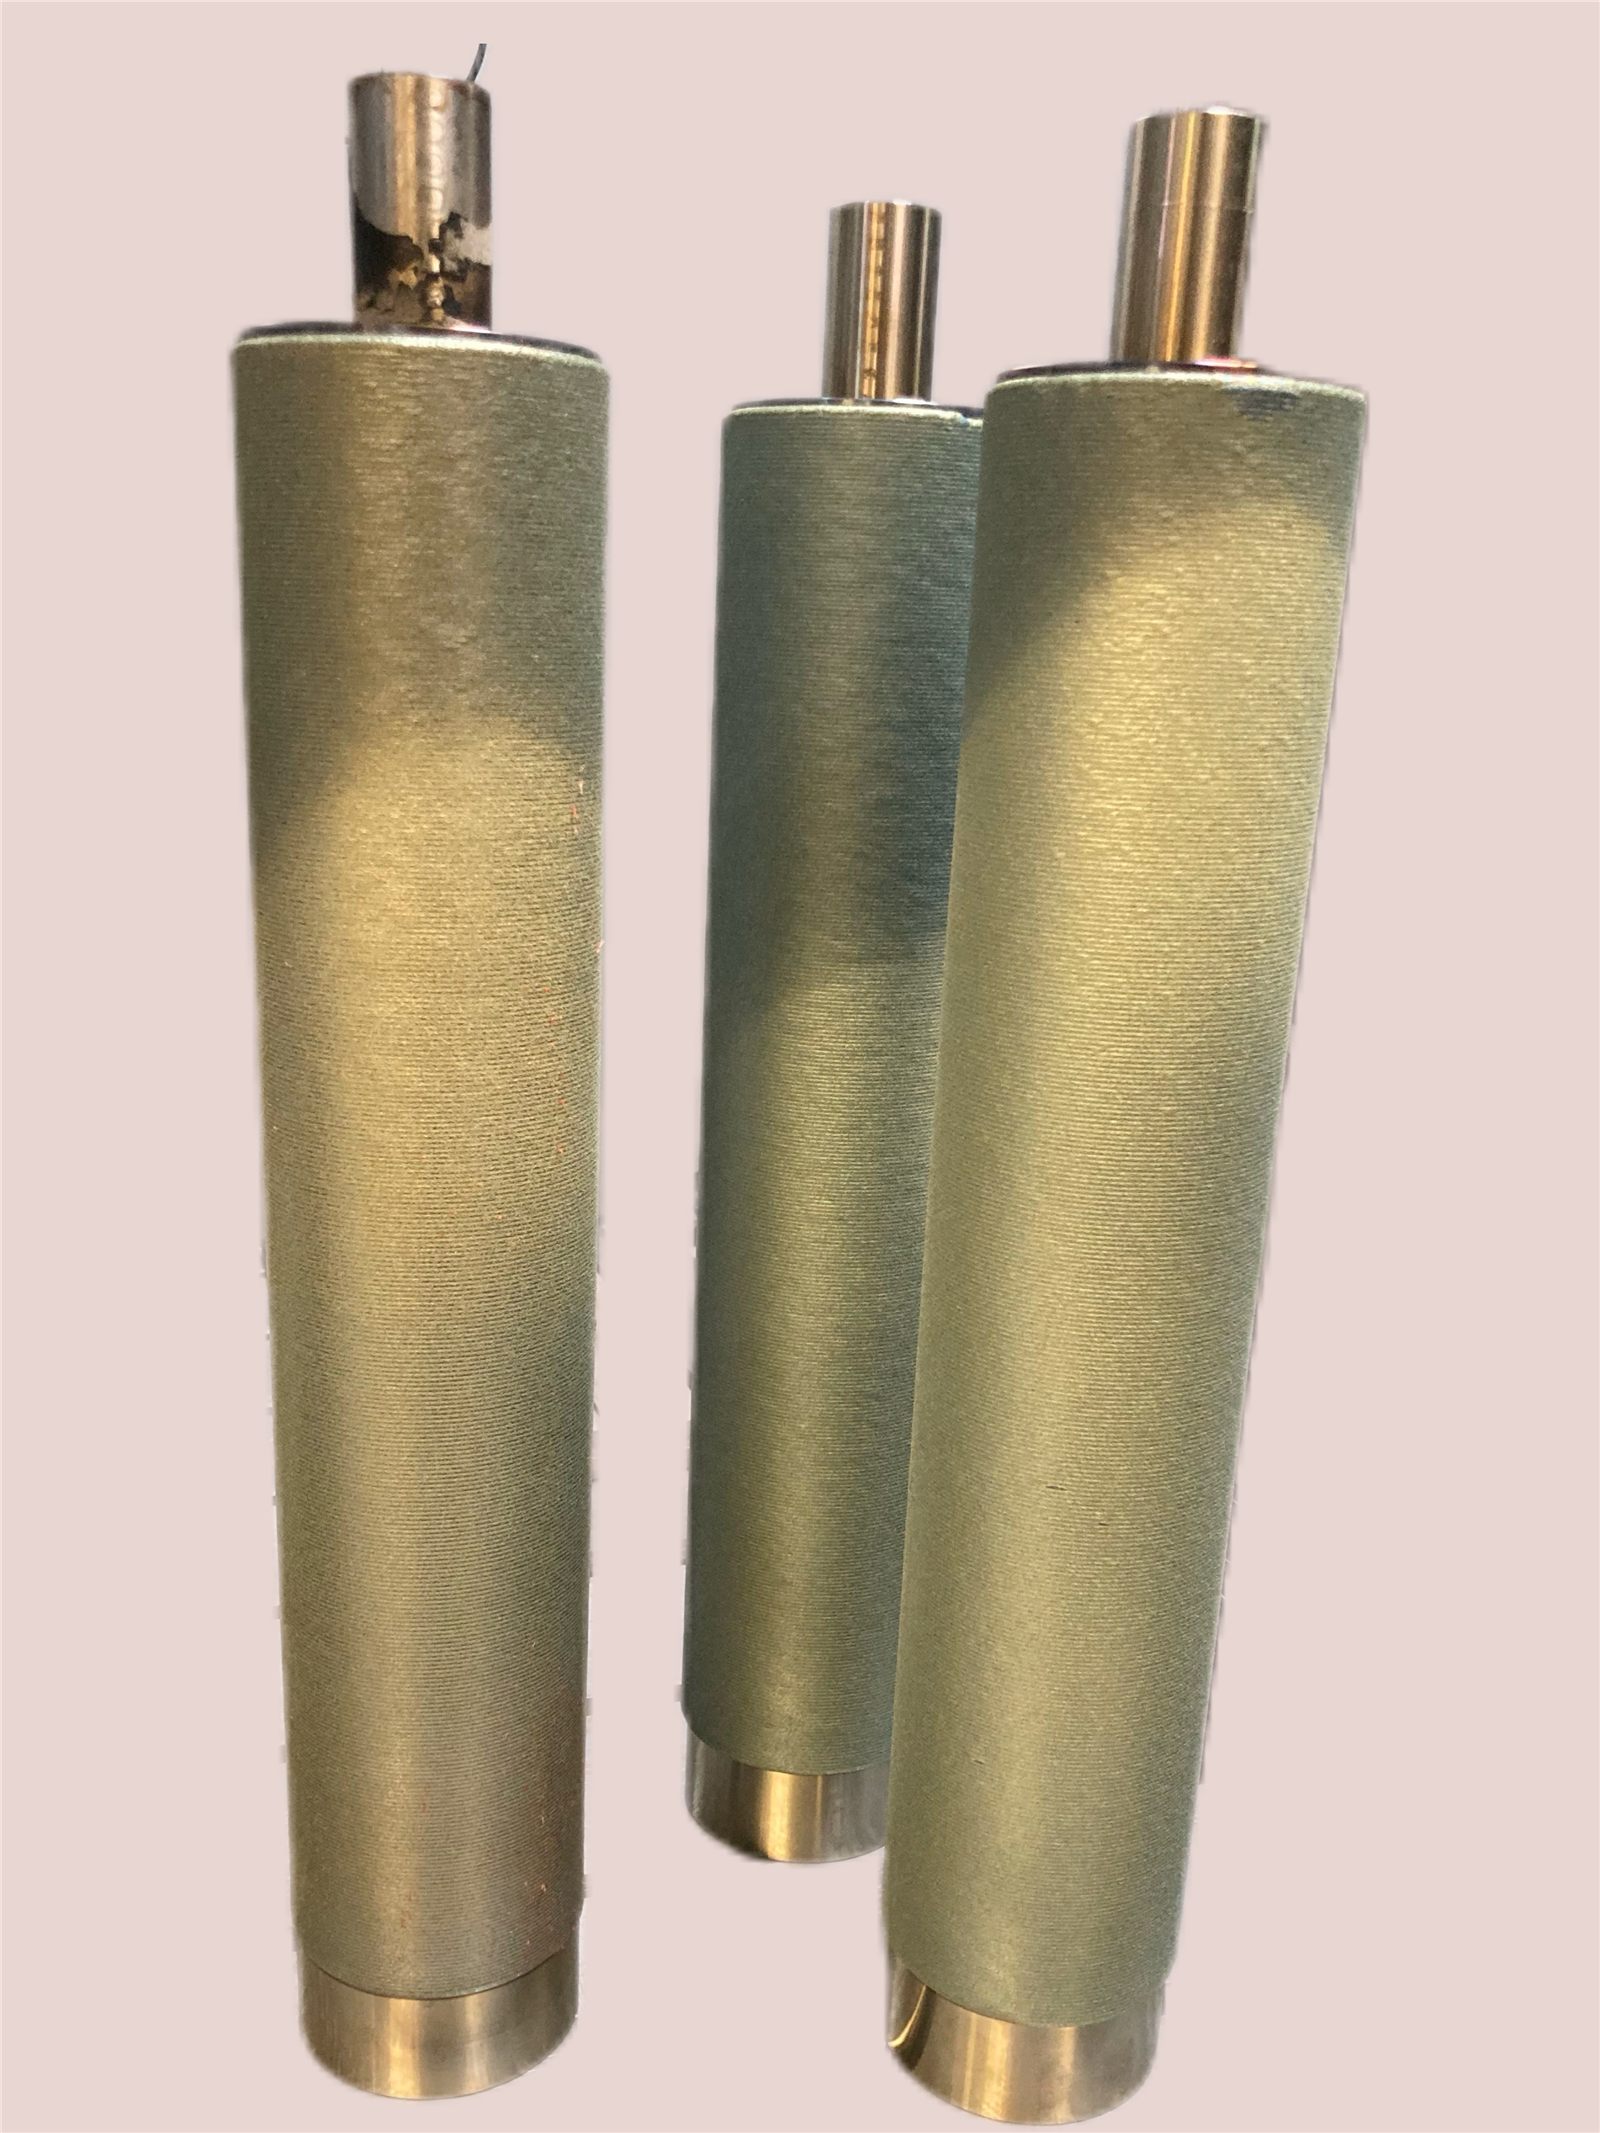
Zylindrisches Werkzeug: Durchmesser kontrolliert aufgebaut Bei einem zylindrischen Rolling Die wuchs der Durchmesser von etwa 79 mm auf den unteren 80-mm-Bereich. Wir haben Stellite 6, Stellite 12 und FeCrV15Ni6 verglichen und das Ergebnis mit Metallografie und HV1-Härteprofilen bewertet. Fallstudie Rolling Die ansehen
Weitere Beispiele: Alle Fallstudien
Ausstattung
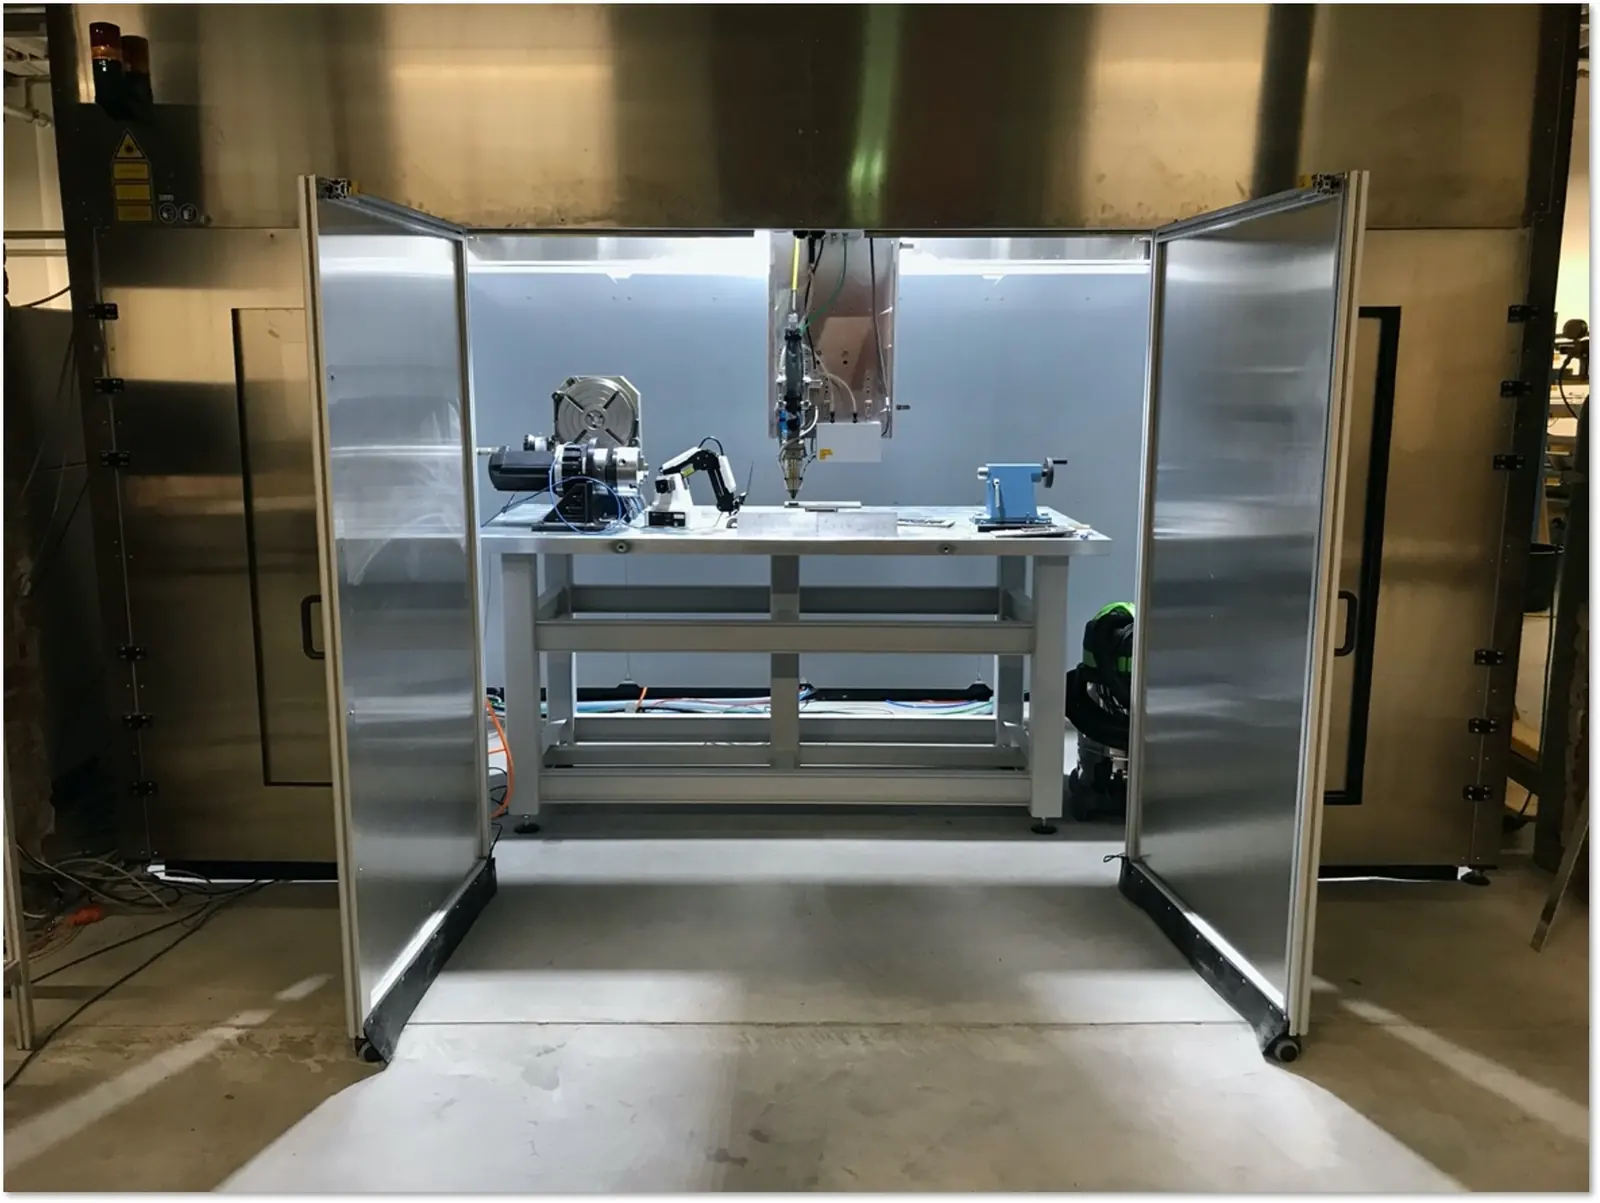
Anlagen für Wellen und rotationssymmetrische Bauteile
CNC-basierte LMD-Anlage
- Bauteilfenster bis 2 × 1 × 2 m bei 4 m³ Bauraum
- Zusätzliche Rotationsachsen für umlaufende Auftragsspuren auf Wellen, Walzen, Hülsen, Lagersitzen, Hydraulikstangen, Schnecken und Ringen
- Integrierte Scanabläufe für Ausrichtung, Geometrieerfassung und Bahnbezug
- Eigene Sensorik zur Prozessbeobachtung und Höhenkontrolle
Robotergestützte LMD-Anlage (Eigenentwicklung)
- Sechs Roboterachsen und drei Positionier- beziehungsweise Rundtischstationen
- Drehtisch bis 1.000 kg, etwa 4 m² zugängliche Arbeitsfläche
- Für Wellen mit Absätzen, Flanschen oder schwer zugänglichen Konturen
Prüfung und Nachbearbeitung
- Mikroskopie und metallografische Präparation (Struers DP-U3) für Querschliffe
- Fräsen, Schleifen, Sandstrahlen und Wärmebehandlung als Teil der Prozesskette; spezialisierte Bearbeitung oder Prüfung durch externe Fachpartner regeln wir transparent im Projektumfang
Details zu allen Anlagen: Technologie und Anlagen
Angebotsanfrage
Diese Unterlagen brauchen wir für Ihr Angebot
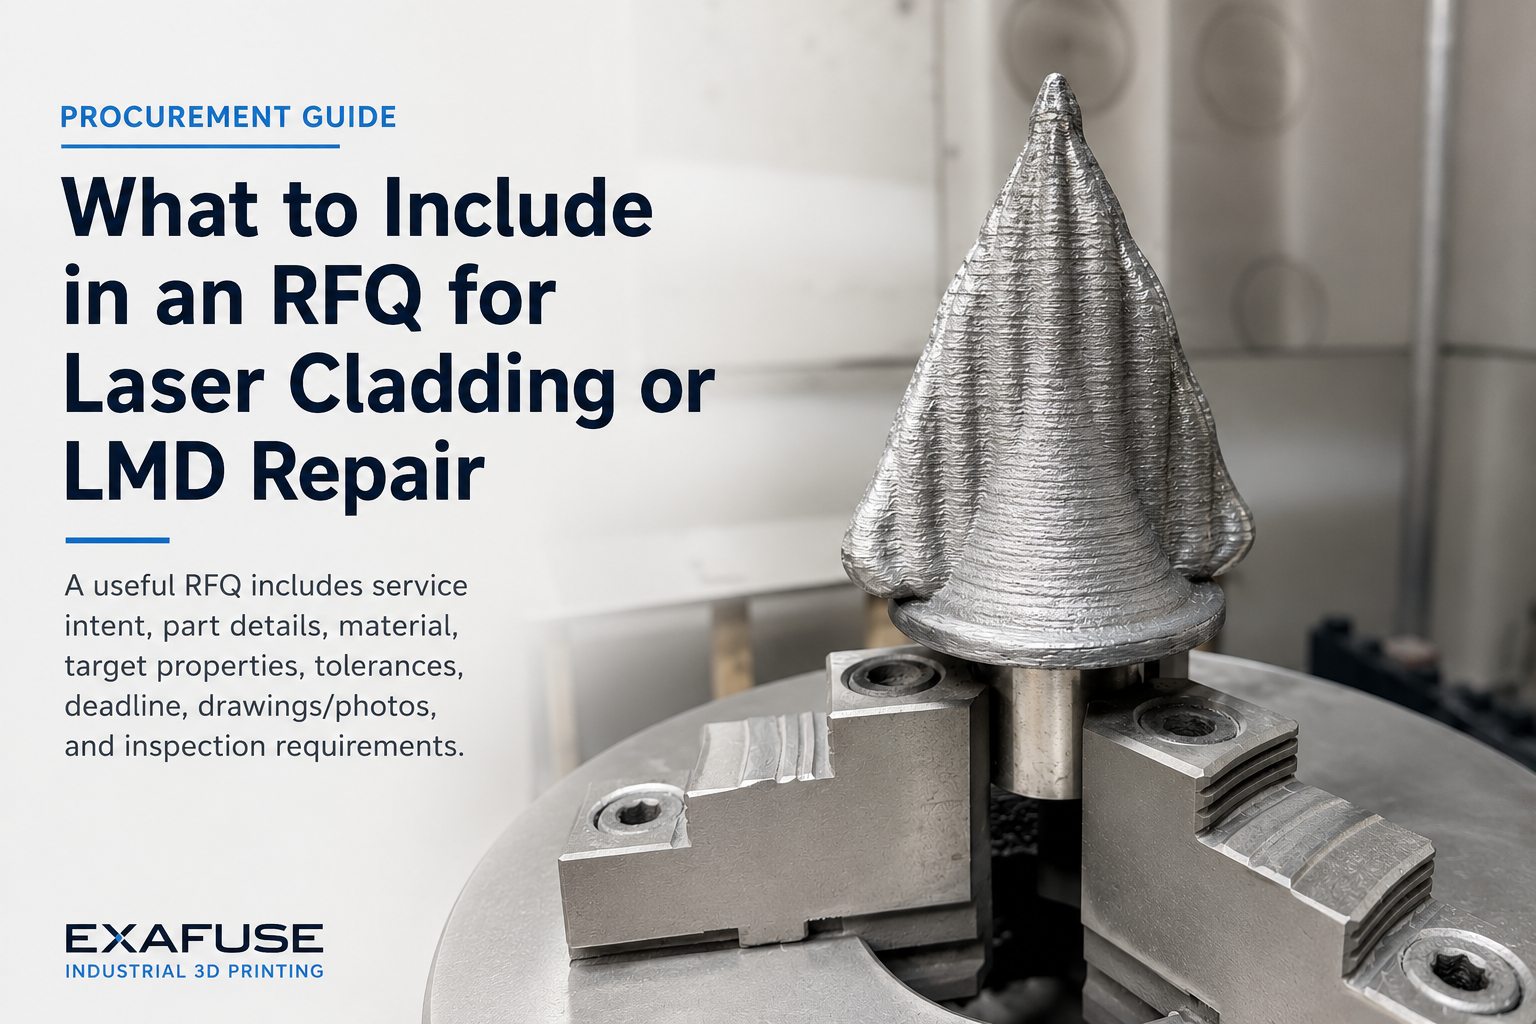
- Fotos der Schadenszone aus mehreren Blickwinkeln, möglichst mit Maßstab
- Zeichnung oder CAD mit Solldurchmesser und Toleranz
- Gemessener Ist-Durchmesser und Länge der beschädigten Zone
- Gesamtlänge, größter Durchmesser und Gewicht der Welle
- Grundwerkstoff und Wärmebehandlungszustand, falls bekannt
- Schadensbild und Einsatzbedingungen
- Geforderte Endoberfläche, Rundheit oder Rundlauf – und ob die Endbearbeitung bei Ihnen oder bei uns erfolgt
- Termin, Stillstandsfenster sowie Preis und Lieferzeit eines Neuteils
- Prüf- und Dokumentationsanforderungen
Unvollständige Angaben sind kein Hindernis. Wir sagen Ihnen, was noch fehlt. Bei vertraulichen Zeichnungen stimmen wir vorab NDA und Übertragungsweg ab.
Hilfreich zur Vorbereitung: Anfrage-Assistent · Rechner Reparatur vs. Neuteil
FAQ

Häufige Fragen zur Wellenreparatur
Was kostet es, eine Welle mit LMD zu reparieren? Einen Pauschalpreis gibt es nicht, weil jede Schadenszone anders ist. Die Kosten hängen vor allem vom Entfernen des Schadens, vom Auftragsvolumen und Werkstoff, von der Aufspannung, der Endbearbeitung, der Prüfung und der Dokumentation ab. Vergleichen Sie die Reparatur mit dem Neuteil inklusive Stillstand während der Lieferzeit – dafür gibt es unseren Rechner Reparatur vs. Neuteil.
Wie schnell bekomme ich eine Rückmeldung und wie lange dauert die Reparatur? Eine erste Einordnung Ihrer Anfrage erhalten Sie an Werktagen innerhalb von 24 Stunden. Die Durchlaufzeit der Reparatur hängt von Schadensumfang, Werkstoff, Nachbearbeitung und Prüfumfang ab. Die Reparatur einer untermaßigen Spindel dauerte in einem dokumentierten Fall 24 Stunden.
Wie groß und schwer darf die Welle sein? Die CNC-basierte LMD-Anlage nimmt Bauteile bis 2 × 1 × 2 m auf und verfügt über zusätzliche Rotationsachsen für Wellen. Die robotergestützte Anlage hat einen Drehtisch bis 1.000 kg.
Welche Werkstoffe können aufgetragen werden? Infrage kommen Stähle, Nickelbasislegierungen sowie Kobaltbasislegierungen und hartstoffhaltige Systeme. Entscheidend sind Grundwerkstoff, Beanspruchung und Bearbeitbarkeit. Dokumentiert sind zum Beispiel Inconel 718 auf einer Spindel sowie Stellite 6, Stellite 12 und FeCrV15Ni6 auf einem zylindrischen Werkzeug.
Wie wird die reparierte Zone geprüft? Den Prüfumfang legen wir vor Auftragsbeginn fest. Typisch sind Maßprüfung, Oberflächen- und Rissprüfung, Härteprüfung sowie Querschliffe zur Bewertung von Bindung, Aufmischung und Gefüge. Welche Methode sinnvoll ist, richtet sich nach Funktion und Risiko der Welle.
Worin unterscheidet sich LMD von thermischem Spritzen oder konventionellem Auftragschweißen? Beim LMD wird Metall lokal aufgeschmolzen und metallurgisch mit dem Grundwerkstoff verbunden. Thermisches Spritzen kann für bestimmte Oberflächen sinnvoll sein, etwa bei dünnen Schichten auf großen, kostensensiblen Flächen. Ob Ersatz, konventionelles Schweißen oder LMD besser passt, klären wir in der Machbarkeitsprüfung.
Nächster Schritt
Lassen Sie Ihre Welle prüfen
Senden Sie Fotos, Maße und Grundwerkstoff. Wir sagen Ihnen, ob eine LMD-Reparatur realistisch ist und welche Angaben noch fehlen.
Machbarkeit anfragen Projekte ansehenTelefon: +49 234 60276628
Weiterlesen: Reparatur und Modifikation · Reparatur oder Ersatz?
Verwandte Anwendungen: Turbinen-, Pumpen- und Generatorteile · Hartauftrag und Verschleißschutz · Alle Anwendungen