
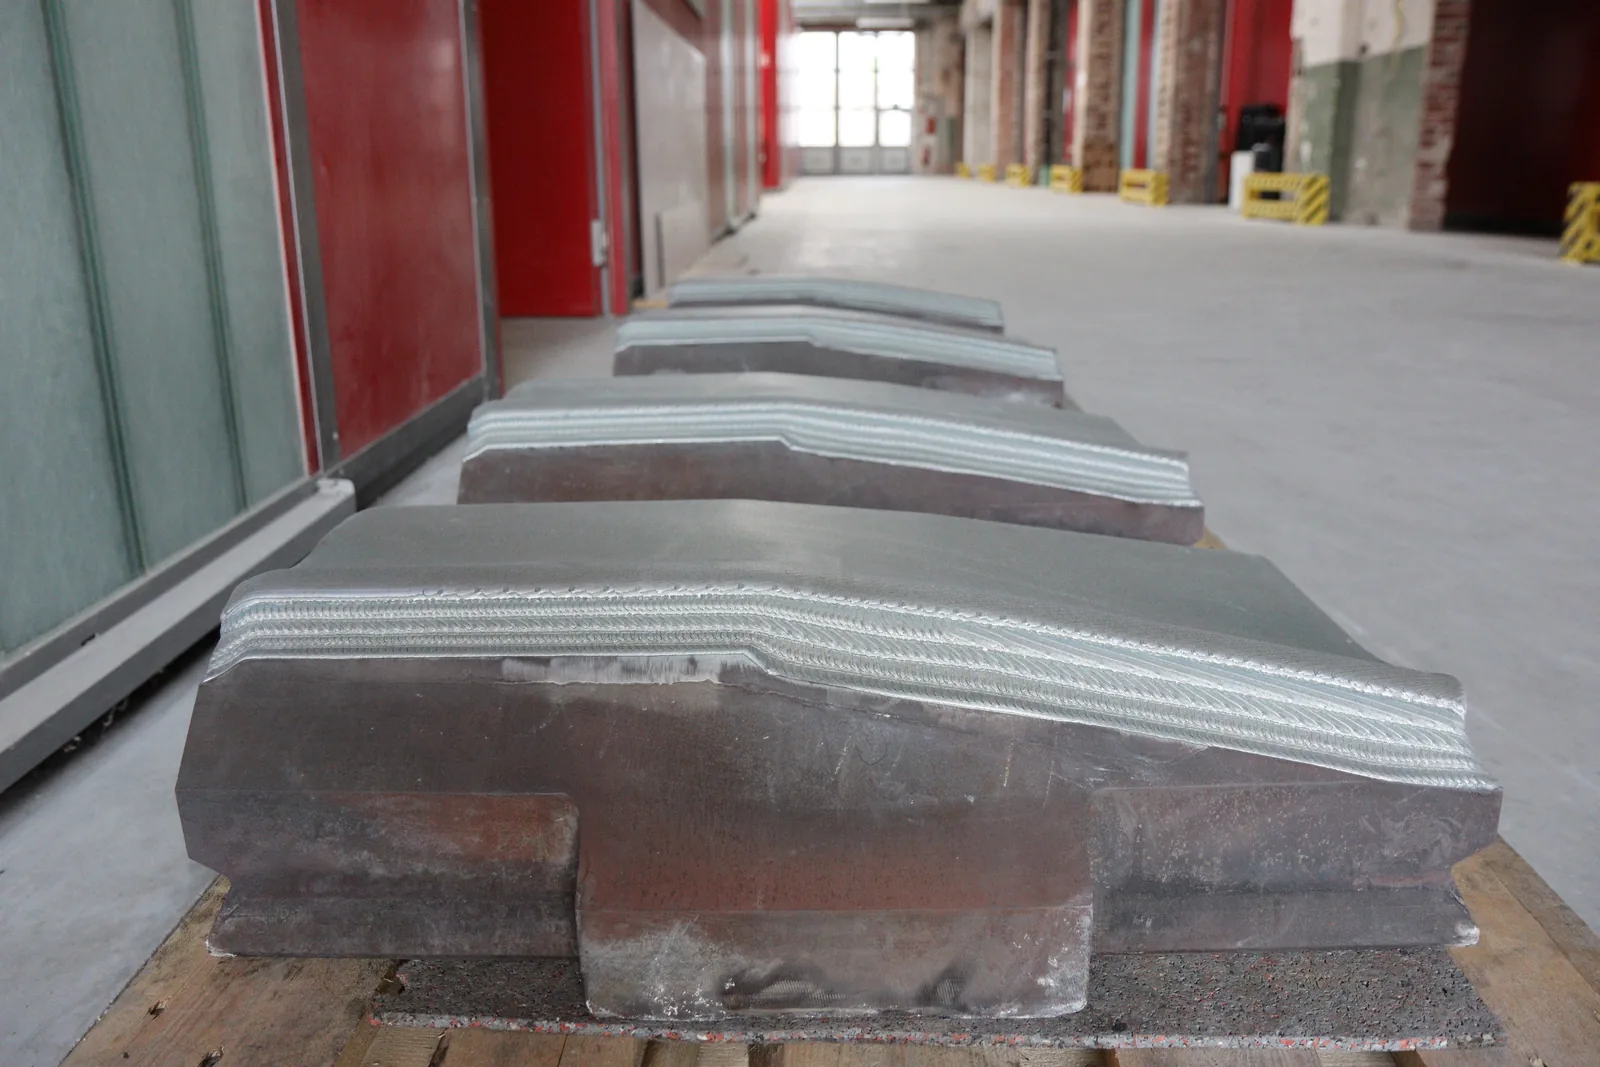
Ausgangslage
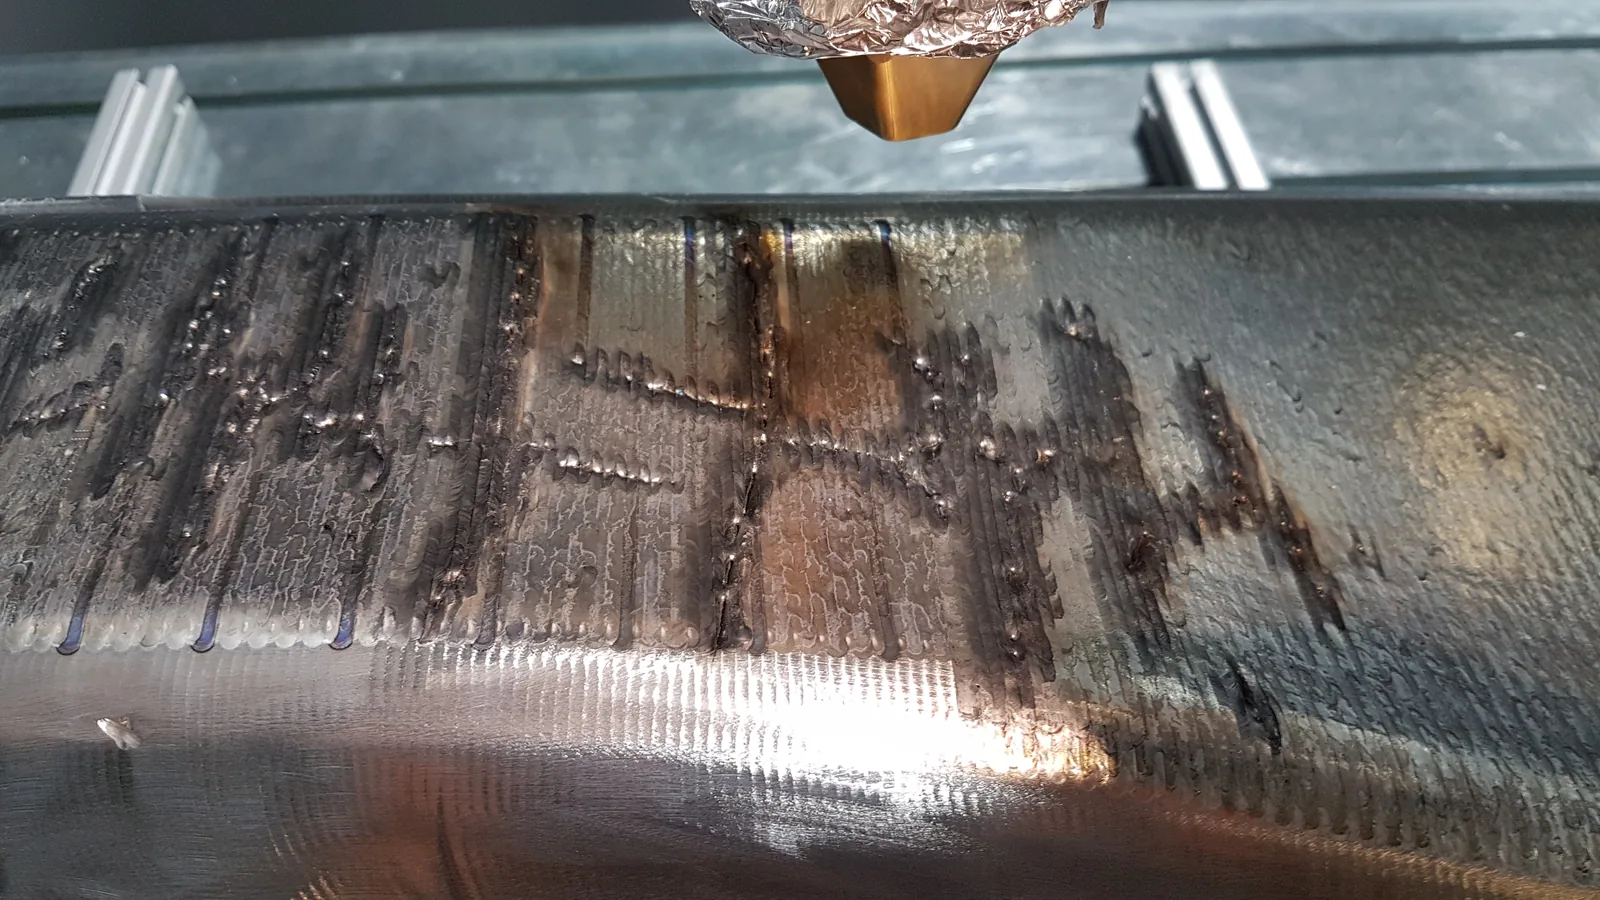
Die Arbeitsfläche verschleißt, der Werkzeugkörper bleibt wertvoll
Schmiedehämmer, Gesenke und Warmumformwerkzeuge verlieren ihren Wert meist an der Arbeitsfläche. Wiederholte Schläge, abrasiver Zunder, Wärme und Verformung setzen ihr zu. Der Werkzeugkörper dahinter ist oft noch einwandfrei.
Typische Schäden:
- Schlagverschleiß und lokale Verformung
- Wärmewechselrisse und Oberflächenrisse
- Radiusverlust und ausgebrochene Kanten
- Oxide und Verlust der Arbeitsgeometrie
Ein neues Werkzeug kostet Geld, braucht Lieferzeit und verursacht häufig Stillstand in der Schmiede. Deshalb lohnt der Vergleich: Reparatur und Beschichtung gegen Neubeschaffung, Stillstand und Prüfaufwand.
Vorgehen
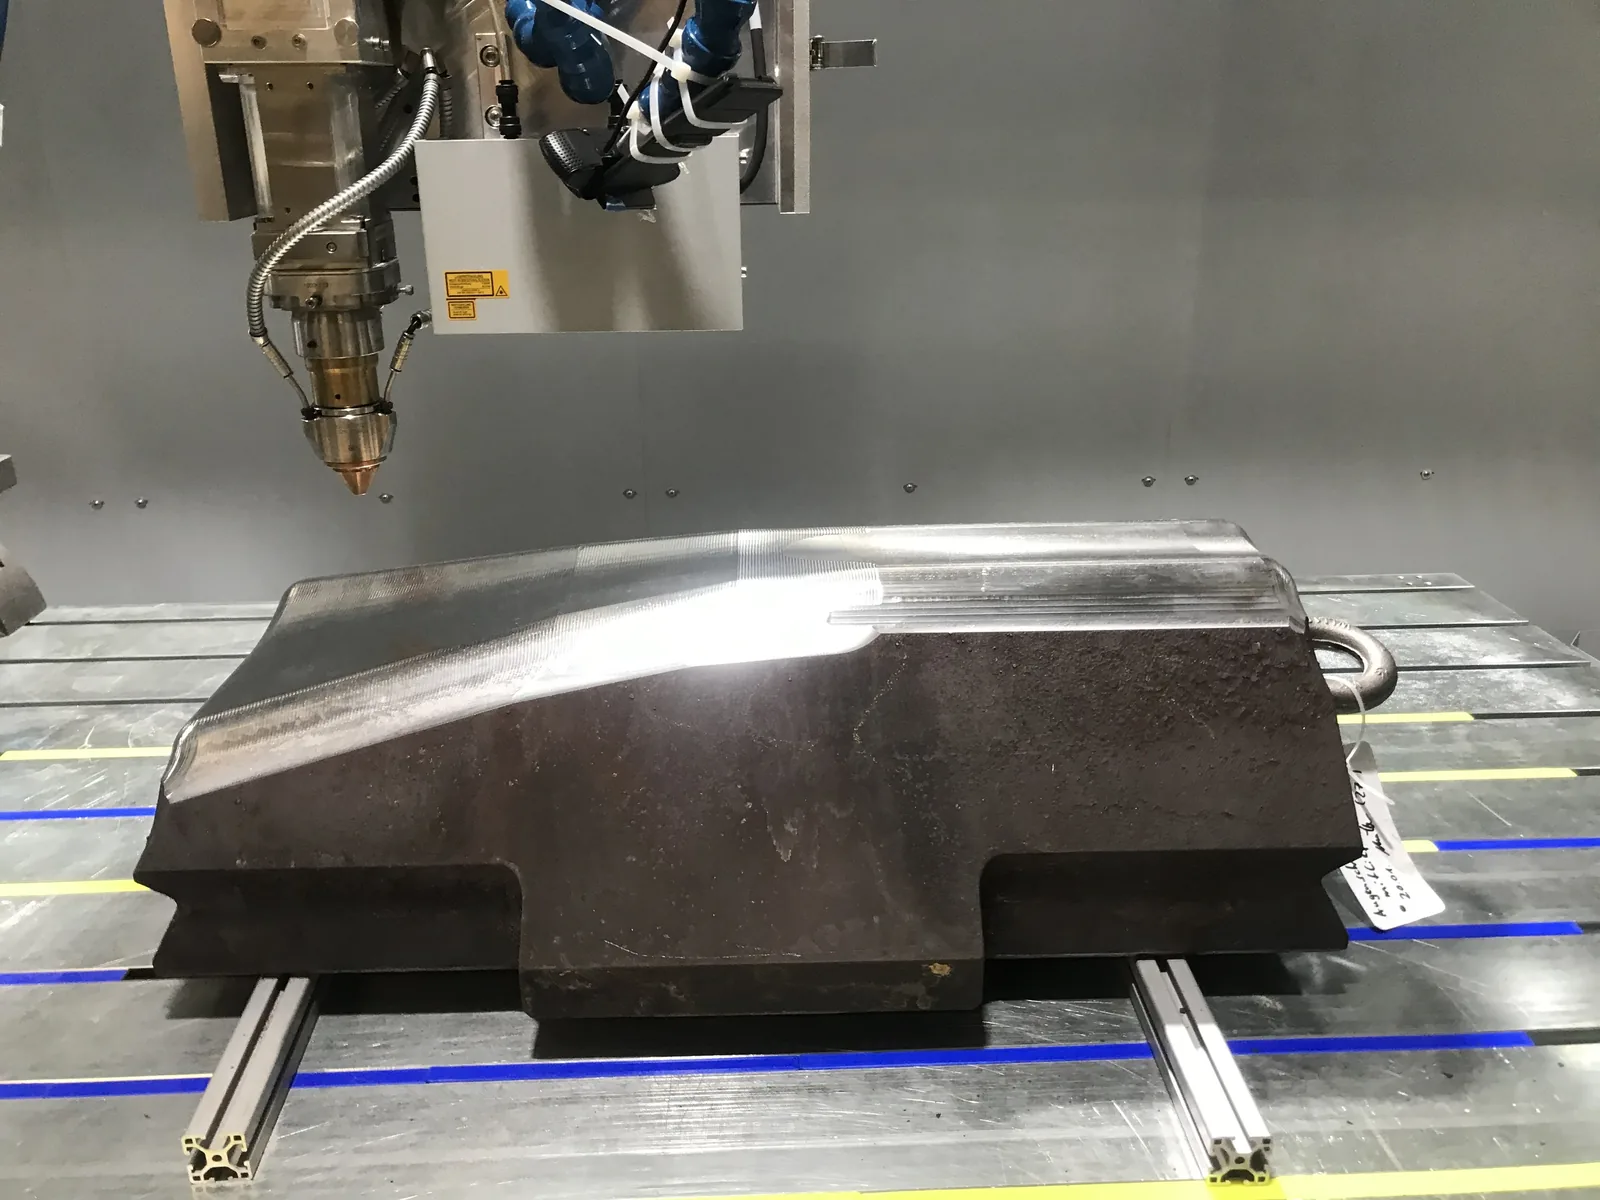
So bauen wir Werkzeuge mit LMD wieder auf
Beim Laserauftragschweißen schmilzt ein Laser die Oberfläche lokal an, während Metallpulver zugeführt wird. Es entsteht eine metallurgische Bindung zum Grundwerkstoff. Material kommt nur dorthin, wo das Werkzeug Geometrie oder Oberflächenfunktion braucht.
Wir dokumentieren Oxide, frühere Reparaturspuren, Risse, Ermüdungszonen und fehlende Geometrie. Nichts davon darf unter einer neuen Schicht verschwinden.
Je nach Werkzeug schleifen, strahlen oder bearbeiten wir die Zone, prüfen auf Risse und entfernen geschädigtes Material.
Gesucht ist das richtige Gleichgewicht aus Verschleißbeständigkeit, Zähigkeit, Aufmischung, Rissrisiko und Bearbeitbarkeit. Infrage kommen Nickel-, Kobalt- oder Eisenbasislegierungen und teils hartstoffhaltige Systeme.
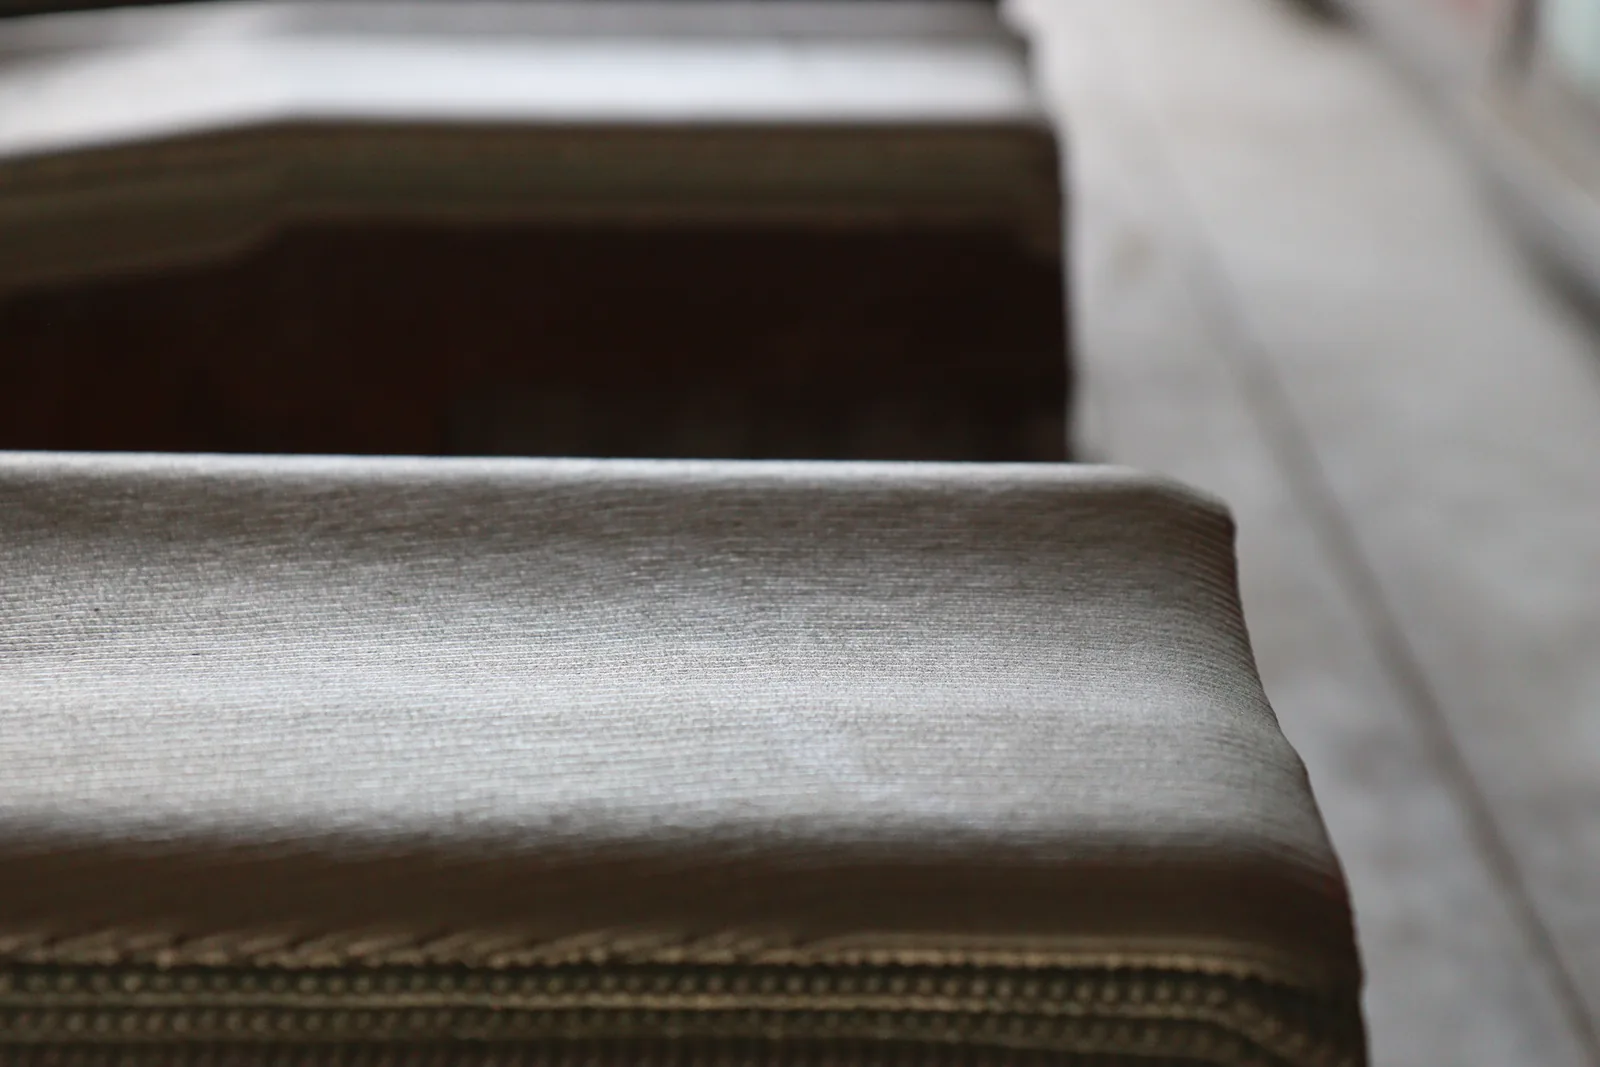
Die Auftragsbahn folgt der realen, oft gekrümmten Arbeitsfläche. Dokumentiert sind Verstärkungsschichten von 10–20 mm.
Bearbeiten, Schleifen, Polieren oder Laserpolieren bringen die Fläche zurück auf Arbeitsgeometrie.
Maß, Oberfläche, Risse, Härte und bei Bedarf das Gefüge prüfen wir nach vorab vereinbarten Kriterien.
- Eingangszustand prüfen
- Oberfläche vorbereiten
- Werkstoff wählen
- Lokal aufbauen
- Nachbearbeiten
- Prüfen
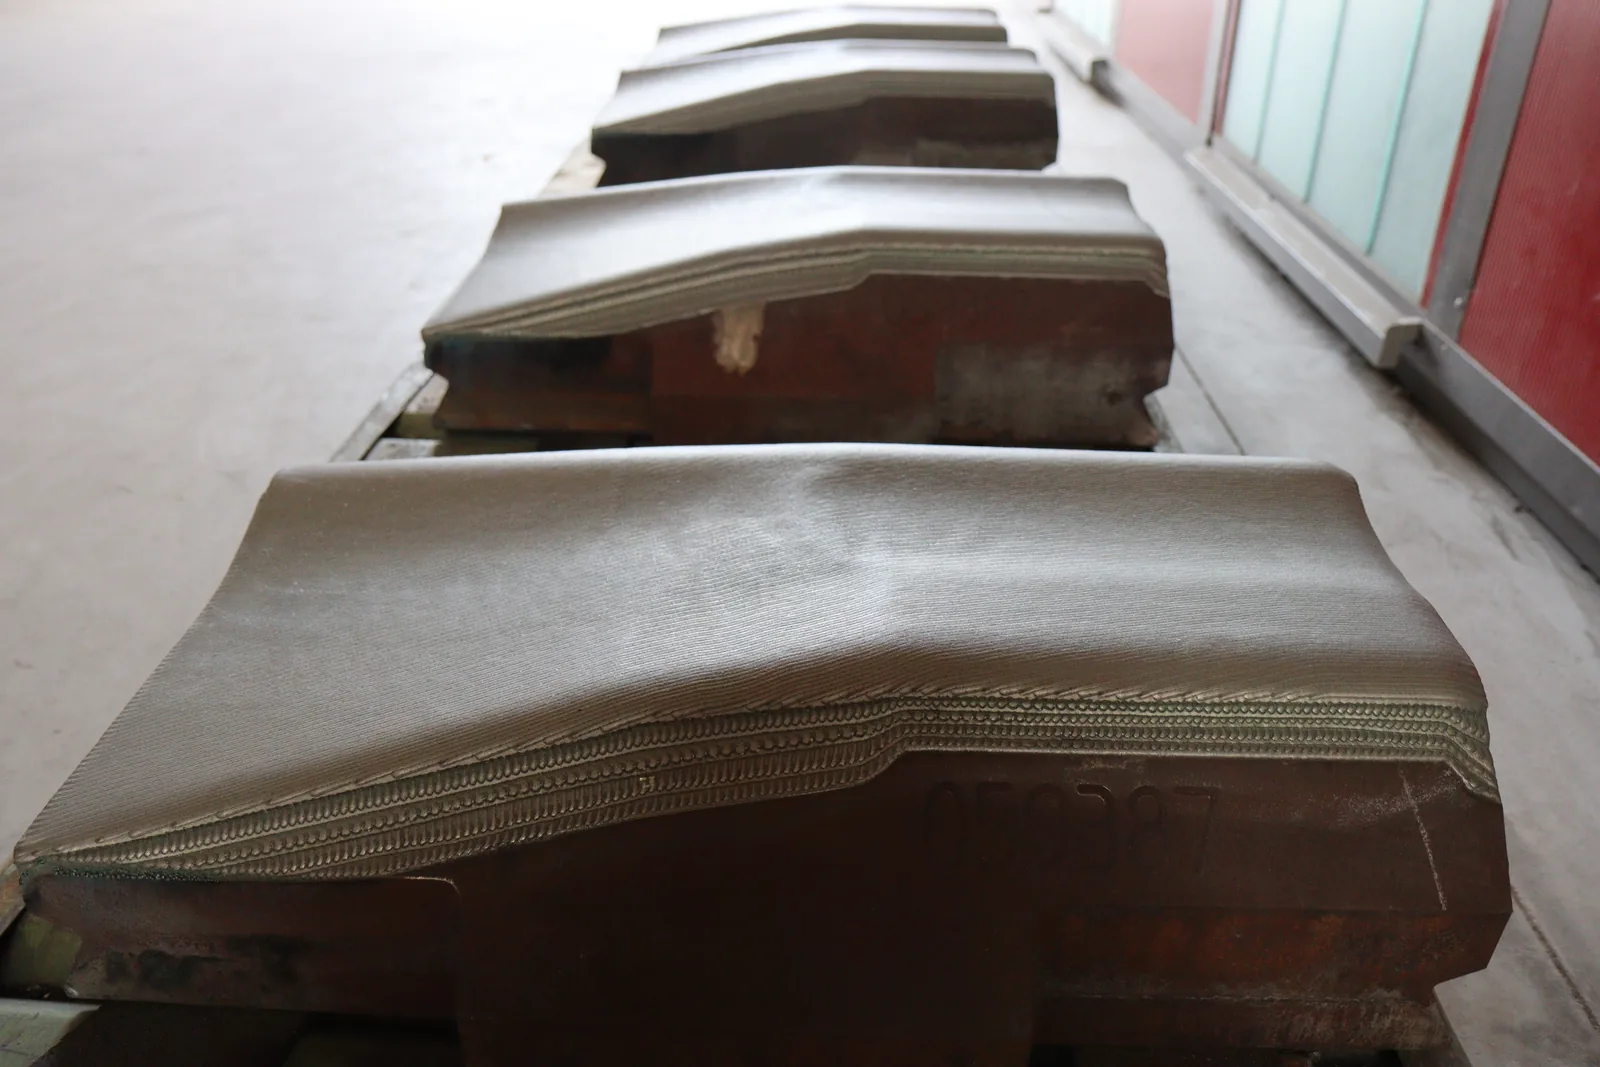
Auch neue Werkzeuge lassen sich panzern. Dieselbe Prozesskette eignet sich für neue oder vorbereitete Hammerflächen: Die Schutzschicht kommt auf das Werkzeug, bevor der Verschleiß beginnt.
Formen und Werkzeugeinsätze: Lokal verschlissene Flächen an weiteren Werkzeugen und Formen prüfen wir nach demselben Vorgehen.
Grenzen
Wann ein neues Werkzeug die bessere Wahl ist
Eine Reparatur ist nicht immer die beste Lösung. Ein Ersatz ist meist robuster, wenn
- das Werkzeug tiefe, systemische oder großflächige Risse hat,
- Grundwerkstoff oder Wärmebehandlungszustand unbekannt sind,
- kritische Bereiche für Auftrag und Nachbearbeitung nicht zugänglich sind,
- sich keine erreichbaren Abnahmekriterien festlegen lassen,
- eine risikoärmere Ersatzlösung verfügbar ist.
Eine pauschale Standzeitzusage geben wir nicht. Die Lebensdauer hängt von Beanspruchung, Werkstoffwahl, Nachbearbeitung und Prüfung ab und wird für jedes Werkzeug gesondert bewertet.
Projektbeispiele
Schmiede- und Umformwerkzeuge aus unseren Projekten
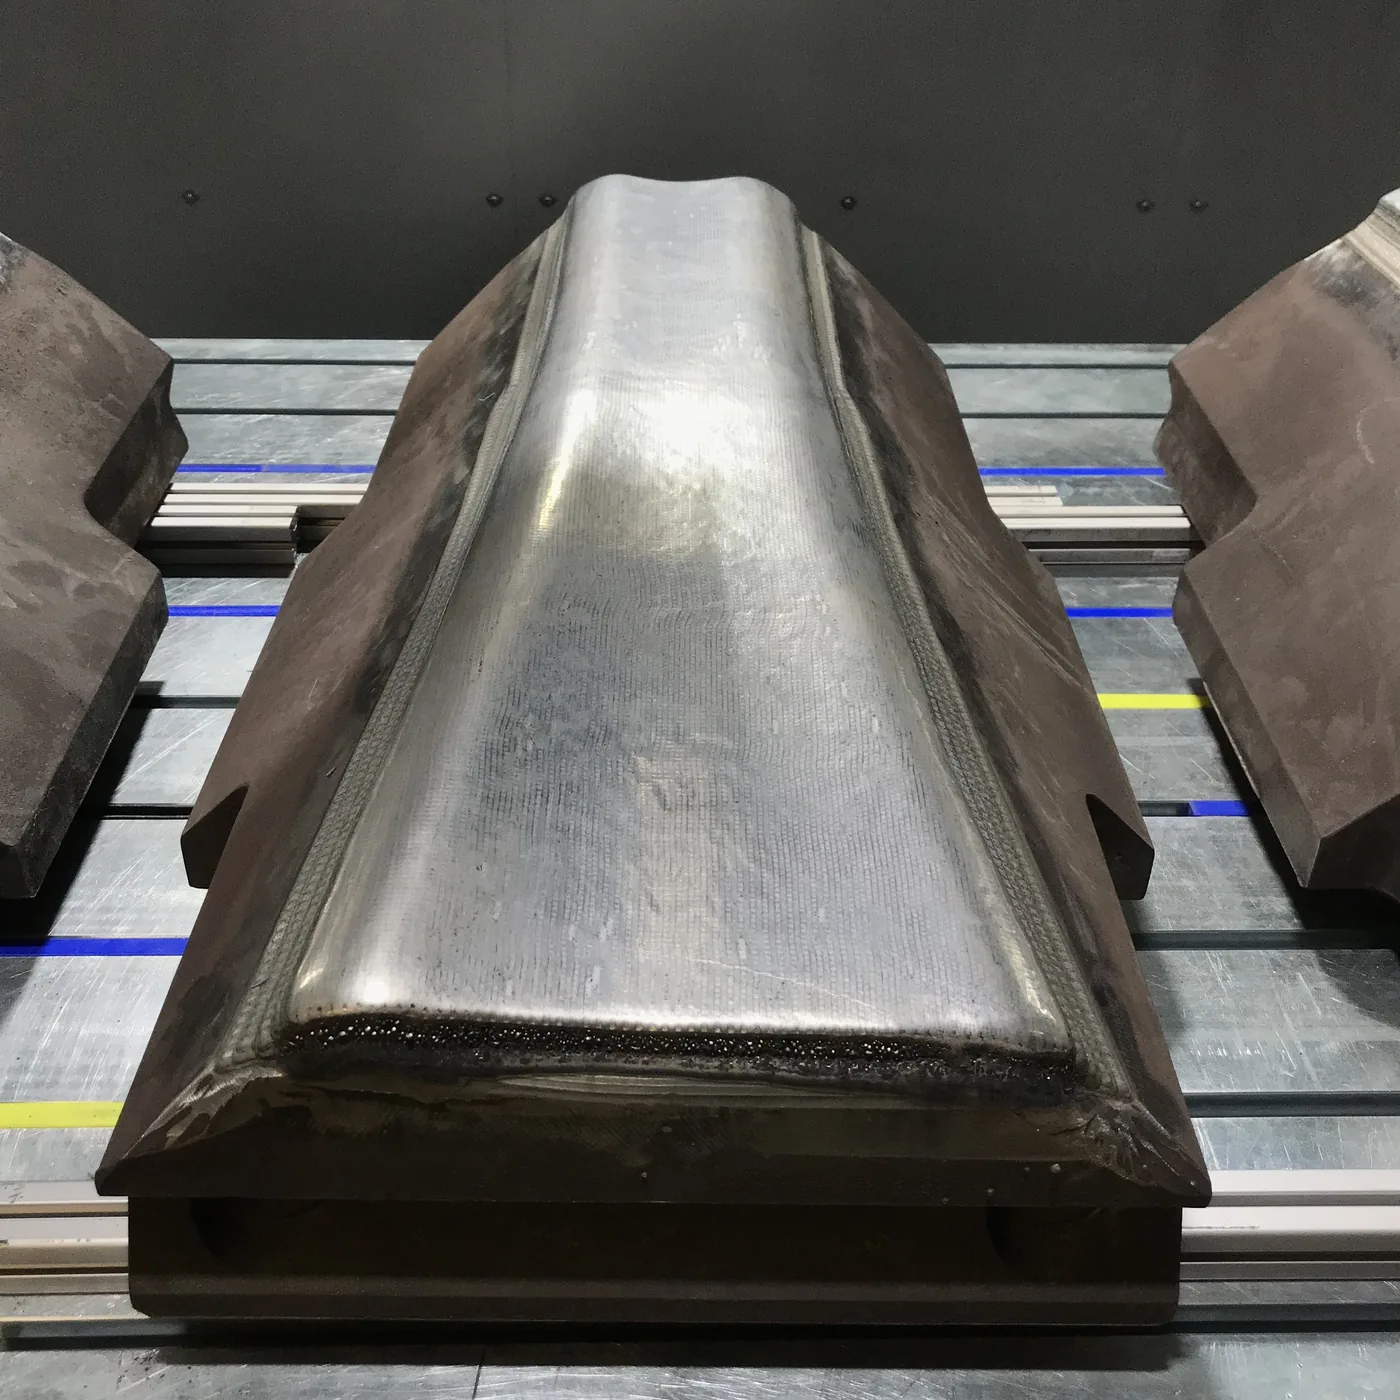
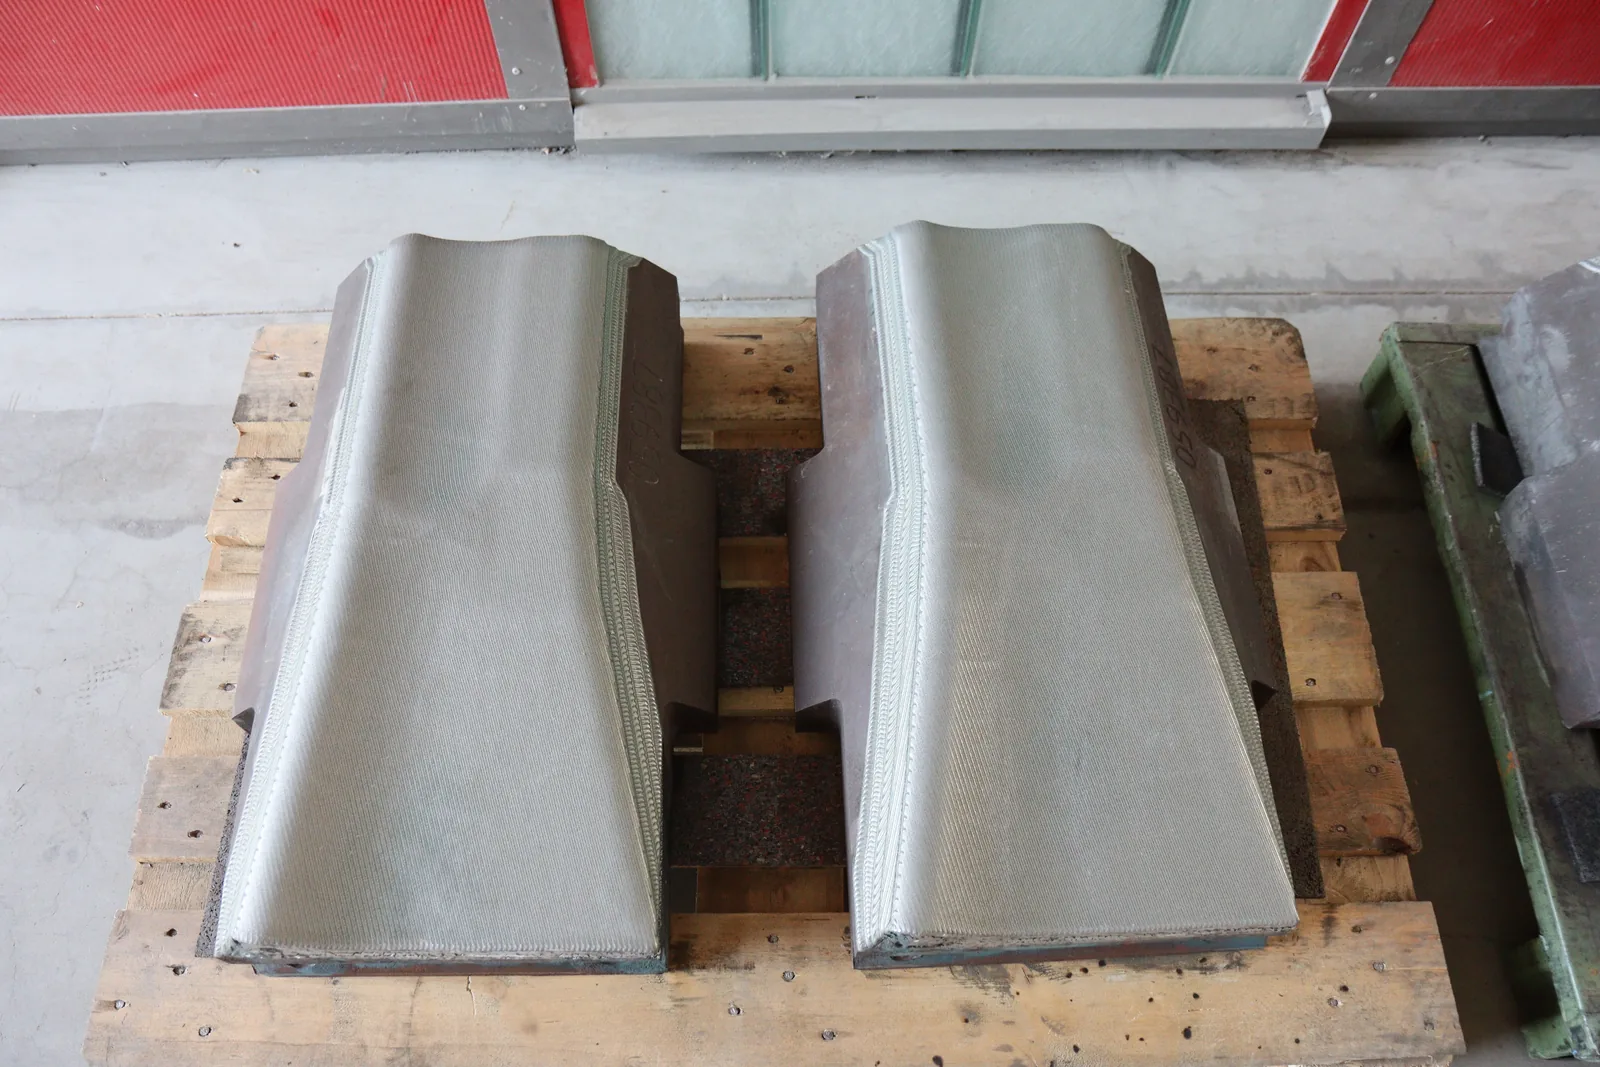
Schmiedehämmer: Arbeitsfläche wieder aufgebaut und verstärkt Die Fallstudie zeigt die ganze Kette: beschädigte Arbeitsfläche, Vorbereitung, lokaler LMD-Aufbau im Bereich von 10–20 mm, Nachbearbeitung und Prüfplanung. Fallstudie Schmiedehämmer ansehen
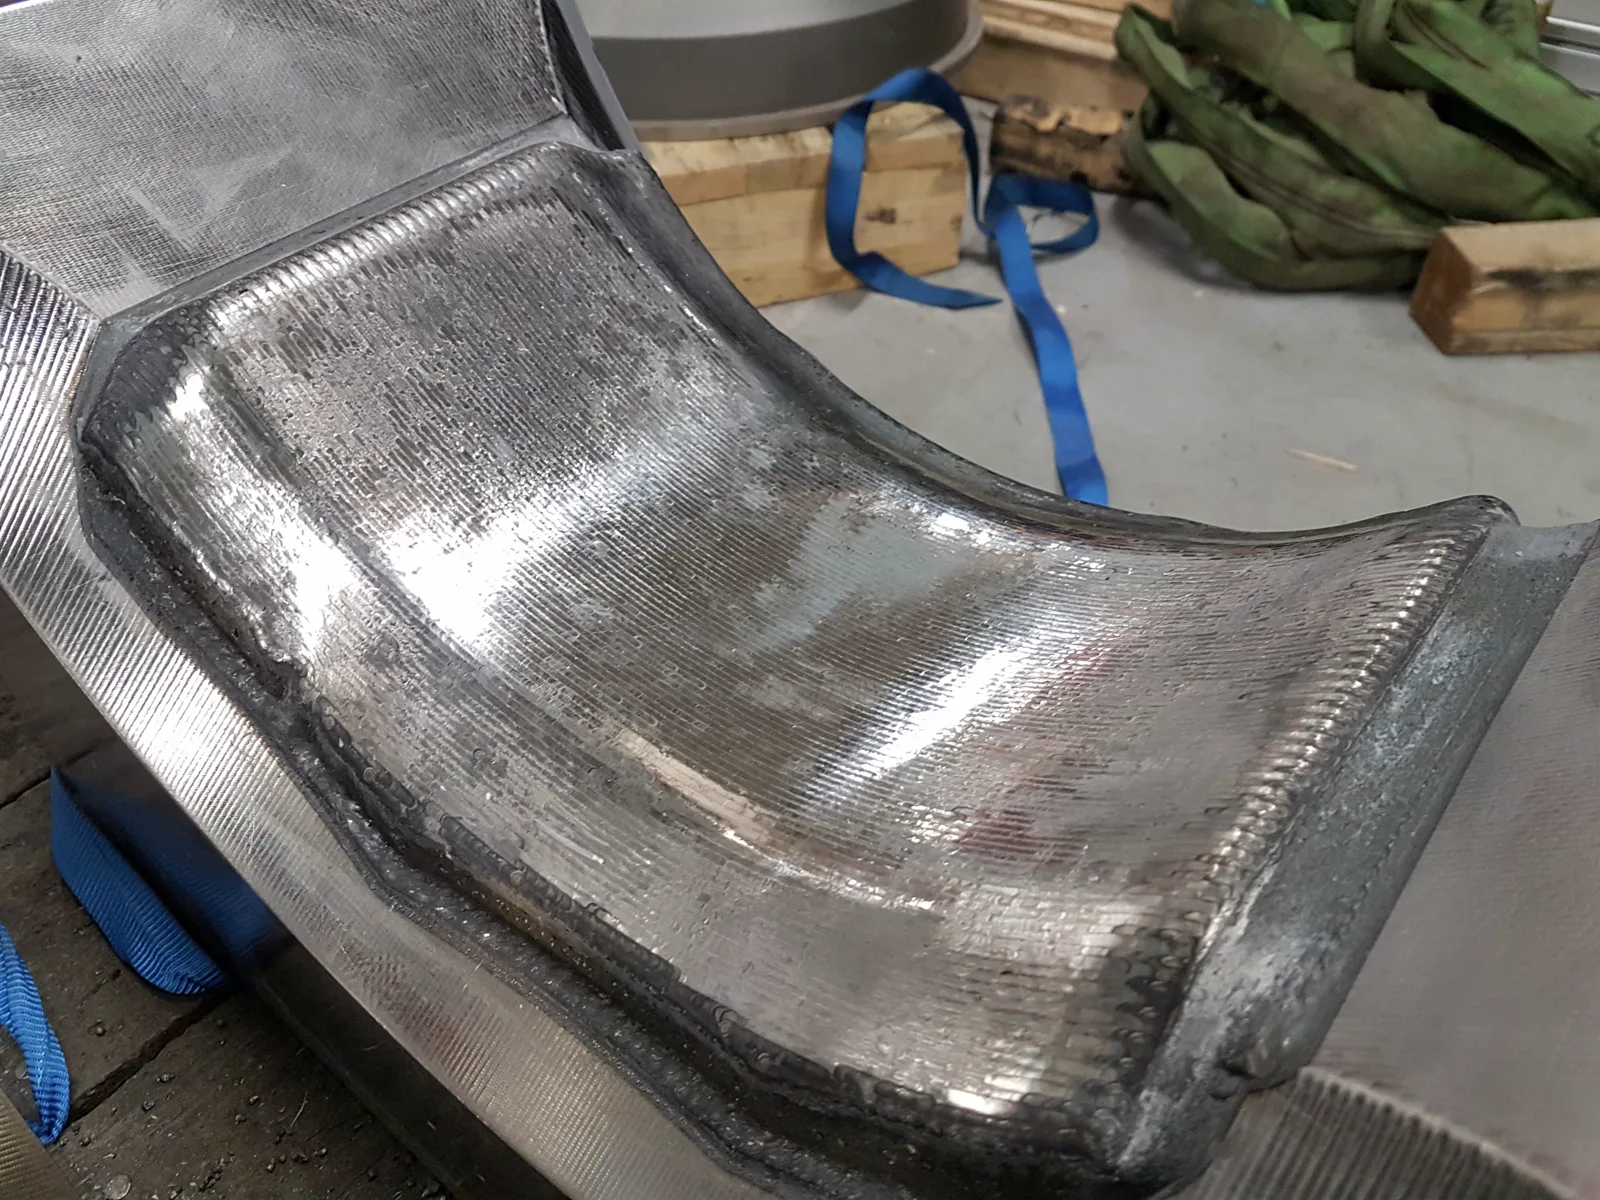
Rundgesenke: 20 mm Inconel 625 entlang der Kontur Rundgesenke mit 170 mm Radius wurden konturfolgend mit einer 20 mm dicken Inconel-625-Schicht versehen und anschließend laserpoliert. Die Beschichtung folgt der Arbeitsgeometrie, statt das Gesenk wie eine ebene Probe zu behandeln. Rundgesenk-Beispiel in der Fallstudie lesen
Warmumformwerkzeuge: Prüfkonzept für lokale Verschleißzonen Für Gesenke, Einsätze und Backen mit Wärmewechselrissen, Radiusverlust oder Kantenschäden bewerten wir Reparatur, Ersatz, Schweißen oder Redesign gegeneinander. Wolframcarbidhaltige Schichten aus unserer Forschung zeigen, worauf es beim Hartauftrag ankommt.
Weiterlesen: Schmiedehammer mit LMD reparieren – Eignung und Grenzen · Forschungsprojekt EIS-KW zu additiven Schmiedewerkzeugen · Alle Fallstudien
Verwandte Anwendungen: Hartauftrag und Verschleißschutz · Wellen und Zapfen reparieren · Alle Anwendungen
Ausstattung
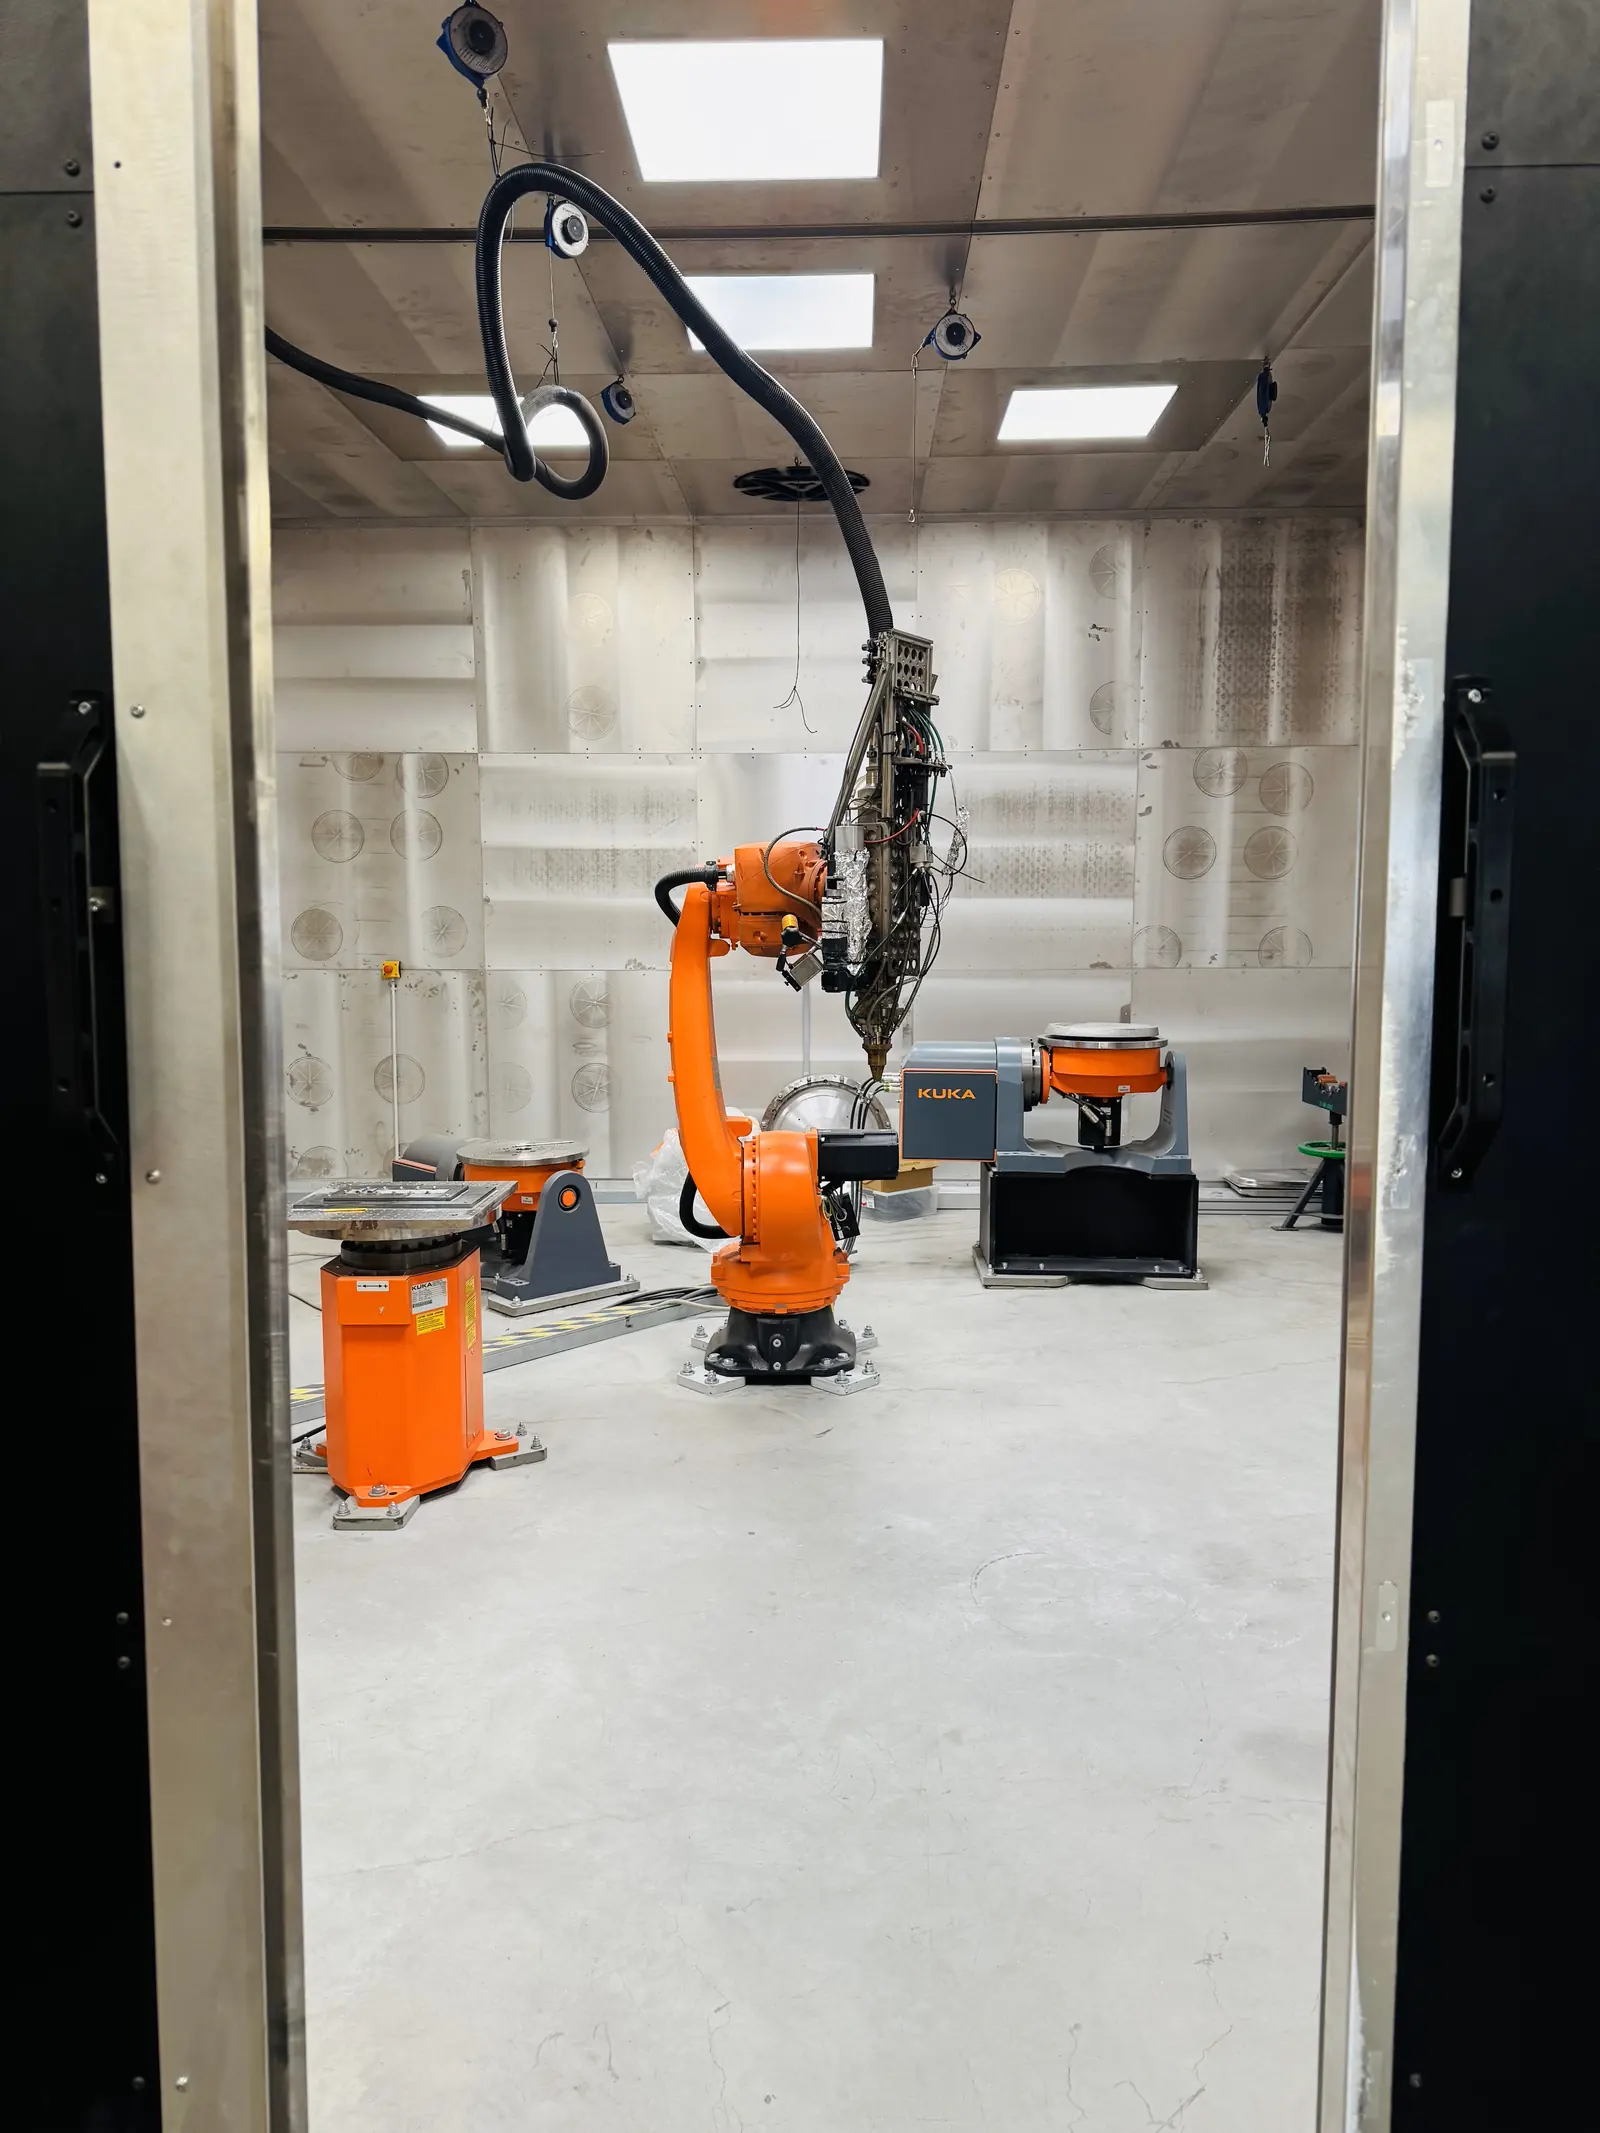
Anlagen für Hämmer, Gesenke und konturierte Werkzeuge
Robotergestützte LMD-Anlage (Eigenentwicklung)
- Sechs Roboterachsen und drei Positionier- beziehungsweise Rundtischstationen
- Drehtisch bis 1.000 kg, etwa 4 m² zugängliche Arbeitsfläche
- Konturfolgender Auftrag mit variablen Anstellwinkeln auf gekrümmten Gesenkflächen
- Eigene Scanner-, Bahnplanungs-, Monitoring- und Steuerungslösungen
CNC-basierte LMD-Anlage
- Bauteilfenster bis 2 × 1 × 2 m bei 4 m³ Bauraum
- Zusätzliche Rotationsachsen für Rundgesenke und zylindrische Werkzeuge
Prüfung und Nachbearbeitung
- Mikroskopie und metallografische Präparation (Struers DP-U3)
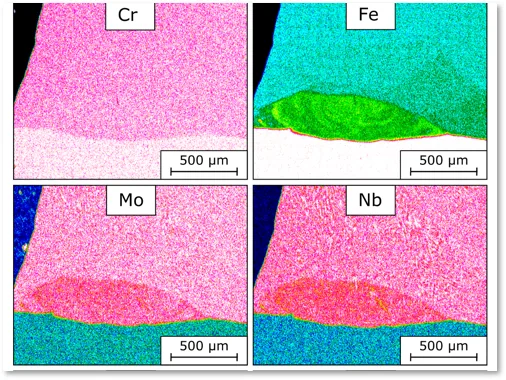
- In der Beschichtungsentwicklung: Querschliffe, SEM/EDX und Vickers-Härteprüfung
- Fräsen, Schleifen, Sandstrahlen, Wärmebehandlung und Laserpolieren als Teil der Prozesskette; Leistungen externer Fachpartner legen wir im Projektumfang offen
Details: Technologie und Anlagen · Qualität und Prüfung
Angebotsanfrage
Diese Unterlagen brauchen wir für Ihr Angebot
- Fotos der Arbeitsfläche, der Seitenbereiche und der beschädigten Zonen aus mehreren Blickwinkeln
- Zustand des Werkzeugs: neu, verschlissen, gerissen, vorbearbeitet oder bereits repariert
- Zeichnung, CAD oder Hauptabmessungen
- Grundwerkstoff und Wärmebehandlungszustand, falls bekannt
- Schadensbild: Verschleiß, Schlag, Wärmewechselrisse, Risse oder Bearbeitungsfehler
- Verschleißtiefe, Zielgeometrie und geforderte Oberflächenqualität
- Einsatzbedingungen: Temperatur, Austauschintervall, Hubzahl oder Schadenshistorie
- Prüfumfang, Härte- oder Gefügenachweis und Dokumentation
- Kosten und Lieferzeit eines neuen Werkzeugs
Sie haben nicht alle Angaben? Kein Problem – wir sagen Ihnen, was fehlt. Vertrauliche Zeichnungen senden Sie erst nach Abstimmung von NDA und Übertragungsweg.
Hilfreich zur Vorbereitung: Anfrage-Assistent · Rechner Reparatur vs. Neuteil · Werkstoffauswahl
FAQ
Häufige Fragen zur Werkzeugreparatur
Lohnt sich die Reparatur gegenüber einem neuen Werkzeug? Das zeigt der Vergleich der Gesamtkosten. Beim Neuteil zählen Preis und Stillstand während der Lieferzeit. Bei der Reparatur zählen Vorbereitung, Auftrag, Nachbearbeitung, Prüfung und das Risiko eines erneuten Ausfalls. Unser Rechner Reparatur vs. Neuteil gibt eine erste wirtschaftliche Einordnung.
Wie dick kann die aufgetragene Schicht sein? Das hängt von Werkzeug, Werkstoff und Beanspruchung ab. Dokumentiert sind lokale Verstärkungsschichten von 10–20 mm an Schmiedehämmern sowie eine 20 mm dicke Inconel-625-Schicht auf Rundgesenken mit 170 mm Radius. Die Schichtdicke allein ist jedoch kein Qualitätsmerkmal.
Lassen sich gerissene Gesenke reparieren? Lokal begrenzte Risse lassen sich oft behandeln: Wir entfernen das gerissene Material vollständig und bauen die Zone neu auf. Bei tiefen, systemischen Rissen oder unbekanntem Werkstoffzustand ist ein neues Werkzeug meist die sicherere Wahl.
Welche Werkstoffe eignen sich für Schmiedewerkzeuge? Für Schlag, Wärme und Abrasion kommen Nickel-, Kobalt- und Eisenbasislegierungen sowie hartstoffhaltige Systeme infrage. Inconel 625 ist ein dokumentiertes Beispiel, aber keine Standardantwort. Entscheidend ist die Balance aus Verschleißbeständigkeit, Zähigkeit, Rissrisiko und Bearbeitbarkeit.
Warum LMD und nicht thermisches Spritzen? Thermisches Spritzen kann für bestimmte Oberflächen sinnvoll sein. Eine Schmiedehammerfläche erlebt jedoch wiederholte Schläge. Dann zählen metallurgische Bindung, Schichtdicke, Zähigkeit und eine nachbearbeitbare Arbeitsfläche – genau hier setzt LMD an.
Kann ich auch neue Werkzeuge beschichten lassen? Ja. Neue oder vorbereitete Hammerflächen lassen sich vorbeugend mit einer Schutzschicht versehen. Auch dafür braucht es eine saubere, messbare Ausgangsfläche, eine passende Werkstoffwahl sowie geplante Nachbearbeitung und Prüfung.
Nächster Schritt
Lassen Sie Ihr Werkzeug prüfen
Senden Sie Fotos der Arbeitsfläche, Grundwerkstoff und Zielgeometrie. Wir sagen Ihnen, ob sich Reparatur oder Beschichtung lohnt und welche Angaben noch fehlen.
Machbarkeit anfragen Projekte ansehenTelefon: +49 234 60276628
Weiterlesen: Reparatur und Modifikation · Laserbeschichten · Reparatur oder Ersatz? · Werkstoffauswahl für Laser Cladding