Bei der routinemäßigen Reinigung einer Nobufil-Extrusionsanlage wurden schwere Risse an der Zapfenwelle einer Extruderschnecke entdeckt. Die Schnecke wurde außer Betrieb genommen, bevor aus dem Schaden ein Ausfall im laufenden Betrieb werden konnte. Der Hersteller konnte kurzfristig keine Ersatzschnecke liefern. Damit war die Frage nicht nur technisch: Lässt sich der Stillstand durch eine kontrollierte Reparatur verkürzen?

Fallüberblick
| Kundenkontext | Nobufil-Extrusionsanlage |
|---|---|
| Bauteil | Extruderschnecke mit gerissener Zapfenwelle |
| Problem | Schwere Risse bei routinemäßiger Reinigung festgestellt |
| Risiko | Möglicher Ausfall im Betrieb und langer Stillstand bei Neubeschaffung |
| Reparaturverfahren | Sichtprüfung, Entfernen des beschädigten Materials, Werkstoffbewertung, LMD-Aufbau und mechanische Nachbearbeitung |
| Ergebnis | Ursprüngliche Geometrie wiederhergestellt, Schnecke zurück beim Kunden |
Das Problem: lokaler Riss mit großem Stillstandsrisiko
Der Schaden war lokal begrenzt, das Produktionsrisiko jedoch nicht. Eine gerissene Zapfenwelle kann die gesamte Extruderschnecke unbrauchbar machen, auch wenn der restliche Bauteilkörper weiterhin Wert hat. Genau hier wird für die Instandhaltung die Abwägung zwischen Reparatur und Ersatzteil wichtig: Ist kein Ersatzteil verfügbar, wird die Lieferzeit oft zum größten Kostentreiber.


Erst den Riss entfernen, dann neu aufbauen
Nach Eingang der Schnecke prüfte Exafuse die Schadstelle und entfernte den gerissenen Wellenabschnitt. Das unterscheidet eine belastbare Reparatur von einer kosmetischen Überdeckung. Ziel ist ein kontrollierter Ausgangszustand, auf dem nur die benötigte Geometrie wieder aufgebaut wird.

Die LMD-Prozesskette: Material lokal wieder aufbauen
Laserauftragschweißen (LMD) eignet sich für solche lokalen Reparaturen, weil der Werkstoff gezielt nur dort aufgetragen wird, wo er fehlt. Statt die gesamte Schnecke neu zu fertigen, konzentrierte sich die Reparatur auf den Wiederaufbau der fehlenden Wellengeometrie.
Laut Projektnotizen war die fehlende Geometrie schnell aufgetragen; danach ging die Welle in die mechanische Bearbeitung. Die Bildfolge zeigt alle Schritte: Schadensprüfung, Vorbereitung, LMD-Aufbau, Endbearbeitung und Prüfung.

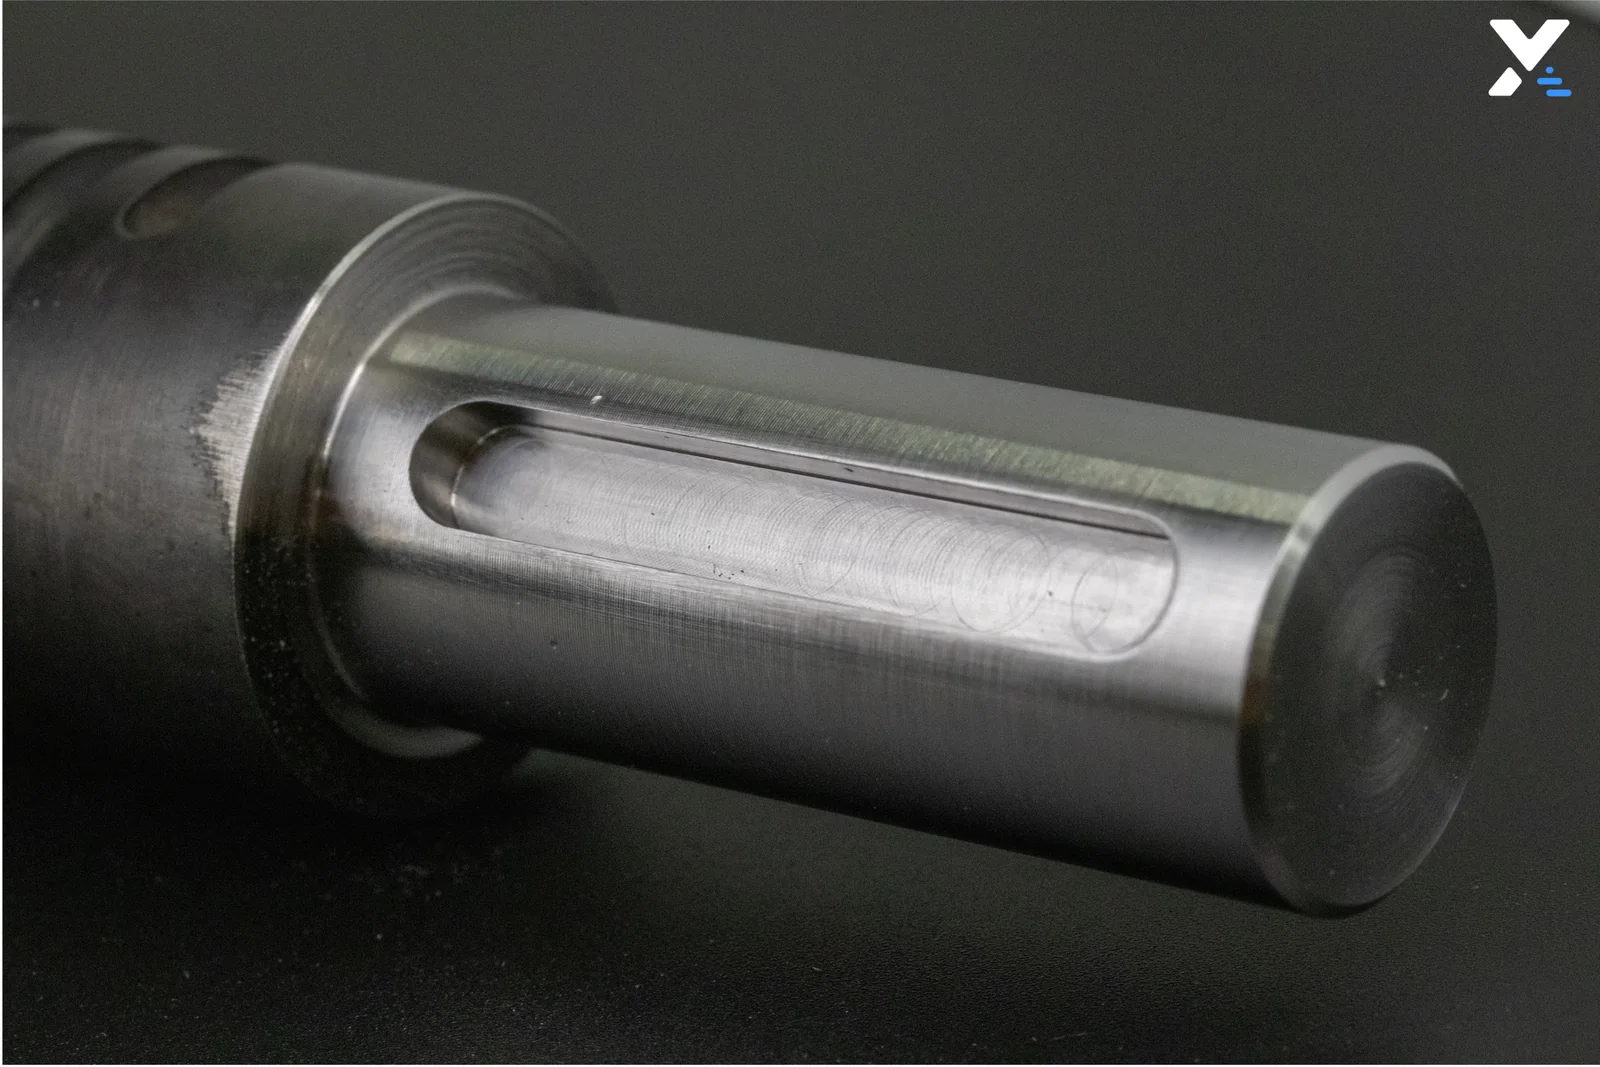
Nach dem Auftrag: Fräsen auf Endmaß
LMD ersetzt das fehlende Volumen; die einsatzfähige Form entsteht erst durch die Bearbeitung. Die reparierte Welle muss anschließend mechanisch auf die benötigte Form, Oberfläche und Passung gebracht werden.

Prüfung: Bindung, Härte und Gefüge
Für industrielle Reparaturen reichen Vorher-Nachher-Bilder allein nicht aus. Vertrauen schaffen erst Bindung, Härte und der Zustand der aufgebauten Zone. Die Bilder unten zeigen Härteprüfung und Schliffbild der Reparaturzone.


Was die Instandhaltung daraus mitnehmen kann
- Schadstellen früh mit klaren Fotos dokumentieren.
- Kritische Komponenten aus dem Betrieb nehmen, bevor Risse zu einem größeren Ausfall werden.
- Prüfen, ob der Schaden lokal genug für eine gezielte LMD-Reparatur ist.
- Die Nachbearbeitung vor dem Auftrag planen.
- Werkstoffauswahl und Prüfung als Teil der Reparatur behandeln, nicht als nachträgliche Ergänzung.
- Reparaturkosten gegen Ersatzteil-Lieferzeit, Stillstand und Produktionsrisiko vergleichen.
Für Nobufil bedeutete das Ergebnis eine reparierte Extruderschnecke, ohne auf ein neues Ersatzteil vom Hersteller warten zu müssen. Das Projekt zeigt, wie eine LMD-Reparatur hochwertige Metallbauteile im Einsatz hält, wenn Ersatz zu lange dauert, zu teuer oder unnötig ist.