Bei Schmiedehämmern verschleißt meist nur die Arbeitsfläche: Schläge, abrasiver Zunder, Wärme und Verformung setzen ihr zu. Der Hammerkörper bleibt oft weiter nutzbar. Die Frage ist also: Lässt sich die beschädigte Fläche vorbereiten, aufbauen, verstärken und wieder auf Arbeitsmaß bearbeiten? Dann muss nicht das ganze Werkzeug ersetzt werden.
Fallüberblick
| Bauteil | Schmiedehammer / Hammerarbeitsfläche / hochbelastete Werkzeugoberfläche |
|---|---|
| Anwendungen | Reparatur beschädigter Hämmer und Schutzbeschichtung neuer oder vorbereiteter Hammerflächen |
| Schadentreiber | Schlagverschleiß, abrasiver Zunder, Wärme, lokale Verformung, Risse, Oxide und Geometrieverlust |
| Prozesskette | Oberflächenvorbereitung, LMD-Aufbau oder Beschichtung, Nachbearbeitung und Prüfplanung |
| Schichtlogik | Lokale Verstärkung, wo Geometrie und Beanspruchung es erfordern; im Projekt 10–20 mm Schichtdicke |
| Entscheidungswert | Reparatur und Beschichtung mit Ersatzbeschaffung, Stillstand, Endgeometrie und Prüfanforderungen vergleichen |
Warum sich die Reparatur von Schmiedehämmern lohnt
Eine Hammerfläche kann verschlissen, gerissen oder lokal verformt sein, während der restliche Werkzeugkörper noch wertvoll ist. LMD trägt Werkstoff nur dort auf, wo Geometrie fehlt oder die Oberfläche eine Funktion braucht. Das ist eine echte Alternative zum neuen Hammer – setzt aber voraus, dass wir den Ausgangszustand sauber bewerten.
Für Instandhaltung, Werkzeugbau und Einkauf zeigt das Projekt die ganze Kette: Eingangsschaden, Vorbereitung, lokaler LMD-Aufbau, Nachbearbeitung, Prüfumfang und die Angaben für die Entscheidung zwischen Reparatur und Ersatz.
Eingangszustand und Vorbereitung
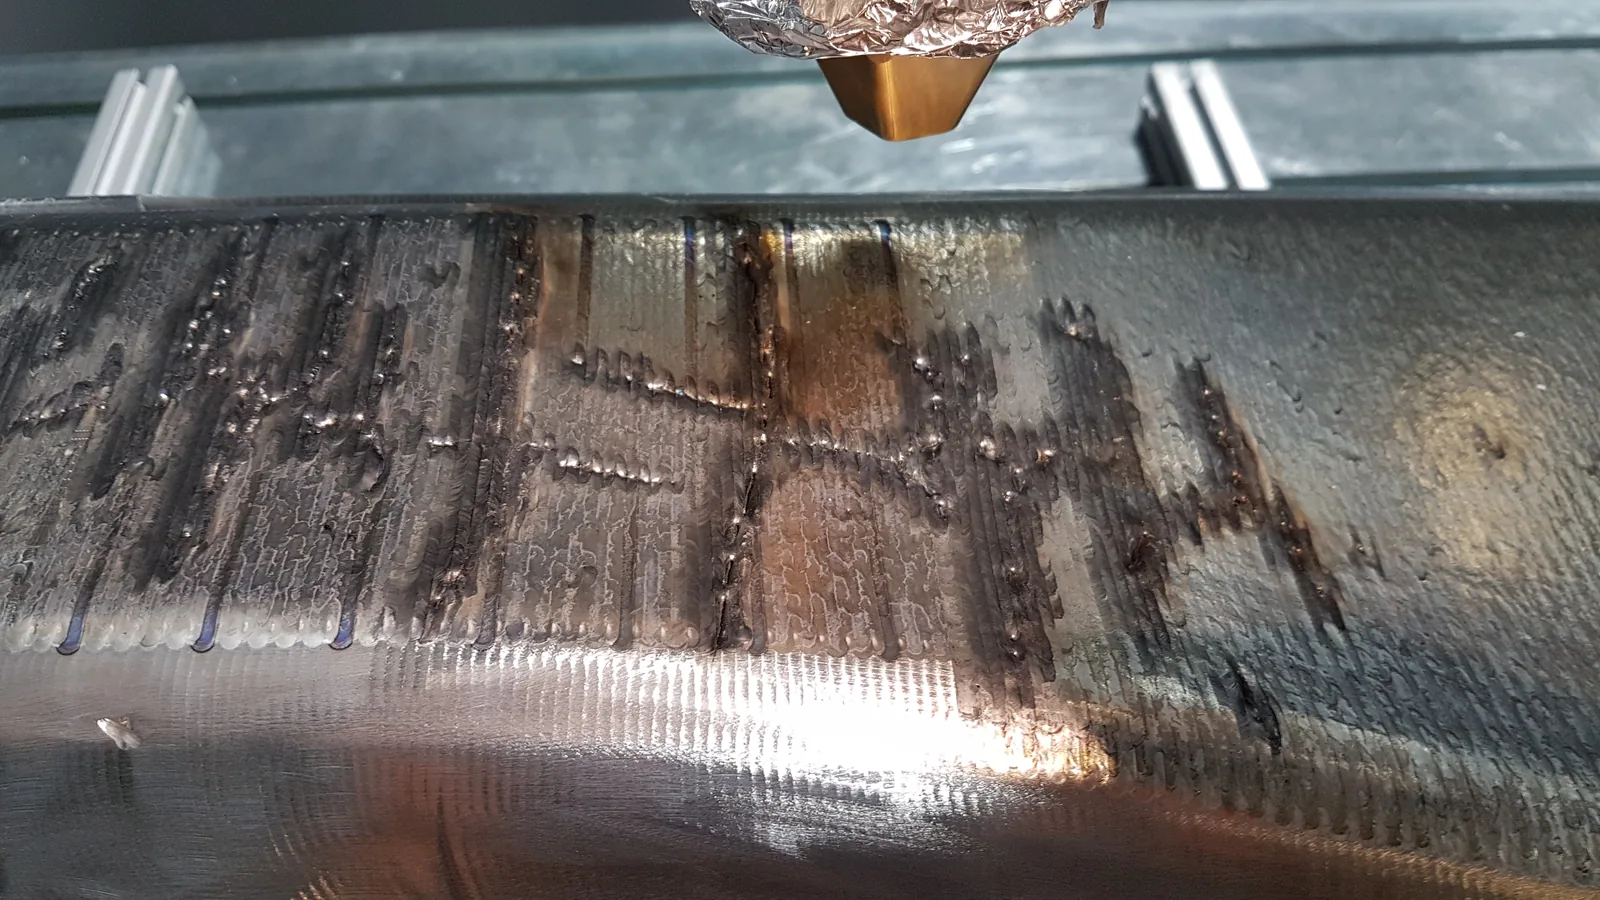
Zuerst bewerten wir den Zustand des Hammers vor dem Auftrag. Oxide, frühere Reparaturspuren, sichtbare Risse, Ermüdungszonen und fehlende Geometrie dürfen nicht unter einer neuen Schicht versteckt werden. Die Oberfläche muss geprüft und vorbereitet werden, damit Auftragsgrenze und Nachbearbeitungszugabe klar sind.
Je nach Bauteil kann die Vorbereitung Schleifen, Strahlen, Bearbeitung, Rissprüfung, lokales Entfernen geschädigten Materials und eine finale Kontrolle der Auftragszone umfassen. Bei neuen Hämmern gilt dasselbe, weil auch eine Beschichtung eine saubere und messbare Ausgangsfläche benötigt.
LMD-Aufbau und Verstärkung
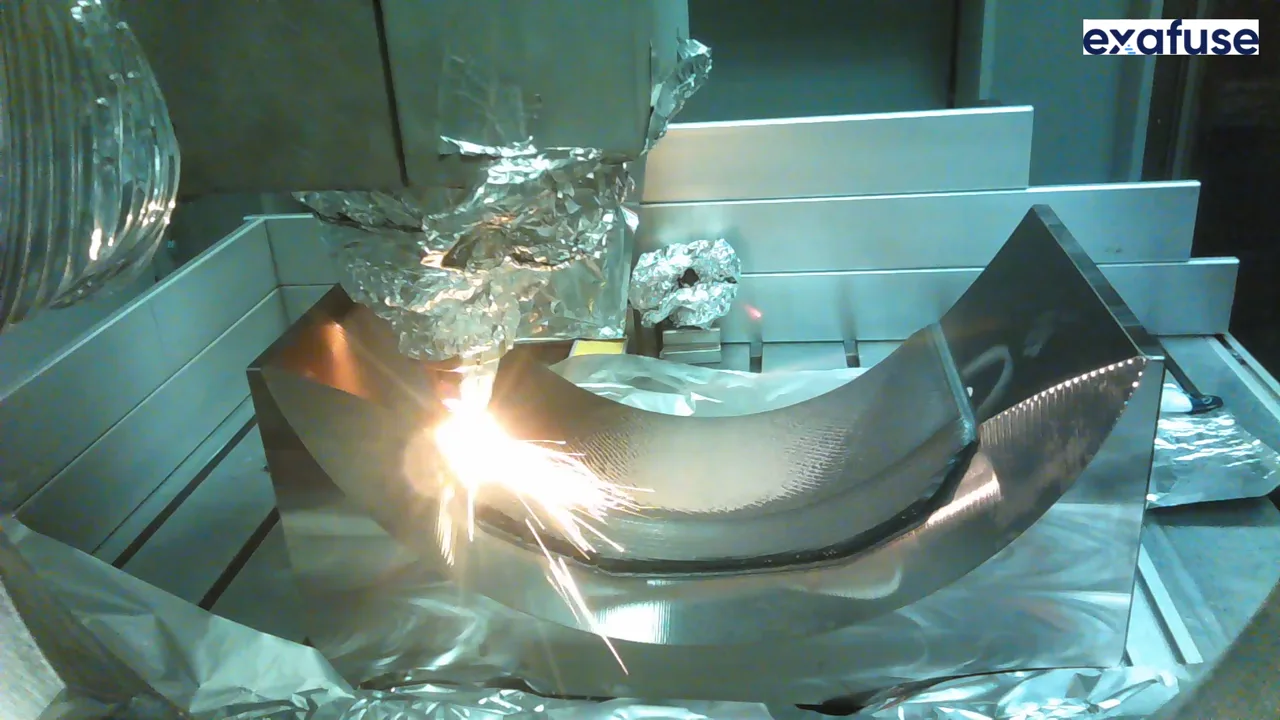
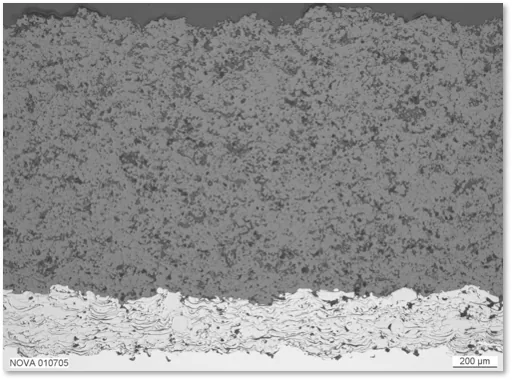
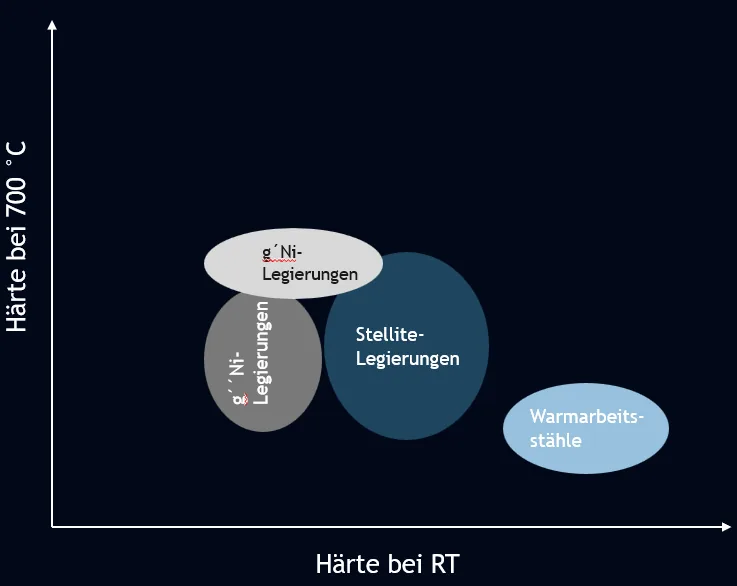
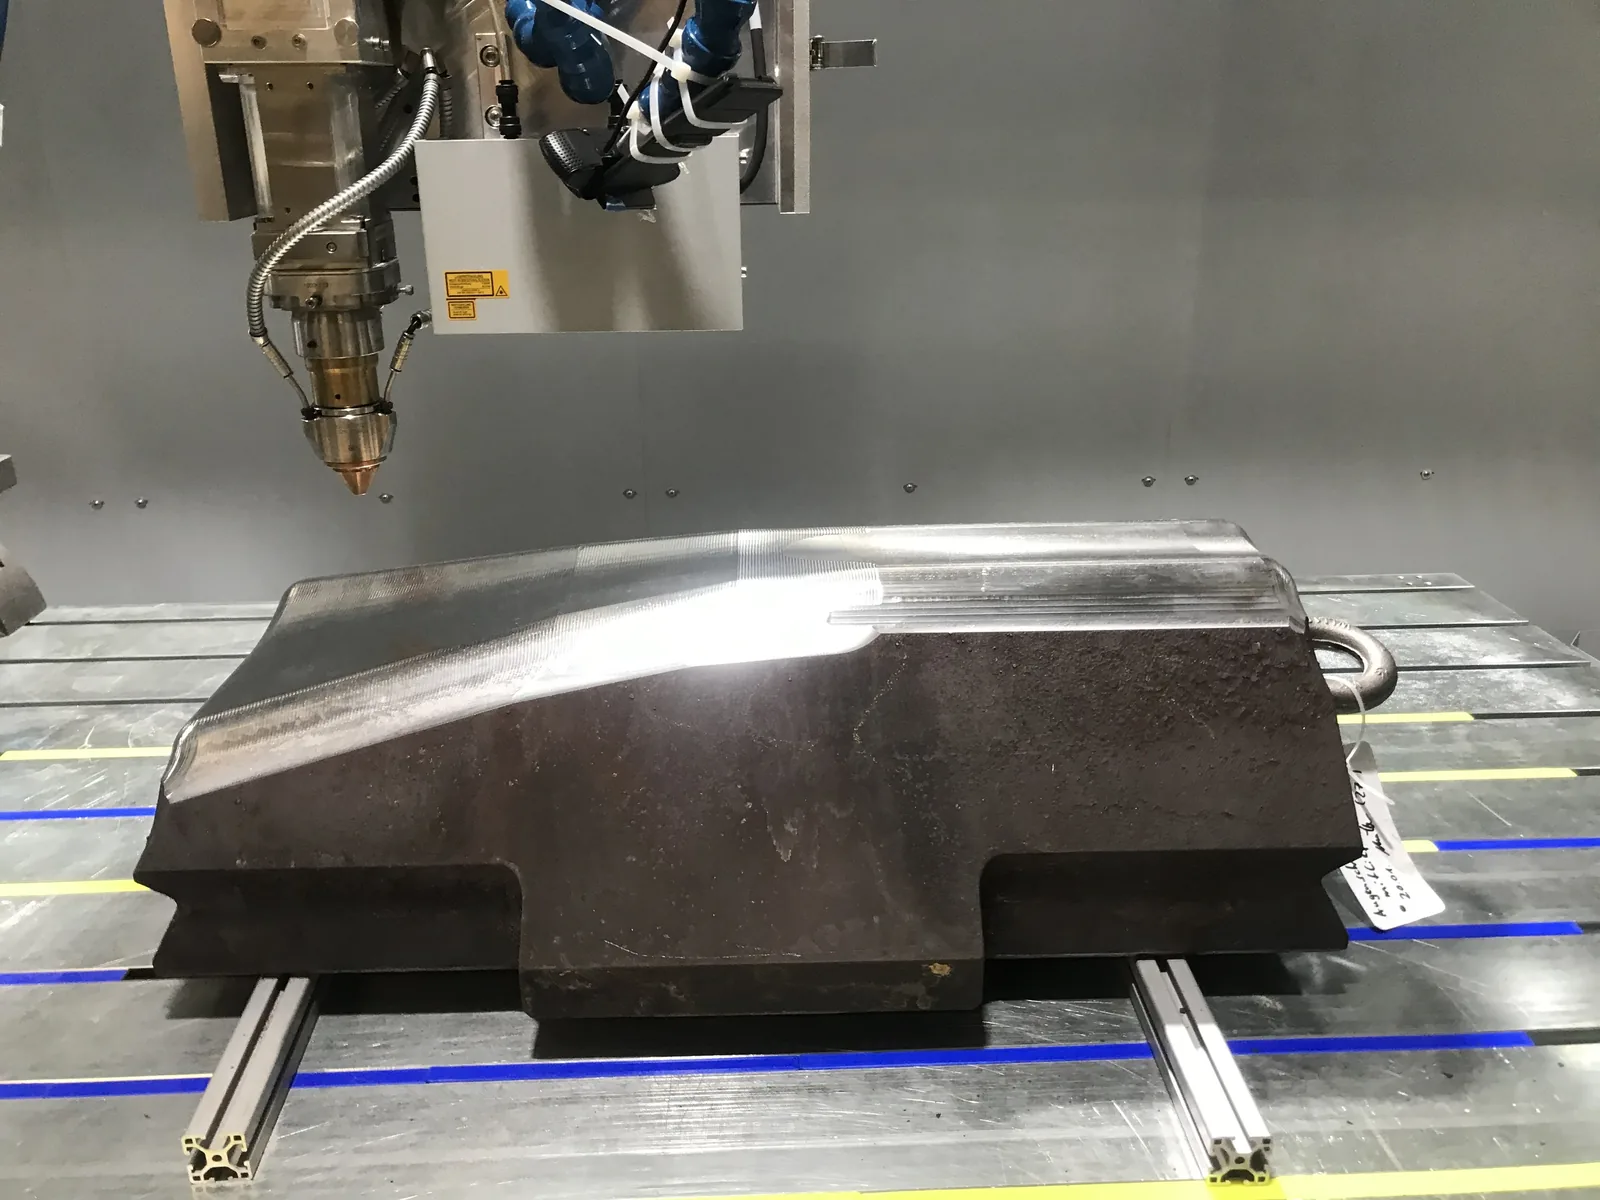
Beim Laserauftragschweißen (LMD) schmilzt der Laser Metallpulver auf und verbindet es metallurgisch mit dem Grundwerkstoff. Bei Schmiedehämmern geht es nicht einfach darum, die Oberfläche hart zu machen. Entscheidend ist das Gleichgewicht aus Verschleißbeständigkeit, Zähigkeit, Aufmischung, Rissrisiko, Bearbeitbarkeit und finaler Arbeitsgeometrie.
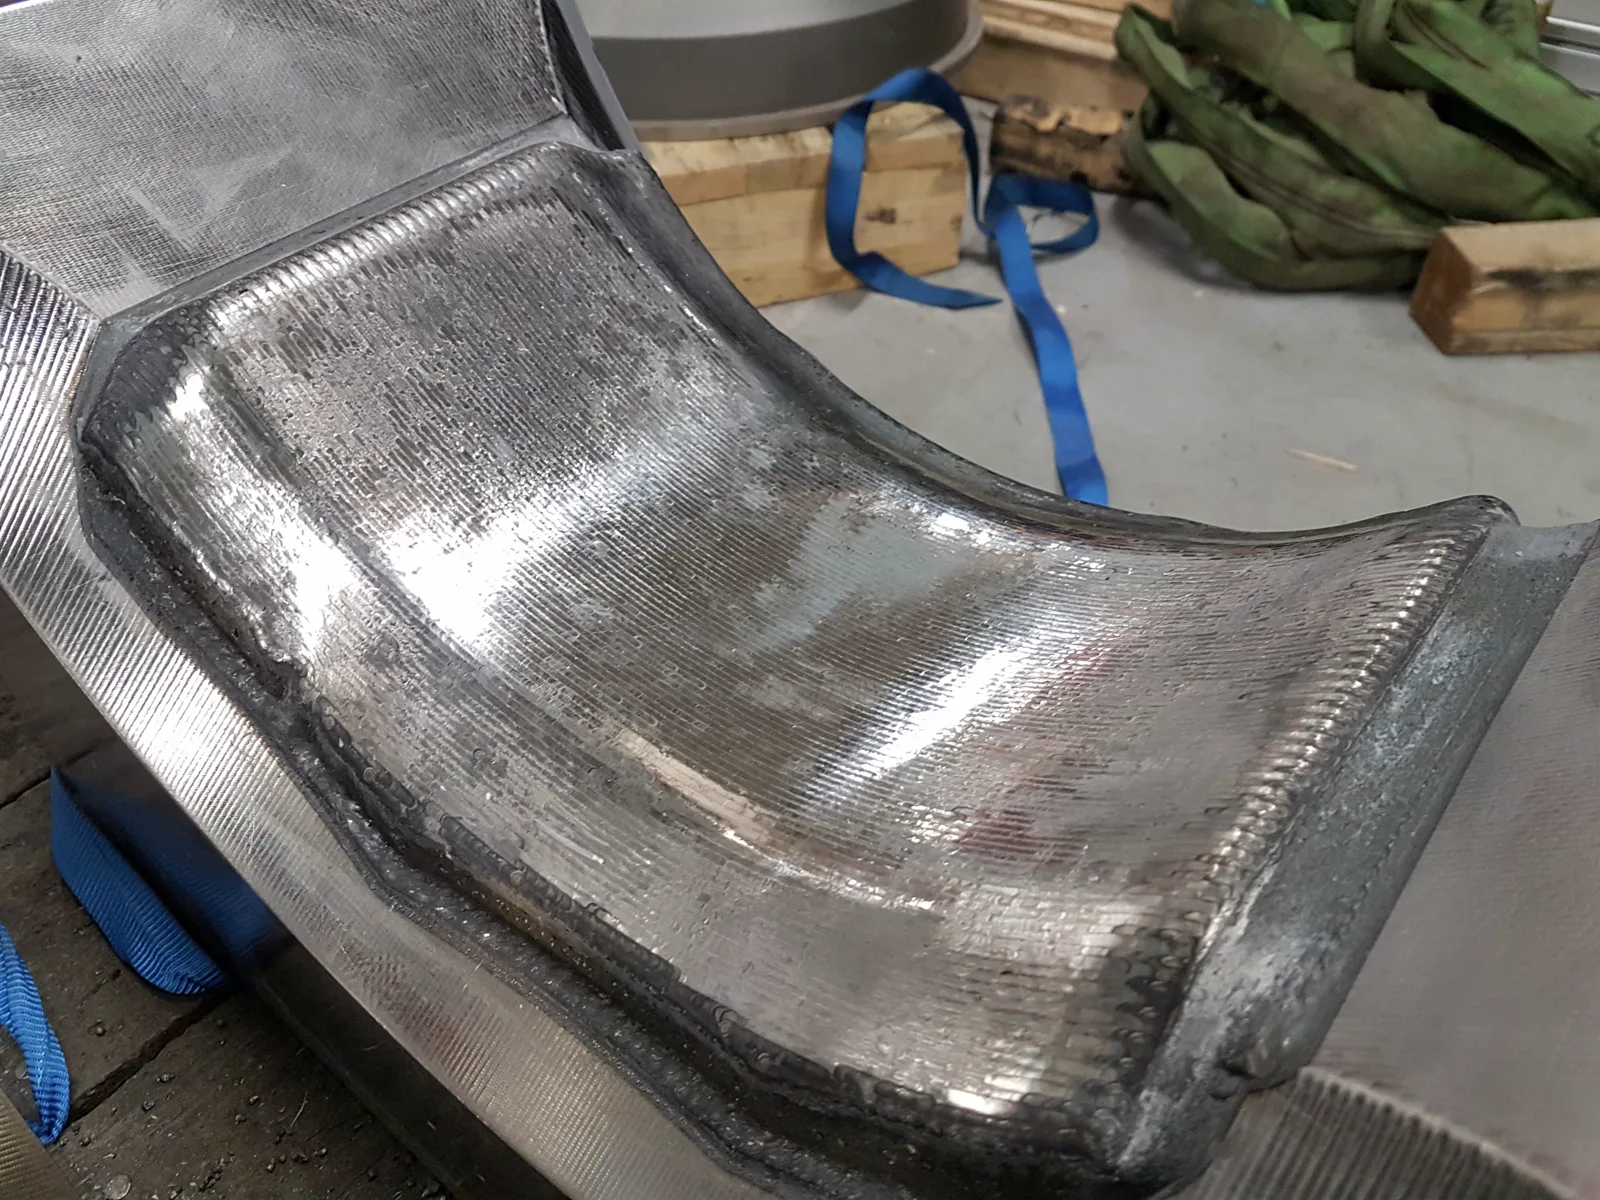
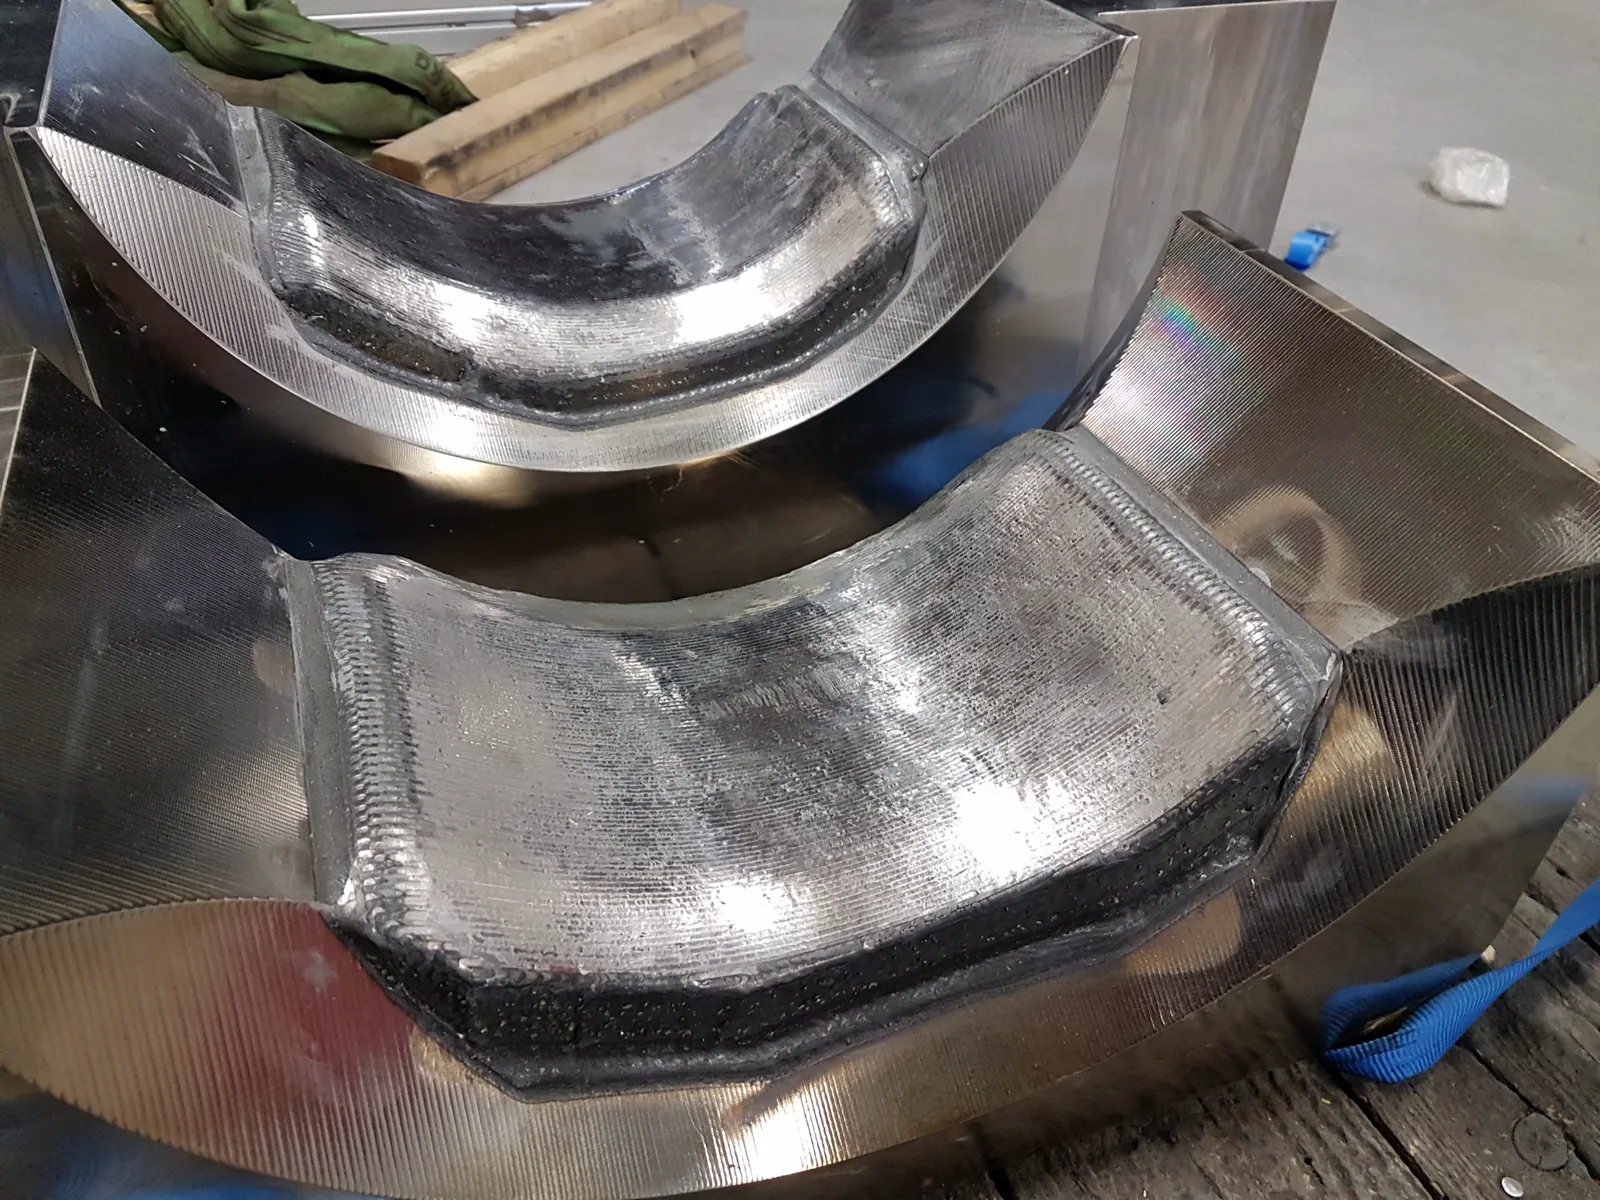
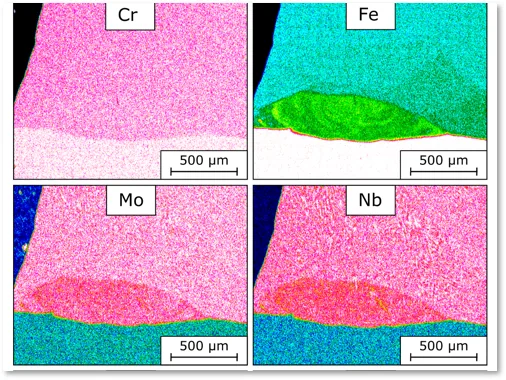
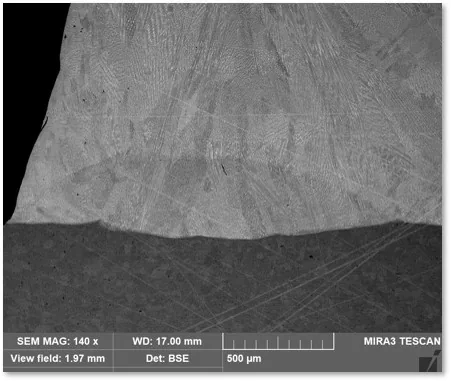
Bei der dokumentierten Hammerreparatur haben wir lokal 10–20 mm aufgetragen, weil Zustand und Reparaturziel diese Schichtdicke erforderten. Wie lange der Hammer danach hält, hängt von Beanspruchung, Werkstoff, Nachbearbeitung und Prüfumfang ab. Schichtstrategie, Werkstofffamilie, Nachbearbeitung und Prüfung müssen gemeinsam geplant werden.
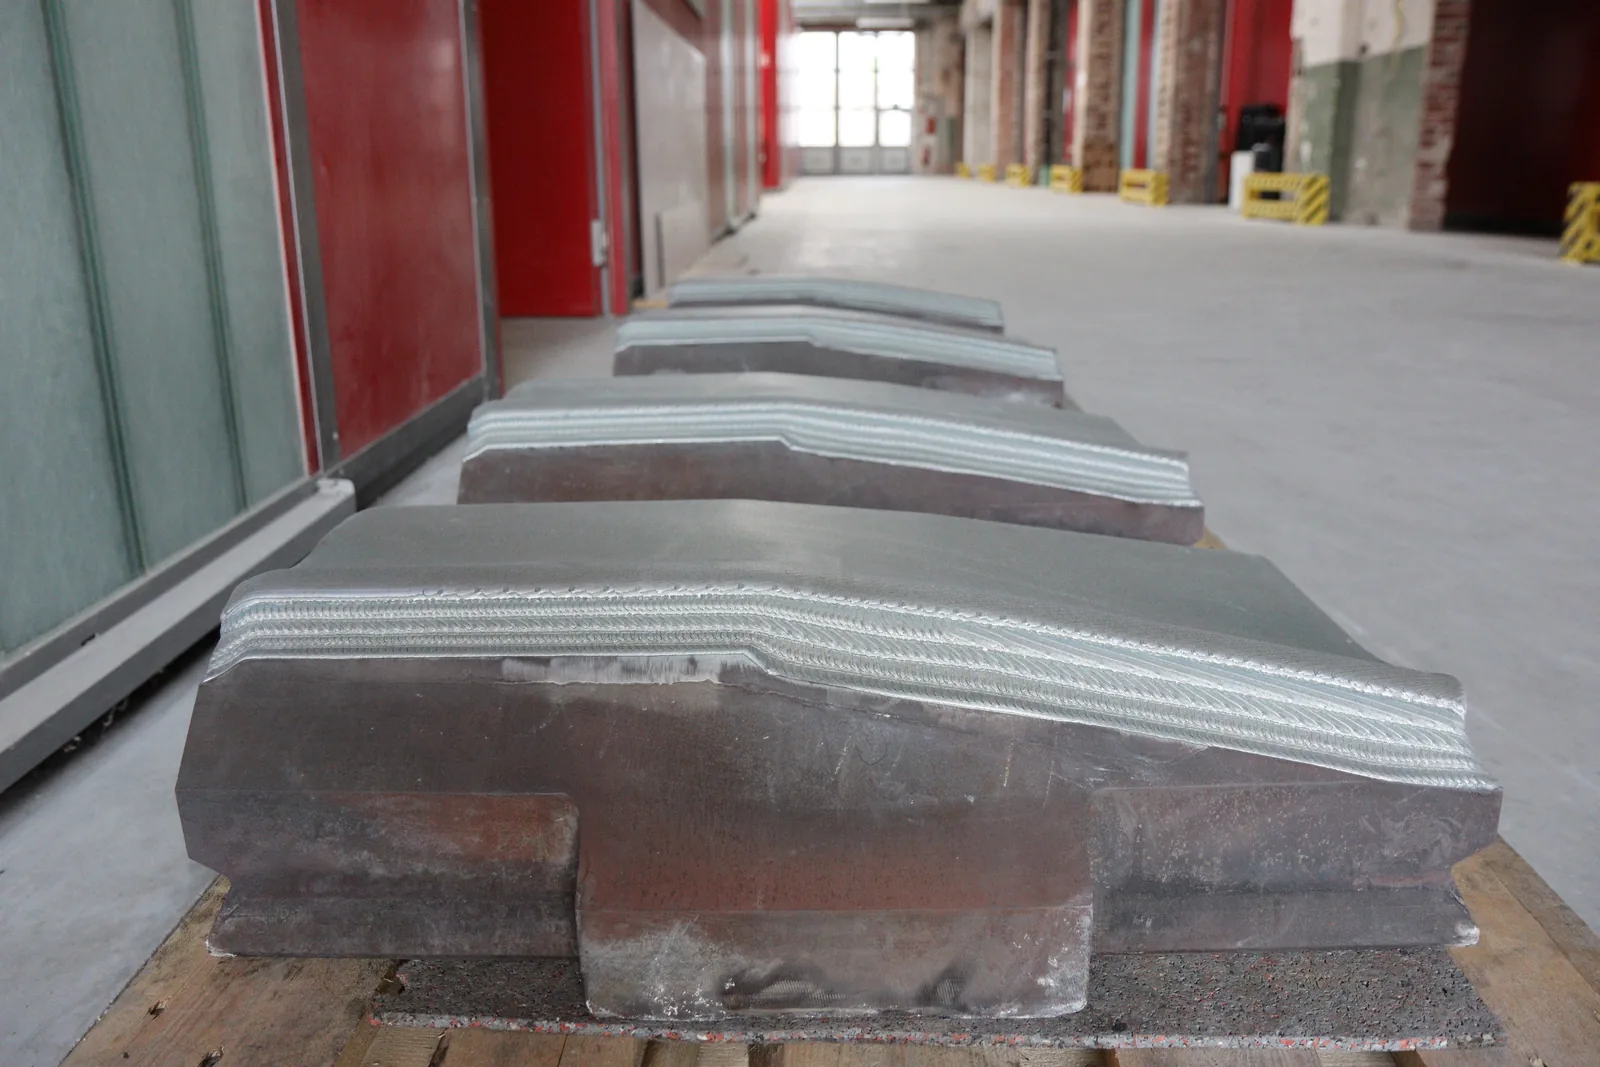
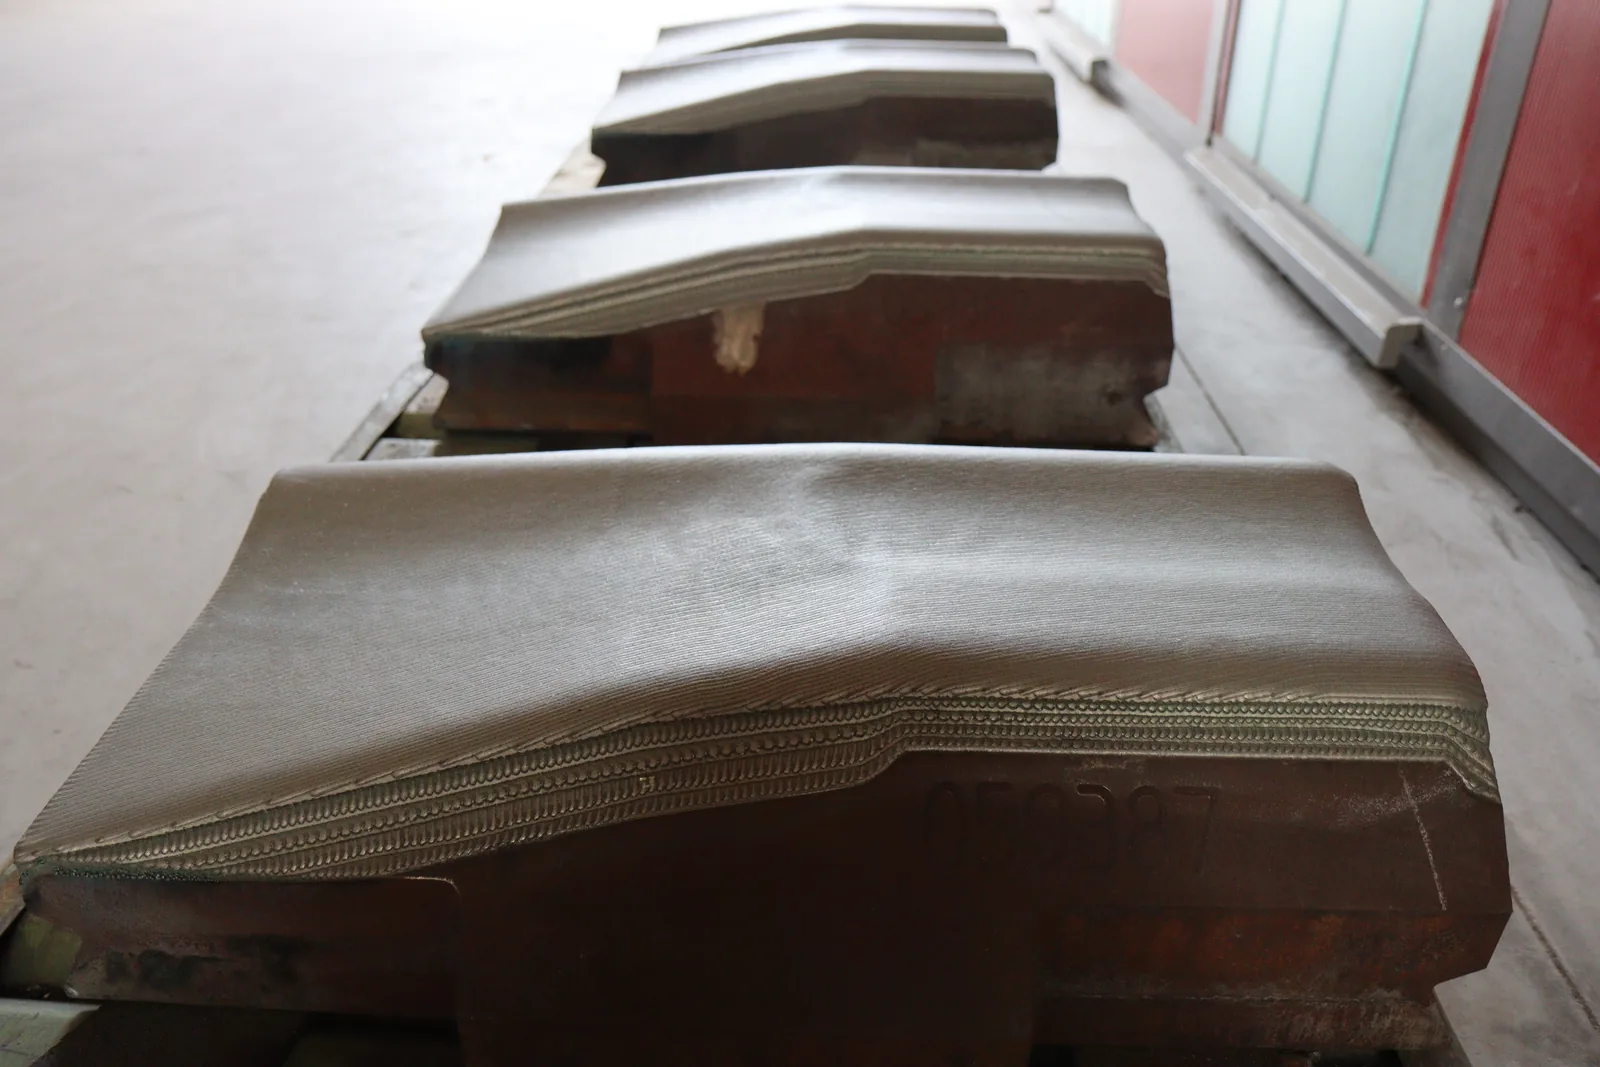
Nachbearbeitung: vom Auftrag zum einsatzfähigen Werkzeug
Der Materialauftrag ist nicht der Endzustand. Nach dem LMD-Auftrag bringen wir die Hammerfläche wieder auf die geforderte Form, Kontaktfläche und den Abnahmezustand. Das kann je nach Hammer und Abnahmeziel Bearbeitung, Schleifen, Polieren, Maßprüfung und Oberflächenprüfung umfassen.
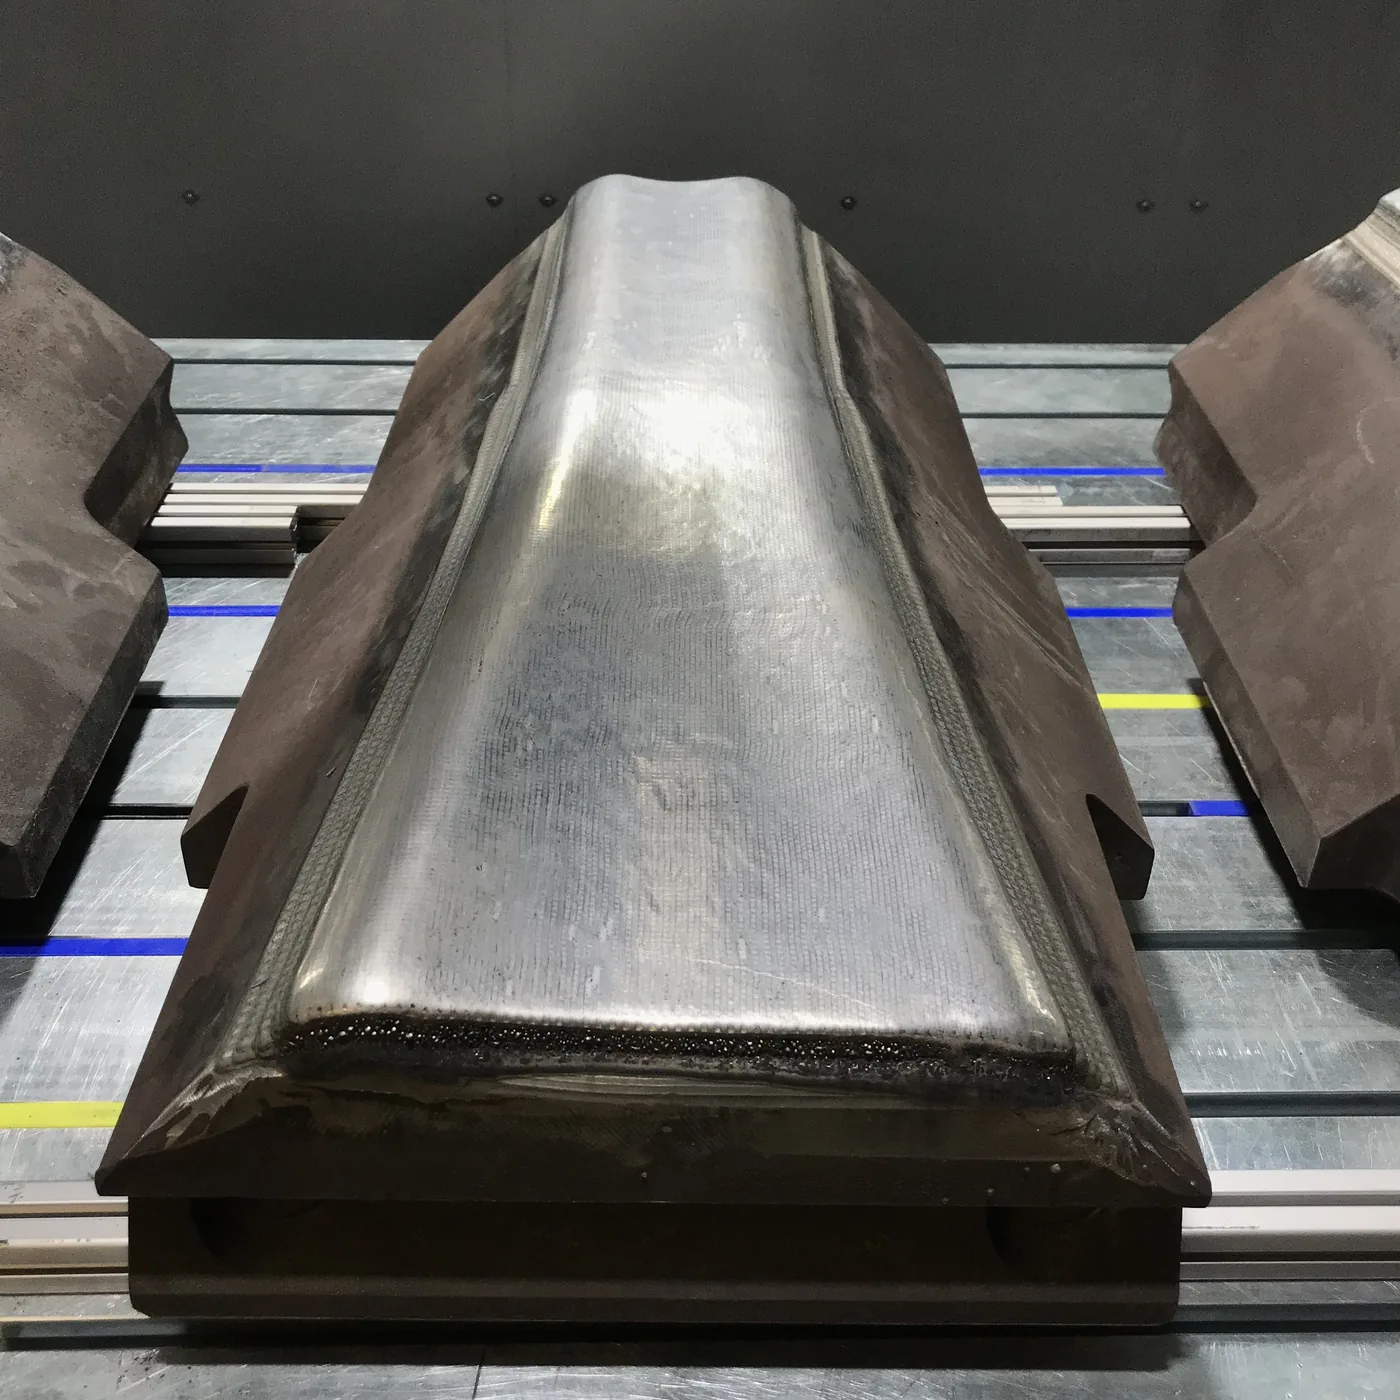
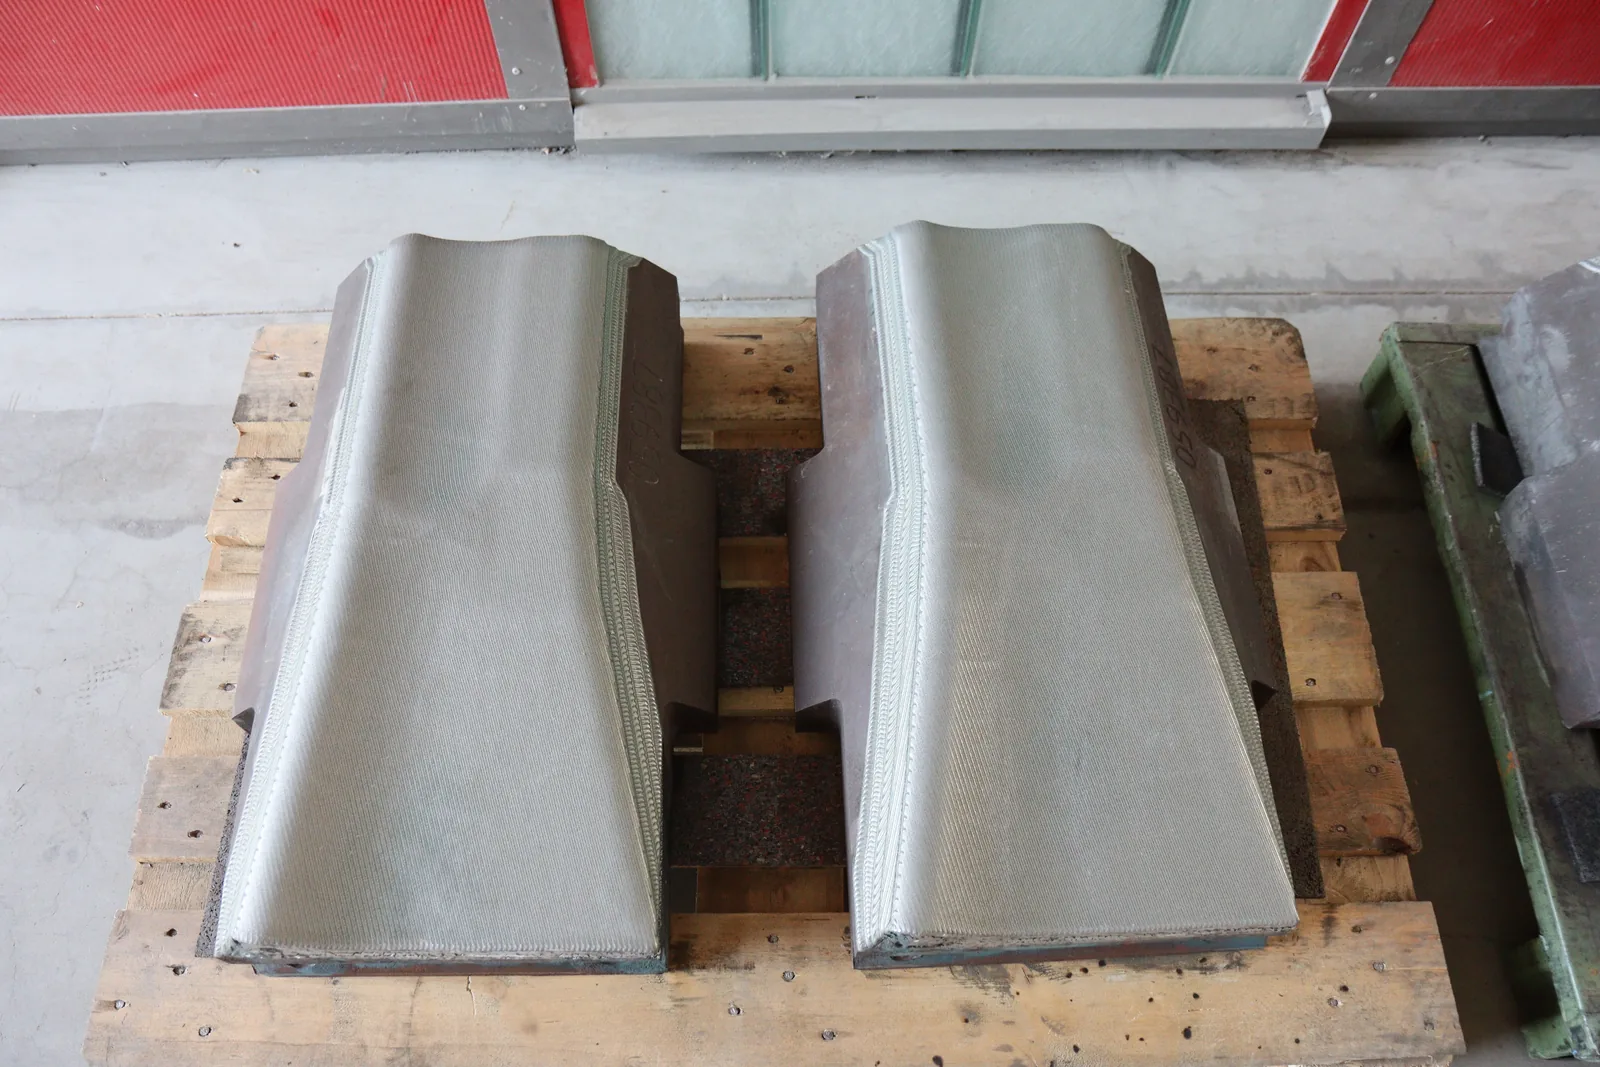
Diese Unterlagen brauchen wir für Ihren Hammer
- Fotos der Hammerfläche, Seitenbereiche und betroffenen Zonen.
- Ob der Hammer neu, verschlissen, gerissen, vorbearbeitet oder bereits repariert ist.
- Zeichnung, CAD oder Hauptabmessungen, falls verfügbar.
- Grundwerkstoff und Wärmebehandlungshistorie, falls bekannt.
- Verschleißtiefe, Zielgeometrie und geforderte Oberflächenqualität.
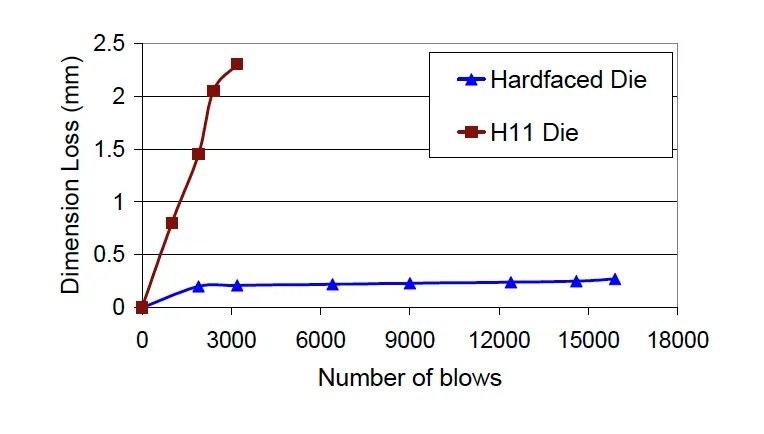
- Einsatzbedingungen, Austauschintervall, Schadenshistorie oder Schlagzahlen, falls verfügbar.
- Prüfumfang, Härtenachweis, Mikrostrukturprüfung oder Dokumentationsanforderungen.
- Ersatzkosten und Lieferzeit, wenn die Wirtschaftlichkeit Teil der Entscheidung ist.
Entscheidend ist nicht nur, ob sich LMD auftragen lässt. Entscheidend ist, ob Hammerzustand, Werkstoff, Nachbearbeitung und Abnahmekriterien zusammen eine belastbare Reparatur oder Beschichtung ergeben.
Hammerreparatur prüfen lassen oder die Prozesskette mit dem Reparatur-ROI-Tool vergleichen.