Bei harten, verschleißbeständigen Schichten geht es um mehr als die Wahl des Pulvers. Ringgeometrie, Grundwerkstoffzustand, Wärmeführung, Schichtstrategie, Bearbeitungszugabe und Prüfung entscheiden, ob eine laserbeschichtete Oberfläche nutzbar ist.
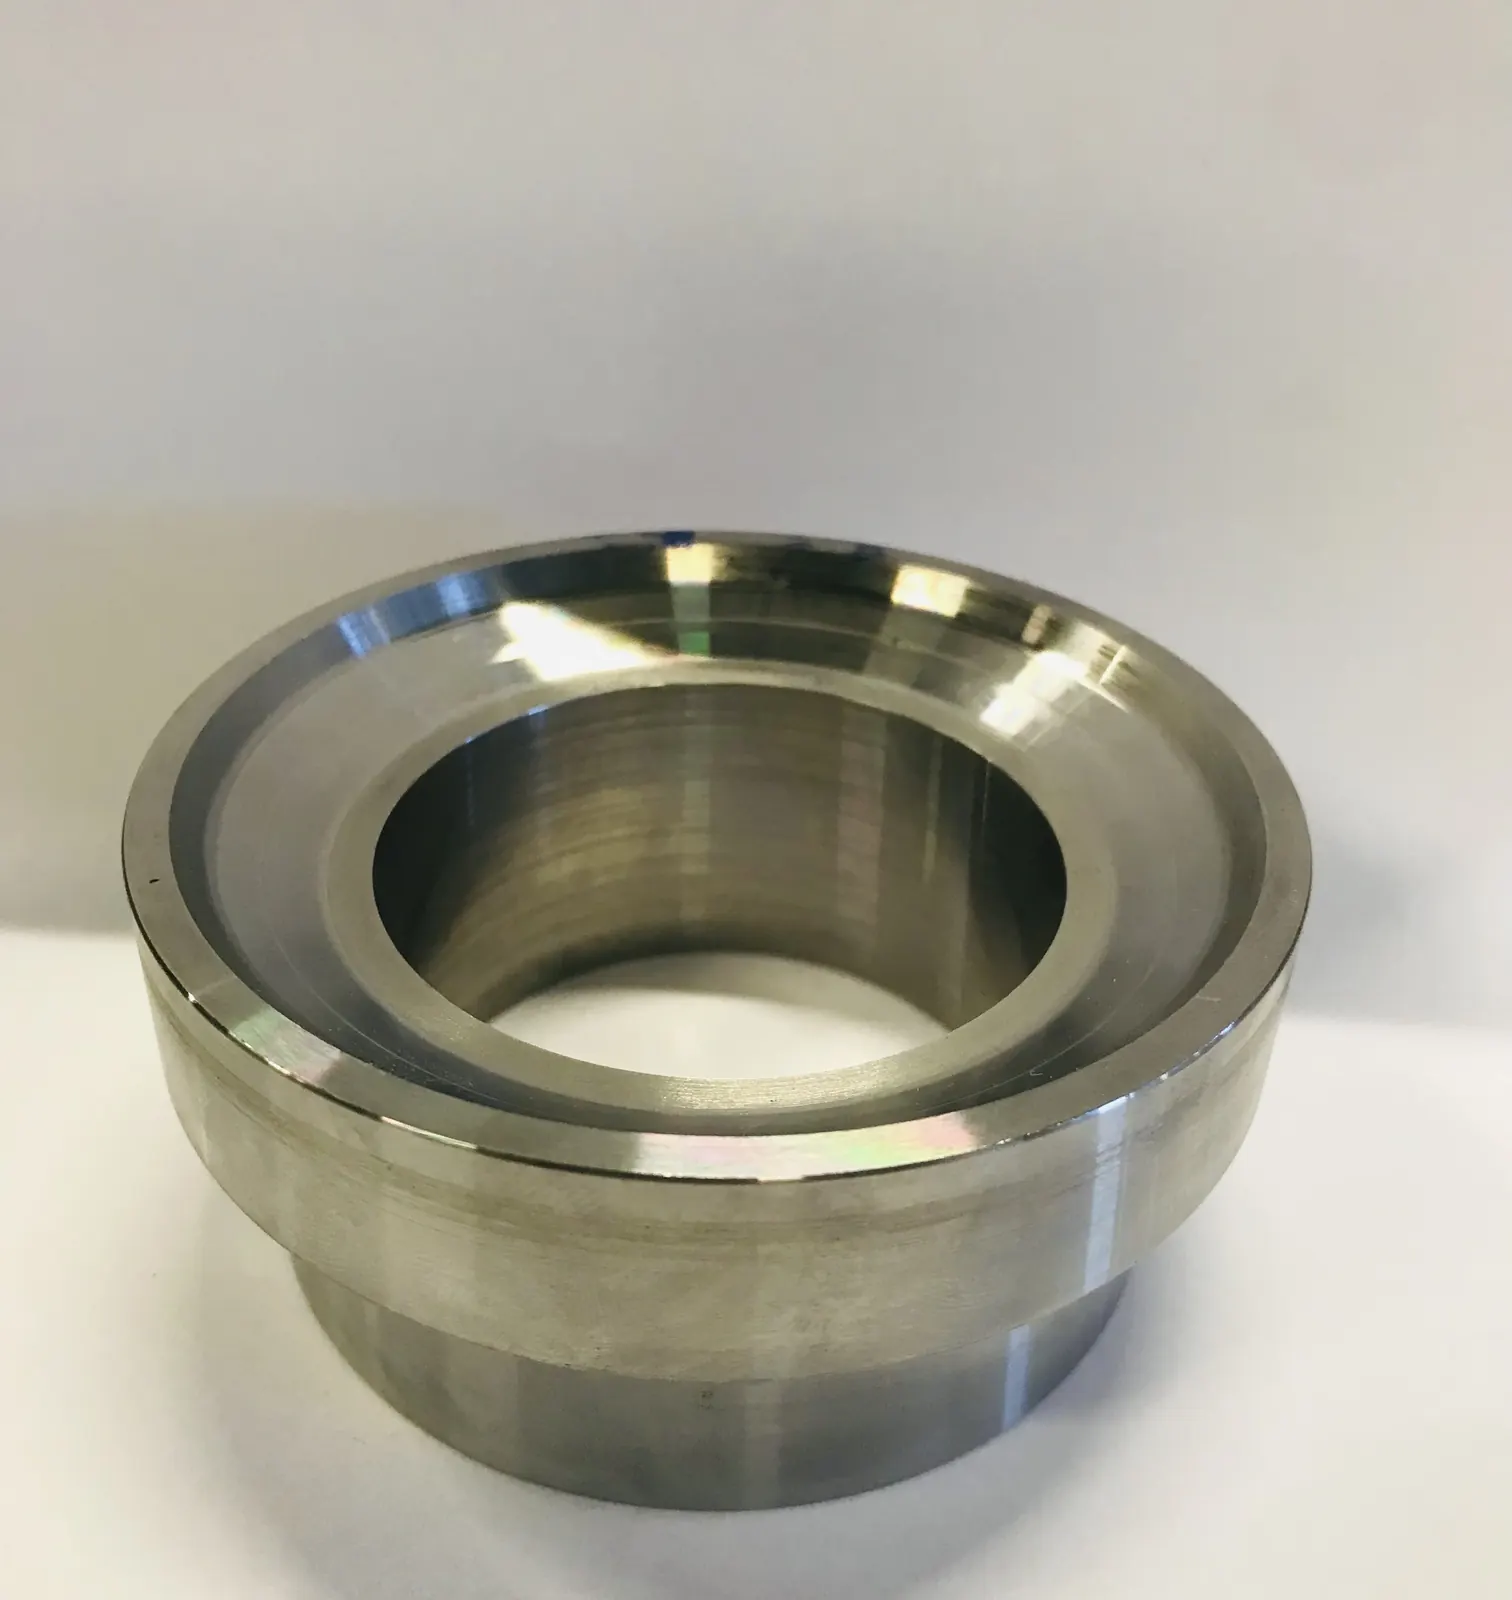
Die anonymisierte Fallstudie zeigt das Laserbeschichten zweier Ringe mit einem verschleißbeständigen Werkstoff: einem Ventilsitzring mit steiler Beschichtungszone und einem Verschleißring mit flacherer Nutgeometrie. Den genauen Werkstoff nennen wir nicht.
Fallüberblick
| Bauteilklasse | Ventilsitzringe und Verschleißringe |
|---|---|
| Funktion | Verschleißbeständige Arbeitsfläche – der Wert liegt in Ringfläche oder Nut |
| Prozesskette | Laserbeschichten (LMD) |
| Beschichtungswerkstoff | Verschleißbeständige Hartlegierung (nicht genannt) |
| Ventilsitz-Geometrie | Ca. 86 mm Außendurchmesser, 55 mm Innendurchmesser, 11 mm Beschichtungsbreite, Zielschichtdicke etwa 2,5–3 mm |
| Verschleißring-Geometrie | Ca. 55 mm Außendurchmesser, 33 mm Innendurchmesser, 8,5 mm Beschichtungsbreite, Zielschicht etwa 1,5 mm |
| Hauptrisiko | Risse und Poren durch das spröde Hartstoffverhalten, thermische Spannungen und den Bahnschluss am Ring |
| Prozessentwicklung und Prüfung | Kontrolliertes Vorwärmen, Abstimmung von Pulverförderrate und Vorschub, Schichtplanung, Sicht- und Farbeindringprüfung |
Beschichten statt neu kaufen: worauf es bei Ringen ankommt
Bei Ventilsitz- und Verschleißringen steckt der Wert in einer kleinen Arbeitsfläche. Ein neuer Ring ist deshalb nicht immer die einzige Lösung. Oft lässt sich eine verschleißbeständige Schicht gezielt auf die richtige Zone auftragen und anschließend prüfen und bearbeiten.
Das Projekt zeigt auch: Härte allein sagt wenig. Eine harte Beschichtung kann trotzdem ungeeignet sein, wenn thermische Spannung, Pulverzufuhr, Bahnabschluss oder Schichtstrategie nicht kontrolliert werden. Wir bewerten harte Beschichtungen deshalb über die ganze Prozesskette – nicht über den Werkstoffnamen.
Ausgangszustand und Geometrie
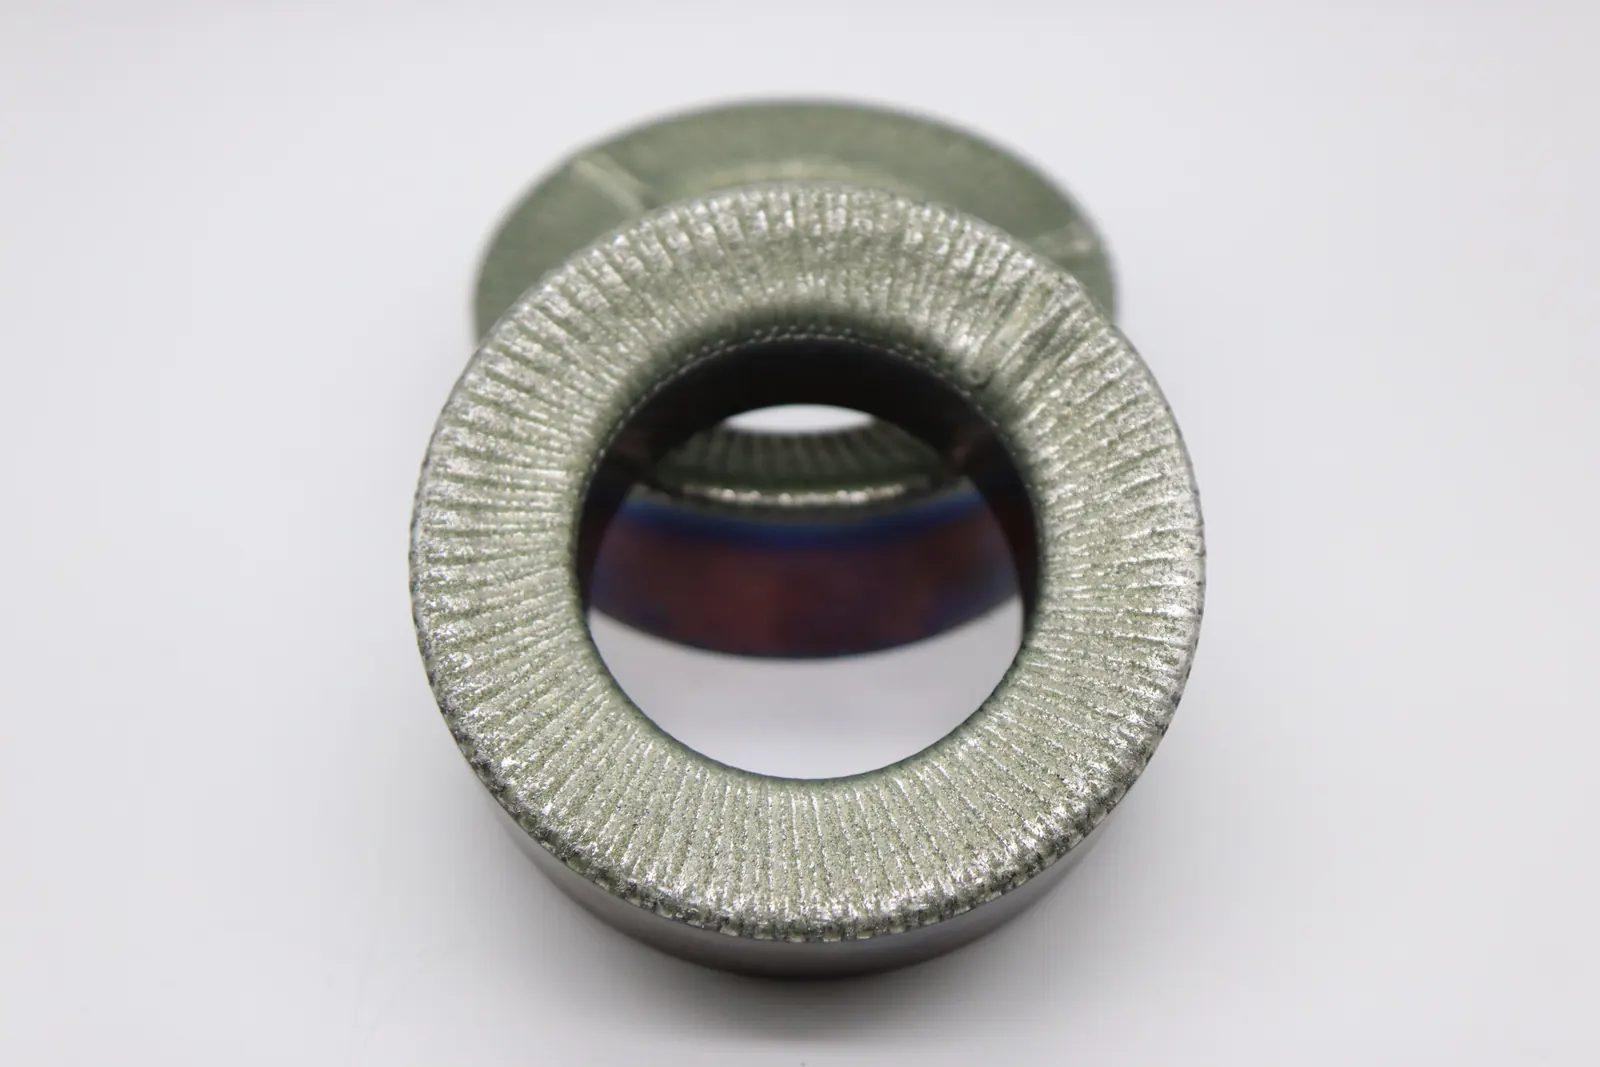
Die beiden Ringe stellten unterschiedliche Anforderungen an den Auftrag. Der Ventilsitzring erforderte eine kontrollierte Prozesskette auf einem steileren Beschichtungsprofil. Beim Verschleißring ging es um eine flachere Nutgeometrie, bei der Füllung und Oberflächengleichmäßigkeit wichtig waren.
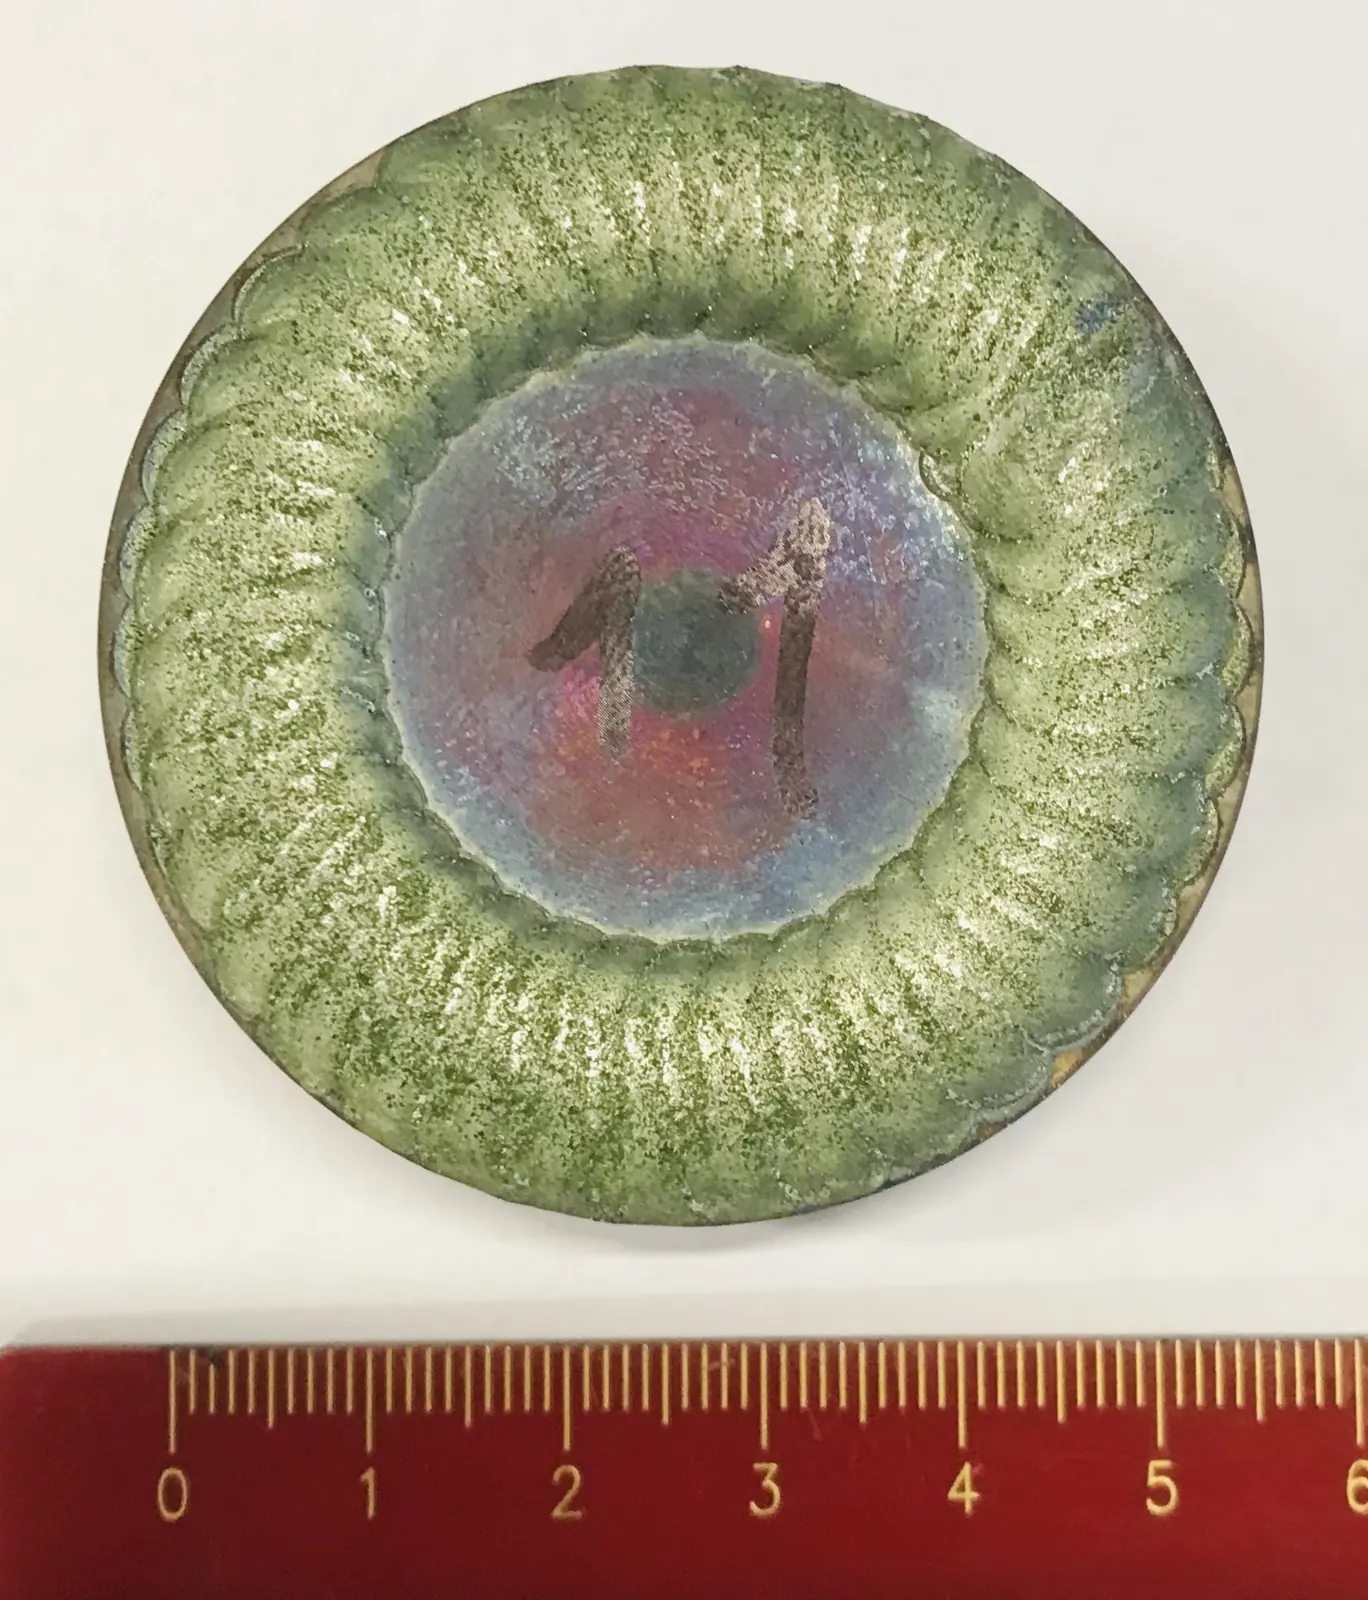
Bewertete Prozessgrößen
In den Projektberichten haben wir den Einfluss von Laserleistung, Pulverzufuhr, Vorschub, Spotdurchmesser, Vorwärmung und Lagenzahl untersucht. Die genauen Einstellungen bleiben vertraulich. Klar ist aber: Vorwärmen allein löste das Rissrisiko nicht. Pulverrate, Vorschub, Schichtstrategie und Bahnabschluss veränderten das Ergebnis ebenfalls.
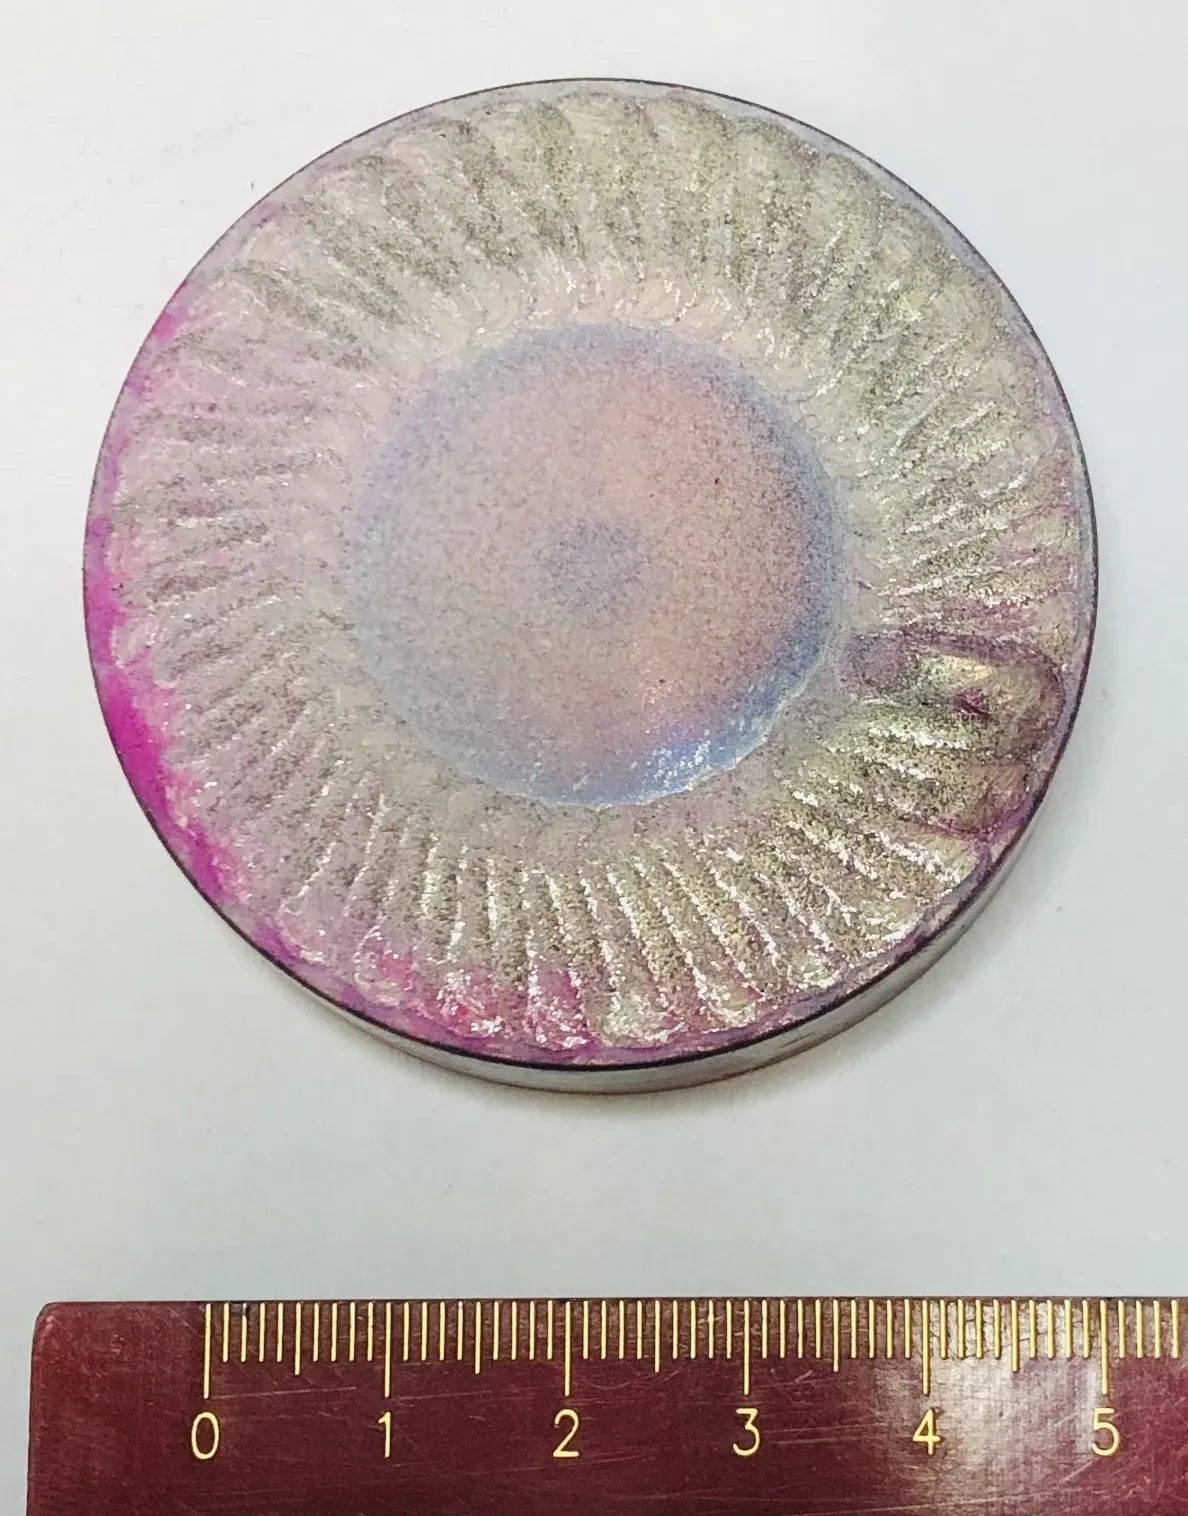
Bei der weiteren Entwicklung am Verschleißring zeigte sich: Mit weniger Pulver, moderatem Vorschub und kontrolliertem Vorwärmen gingen die in der Farbeindringprüfung sichtbaren Risse und Poren zurück.
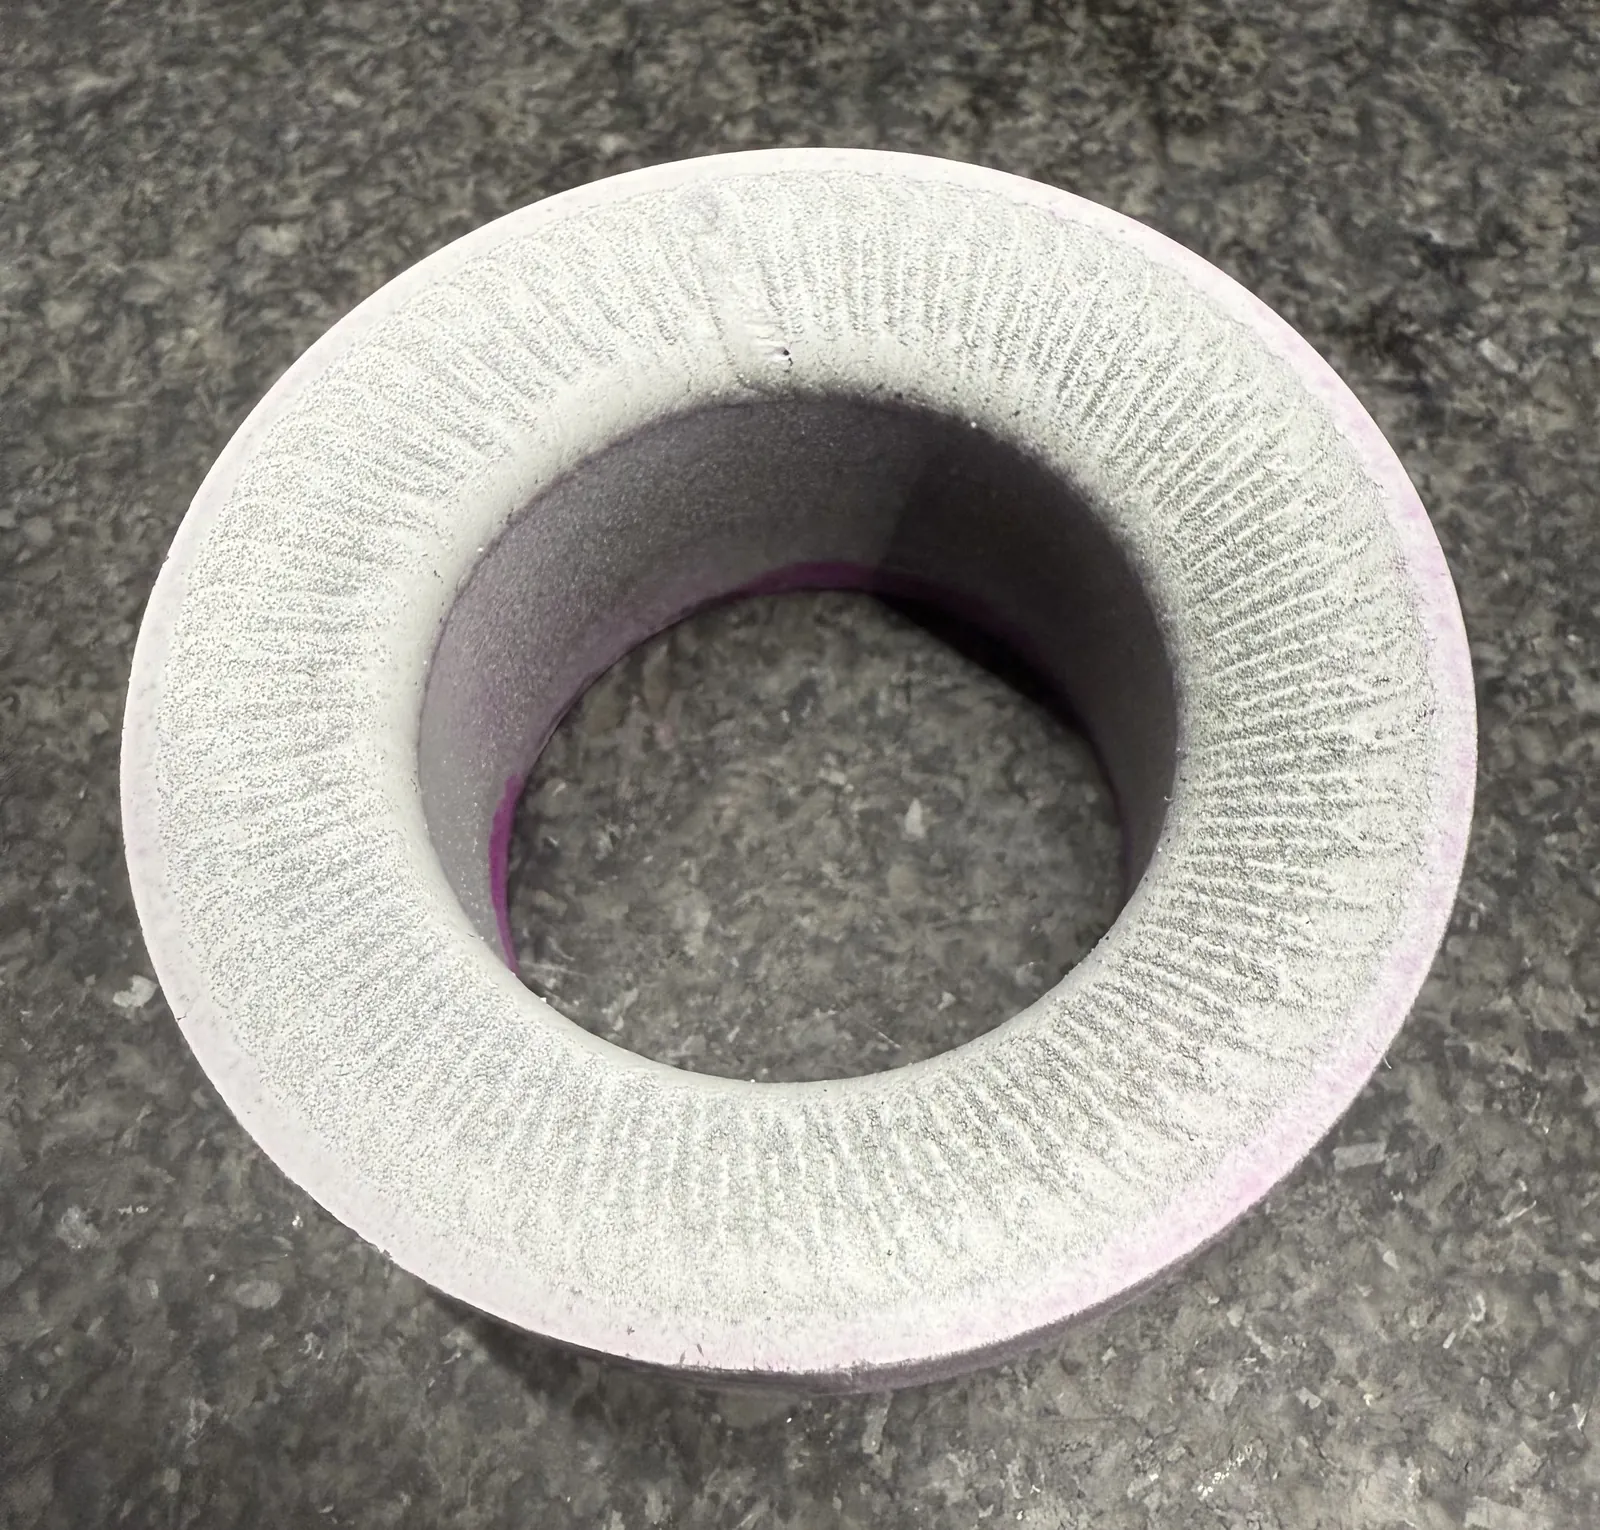
Farbeindringprüfung machte das Ergebnis sichtbar
Die Farbeindringprüfung macht Risse und Poren an der Oberfläche sichtbar. Auf den Fotos zeigen der Ventilsitzring und der Verschleißring im Endzustand nach der Prüfung keine sichtbaren Risse oder Poren.
Diese Unterlagen brauchen wir für Ihren Ring
- Fotos von Ring, Arbeitsfläche, Nut, Sitz oder Verschleißzone.
- Zeichnung oder CAD mit Außendurchmesser, Innendurchmesser, Beschichtungsbreite und Zielschichtdicke.
- Grundwerkstoff und geforderten Beschichtungswerkstoff, falls bereits spezifiziert.
- Schadensmechanismus: Gleitverschleiß, abrasiver Verschleiß, Warmverschleiß, Korrosion oder Mischbeanspruchung.
- Erforderliche Endbearbeitung, geplantes Schleifen, Dichtfläche oder Passung.
- Prüfbedarf wie Farbeindringprüfung, Mikroskopie, Maßprüfung oder Dokumentation.
Entscheidend ist nicht nur, ob sich eine harte Schicht auftragen lässt. Entscheidend ist, ob Geometrie, Werkstoff, Wärmeführung, Schichtplan, Nachbearbeitung und Prüfung zu einem kontrollierten Beschichtungsprozess zusammenpassen.
Cladding-Prüfung anfragen oder mit der Werkstoffauswahl starten.