Bearbeitungsfehler müssen nicht automatisch zu Ausschuss führen. Ist eine hochwertige Zylinderfläche zu klein gefertigt, stellt sich die Frage: Kann lokal Material wieder aufgebracht und anschließend auf das geforderte Endmaß bearbeitet werden?
In diesem Fall war der Durchmesser einer Spindel (eines zylindrischen Verteilerabschnitts) nach der Bearbeitung stellenweise zu klein. Wir haben Inconel 718 auf 85 mm Länge aufgetragen und so Bearbeitungszugabe geschaffen. Danach ließ sich das Bauteil wieder auf Sollmaß bearbeiten. Die Reparatur dauerte laut Projektnotiz 24 Stunden.
Fallüberblick
| Bauteil | Spindel bzw. zylindrischer Verteilerabschnitt |
|---|---|
| Problem | Bearbeitungsfehler führte lokal zu einem zu kleinen Durchmesser |
| Reparaturziel | Lokal Material wieder aufbauen und Bearbeitungszugabe schaffen |
| Beschichtungswerkstoff | Inconel 718 |
| Beschichtete Länge | 85 mm |
| Aufmaß nach Beschichtung | Etwa 1,75 mm Aufmaß vor der Endbearbeitung |
| Prozesskette | Bauteil vorbereiten, LMD-Beschichtung aufbringen, aufgetragenen Durchmesser messen und auf Zielmaß bearbeiten |
Das Problem: lokales Untermaß nach der Bearbeitung
Bei Präzisionsbauteilen kann ein zu kleiner Durchmesser das ganze Teil unbrauchbar machen, obwohl der Rest maßhaltig ist. In einem konventionellen Ablauf kann das Ausschuss bedeuten oder eine lange Neufertigung auslösen. Eine LMD-Reparatur lohnt sich, wenn der Fehler lokal ist, das übrige Bauteil in Ordnung ist und sich der aufgetragene Werkstoff auf die geforderte Geometrie bearbeiten lässt.
Die Reparatur versteckt den Bearbeitungsfehler nicht. Sie erzeugt eine kontrollierte Materialzugabe, mit der die Endbearbeitung das Maß wiederherstellen kann.
Die Reparatur: lokaler Auftrag von Inconel 718
Wir haben das Bauteil in der LMD-Anlage gespannt und den betroffenen Bereich vorbereitet. LMD kann Metall in einer definierten Zone aufbringen, ohne das komplette Bauteil neu aufzubauen. Der Laser erzeugt eine metallurgische Bindung zwischen aufgetragenem Material und Grundbauteil, während der Prozess der zylindrischen Oberfläche folgt.
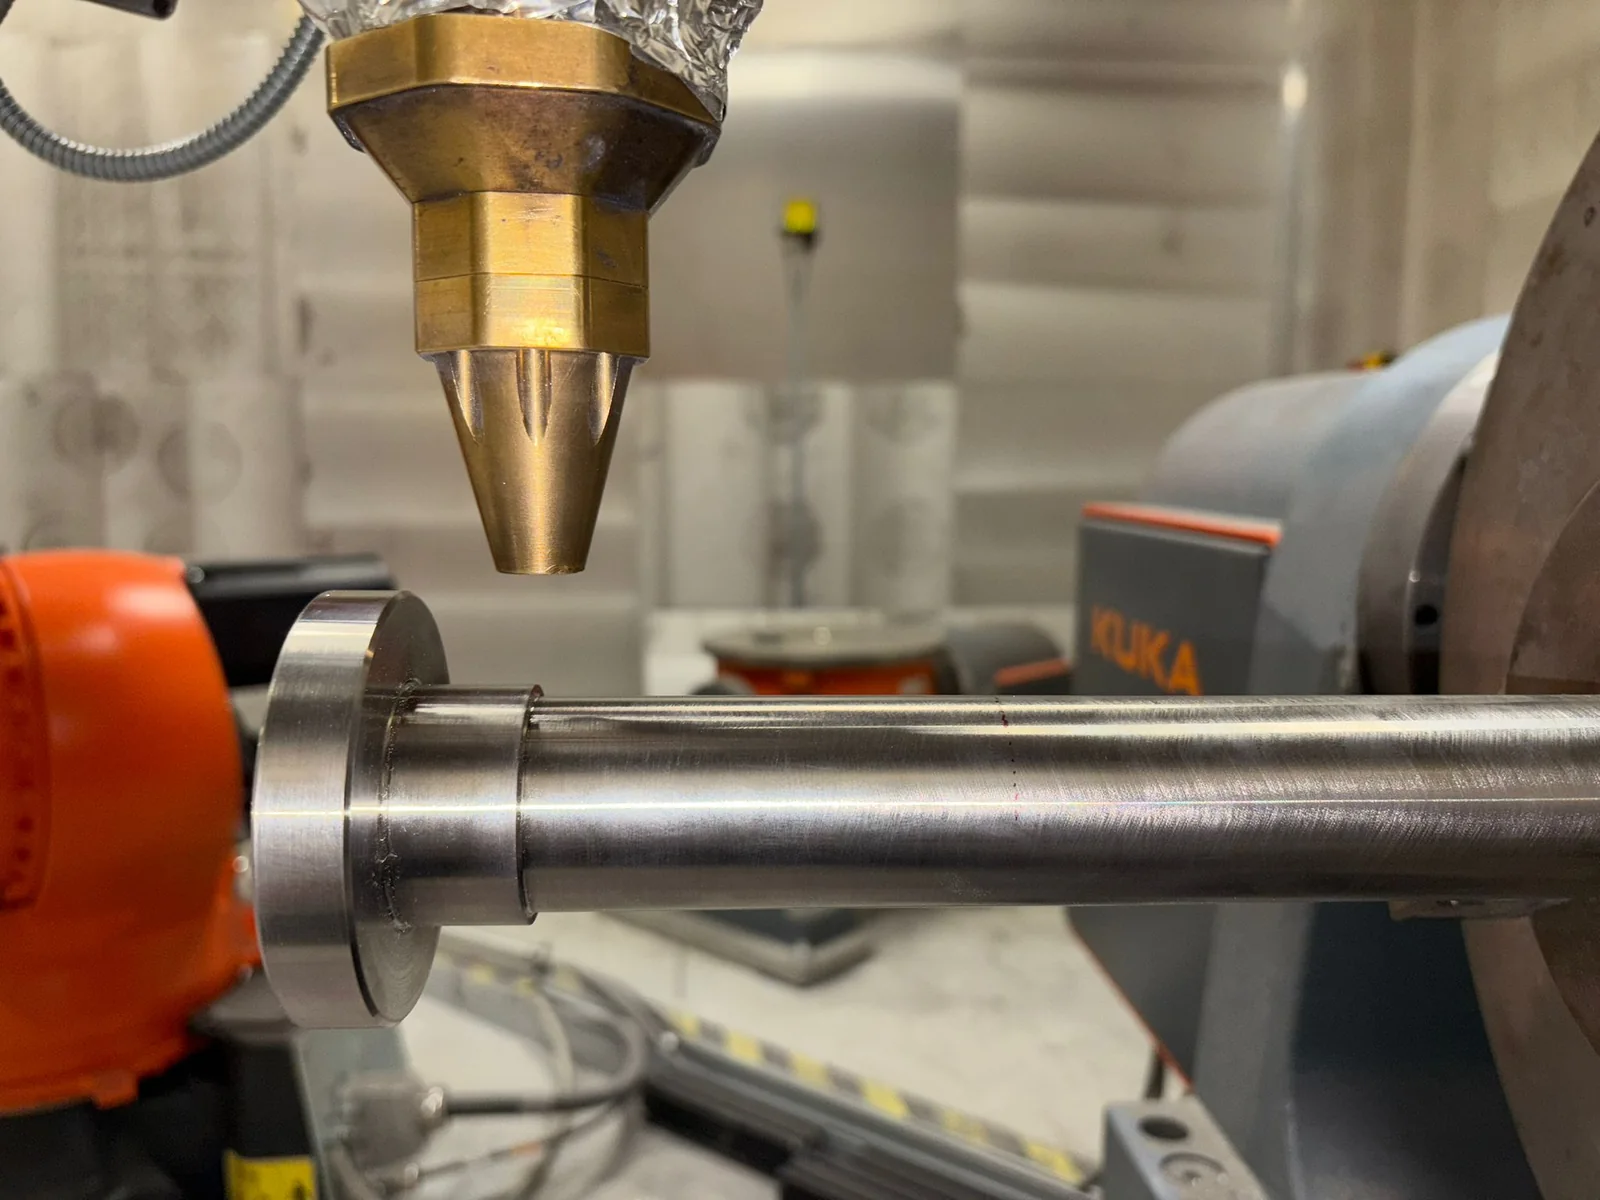
Für diese Reparatur nutzte Exafuse Inconel 718 als Beschichtungswerkstoff. Die Beschichtung wurde über 85 mm Länge aufgebracht, mit ausreichend Zusatzmaterial für die spätere Bearbeitung.
Nach dem Auftrag: genug Aufmaß für die Endbearbeitung
Nach dem Auftrag hat die Zone die typische raue LMD-Oberfläche – in diesem Stadium normal. Ziel ist nicht die fertige Oberfläche, sondern genug Werkstoff an der richtigen Stelle, um anschließend auf Sollmaß zu bearbeiten.


Messen vor der Endbearbeitung
Der aufgetragene Durchmesser muss vor der Endbearbeitung geprüft werden, weil die Reparatur nur funktioniert, wenn genug Material aufgebracht wurde und gleichzeitig eine sinnvolle Bearbeitungszugabe bleibt. Nach dem Beschichten lag das Aufmaß bei etwa 1,75 mm.

Was das Projekt zeigt: Ausschuss vermeiden
Dieser Fall ist ein gutes Beispiel für die Rettung eines Bauteils nach einem Bearbeitungsfehler.
Für den Einkauf heißt das: Mit LMD lassen sich manche Bearbeitungsfehler beheben, statt das Teil zu verschrotten. Das lohnt sich besonders bei teuren Bauteilen, langen Lieferzeiten, lokalen Fehlern und möglicher Nachbearbeitung.
Diese Unterlagen brauchen wir für Ihr Bauteil
- Fotos der betroffenen Stelle.
- Zeichnung oder CAD mit Solldurchmesser und Toleranz.
- Aktuell gemessenen Durchmesser und Länge der untermaßigen Zone.
- Grundwerkstoff und geforderten Auftragswerkstoff, falls spezifiziert.
- Geforderte Oberfläche und ob Sie die Endbearbeitung selbst übernehmen.
- Termin, Lieferzeit eines Ersatzteils und Ausschussrisiko.
- Prüf- oder Dokumentationsanforderungen.
Gut reparierbar sind Bauteile mit klar begrenztem Fehler, bekannten Maßen, gutem Zugang für den Auftrag und genug Bearbeitungszugabe.
Machbarkeit anfragen oder die Prozesskette mit dem Reparatur-ROI-Tool vergleichen.