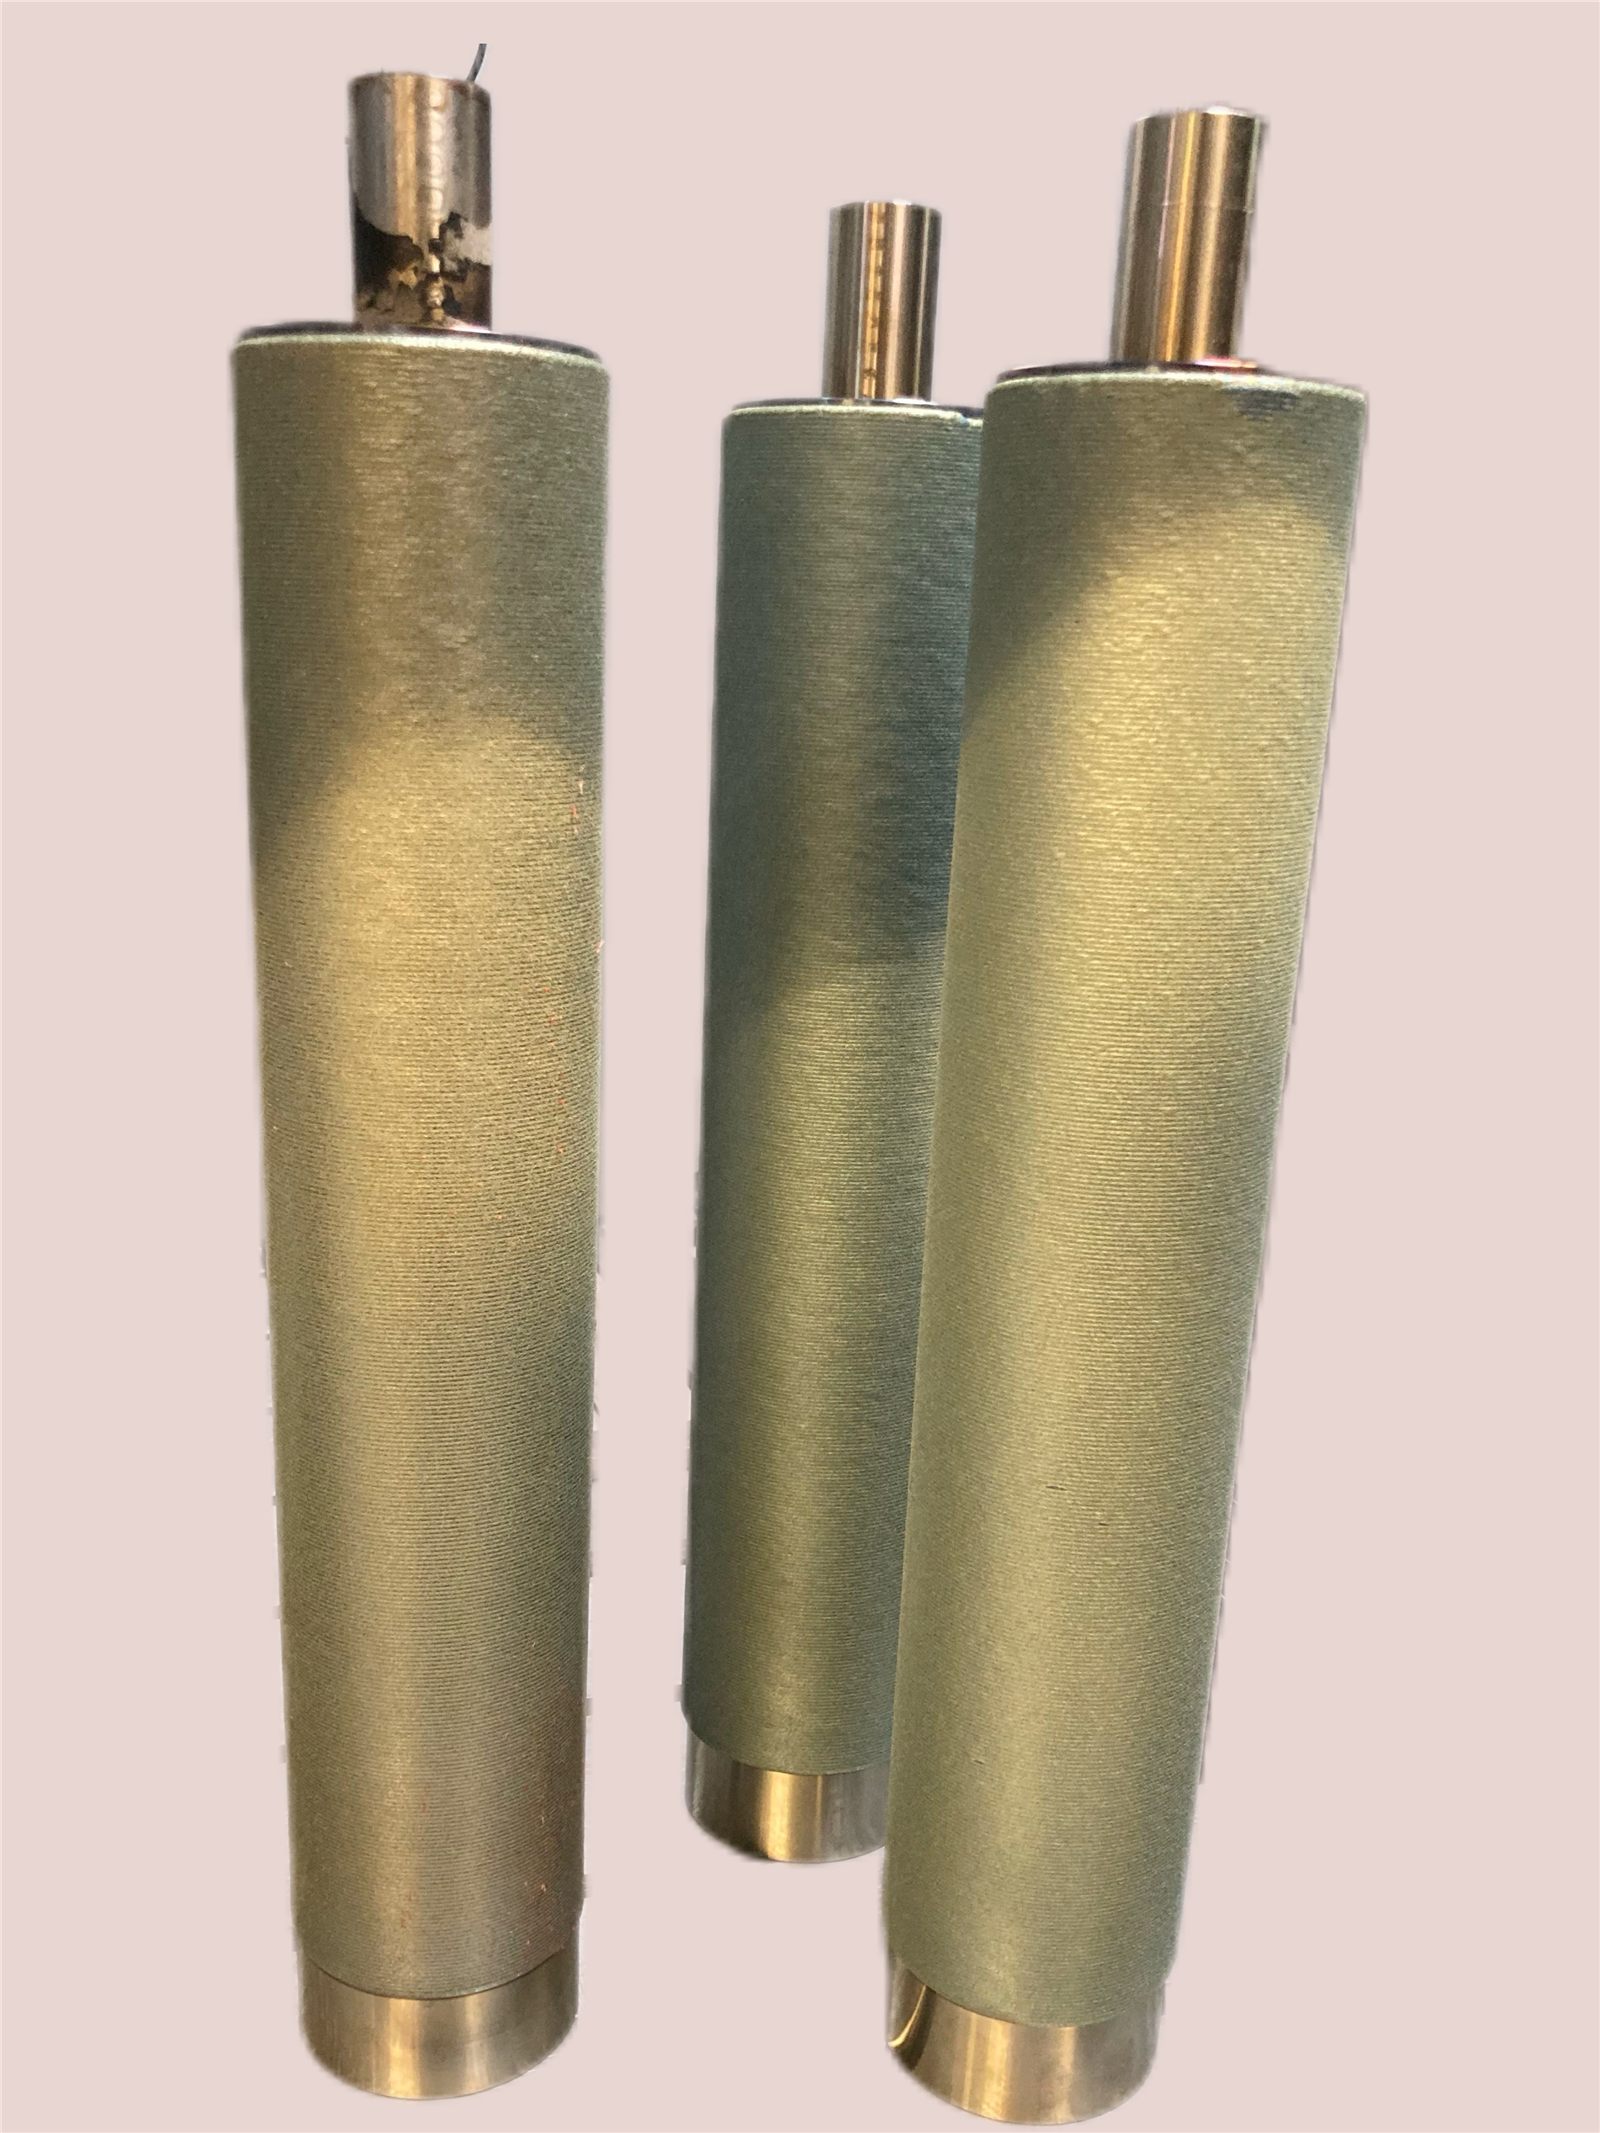
Bei Walzwerkzeugen und anderen zylindrischen Werkzeugen steckt der Wert in der Arbeitsfläche. Wird sie neu beschichtet, muss der Durchmesser kontrolliert wachsen – und die Schicht muss rissfrei, bearbeitbar und prüfbar bleiben.
Fallüberblick
| Bauteil | Zylindrischer Rolling Die / Werkzeugoberfläche |
|---|---|
| Problem | Kontrollierter Oberflächenaufbau und verschleißbeständige Beschichtung auf rotierender zylindrischer Geometrie |
| Entwicklungsroute | Werkstoffauswahl, Parameterversuche, Wärmeführung, Durchmesserkontrolle, Mikroskopie und HV1-Härteprofile |
| Bewertete Werkstoffrouten | Stellite 6, Stellite 12 und FeCrV15Ni6 als Kandidaten für die Beschichtung |
| Grenze | Auszug aus der Entwicklung, keine allgemeingültigen Produktionsparameter |
Warum die Aufgabe technisch anspruchsvoll war
Der Ausgangsdurchmesser lag bei etwa 79 mm, der Zieldurchmesser nach dem Beschichten knapp über 80 mm. Damit war die Aufgabe mehr als reiner Oberflächenschutz: Die Beschichtung musste auch einen kontrollierten Durchmesseraufbau erzeugen und trotzdem Nachbearbeitung und Prüfung ermöglichen.
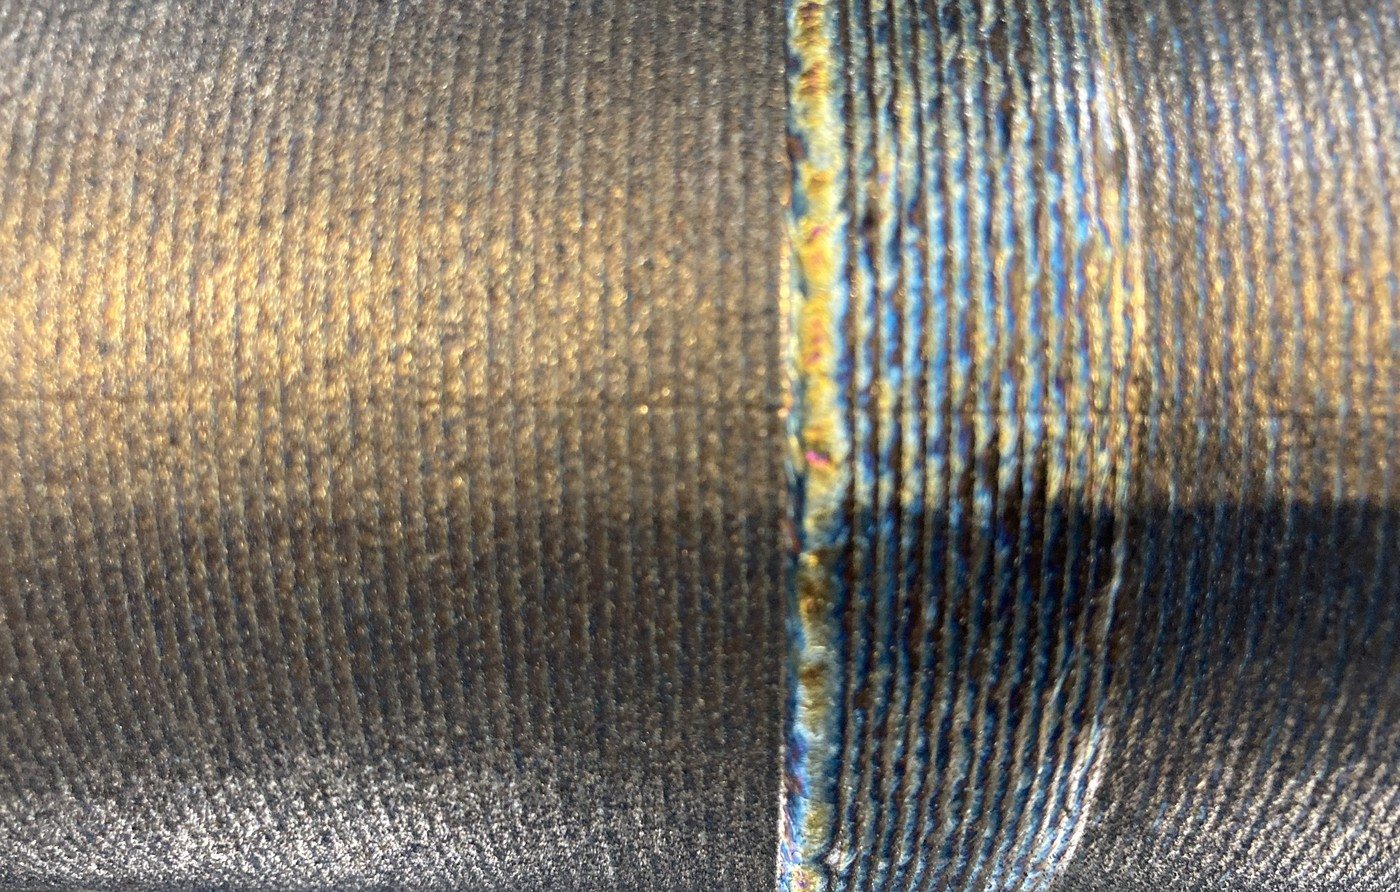
Das Beschichten von Zylindern ist heikel, weil sich die Bauteiltemperatur während Rotation und Auftrag ständig ändert. In den ersten Versuchen traten abprallendes Pulver, Anlagerungen an der Düse, Ansatzstellen beim Neustart, Poren, lokale Risse und schwankende Durchmesser auf. Solche Effekte gehören zu jeder Prozessentwicklung.
Routenauswahl und Validierung
Aufschlussreich ist nicht ein Parametersatz, sondern das Vorgehen: Werkstoffe vorauswählen, Versuche fahren, Fehlerbilder auswerten, den Aufbau anpassen und nachweisen, dass die neue Prozesskette das Problem löst.
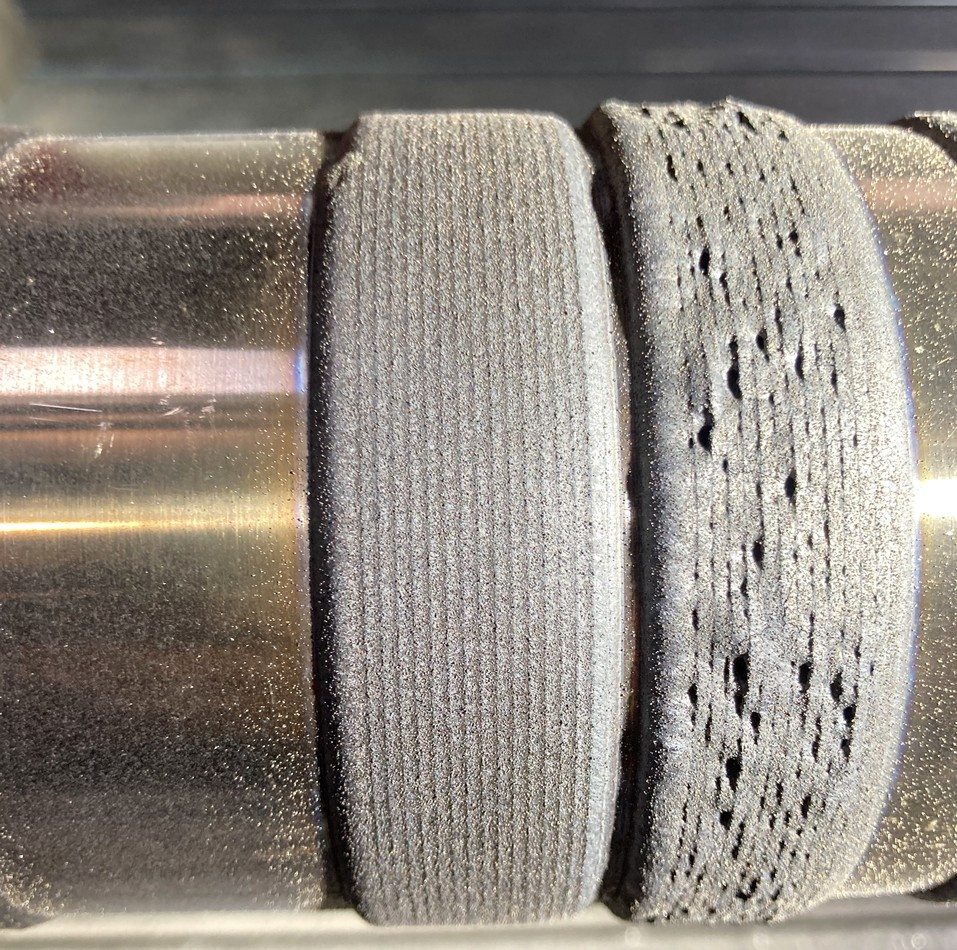
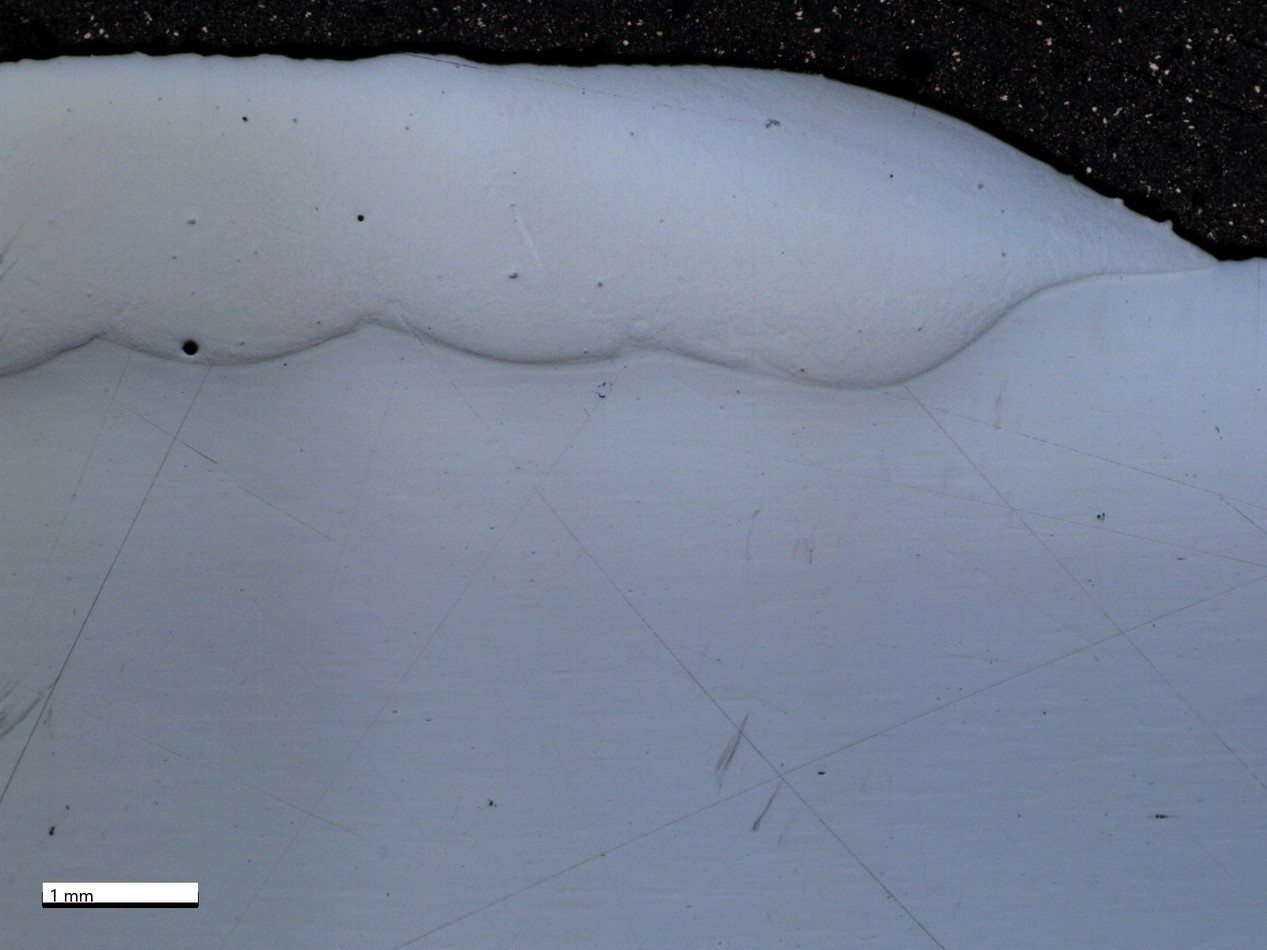
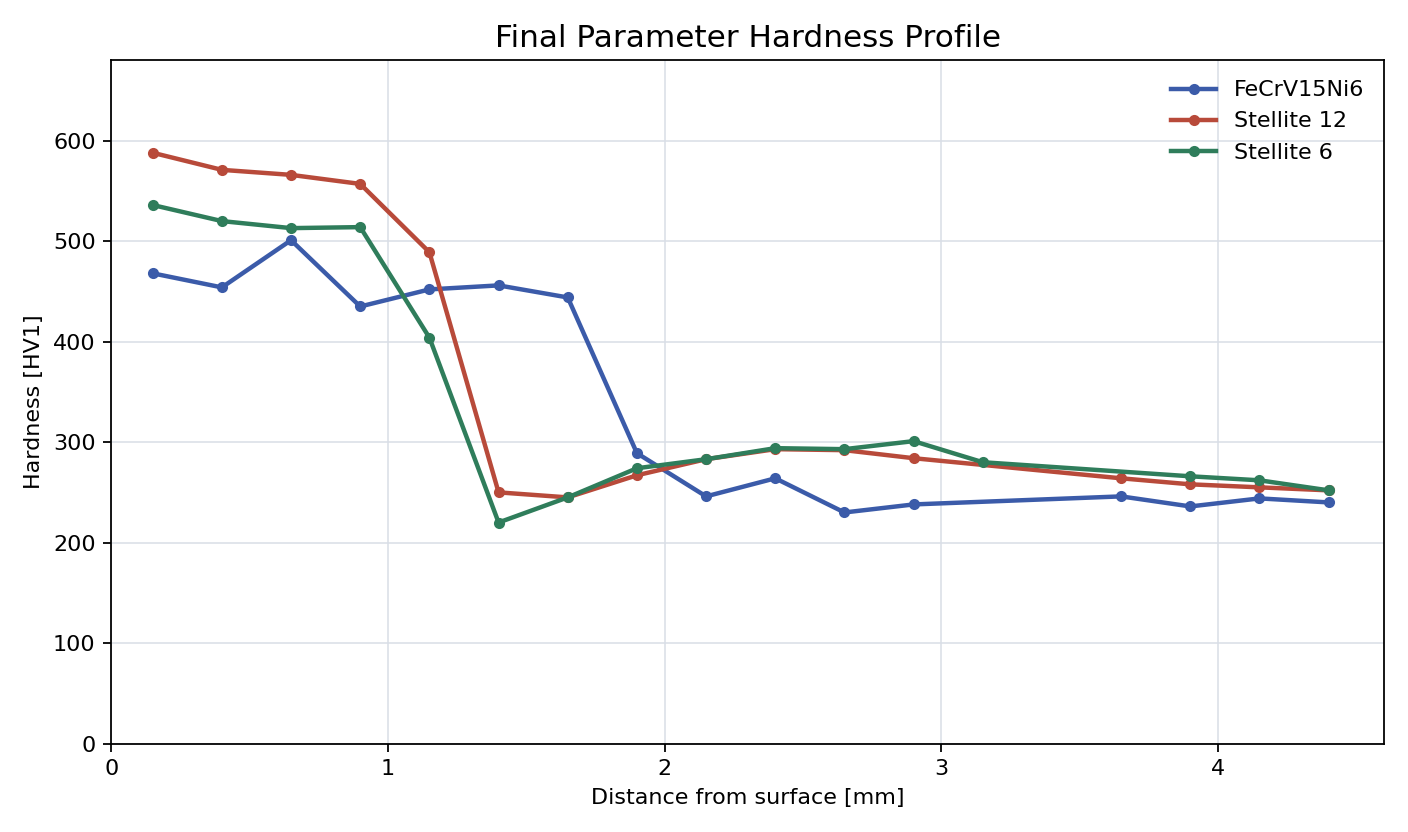
Bei FeCrV15Ni6 traten in den ersten Versuchen mit hoher Energie Poren auf. Weniger Wärmeeintrag half, aber kurze Proben ließen sich nicht automatisch auf längere Beschichtungen übertragen. Deshalb haben wir später mit längeren Beschichtungsbahnen gearbeitet. Im abschließenden Versuch wurde die FeCrV15Ni6-Schicht als rissfrei bewertet; zwei Poren waren noch vorhanden. Das ist ein guter Entwicklungsstand, aber noch keine Qualifizierung.
Was dieser Fall zeigt
- Wir entwickeln Prozessketten zum Laserbeschichten auch für rotierende zylindrische Werkzeuge – nicht nur für flache Proben.
- Eine gezielte Werkstoffauswahl vergleicht Hartauftrag auf Cobalt- und Eisenbasis nach Oberfläche, Riss- und Porenverhalten sowie Härte.
- Metallografie und Härteprofile sind belastbarer als reine Vorher-nachher-Fotos.
Was dieser Fall nicht zeigt
- Er veröffentlicht keine exakten Pulverförderraten, Roboterbahnen oder Kundenzeichnungen.
- Er garantiert nicht, dass jeder Rolling Die, jede Welle oder jeder Zylinder ohne zusätzliche Entwicklung beschichtet werden kann.
- Er ersetzt keine kundenspezifische Nachbearbeitung, Prüfung und Einsatzfreigabe.
Diese Unterlagen brauchen wir für Ihr zylindrisches Bauteil
- Durchmesser, Beschichtungsbreite und Enddurchmesser nach Beschichtung und Nachbearbeitung.
- Grundwerkstoff, Oberflächenzustand und aktueller Verschleißmechanismus.
- Gewünschter Beschichtungswerkstoff, Zielhärte oder maßgeblicher Verschleißmechanismus.
- Zulässige Nachbearbeitung, geplantes Schleifen, Anforderungen an Rundheit oder Rundlauf.
- Prüfanforderungen wie Risse, Poren, Härte, Mikroskopie oder Dokumentation.
Technischer Überblick
| Projekt | Rolling-Die-Laser-Cladding-Fallstudie |
|---|---|
| Thema | Laserbeschichten zylindrischer Flächen, Hartauftrag, Werkstoffauswahl, Mikroskopie und Härteprüfung |
| Geeignet für | Zylindrische Werkzeuge, bei denen Arbeitsflächen kontrolliert aufgebaut und geprüft werden müssen |
| Nicht geeignet für | Unbekannten Grundwerkstoff, nicht beherrschbares Rissrisiko, unzugängliche Geometrie oder fehlende Nachbearbeitungsroute |
| Relevante Leistung | Laser Cladding |
| Relevantes Tool | Werkstoffauswahl |
| Projektspezifische Grenzen |